
 EN
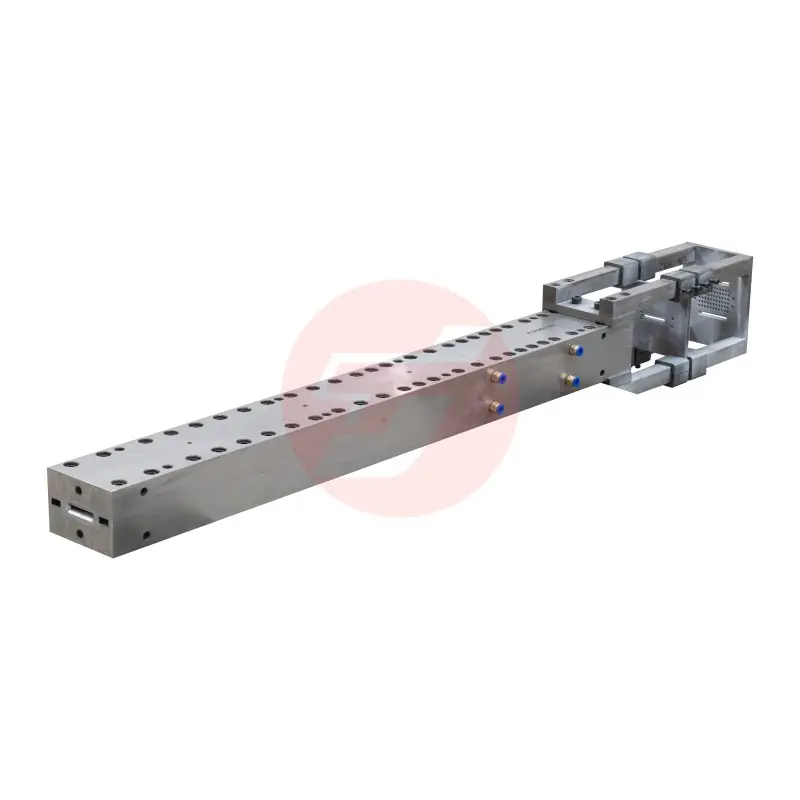
Выбор правильного форма из углеродного волокна для производства балок ветровых турбин является одним из наиболее важных решений, принимаемых инженерной командой на этапе проектирования производственного процесса. Лопасти ветровых турбин и несущие балки требуют исключительной точности геометрических размеров, длительного срока службы и стабильных механических характеристик при воздействии экстремальных внешних нагрузок. Технология форм, которую вы выбираете, напрямую определяет, будет ли ваш производственный процесс надёжно обеспечивать соблюдение этих требований в промышленных масштабах. По мере ускорения развития сектора ветроэнергетики в направлении создания более длинных, лёгких и аэродинамически эффективных лопастей спрос на высокопроизводительные решения для форм из углеродного волокна становится критически важным, как никогда ранее.
Форма из углеродного волокна, разработанная специально для применения в производстве балок ветротурбин, должна обеспечивать обработку сложной геометрии, устойчивость к термоциклированию, сохранение высокой точности размеров на протяжении тысяч циклов производства и эффективное извлечение отливки без потери структурной целостности. В данной статье подробно рассматриваются ключевые критерии выбора, основные технические параметры и практические аспекты, которые специалисты по инженерному проектированию и закупкам обязаны оценить при подборе формы из углеродного волокна для этой требовательной области применения. Независимо от того, запускаете ли вы новую производственную линию или модернизируете существующую, данное руководство призвано предоставить вам чёткую и структурированную основу для принятия решений.
Понимание роли формы из углеродного волокна в производстве балок ветротурбин
Почему форма является основой конструкционной надёжности
При производстве балок для ветротурбин углепластиковая форма — это не просто инструмент для придания формы, а геометрический и структурный эталон, по которому изготавливаются все балки. Любое отклонение в геометрии формы, качестве её поверхности или поведении при термическом расширении напрямую передаётся готовой композитной детали. Это означает, что жёсткость балки, точность ориентации волокон и сопротивление усталости определяются уже на этапе качества самой формы.
Спар-кэпы и балки поперечных стенок внутри лопасти ветротурбины являются несущими элементами, подвергающимися миллионам циклов нагрузки в течение эксплуатационного срока службы в 20–30 лет. Углепластиковая форма, неспособная сохранять размерную стабильность при многократных циклах нагрева и охлаждения, постепенно вносит накапливающиеся геометрические погрешности, что приводит к росту доли брака и подрывает экономическую эффективность производства. По этой причине выбор формы должен рассматриваться как инженерное решение, а не просто как вопрос закупки.
Конструктивная целостность лопасти также зависит от способности формы сохранять постоянный профиль внутренней полости по всей её длине — которая в современных конструкциях турбин может превышать 20 метров. Системы форм из углеродного волокна с большой длиной пролёта должны проектироваться с встроенными усилительными конструкциями, предотвращающими провисание, коробление или неравномерную тепловую деформацию, которые в противном случае нарушили бы прямолинейность лопасти и соотношение объёмов волокна и смолы.
Связь между типом формы и производственным процессом
Компоненты балок ветровых турбин чаще всего изготавливаются методами пропитки с вытяжкой (pultrusion), формования с пропиткой смолой (RTM) или вакуумной инфузии. Каждый из этих процессов предъявляет к пресс-форме из углеродного волокна свои особые требования в отношении способности выдерживать давление в полости, характеристик отделения от поверхности и возможностей теплового управления. Например, оснастка для пропитки с вытяжкой требует, чтобы пресс-форма выдерживала непрерывные силы нагрузки при прохождении через матрицу, одновременно сохраняя точно заданную форму поперечного сечения; поэтому основными критериями выбора материала являются его жёсткость и твёрдость поверхности.
Форма из углеродного волокна для процесса RTM должна быть спроектирована как закрытый двухкомпонентный инструмент, способный надежно герметизироваться под давлением инжекции. Для этого требуются фланцевая геометрия, обеспечивающая повторяемое распределение силы закрывания, уплотняющие поверхности, устойчивые к проникновению смолы, и точно совмещенные половины формы, сохраняющие размеры полости несмотря на тепловое расширение в ходе цикла отверждения. Поэтому первым и обязательным вопросом перед оценкой любых других технических параметров является определение того, какой производственный процесс будет использоваться с данной формой.
Для процессов вакуумной инфузии, широко применяемых при изготовлении балок большой пролётности, форма из углеродного волокна должна обеспечивать герметичную базовую поверхность с достаточной жёсткостью, чтобы противостоять нагрузке атмосферного давления без прогиба. Поверхность формы также должна быть химически совместимой с используемыми в системе разделительными составами и инфузионными смолами, поскольку несовместимые покрытия поверхности могут вызвать отказы сцепления или пористость поверхности готовой детали.
Ключевые технические критерии выбора пресс-формы из углеродного волокна
Материал и структура укладки самой пресс-формы
Корпус пресс-формы высокопроизводительной пресс-формы из углеродного волокна для производства лопастей ветротурбин представляет собой композитную конструкцию, как правило, выполненную из нескольких слоёв углепластиковой препреги или пропитанной углеродной ткани на технологической оправке. Структура многослойного пакета пресс-формы определяет её коэффициент теплового расширения (КТР), изгибную жёсткость и долгосрочную размерную стабильность. Правильно спроектированная пресс-форма из углеродного волокна разрабатывается с КТР, близким к КТР композитной лопасти, что минимизирует остаточные напряжения в процессе отверждения и повышает геометрическую точность готовой детали.
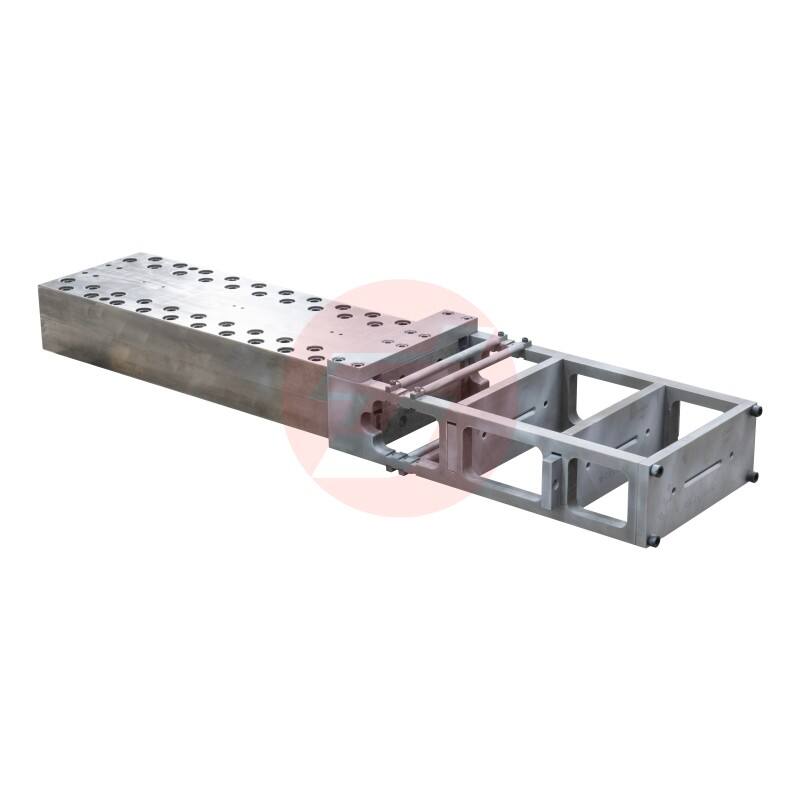
Выбор между стандартным и промежуточным модулями армирования из углеродного волокна в ламинате формы влияет как на соотношение жёсткости к массе инструмента, так и на его стоимость. Для форм для длиннопролётных лопастей ветротурбин, где прогиб под собственным весом представляет собой реальную проблему, зачастую необходимы армирующие материалы из углеродного волокна с повышенным модулем упругости в сочетании с толстой каркасной структурой. Лицевое покрытие формы — поверхностный слой, контактирующий с композитной балкой — должно быть выполнено из твёрдой, износостойкой смолы, способной сохранять заданные параметры шероховатости поверхности на протяжении всего расчётного срока эксплуатации инструмента.
Также важно учитывать, будет ли форма использоваться в автоклаве, при термообработке в печи или при отверждении при комнатной температуре. Каждый из этих режимов термической обработки предъявляет различные требования к смолистой системе формы и её конструктивному набору слоёв. Углепластиковая форма, предназначенная для использования в автоклаве, должна быть сертифицирована на способность выдерживать совместное воздействие повышенной температуры и избыточного давления, характерное для автоклавной обработки; это требует применения смолистой системы с более высокой температурой отверждения и тщательной консолидации пакета слоёв без образования пор в процессе изготовления.
Геометрическая точность и стандарты качества поверхности
Для применения в балках ветротурбин допуски на размеры полости пресс-формы из углеродного волокна обычно задаются в долях миллиметра по всей длине детали. Обеспечение таких допусков требует использования высокоточно обработанного или тщательно контролируемого мастер-шаблона укладки, точной передачи геометрии на поверхность пресс-формы, а также проверки готовой пресс-формы с помощью трёхмерного сканирования или координатно-измерительных методов. Любой поставщик, предлагающий пресс-форму из углеродного волокна для данного применения, должен быть в состоянии предоставить документацию по размерной проверке, подтверждающую соответствие инженерному чертежу.
Шероховатость поверхности формы напрямую отражается на качестве поверхности извлеченной балки. Поверхности лопастей ветротурбин должны соответствовать стандартам аэродинамической гладкости в открытых зонах и требованиям к качеству склеиваемых поверхностей в областях структурных соединений. Высококачественная углепластиковая форма должна обеспечивать чистоту поверхности в диапазоне Ra 0,4–Ra 0,8 мкм без дополнительной послепроизводственной обработки, что минимизирует вторичные операции отделки и сокращает общее время производственного цикла.
Гелькоут или системы поверхностных пленок, наносимые на рабочую поверхность формы при её изготовлении, должны подбираться с учётом их долговечности при многократном термоциклировании, стойкости к растворителям, содержащимся в очищающих средствах, и совместимости с применяемыми системами разделения. Некачественная подготовка поверхности углепластиковой формы — одна из наиболее распространённых первопричин преждевременной деградации поверхности и снижения количества возможных циклов формования; поэтому инженерная обработка поверхности является критически важным критерием оценки при квалификации формы.
Конструктивный дизайн и особенности теплового управления
Интегрированные системы отопления и охлаждения
Современное производство лопастей ветротурбин осуществляется в жёстких цикловых временных рамках, что требует быстрого и равномерного нагрева композитного пакета до температуры отверждения с последующим контролируемым охлаждением перед распалубкой. Форма из углеродного волокна, предназначенная для массового производства, должна включать встроенную систему нагрева — чаще всего это встроенные электрические нагревательные элементы или контуры циркуляции теплоносителя, — обеспечивающие равномерное распределение температуры по всей поверхности формы. Температурные градиенты внутри формы в процессе отверждения являются одной из главных причин возникновения остаточных напряжений и коробления готовой лопасти, поэтому термическая однородность является обязательным эксплуатационным требованием.
При проектировании системы теплового управления углепластиковой формы также необходимо учитывать теплоемкость и теплопроводность самой конструкции формы. Композитные материалы на основе углеродного волокна обладают более низкой теплопроводностью по сравнению с металлами, что может быть преимуществом при минимизации потерь тепла в окружающую среду, однако при неудачном проектировании расположения нагревательных контуров это также может привести к образованию локальных «горячих» или «холодных» зон. Вычислительный тепловой анализ на этапе проектирования формы является ценным инструментом для выявления потенциальных температурных неоднородностей еще до изготовления формы.
Для форм для крупногабаритных балок ветровых турбин часто требуется зональное управление температурой — при котором различные участки поверхности формы регулируются независимо друг от друга — с целью компенсации различий в толщине поперечного сечения по длине балки. Такой высокий уровень сложности термического управления должен быть ключевым критерием оценки при анализе технических характеристик форм из углеродного волокна, предлагаемых потенциальными поставщиками, или при проектировании специализированной оснастки для новой производственной программы.
Опорная конструкция и проектирование жёсткости на больших пролётах
Форма из углеродного волокна для производства лопастей ветротурбин зачастую представляет собой крупную вытянутую конструкцию, которую необходимо поддерживать в нескольких точках по всей её длине, не допуская нежелательных прогибов или локальных концентраций напряжений. Поэтому проектирование подставки (кронштейна) для формы или опорной конструкции является неотъемлемой частью общей системы оснастки, а не второстепенной задачей. Недостаточно надёжно закреплённые формы со временем провисают, особенно при многократных циклах нагрева и охлаждения, что приводит к производству лопастей с постепенно возрастающими отклонениями от прямолинейности.
Конструкция основания формы — несущий каркас, расположенный за лицевой оболочкой из углеродного волокна, — как правило, изготавливается из стали или комбинации стали и композитных материалов. Эта конструкция должна быть спроектирована таким образом, чтобы равномерно передавать опорные нагрузки на лицевую поверхность формы без концентрации нагрузок в отдельных точках, которая может вызвать локальную деформацию. Интерфейс между лицевой поверхностью формы из углеродного волокна и её основанием также должен компенсировать различия в тепловом расширении, обычно с помощью системы клеевых соединений или механических креплений, спроектированной с учётом необходимой податливости.
Оценка проекта жесткости углеродного волокна для формы с большим пролетом до ее приобретения или утверждения изготовления требует запроса у разработчика формы документации по структурному анализу. Результаты метода конечных элементов, демонстрирующие прогиб под действием собственного веса и нагрузок технологического процесса, дают инженерным командам уверенность в том, что форма будет соответствовать техническим требованиям на протяжении всего расчетного срока службы. Требование такого уровня инженерной документации является признаком зрелого процесса закупки оснастки.
Срок службы в производстве, техническое обслуживание и совокупная стоимость владения
Ожидаемое количество циклов литья и факторы, сокращающие срок службы формы
Хорошо спроектированная и правильно эксплуатируемая пресс-форма из углеродного волокна для производства балок ветротурбин способна обеспечить от 500 до 2000 циклов литья в зависимости от условий процесса, агрессивности применяемой смолистой системы, сил, необходимых для выемки изделия из формы, и принятых методов технического обслуживания. Понимание ожидаемого количества циклов литья для конкретного применения позволяет рассчитать амортизированную стоимость оснастки на одну балку — это важнейший параметр при моделировании экономики производства при сравнении вариантов инвестиций в оснастку.
Факторы, наиболее вероятно сокращающие срок службы пресс-формы из углеродного волокна, включают механические повреждения при демонтаже, деградацию поверхности вследствие недостаточного нанесения разделительного состава, термический удар от резких перепадов температуры и химическое воздействие остатков смолы или очистительных растворителей. Разработка документированного регламента технического обслуживания пресс-форм — включающего регулярный визуальный осмотр поверхности, процедуры локального ремонта при незначительных повреждениях и график плановой шлифовки поверхности — является обязательным условием для максимизации отдачи от инвестиций в пресс-формы из углеродного волокна.
Также важно оценить ремонтопригодность пресс-формы из углеродного волокна до окончательного выбора конкретной конструкции. Некоторые конструкции пресс-форм позволяют восстановить геометрическую точность за счёт шлифовки повреждённых участков поверхности, последующего заполнения и повторной полировки, тогда как в других случаях при повреждении, проникающем глубже слоя гелькоута, может потребоваться полная замена лицевого слоя ламината. Выбор пресс-формы из углеродного волокна с конструкцией, поддерживающей ремонт на месте вместо полной замены, может значительно снизить совокупные затраты на инструментарий в рамках программ серийного производства лопастей ветротурбин.
Оценка поставщиков и возможностей технической поддержки
Выбор пресс-формы из углеродного волокна — это не только техническое решение, касающееся самой оснастки, но и решение, связанное с выбором поставщика и последующей технической поддержкой на протяжении всего срока службы пресс-формы. Компетентный поставщик пресс-форм из углеродного волокна должен предоставлять документацию по инженерному анализу, отчёты о проверке геометрических параметров, результаты аттестационных испытаний технологического процесса, а также чёткое изложение условий гарантии на пресс-форму. Эти документы подтверждают техническую компетентность поставщика и обеспечивают производственную команду справочными данными, необходимыми для наладки технологического процесса и постоянного контроля качества.
Технические возможности поддержки особенно важны для программ производства балок ветротурбин, поскольку любой незапланированный простой производства, связанный с формами, влечёт за собой значительные финансовые издержки. Поставщик, способный оперативно проводить удалённую диагностику, поддерживать запас критически важных запасных компонентов и направлять бригаду полевого сервиса для оказания поддержки при ремонте на месте, предоставляет существенно большую ценность по сравнению с поставщиком, предлагающим лишь саму оснастку (формы) по более низкой первоначальной цене. При окончательном выборе поставщика при расчёте совокупной стоимости владения (TCO) следует надлежащим образом учитывать именно такие сервисные факторы.
Для команд, стремящихся к проверенному форма из углеродного волокна решение, специально разработанное для применения в конструкционных балках ветроэнергетических установок; оценка поставщиков с подтвержденным опытом в области изготовления оснастки для пропиточного формования (пультрузии) компонентов ветроэнергетического оборудования является важным шагом по снижению технических и графиков рисков для вашей производственной программы. Подтвержденные производственные ссылки в секторе ветроэнергетики обеспечивают уверенность в том, что конструкция формы была проверена в реальных условиях производства.
Часто задаваемые вопросы
Какие типичные допуски по размерам достижимы при использовании формы из углеродного волокна для производства балок ветротурбин?
Хорошо спроектированная пресс-форма из углеродного волокна для производства балок ветротурбин может обеспечивать соблюдение размерных допусков в пределах ±0,2 мм – ±0,5 мм по всей полости пресс-формы в зависимости от длины и сложности поперечного сечения балки. Для стабильного достижения таких допусков требуется высокоточная эталонная модель, тщательная укладка и уплотнение композитного пакета при изготовлении пресс-формы, а также проверка готовой пресс-формы с помощью трёхмерного сканирования или координатно-измерительной технологии до её ввода в серийное производство.
Сколько циклов производства может реально выдержать пресс-форма из углеродного волокна для балок ветротурбин?
При нормальных условиях эксплуатации и соблюдении надлежащих процедур технического обслуживания, а также правил применения разделительных составов высококачественная пресс-форма из углеродного волокна, используемая при производстве балок для ветротурбин, способна выдержать от 500 до 2000 циклов литья. Фактическое количество циклов зависит от агрессивности технологического процесса, усилий, необходимых для демонтажа отливки, условий термоциклирования, а также качества регулярного технического обслуживания. Пресс-формы, проходящие запланированные визуальные осмотры поверхности и своевременный мелкий ремонт, стабильно превосходят по эксплуатационным характеристикам пресс-формы, используемые без структурированной программы технического обслуживания.
Является ли пресс-форма из углеродного волокна предпочтительнее стальной пресс-формы для производства балок ветротурбин?
Формы из углеродного волокна обладают значительными преимуществами по сравнению с формами из стали при производстве балок для ветротурбин: их масса значительно меньше, что упрощает манипуляции с ними; коэффициент теплового расширения ближе к коэффициенту теплового расширения композитной балки, изготавливаемой в форме; а также более быстрый тепловой отклик позволяет сократить продолжительность цикла. В то же время стальные формы обеспечивают более высокую ударную стойкость и могут быть экономически выгоднее при очень длительных сериях производства, когда главным требованием является механическая долговечность. Оптимальный выбор зависит от целевого объёма производства, требований к точности геометрических размеров, рабочей температуры процесса и имеющейся инфраструктуры производственного помещения.
Какие методы технического обслуживания позволяют продлить срок службы формы из углеродного волокна при производстве балок для ветротурбин?
Продление срока службы пресс-формы из углеродного волокна требует последовательного применения соответствующих разделительных составов перед каждым циклом производства, регулярного визуального и размерного контроля поверхности пресс-формы, оперативного ремонта любых сколов или трещин на поверхности до того, как они начнут распространяться, аккуратного обращения при выемке изделия, чтобы избежать механических ударов, а также периодической глубокой очистки для удаления остатков смолы без использования растворителей, несовместимых с системой смолы пресс-формы. Ведение журнала пресс-формы, в котором фиксируются количество циклов, состояние поверхности, выполненные ремонты и мероприятия по восстановлению поверхности, обеспечивает необходимые данные для планирования профилактического технического обслуживания и предотвращения непредвиденных перерывов в производстве.
Содержание
- Понимание роли формы из углеродного волокна в производстве балок ветротурбин
- Ключевые технические критерии выбора пресс-формы из углеродного волокна
- Конструктивный дизайн и особенности теплового управления
- Срок службы в производстве, техническое обслуживание и совокупная стоимость владения
-
Часто задаваемые вопросы
- Какие типичные допуски по размерам достижимы при использовании формы из углеродного волокна для производства балок ветротурбин?
- Сколько циклов производства может реально выдержать пресс-форма из углеродного волокна для балок ветротурбин?
- Является ли пресс-форма из углеродного волокна предпочтительнее стальной пресс-формы для производства балок ветротурбин?
- Какие методы технического обслуживания позволяют продлить срок службы формы из углеродного волокна при производстве балок для ветротурбин?