
 EN
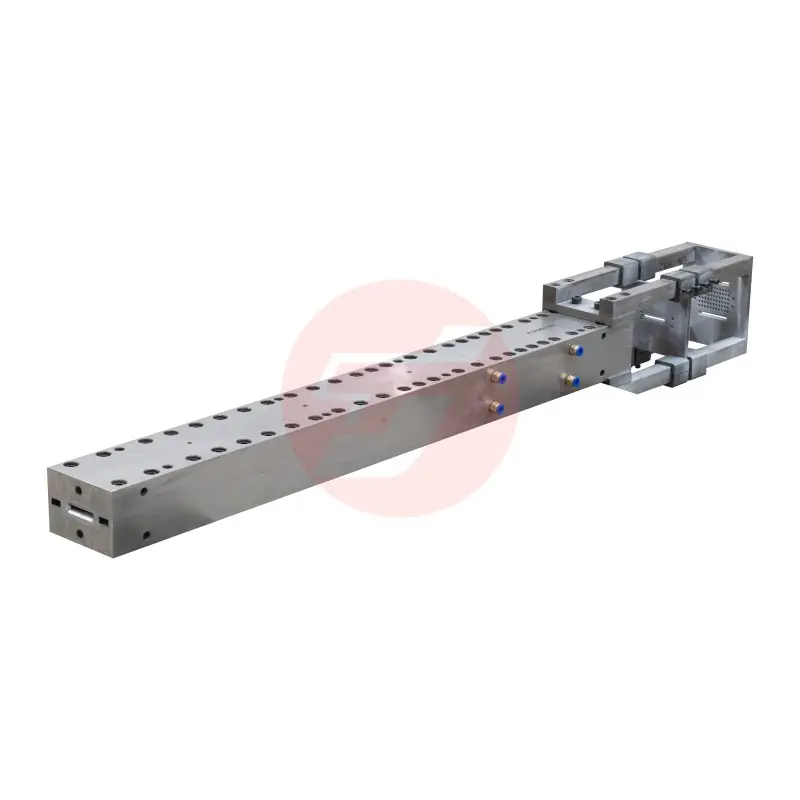
Правильного вибрациоնного ածխածնի մետաղալարի ձուլակաղապար քամու տուրբինների ճառագայթների արտադրության համար մոլդերի ընտրությունը մեկն է ինժեներական թիմի կողմից արտադրական նախագծման փուլում կայացվող ամենակարևոր որոշումներից: Քամու տուրբինների թեքված մասերը և կառուցվածքային ճառագայթները պահանջում են բացառիկ չափային ճշգրտություն, երկար ծառայության ժամկետ և արտակարգ միջավայրային բեռնվածքների տակ համասեռ մեխանիկական կատարում: Ձեր ընտրած մոլդերի տեխնոլոգիան ուղղակիորեն որոշում է, թե արդյոք ձեր արտադրական գործընթացը կհասնի այդ ստանդարտներին՝ հուսալիորեն մեծ մասշտաբով: Քամու էներգետիկայի ոլորտում երկար, թեթև և ավելի աերոդինամիկորեն արդյունավետ թեքված մասերի նախագծման ուղղությամբ արագացման հետ մեկտեղ բարձր կատարողականության ածխածնի մանրաթելերից պատրաստված մոլդերի լուծումների պահանջը երբեք չի եղել այդքան կրիտիկական:
Ածխածնի մետաղալարի ձուլակաղապար, որը նախագծված է քամու տուրբինների փոխադրիչ մասերի համար, պետք է կարողանա մշակել բարդ երկրաչափական ձևեր, դիմանալ ջերմային ցիկլերին, պահպանել ճշգրտության բարձր մակարդակ հազարավոր արտադրական ցիկլերի ընթացքում և ապահովել արդյունավետ ազատման գործընթաց՝ առանց կառուցվածքային ամրության վտանգի: Այս հոդվածը մանրամասն ներկայացնում է այն հիմնարար ընտրության չափանիշները, կարևորագույն տեխնիկական պարամետրերը և գործնական հաշվի առնելիք գործոնները, որոնք ինժեներական և մատակարարման մասնագետները պետք է գնահատեն՝ ընտրելու համար այս բարդ կիրառման համար ածխածնի մետաղալարի ձուլակաղապար: Արդյունաբերական գծի նոր ստեղծման դեպքում կամ գոյություն ունեցող գծի մոդերնիզացիայի ժամանակ այս ուղեցույցը նախատեսված է ձեզ տրամադրելու պարզ և կառուցվածքավորված որոշումների շրջանակ:
Ածխածնի մետաղալարի ձուլակաղապարի դերի հասկացումը քամու տուրբինների փոխադրիչ մասերի արտադրության մեջ
Ինչու է ձուլակաղապարը կառուցվածքային կատարումների հիմքը
Քամու տուրբինների ճառագայթների արտադրության ժամանակ ածխածնի մանրաթելերի ձուլատակը պարզապես ձևավորման գործիք չէ՝ դա յուրաքանչյուր ճառագայթի պատճենման համար ծառայող երկրաչափական և կառուցվածքային ծրագիրն է: Ձուլատակի երկրաչափության, մակերևույթի որակի կամ ջերմային ընդլայնման վարքագծի ցանկացած շեղում ուղղակիորեն փոխանցվում է վերջնական կոմպոզիտային մասին: Սա նշանակում է, որ ճառագայթի կոշտությունը, մանրաթելերի համաչափ դասավորման ճշգրտությունը և մաշվածության դիմացկունությունը սկսվում են ձուլատակի որակից:
Քամու տուրբինի մեջ գտնվող սպար կեպը և շեր վեբ ճառագայթները բեռնված մասեր են, որոնք 20–30 տարվա շահագործման ընթացքում ենթարկվում են միլիոնավոր լարման ցիկլերի: Ածխածնի մանրաթելերի ձուլատակը, որը չի կարողանում պահպանել չափային կայունությունը կրկնվող տաքացման և սառեցման ցիկլերի ժամանակ, աստիճանաբար ներմուծում է կուտակվող երկրաչափական սխալներ, ինչը հանգեցնում է մերժման մեծ տոկոսի և արտադրության տնտեսական ցուցանիշների վատացմանը: Այս պատճառով ձուլատակի ընտրությունը պետք է դիտվի որպես ճարտարագիտական որոշում, այլ ոչ թե պարզապես մատակարարման հարց:
Ճարտարապետական ամբողջականությունը կախված է նաև ձուլատակի կարողությունից պահպանել համասեռ ներքին խոռոչի պրոֆիլ իր ամբողջ երկարությամբ՝ որը ժամանակակից սեղանավոր տուրբինների դեպքում կարող է գերազանցել 20 մետրը: Երկար թռիչքային ածխածնային մետաղալարի ձուլատակների համակարգերը պետք է մշակվեն ներդրված կոշտացնող կառուցվածքներով՝ ճկման, թեքման կամ տարբերական ջերմային դեֆորմացիայի կանխարգելման համար, որոնք հակառակ դեպքում կվնասեին փողի ուղղագիծ ձևը և մետաղալար-ռեզինի ծավալային հարաբերությունները:
Ձուլատակի տեսակի և արտադրական գործընթացի միջև կապը
Քամու տուրբինների ճարտարապետական բաղադրիչները սովորաբար արտադրվում են պուլտրուզիայի, ռեզինի տեղափոխման ձուլման (RTM) կամ վակուումային ներծծման գործընթացներով: Յուրաքանչյուր գործընթաց ածխածնի մետաղալարի ձուլատակառույցի վրա դնում է հստակ պահանջներ՝ խոռակի ճնշման դիմացկունության, մակերևույթի ազատման բնութագրերի և ջերմային կառավարման հնարավորության վերաբերյալ: Օրինակ՝ պուլտրուզիայի սարքավորումները պահանջում են, որ ձուլատակառույցը դիմանա անընդհատ միջոցառումների միջոցով առաջացող բեռնվածության ուժերին՝ միաժամանակ պահպանելով ճշգրիտ ձևավորված հատված, ինչը նյութի կոշտությունն ու մակերևույթի կոշտությունը դարձնում է հիմնական ընտրության չափանիշներ:
RTM ածխածնի մետաղալարի ձուլատակը պետք է մշակվի որպես փակ, երկու մասից բաղկացած գործիք, որը կարող է համապատասխանաբար փակվել ներարկման ճնշման տակ: Դա պահանջում է թևի երկրաչափություն, որը ապահովում է կրկնվող փակման ուժի բաշխումը, սեռամբարձ մակերեսներ, որոնք դիմացող են սմոլայի ներթափանցմանը, և համապատասխանող կեսեր, որոնք պահպանում են խոռակի չափսերը՝ չնայած ստվարացման ցիկլի ընթացքում ջերմային ընդլայնմանը: Հետևաբար, ձուլատակը օգտագործելու համար նախատեսված արտադրական գործընթացի ճշգրտումը առաջնային հարցն է՝ մինչև այլ տեխնիկական պարամետրերի գնահատումը:
Մեծ բացվածքով ճառագայթների արտադրության մեջ հաճախ օգտագործվող վակուումային ներարկման գործընթացների համար ածխածնի մետաղալարի ձուլատակը պետք է ապահովի օդանցքի հիմնային մակերես, որը ամբողջությամբ կանխում է մթնոլորտային ճնշման բեռնվածքը՝ առանց ճկման: Ձուլատակի մակերեսը պետք է նաև քիմիապես համատեղելի լինի համակարգում օգտագործվող ազատման միջոցների և ներարկման սմոլաների հետ, քանի որ անհամատեղելի մակերեսային ծածկույթները կարող են առաջացնել կպչունության անհաջողություններ կամ վերջնական մասի մակերեսային փուգավորություն:
Կարևոր տեխնիկական չափանիշներ ածխածնային մետաղալարի ձուլատակը ընտրելու համար
Ձուլատակի նյութը և շերտավորման կառուցվածքը
Հարավային սեղանի ճարտարապետության համար բարձր կատարողականության ածխածնային մետաղալարի ձուլատակի մարմինը ինքնին մի բաղադրյալ կառուցվածք է, որը սովորաբար կառուցված է ածխածնային մետաղալարի նախապատրաստված շերտերի կամ ներծծված ածխածնային մետաղալարի գործվածքի մի քանի շերտերից՝ գործիքային պլագի վրա: Ձուլատակի շերտավորման կառուցվածքը որոշում է նրա ջերմային ընդարձակման գործակիցը (CTE), ծռման կոշտությունը և երկարաժամկետ չափային կայունությունը: Լավ մշակված ածխածնային մետաղալարի ձուլատակը նախագծվում է այնպես, որ նրա CTE-ն մոտ լինի արտադրվող բաղադրյալ սեղանի CTE-ին, ինչը նվազեցնում է սառեցման ընթացքում մնացորդային լարվածությունը և բարելավում է վերջնական մասի երկրաչափական ճշգրտությունը:
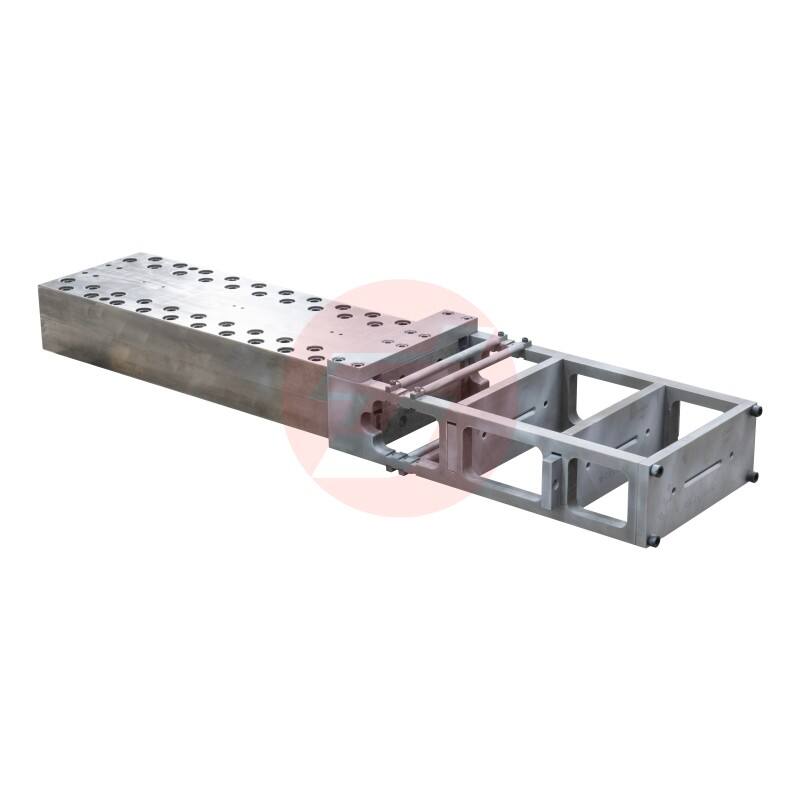
Ստանդարտ մոդուլի և միջանկյալ մոդուլի ածխածնային մետաղալարերի ամրացման ընտրությունը ձուլատակի շերտավորման մեջ ազդում է ինչպես գործիքի կոշտության հարաբերության վրա կշռին, այնպես էլ նրա արժեքի վրա: Երբ անհրաժեշտ է երկար բացվածքով քամու տուրբինի փողերի ձուլատակներ պատրաստել, որտեղ ինքնակշռի տակ ճկումը իրական խնդիր է, հաճախ անհրաժեշտ են բարձր մոդուլի ածխածնային մետաղալարերի ամրացումներ՝ համատեղված հաստ միջուկային կառուցվածքի հետ: Ձուլատակի մակերեսային շերտը (այն շերտը, որը շփվում է կոմպոզիտային փողի հետ) պետք է պատրաստված լինի կոշտ, մաշվելու դեմ կայուն սմուռքային համակարգից, որը կարողանում է պահպանել մակերեսի հատուկ հարթության պահանջները գործիքի նախատեսված արտադրական ծառայության ընթացքում:
Կարևոր է նաև հաշվի առնել, թե արդյոք ձուլատակը կօգտագործվի ավտոկլավում, վառարանում սառեցվող կամ սենյակային ջերմաստիճանում սառեցվող միջավայրում: Յուրաքանչյուր ջերմային մշակման պայման տարբեր պահանջներ է առաջադրում ձուլատակի սմուրային համակարգի և կառուցվածքային շերտավորման նկատմամբ: Ավտոկլավում օգտագործման նախատեսված ածխածնի մանրաթելերից պատրաստված ձուլատակը պետք է սերտիֆիկացված լինի՝ դիմանալու ավտոկլավային մշակման բնորոշ բարձրացված ջերմաստիճանի և դրական ճնշման համադրությանը, ինչը պահանջում է բարձր ջերմաստիճանում աշխատող սմուրային համակարգ և արտադրության ընթացքում առանց բացվածքների լամինատի հուսալի սեղմում:
Երկրաչափական ճշգրտություն և մակերևույթի որակի ստանդարտներ
Քամու տուրբինների ճառագայթային կառուցվածքների համար ածխածնի մետաղալարի ձուլատակը սովորաբար նշվում է միլիմետրի մասնիկներով՝ ամբողջ մասի երկարությամբ: Այդ չափային համապատասխանությունների հասնելու համար անհրաժեշտ է ճշգրիտ մեքենայացված կամ հսկվող շերտավորման մայր մոդել, երկրաչափական պարամետրերի ճշգրիտ փոխանցում ձուլատակի մակերևույթին և վերջնական ձուլատակի ստուգում՝ եռաչափ սկանավորման կամ կոորդինատային չափման մեթոդների օգնությամբ: Ցանկացած մատակարար, որը տրամադրում է այս կիրառման համար ածխածնի մետաղալարի ձուլատակ, պետք է կարողանա տրամադրել չափային ստուգման փաստաթղթեր, որոնք հաստատում են ճարտարապետական գծագրի պահանջներին համապատասխանությունը:
Ձուլատակի մակերեսի խորշությունը անմիջապես արտացոլվում է դուրս քաշված ճառագայթի մակերեսի որակում: Քամու տուրբինի ճառագայթների մակերեսները պետք է համապատասխանեն օդադինամիկ հարթության ստանդարտներին բաց տարածքներում և կառուցվածքային միացման տեղերում՝ միացման մակերեսի որակի պահանջներին: Բարձրորակ ածխածնային մետաղալարի ձուլատակը պետք է ապահովի Ra 0.4–Ra 0.8 մկմ միջակայքում մակերեսի վերջնական մշակման առանց լրացուցիչ հետմշակման, ինչը նվազեցնում է երկրորդային վերջնական մշակման գործողությունները և նվազեցնում ընդհանուր արտադրական ցիկլի տևողությունը:
Ձուլատակի մակերեսին արտադրության ընթացքում կիրառվող ժելկոտի կամ մակերեսային թաղանթի համակարգերը պետք է ընտրվեն՝ հիմնված կրկնվող ջերմային ցիկլերի պայմաններում դրանց կայունության, մաքրման միջոցների լուծիչների նկատմամբ դիմացկունության և օգտագործվող ազատման համակարգերի հետ համատեղելիության վրա: Ածխածնային մետաղալարի ձուլատակի վրա որակյալ մակերեսային պատրաստում չկատարելը վաղ մակերեսային վատացման և արտադրական շատ փոքր քանակի արտադրանքների ստացման ամենատարածված պատճառներից մեկն է, ինչը մակերեսային ճարտարագիտությունը դարձնում է ձուլատակի որակավորման ընթացքում կրիտիկական գնահատման չափանիշ:
Կառուցվածքային դիզայն և ջերմային կառավարման հատկանիշներ
Ինտեգրված տաքացման և սառեցման համակարգեր
Ժամանակակից քամու տուրբինների փողի արտադրությունը իրականացվում է խիստ սահմանափակ ցիկլի ժամանակահատվածներում, որն անհրաժեշտություն է ստեղծում բաղադրիչ շերտավորման արագ և համասեռ տաքացման համար՝ մինչև պատրաստման ջերմաստիճանի հասնելը, այնուհետև ձուլատակից հանելուց առաջ վերահսկվող սառեցում: Բարձր ծավալով արտադրության համար նախատեսված ածխածնի մետաղալարի ձուլատակը պետք է ներառի ինտեգրված տաքացման համակարգ՝ ամենահաճախ օգտագործվում են ներդրված էլեկտրական տաքացման տարրեր կամ հեղուկ շրջանառության շղթաներ, որոնք ապահովում են ջերմաստիճանի համասեռ բաշխում ձուլատակի ամբողջ մակերևույթի վրա: Պատրաստման ընթացքում ձուլատակի ներսում ջերմաստիճանի գրադիենտները վերջնական փողի մեջ մնացորդային լարվածության և թեքման հիմնական պատճառն են, հետևաբար ջերմային համասեռությունը անպայման պահանջվող կատարողական պահանջ է:
Ածխածնի մետաղալարի ձուլակաղապարի ջերմային կառավարման դիզայնը պետք է հաշվի առնի նաև ձուլակաղապարի կառուցվածքի ջերմունակությունը և ջերմահաղորդականությունը: Ածխածնի մետաղալարի կոմպոզիտային ձուլակաղապարի նյութերը մետաղների համեմատ ցածր ջերմահաղորդականություն ունեն, ինչը կարող է առավելություն լինել շրջակա միջավայրին ջերմության կորուստը նվազագույնի հասցնելու համար, սակայն կարող է նաև առաջացնել տեղական տաք կամ սառը գոտիներ, եթե ջերմային շղթայի դասավորությունը չի մշակվել բավարար համարձակ և ճշգրիտ: Ձուլակաղապարի դիզայնի ժամանակ համակարգչային ջերմային վերլուծությունը արժեքավոր միջոց է ձուլակաղապարի կառուցումից առաջ հնարավոր ջերմաստիճանային անհամասեռությունները նույնականացնելու համար:
Մեծ ձևաչափի քամու տուրբինների ճառագայթային ձուլակաղապարների համար գոտիային ջերմաստիճանի կարգավորումը՝ որտեղ ձուլակաղապարի մակերևույթի տարբեր հատվածները կարգավորվում են անկախ մեկը մյուսից, հաճախ անհրաժեշտ է ճառագայթի երկարությամբ հատվածային հաստության տատանումները համակշռելու համար: Ջերմային կառավարման այս մակարդակի բարդությունը պետք է լինի հիմնարար գնահատման կետ նախատեսված մատակարարներից ածխածնի մետաղալարի ձուլակաղապարների սպեցիֆիկացիաները վերլուծելիս կամ նոր արտադրական ծրագրի համար հատուկ սարքավորումների լուծում մշակելիս:
Հենարանային կառուցվածք և երկար բացվածքով կոշտության դիզայն
Ածխածնի մետաղալարի ձուլակաղապարը քամու տուրբինի ճառագայթի արտադրության համար հաճախ մեծ, երկարացված կառուցվածք է, որը պետք է աջակցվի բազմաթիվ կետերում երկայնքով՝ առանց անցանկալի ճկման կամ տեղական լարվածության կենտրոնացման ստեղծելու: Հետևաբար, ձուլակաղապարի կրող կառուցվածքի կամ աջակցման կառուցվածքի նախագծումը ամբողջ սարքավորման համակարգի անբաժանելի մասն է, այլ ոչ թե հետագա մտահոգություն: Վատ աջակցված ձուլակաղապարները ժամանակի ընթացքում կճկվեն, հատկապես կրկնվող տաքացման և սառեցման ցիկլերի ազդեցության տակ, ինչը կառաջացնի ճառագայթներ, որոնց ուղիղ լինելու շեղումները աստիճանաբար կաճեն:
Ձուլատակը՝ ածխածնի մետաղալարի մակերեսային շերտի հետևում գտնվող բեռնվածությունը կրող կառուցվածքը, սովորաբար պատրաստվում է պողպատից կամ պողպատի և կոմպոզիտային նյութերի համադրությունից: Այս կառուցվածքը պետք է նախագծված լինի այնպես, որ աջակցող բեռնվածությունը հավասարաչափ փոխանցվի ձուլատակի մակերեսին՝ առանց կետային բեռնվածության, որը կարող է առաջացնել տեղական դեֆորմացիա: Ածխածնի մետաղալարի ձուլատակի մակերեսի և դրա հետևի կառուցվածքի միջև եղած միացման մակերեսը նաև պետք է հաշվի առնի տարբերակված ջերմային ընդարձակումը, սովորաբար՝ մի համակարգի միջոցով, որը ներառում է միմյանց կպացված կամ մեխանիկորեն ամրացված միացումներ, որոնք նախագծված են համապատասխան ճկունությամբ:
Ածխածնի մետաղալարի ձուլակաղապարի երկարատև կոշտության դիզայնը գնման կամ արտադրության հաստատման նախապես գնահատելու համար անհրաժեշտ է պահանջել կառուցվածքային վերլուծության փաստաթղթեր ձուլակաղապարի դիզայներից: Վերջավոր տարրերի վերլուծության արդյունքները, որոնք ցույց են տալիս ձուլակաղապարի ճկումը իր սեփական քաշի և գործընթացի բեռնվածության պայմաններում, ինժեներական թիմերին վստահություն են տալիս, որ ձուլակաղապարը կաշխատի ըստ սահմանված պահանջների իր նախատեսված օգտագործման ժամանակահատվածում: Նման մակարդակի ինժեներական փաստաթղթերի պահանջը ցույց է տալիս մետաղաձուլական սարքավորումների ձեռքբերման գործընթացի հասունությունը:
Արտադրանքի կյանք, սպասարկում և ընդհանուր սեփականացման ծախսեր
Ձուլակաղապարի օգտագործման ակնկալվող քանակը և ձուլակաղապարի կյանքը կրճատող գործոններ
Լավ նախագծված և ճիշտ սպասարկվող ածխածնի մետաղալարի ձուլատակը քամու տուրբինի փողի արտադրության համար պետք է կարողանա տալ 500-ից 2000 արտադրական ցիկլ կախված գործընթացի պայմաններից, սմոլայի համակարգի ագրեսիվությունից, ձուլատակից մասնակի ազատման ուժերից և կիրառվող սպասարկման մեթոդներից: Ձեր կոնկրետ կիրառման համար սպասվող ձուլատակների քանակի հասկանալը հնարավորություն է տալիս հաշվարկել յուրաքանչյուր փողի վրա բաշխված ձուլատակի ծախսերը, որը արտադրության տնտեսական մոդելավորման համար անհրաժեշտ մուտքային տվյալ է՝ համեմատելով ձուլատակի ներդրումների տարբեր տարբերակները:
Ածխածնի մետաղալարի ձուլակաղապարի սպասարկման ժամանակաշրջանը հավաորեն կարող է կրճատվել մեխանիկական վնասվածքների պատճառով ձուլակաղապարից մասնակի հանման ժամանակ, թույլ թողնված ազատման միջոցի կիրառման պատճառով մակերեսի վատացման, ջերմային շոկի պատճառով՝ ջերմաստիճանի արագ փոփոխությունների դեպքում, և մնացորդային սմոլայի կամ մաքրման լուծիչների քիմիական ազդեցության պատճառով: Ածխածնի մետաղալարի ձուլակաղապարների սպասարկման փաստաթղթավորված պրոտոկոլի մշակումը՝ ներառյալ մակերեսի կանոնավոր ստուգումը, փոքր վնասվածքների վերականգնման տեղային մեթոդները և մակերեսի վերանորոգման պլանավորված ժամկետները, անհրաժեշտ է ածխածնի մետաղալարի ձուլակաղապարների ներդրումների վերադարձը մաքսիմալացնելու համար:
Կարևոր է նաև գնահատել ածխածնի մետաղալարի ձուլակաղապարի վերանորոգելիությունը՝ մինչև որոշակի դիզայնի ընտրության վերջնականացումը: Որոշ ձուլակաղապարների կառուցվածքներ թույլ են տալիս վնասված մակերեսային հատվածները մշակել, վերալցնել և վերափայլել՝ չափային ճշգրտությունը վերականգնելու համար, մինչդեռ այլ ձուլակաղապարների դեպքում վնասի գելկոտի շերտից ավելի խորը թափանցելու դեպքում կարող է պահանջվել ամբողջ ճակատային լամինատի փոխարինում: Ածխածնի մետաղալարի ձուլակաղապարի ընտրությունը՝ հաշվի առնելով դաշտում վերանորոգման հնարավորությունը (այլ ոչ թե լրիվ փոխարինումը), կարող է կտրուկ նվազեցնել բարձր ծավալներով արտադրվող քամու տուրբինների ճառագայթների արտադրության ծրագրերի համար անհրաժեշտ սարքավորումների կյանքի ցիկլի ծախսերը:
Մատակարարների և տեխնիկական աջակցության հնարավորությունների գնահատում
Ածխածնի մետաղալարի ձուլակաղապարի ընտրությունը ոչ միայն ինքնին գործիքի վերաբերյալ տեխնիկական որոշում է, այլև մատակարարի հետ հարաբերությունների և ձուլակաղապարի ամբողջ սպասարկման ժամանակաշրջանում առկա լինելու տեխնիկական աջակցության վերաբերյալ որոշում: Կարողանալի ածխածնի մետաղալարի ձուլակաղապարի մատակարարը պետք է կարողանա մատակարարել ճարտարագիտական վերլուծության փաստաթղթեր, չափսերի ստուգման զեկույցներ, գործընթացի որակավորման փորձարկումների արդյունքներ և ձուլակաղապարի երաշխիքի պայմանների հստակ հայտարարություն: Այս փաստաթղթերը ցույց են տալիս մատակարարի տեխնիկական հնարավորությունները և արտադրական թիմին տրամադրում են գործընթացի կարգավորման և շարունակական որակի վերահսկման համար անհրաժեշտ հղումների տվյալներ:
Տեխնիկական աջակցության հնարավորությունները հատկապես կարևոր են քամու տուրբինների ճաղատախտակների արտադրության ծրագրերի համար, որտեղ ցանկացած պլանավորված չլինելու դեպքում ձուլատակառների կապակցությամբ արտադրության կանգը կարող է ունենալ կարևոր ֆինանսական հետևանքներ: Այն մատակարարը, որը կարող է ապահովել արագ հեռակա դիագնոստիկա, պահել կրիտիկական պաշարային մասերի առկայություն և ուղարկել դաշտային սպասարկման խումբ՝ ապահովելու վայրում վերանորոգման աջակցություն, զգալիորեն ավելի մեծ արժեք է ապահովում, քան այն մատակարարը, որը միայն ձուլատակառների սարքավորումներն է առաջարկում՝ սկզբնական ավելի ցածր գնով: Ընդհանուր սեփականացման ծախսերի մասին մտածելակերպը պետք է համապատասխանաբար կշռի այս սպասարկման գործոնները՝ վերջնական ընտրության որոշում կայացնելիս:
Այն թիմերի համար, որոնք փնտրում են ապացուցված ածխածնի մետաղալարի ձուլակաղապար լուծում, որը մշակվել է հատուկ քամու էներգիայի կառուցվածքային փայտերի համար. ձեր արտադրական ծրագրի տեխնիկական և ժամանակացույցի ռիսկերը նվազեցնելու համար կարևոր քայլ է մատակարարների գնահատումը՝ հիմնված նրանց ցուցաբերած փորձի վրա քամու էներգիայի ուղղագիծ ձուլման սարքավորումների ոլորտում: Քամու էներգիայի ոլորտում ստուգված արտադրական վկայագրերը համոզվածություն են տալիս, որ ձուլատակը ստուգված է իրական արտադրական պայմաններում:
Հաճախադեպ տրվող հարցեր
Ի՞նչ է սովորաբար ստացվող չափային ճշգրտությունը քամու տուրբինի փայտերի արտադրության համար օգտագործվող ածխածնի ձուլատակի դեպքում:
Լավ մշակված ածխածնի մետաղալարի ձուլատակը քամու տուրբինի փողի արտադրության համար կարող է պահպանել չափսերի ճշգրտությունը ձուլատակի խոռոչում ±0,2 մմ-ից մինչև ±0,5 մմ, կախված փողի հատվածի երկարությունից և բարդությունից: Այս ճշգրտությունների հասնելու համար անհրաժեշտ է ճշգրիտ մայր մոդել, ձուլատակի արտադրության ընթացքում մշակված շերտերի հուսալի միացում և ավարտված ձուլատակի ստուգում՝ օգտագործելով եռաչափ սկանավորում կամ կոորդինատային չափման տեխնոլոգիա, մինչև ձուլատակը մտնի արտադրության մեջ:
Քանի՞ արտադրական ցիկլ կարող է իրականացնել քամու տուրբինի փողերի համար ածխածնի մետաղալարի ձուլատակը:
Սովորական շահագործման պայմաններում՝ ճիշտ սպասարկման և ազատագործման միջոցների օգտագործման դեպքում, քամու տուրբինների լավատեսական թևերի արտադրության մեջ օգտագործվող բարձրորակ ածխածնի մետաղալարային ձուլատակը կարող է հասնել 500–2000 արտադրական ցիկլի: Իրական արտադրական ցիկլերի թիվը կախված է գործընթացի ագրեսիվությունից, ազատագործման ուժերից, ջերմային ցիկլավորման պայմաններից և կատարվող սովորական սպասարկման որակից: Այն ձուլատակները, որոնք ստանում են պլանային մակերեսային ստուգումներ և ժամանակին կատարվող փոքր վերանորոգումներ, միշտ գերազանցում են այն ձուլատակների կատարողականությունը, որոնք օգտագործվում են առանց կառուցված սպասարկման ծրագրի:
Արդյո՞ք ածխածնի մետաղալարային ձուլատակը լավ է քամու տուրբինների թևերի արտադրության համար, քան ստալյան ձուլատակը:
Ածխածնի մետաղալարի ձուլակաղապարները քամու տուրբինների ճառագայթների արտադրության համար ունեն կարևոր առավելություններ ստալյար ձուլակաղապարների նկատմամբ, այդ թվում՝ զգալիորեն ցածր քաշ՝ ավելի հեշտ կառավարման համար, ջերմային ընդարձակման գործակից, որը ավելի մոտ է արտադրվող կոմպոզիտային ճառագայթին, և ավելի արագ ջերմային պատասխան՝ ցիկլի տևողությունը կրճատելու համար: Սակայն ստալյար ձուլակաղապարները ավելի մեծ հարվածային դիմացկունություն են ցուցաբերում և կարող են ավելի տնտեսապես օգտակար լինել շատ երկար արտադրական շարքերի համար, երբ մեխանիկական դիմացկունությունը հիմնական հարցն է: Լավագույն ընտրությունը կախված է արտադրական ծավալների նպատակակետերից, չափային պահանջներից, գործընթացի ջերմաստիճանից և առկա արտադրական ենթակառուցվածքներից:
Ի՞նչ սպասարկման մեթոդներ են երկարացնում ածխածնի մետաղալարի ձուլակաղապարի ծառայության ժամկետը քամու տուրբինների ճառագայթների արտադրության ընթացքում:
Ածխածնի մետաղալարի ձուլակաղապարի սպասարկման ժամանակաշրջանը երկարացնելու համար անհրաժեշտ է յուրաքանչյուր արտադրական ցիկլից առաջ համապատասխան ազատման միջոցների համասեռ կիրառում, ձուլակաղապարի մակերևույթի պատկերային և չափագրական ստուգման կատարում ըստ պահանջվող հաճախականության, մակերևույթի վրա առաջացած ցանկացած մասնիկի կամ ճեղքի արագ վերանորոգում՝ մինչև դրանք տարածվեն, ձուլակաղապարից մասնակի ազատվելիս մեխանիկական հարվածներից խուսափելու համար զգույշ վերաբերմունք, ինչպես նաև ամբողջական մաքրում՝ առանց ձուլակաղապարի սառույցի համակարգին անհամատեղելի լուծիչների օգտագործման, որպեսզի վերացվի սառույցի մնացորդը: Ձուլակաղապարի մասին մանրամասն մի մատյանի վարումը, որտեղ գրանցվում են արտադրական ցիկլերի քանակը, մակերևույթի վիճակը, կատարված վերանորոգումները և մակերևույթի վերակառուցման դեպքերը, ապահովում է այն տվյալները, որոնք անհրաժեշտ են առաջարկային սպասարկման պլանավորման և անսպասելի արտադրական խափանումներից խուսափելու համար:
Բովանդակության ցուցակ
- Ածխածնի մետաղալարի ձուլակաղապարի դերի հասկացումը քամու տուրբինների փոխադրիչ մասերի արտադրության մեջ
- Կարևոր տեխնիկական չափանիշներ ածխածնային մետաղալարի ձուլատակը ընտրելու համար
- Կառուցվածքային դիզայն և ջերմային կառավարման հատկանիշներ
- Արտադրանքի կյանք, սպասարկում և ընդհանուր սեփականացման ծախսեր
-
Հաճախադեպ տրվող հարցեր
- Ի՞նչ է սովորաբար ստացվող չափային ճշգրտությունը քամու տուրբինի փայտերի արտադրության համար օգտագործվող ածխածնի ձուլատակի դեպքում:
- Քանի՞ արտադրական ցիկլ կարող է իրականացնել քամու տուրբինի փողերի համար ածխածնի մետաղալարի ձուլատակը:
- Արդյո՞ք ածխածնի մետաղալարային ձուլատակը լավ է քամու տուրբինների թևերի արտադրության համար, քան ստալյան ձուլատակը:
- Ի՞նչ սպասարկման մեթոդներ են երկարացնում ածխածնի մետաղալարի ձուլակաղապարի ծառայության ժամկետը քամու տուրբինների ճառագայթների արտադրության ընթացքում: