
 EN
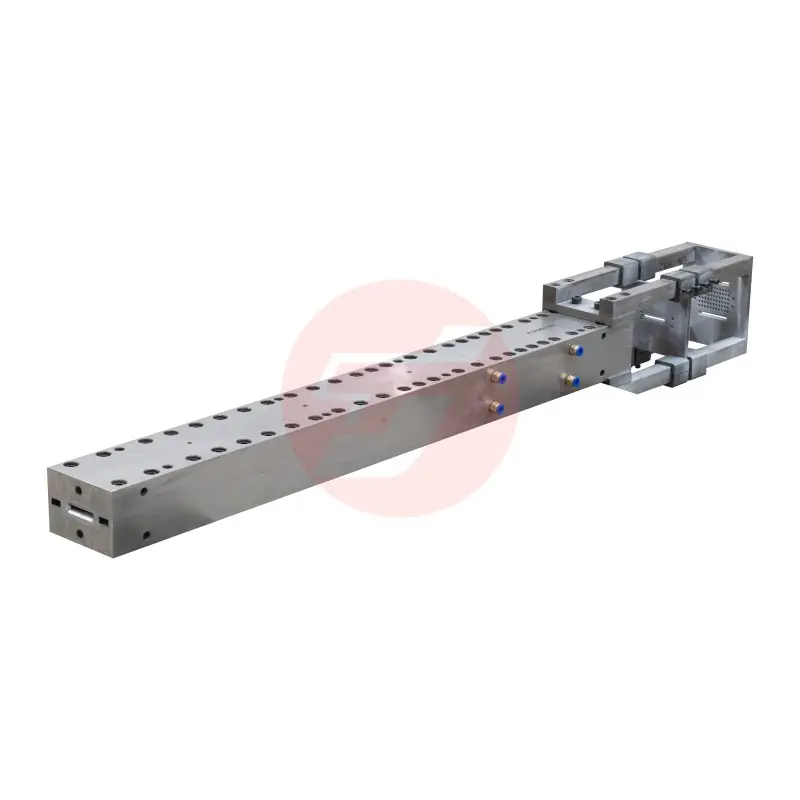
A megfelelő szénszálas forma a szélgenerátoros sugár gyártásához használt formák kiválasztása az egyik legfontosabb döntés, amelyet a mérnöki csapat a gyártási tervezési fázisban hoz. A szélgenerátorok lapátjai és szerkezeti gerendái kivételes méretpontosságot, hosszú élettartamot és konzisztens mechanikai teljesítményt igényelnek extrém környezeti terhelések mellett. A választott forma-technológia közvetlenül meghatározza, hogy a gyártási folyamat megbízhatóan és nagy léptékben képes-e elérni ezeket a szabványokat. Mivel a szélenergia-szektor egyre gyorsabban halad a hosszabb, könnyebb és aerodinamikailag hatékonyabb lapáttervek felé, a nagy teljesítményű szénszálas forma-megoldások iránti kereslet soha nem volt ilyen kritikus.
Egy szélerőmű-sugárirányú gerendaalkalmazásokhoz kifejlesztett szénszálas forma összetett geometriát kell kezelnie, ellenállnia kell a hőmérséklet-ingadozásoknak, ezrek számára tartania kell a szigorú tűréseket, és támogatnia kell az hatékony kiformázást szerkezeti sértés nélkül. Ez a cikk végigvezeti az alapvető kiválasztási szempontokon, a kulcsfontosságú műszaki paramétereken és a gyakorlati megfontolásokon, amelyeket a mérnöki és beszerzési szakembereknek értékelniük kell egy szénszálas forma kiválasztásakor ebben a kihívást jelentő alkalmazásban. Akár új gyártósor bevezetését tervezi, akár meglévő rendszer frissítését, ez az útmutató egyértelmű, strukturált döntési keretet nyújt Önnek.
A szénszálas forma szerepének megértése a szélerőmű-sugárirányú gerendák gyártásában
Miért a forma az alapja a szerkezeti teljesítménynek
A szélkerekek gerendáinak gyártása során a széntömeg-forma nem csupán egy alakító eszköz — hanem a geometriai és szerkezeti terv, amelyből minden gerenda másolódik. A forma geometriájában, felületminőségében vagy hőtágulási viselkedésében bekövetkező bármely eltérés közvetlenül átadódik a kész kompozit alkatrészbe. Ez azt jelenti, hogy a gerenda merevsége, a szálak pontos elrendezése és a fáradási ellenállás mindegyike a forma minőségétől függ.
A szélkerekek lapátjaiban található gerenda- és nyírási háló-gerendák terhelésalá helyezett alkatrészek, amelyek 20–30 évnyi üzemelési idő alatt milliószoros feszültségciklusnak vannak kitéve. Egy olyan széntömeg-forma, amely nem képes megőrizni méretstabilitását ismételt fűtési és hűtési ciklusok során, fokozatosan összegyűlő geometriai hibákat vezet be, ami növeli a selejtezési arányt, és ezáltal rombolja a gyártás gazdaságosságát. Ezért a forma kiválasztását mérnöki döntésnek kell tekinteni, nem csupán beszerzési kérdésnek.
A gerenda szerkezeti integritása függ a formázószerszám képességétől is, hogy hosszanti irányban – ami modern turbinaterveknél meghaladhatja a 20 métert – állandó belső üregprofil-tartalmat biztosítson. A hosszúfesztávolságú széntömlős formázószerszám-rendszerekbe beépített merevítő szerkezeteket kell tervezni annak elkerülésére, hogy a formázószerszám lehajoljon, megcsavarodjon vagy hőmérsékleti különbségek miatt torzuljon, mivel ezek a jelenségek egyébként károsítanák a gerenda egyenes vonalúságát és a rost–gyanta térfogatarányt.
A formázószerszám típusa és a gyártási folyamat kapcsolata
A szélkerekek tartószerkezeti elemét leggyakrabban extrúzióval, műgyantát átjuttató formázással (RTM) vagy vákuumos impregnálással állítják elő. Mindegyik eljárás különféle követelményeket támaszt a széntöltéses szerszámokkal szemben, például a formaüreg nyomásállóságára, a felületi kioldási tulajdonságaira és a hőkezelési képességére vonatkozóan. Az extrúziós szerszámok esetében például a forma folyamatos, a szerszámon keresztüli terhelésnek kell ellenállnia, miközben pontosan meghatározott keresztmetszetet kell fenntartania, ezért a szerszám anyagának merevsége és felületi keménysége elsődleges kiválasztási szempont.
Egy RTM szénszálas forma úgy kell, hogy zárt, két részből álló szerszám legyen, amely képes a befecskendezési nyomás alatt egyenletesen záródni. Ennek érdekében a perem geometriáját úgy kell megtervezni, hogy ismételhető záróerő-eloszlást biztosítson, a tömítő felületeknek ellenállniuk kell a gyanta behatolásának, és a két forma félig résznek egymáshoz illőnek kell lenniük, hogy a gyártási ciklus során fellépő hőtágulás ellenére is megtartsák a forma üregének méreteit. A forma gyártási folyamatának megismerése ezért az első és elengedhetetlen kérdés, mielőtt bármely más műszaki paramétert értékelnénk.
A nagyfesztávolságú gerendák gyártásában gyakran alkalmazott vákuumos infúziós folyamatokhoz a szénszálas forma levegőtömör alapfelületet kell biztosítson, amely elegendő merevséggel rendelkezik ahhoz, hogy ellenálljon a légnyomás terhelésének deformáció nélkül. A forma felületének emellett kémiai kompatibilitással kell rendelkeznie a rendszerben használt kioldószerekrel és infúziós gyantákkal, mivel a felületi bevonatok és a gyanták közötti kompatibilitáshiány ragadási hibákat vagy a végleges alkatrész felületén porozitást okozhat.
A szélerőmű-sugár gyártásához használt szénszálas forma kiválasztásának kulcsfontosságú műszaki kritériumai
A forma anyaga és rétegelt felépítése
A szélerőmű-sugár gyártásához használt nagy teljesítményű szénszálas forma testének maga is kompozit szerkezet, amelyet általában több szénszálas prépreg rétegből vagy egy szerszámkészletre impregnált szénszálas szövetből állítanak elő. A forma rétegelt felépítése meghatározza hőtágulási együtthatóját (CTE), hajlítási merevségét és hosszú távú méretstabilitását. Egy jól megtervezett szénszálas forma olyan hőtágulási együtthatóval rendelkezik, amely szorosan illeszkedik a gyártandó kompozit sugárhoz, így minimalizálja a maradékfeszültséget a keményedés során, és javítja a kész alkatrész geometriai pontosságát.
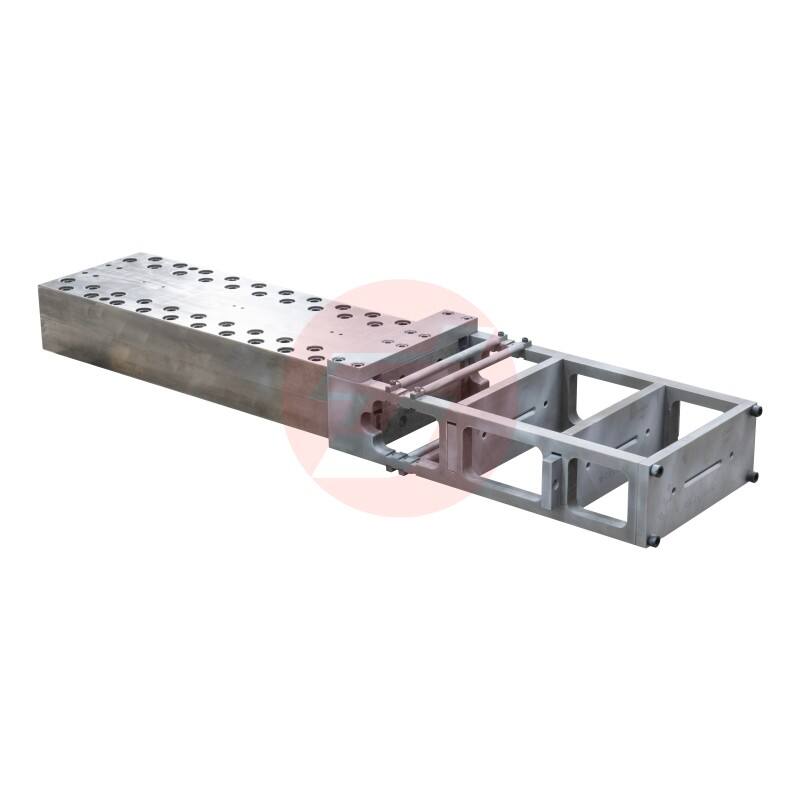
A szokásos és közepes modulusú szénszálas megerősítések közötti választás a formázó lapok rétegelt szerkezetében hatással van a szerszám merevség-tömeg arányára és költségére egyaránt. Hosszú fesztávolságú szélerőmű-szerelvények tartószerkezeti formáinál, ahol a saját súly alatti lehajlás valós probléma, gyakran szükséges a magasabb modulusú szénszálas megerősítések alkalmazása egy vastag magstruktúrával együtt. A formázó felületi rétege – az a felszíni réteg, amely érintkezik a kompozit tartószerkezettel – kemény, kopásálló gyantarendszert igényel, amely képes fenntartani a megadott felületi érdességi előírásokat a szerszám tervezett élettartama során.
Fontos megfontolni azt is, hogy a szerszámot autoklávban, kemencében vagy szobahőmérsékleten történő keményedési környezetben fogják-e használni. Mindegyik hőkezelési feltétel más-más követelményt támaszt a szerszám gyanta-rendszerével és szerkezeti rétegezésével szemben. Egy autoklávban történő használatra szánt szénszálas szerszámot úgy kell minősíteni, hogy elviselje az autokláv-feldolgozásra jellemző magas hőmérséklet és pozitív nyomás kombinációját, ami magasabb hőmérsékletre képes gyanta-rendszert és a gyártás során gondos, üregmentes laminát-konszolidációt igényel.
Geometriai pontosság és felületminőségi szabványok
Szélturbinás gerendaalkalmazásokhoz a széntömeg-üreg méreti tűrése általában a teljes alkatrész hossza mentén milliméterek tört részeiben van megadva. Ezeknek a tűréseknek a elérése egy pontossági megmunkált vagy gondosan szabályozott rétegelt minta, a geometria pontos átvitele az öntőforma felületére, valamint a kész öntőforma háromdimenziós szkenneléssel vagy koordinátamérési módszerekkel történő ellenőrzése szükséges. Bármely szállító, aki széntömeg-öntőformát szállít e célra, köteles méreti ellenőrzési dokumentációt szolgáltatni, amely igazolja, hogy a termék megfelel az műszaki rajznak.
A szerszám felületének érdessége közvetlenül tükröződik a kikapcsolt gerenda felületi minőségében. A szélgenerátoros gerendák felületének az aerodinamikai simasági szabványoknak kell megfelelniük a kitett területeken, valamint a szerkezeti illesztési régiókban a ragasztási felület minőségi követelményeinek. Egy magas minőségű szénszálas szerszám felületi minőséget (Ra 0,4–Ra 0,8 mikrométer tartományban) biztosít további utófeldolgozás nélkül, ami minimalizálja a másodlagos felületkezelési műveleteket, és csökkenti az összes gyártási ciklusidőt.
A szerszám felületére a gyártás során alkalmazott zseléköz vagy felületi fólia rendszerek kiválasztásánál figyelembe kell venni a többszöri hőciklus hatására mutatott tartósságot, a tisztítószerek oldószer-állóságát, valamint a használt kioldórendszerekkel való kompatibilitást. Az alacsony minőségű felületelőkészítés a szénszálas szerszámoknál a leggyakoribb okai közé tartozik a korai felületromlásnak és a gyártási ciklusok számának csökkenésének, ezért a felületmérnöki szempontok döntő fontosságúak a szerszám minősítése során.
Szerkezeti tervezés és hőkezelési funkciók
Integrált fűtési és hűtési rendszerek
A modern szélturbinás gerenda gyártása szoros ciklusidők mellett zajlik, amely gyors és egyenletes fűtést igényel a kompozit rétegezéshez a keményedési hőmérséklet eléréséhez, majd a kikapcsolás előtt szabályozott hűtést. Egy nagy térfogatú gyártásra tervezett széntömlős forma rendelkeznie kell egy beépített fűtőrendszerrel – leggyakrabban beépített elektromos fűtőelemekkel vagy folyadékot áramoltató körökkel –, amely az egész forma felületén egyenletes hőmérséklet-eloszlást biztosít. A formában a keményedés során fellépő hőmérséklet-gradiensek a legfontosabb oka a maradó feszültségnek és a torzulásnak a kész gerendában, ezért a hőmérsékleti egyenletesség elengedhetetlen teljesítménykövetelmény.
A szénszálas forma hőkezelési tervezése során figyelembe kell venni a forma szerkezetének saját hőkapacitását és hővezetőképességét is. A szénszálas kompozit formaanyagok hővezetőképessége alacsonyabb a fémekéhez képest, ami előnyös lehet a környezetbe történő hőveszteség minimalizálására, de helyi meleg vagy hideg zónák kialakulását is eredményezheti, ha a fűtőkörök elrendezését nem tervezték meg gondosan. A forma tervezése során végzett számítógépes hőanalízis értékes eszköz a potenciális hőmérséklet-egyenlőtlenségek azonosítására még a forma elkészítése előtt.
Nagy méretű szélturbinás gerendaformák esetén gyakran szükséges a zónális hőmérséklet-szabályozás – azaz a forma felületének különböző szakaszainak független szabályozása –, hogy kiegyenlítsék a gerenda hossza mentén jelentkező keresztmetszeti vastagság-ingadozásokat. E szintű hőkezelési szakértelmet kulcsfontosságú értékelési szempontként kell kezelni a lehetséges beszállítóktól származó szénszálas formák műszaki leírásainak átvizsgálásakor, illetve egy új gyártási programhoz szükséges egyedi szerszámozási megoldás tervezésekor.
Tartószerkezet és hosszúfesztávú merevség tervezése
Egy szélerőmű-sugár gyártásához használt szénszálas forma gyakran egy nagy, megnyúlt szerkezet, amelyet a hossza mentén több ponton is alátámasztani kell anélkül, hogy nem kívánt lehajlást vagy helyi feszültségkoncentrációt okozna. A forma alátámasztóállványának vagy támasztószerkezetének tervezése ezért az egész szerszámozási rendszer elválaszthatatlan része, nem pedig utólagos gondolat. Rosszul alátámasztott formák idővel lehajlanak, különösen akkor, ha ismételt fűtési és hűtési ciklusoknak vannak kitéve, így egyre nagyobb egyenességi eltérésekkel rendelkező sugarakat állítanak elő.
A forma háttértartószerkezete — a szénszálas felületi héj mögött elhelyezkedő teherhordó váz — általában acélból vagy acél és kompozit anyagok kombinációjából készül. Ezt a szerkezetet úgy kell megtervezni, hogy egyenletesen vezesse át a tartóerőket a forma felületére anélkül, hogy pontszerű terhelés keletkezne, amely helyi deformációt okozhatna. A szénszálas forma felülete és háttértartószerkezete közötti kapcsolódási felületnek továbbá figyelembe kell vennie a különböző hőtágulási együtthatókat, amelyet általában ragasztott vagy mechanikusan rögzített kapcsolatok rendszere biztosít, amelyeket megfelelő rugalmassággal terveztek.
A szénszálas szerszámforma hosszú távú merevségének tervezésének értékelése a vásárlás vagy a gyártás jóváhagyása előtt azt igényli, hogy a szerszámtervezőtől szerkezeti elemzési dokumentációt kérjünk. A végeselemes analízis eredményei – amelyek a saját súly alatti és a folyamat során ható terhelés alatti deformációt mutatják – bizalmat adnak a mérnöki csapatoknak abban, hogy a forma megfelelően fog működni a tervezett élettartama alatt. Ennyire részletes mérnöki dokumentáció követelése a kiforrott szerszámellátási folyamat egyik jellemzője.
Gyártási élettartam, karbantartás és teljes tulajdonosi költség
Várható lemezszám és a szerszámélettartamot csökkentő tényezők
Egy jól megtervezett és megfelelően karbantartott szénszálas munkadarabforma a szélgenerátoros gerendák gyártásához 500 és 2000 gyártási ciklus közötti teljesítményt nyújthat a folyamat feltételeitől, az alkalmazott gyanta rendszer agresszivitásától, a kiformázási erőktől és a végzett karbantartási tevékenységektől függően. Az adott alkalmazásra várható lehetséges gyártási ciklusok számának ismerete lehetővé teszi a gerendaegységre jutó elszámítható szerszámköltség kiszámítását, amely lényeges bemeneti adat a termelési gazdaságtan modellezéséhez, amikor a szerszáminverziós lehetőségeket hasonlítjuk össze.
A szénszálas formák élettartamát leginkább a kikapcsolás során keletkezett mechanikai károsodás, a megfelelő elválasztó szer alkalmazásának hiánya miatti felületi degradáció, a gyors hőmérsékletváltozásokból eredő hőterhelés, valamint a maradék gyanta vagy tisztítóoldók okozta kémiai támadás csökkentheti. A szénszálas formákra fordított beruházás megtérülésének maximalizálása érdekében elengedhetetlen egy dokumentált forma karbantartási protokoll kialakítása – ideértve a rendszeres felületi ellenőrzést, apróbb károsodások helyi javítási eljárásait és az időszakos újrafelületkezelési időpontokat.
Fontos a szénszálas formák javíthatóságának értékelése is, mielőtt döntést hoznánk egy adott tervezési megoldás mellett. Egyes formatervek lehetővé teszik, hogy a sérült felületi részeket lecsiszolják, újra kitöltik és újrapolírozzák a méretbeli pontosság visszaállítása érdekében, míg másoknál – ha a károsodás a gélfóliaréteg alá hatol – az egész felületi laminát cseréje szükséges. Olyan szénszálas formák kiválasztása, amelyek terve támogatja a helyszíni javítást a teljes cserével szemben, jelentősen csökkentheti a szerszámok életciklus-költségeit nagy mennyiségű szélgenerátoros tartóelem-gyártási programok esetében.
Szállítók és műszaki támogatási képességek értékelése
A szénszál erősítésű forma kiválasztása nem csupán a szerszám maga tekintetében technikai döntés — hanem egyben a szállítóval kialakítandó kapcsolat és az a folyamatos műszaki támogatás kérdése is, amely a forma teljes élettartama alatt kíséri azt. Egy kompetens szénszál erősítésű forma-szállítónak képesnek kell lennie arra, hogy mérnöki elemzési dokumentációt, méretellenőrzési jelentéseket, folyamatminősítési teszteredményeket és egyértelmű garanciakikötéseket tartalmazó nyilatkozatot szolgáltasson. Ezek a dokumentumok igazolják a szállító műszaki képességét, és a gyártócsapat számára a folyamatbeállításhoz és a folyamatos minőségellenőrzéshez szükséges hivatkozási adatokat biztosítják.
A műszaki támogatási képességek különösen fontosak a szélgenerátoros gerendák gyártási programjaihoz, mivel bármely tervezetlen, formázószerszámhoz kapcsolódó termelésleállás jelentős költségvetési következményekkel jár. Olyan beszállító, aki gyors távoli diagnosztikai szolgáltatást nyújt, fenntart egy kritikus tartalékalkatrész-készletet, és szakszerű szervízcsapatot küld ki a helyszíni javítási támogatás érdekében, lényegesen nagyobb értéket kínál, mint az a beszállító, aki csupán a formázószerszám hardverét kínálja alacsonyabb kezdőár ellenében. A teljes tulajdonlási költség (TCO) szemléletének megfelelően súlyoznia kell ezeket a szolgáltatási tényezőket a végleges döntés meghozatalakor.
Azoknak a csapatoknak, amelyek igazolt szénszálas forma olyan megoldás, amelyet kifejezetten szélenergiás szerkezeti tartóelemek gyártására terveztek; a szélenergia-ipari húzószerszámok gyártásában igazolt tapasztalattal rendelkező beszállítók értékelése fontos lépés a termelési program technikai és ütemezési kockázatainak csökkentésében. Az ellenőrzött gyártási referenciák a szélenergia-iparban bizalmat adnak abban, hogy a formatervezés valós gyártási körülmények között már validálásra került.
GYIK
Mekkora a tipikus méreti tűrés, amelyet egy szélturbinák tartógerendái gyártására használt széntömlős forma esetében elérhetünk?
Egy jól megtervezett szélerőmű-szárnygerenda-gyártásra szolgáló szénszálas forma a mérettartományokat ±0,2 mm és ±0,5 mm között tarthatja a forma üregében, a gerenda keresztmetszetének hosszától és összetettségétől függően. Ezeknek a tűréshatároknak a következetes elérése egy pontos mestermintát, a forma gyártása során gondos rétegelt anyag-konszolidációt és a kész forma háromdimenziós szkenneléssel vagy koordináta-mérési technológiával történő ellenőrzését igényli, mielőtt a szerszám gyártásba kerülne.
Hány gyártási ciklust tud valójában teljesíteni egy szélerőmű-szárnygerendákhoz használt szénszálas forma?
Normál üzemelési körülmények mellett, megfelelő karbantartás és kioldószer-használat esetén egy magas minőségű széntömlős forma, amelyet szélgenerátoros gerendák gyártására használnak, 500 és 2000 közötti gyártási ciklust érhet el. A tényleges lehetséges lefutások száma függ a folyamat agresszivitásától, a kioldási erőktől, a hőmérséklet-ciklusok feltételeitől, valamint a rendszeres karbantartás minőségétől. Azok a formák, amelyek rendszeres felületi ellenőrzésen és időben végzett kisebb javításokon esnek át, konzisztensen jobban teljesítenek, mint azok, amelyeket nem strukturált karbantartási program keretében használnak.
Jobb-e a széntömlős forma a acélformánál a szélgenerátoros gerendák gyártásához?
A szélerőművek tartószerkezeteinek gyártásához használt szénszálas formák számos előnnyel bírnak a acél formákkal szemben, például lényegesen kisebb tömegük miatt könnyebben kezelhetők, hőtágulási együtthatójuk közelebb áll a gyártandó kompozit tartószerkezetéhez, és gyorsabb hőválaszuk révén csökkenthetők a ciklusidők. Ugyanakkor az acél formák nagyobb ütésállósággal rendelkeznek, és nagyon hosszú sorozatgyártás esetén – amikor a mechanikai tartósság a legfontosabb szempont – költséghatékonyabbak is lehetnek. A legmegfelelőbb választás függ a termelési mennyiségi céloktól, a méreti követelményektől, a folyamat hőmérsékletétől és a rendelkezésre álló gyártóüzemi infrastruktúrától.
Milyen karbantartási gyakorlatok növelik meg egy szénszálas forma élettartamát szélerőművek tartószerkezeteinek gyártása során?
Egy szénszálas forma élettartamának meghosszabbításához szükséges a megfelelő elválasztóanyagok következetes alkalmazása minden gyártási ciklus előtt, a forma felületének rendszeres vizuális és méreti ellenőrzése, bármely felületi repedés vagy karcolás azonnali javítása, mielőtt továbbterjedne, a forma óvatos kezelése a kikapcsolás során mechanikai ütés elkerülése érdekében, valamint időszakos alapos tisztítás a gyantamaradványok eltávolítására olyan oldószerek használata nélkül, amelyek nem kompatibilisek a forma gyanta-rendszerével. A forma naplóvezetése – amely rögzíti a ciklusok számát, a felületi állapotot, a javításokat és a felület újrafunkcionálásának eseményeit – az adatokat biztosítja a proaktív karbantartás tervezéséhez és a váratlan gyártási zavarok elkerüléséhez.
Tartalomjegyzék
- A szénszálas forma szerepének megértése a szélerőmű-sugárirányú gerendák gyártásában
- A szélerőmű-sugár gyártásához használt szénszálas forma kiválasztásának kulcsfontosságú műszaki kritériumai
- Szerkezeti tervezés és hőkezelési funkciók
- Gyártási élettartam, karbantartás és teljes tulajdonosi költség
-
GYIK
- Mekkora a tipikus méreti tűrés, amelyet egy szélturbinák tartógerendái gyártására használt széntömlős forma esetében elérhetünk?
- Hány gyártási ciklust tud valójában teljesíteni egy szélerőmű-szárnygerendákhoz használt szénszálas forma?
- Jobb-e a széntömlős forma a acélformánál a szélgenerátoros gerendák gyártásához?
- Milyen karbantartási gyakorlatok növelik meg egy szénszálas forma élettartamát szélerőművek tartószerkezeteinek gyártása során?