
 EN
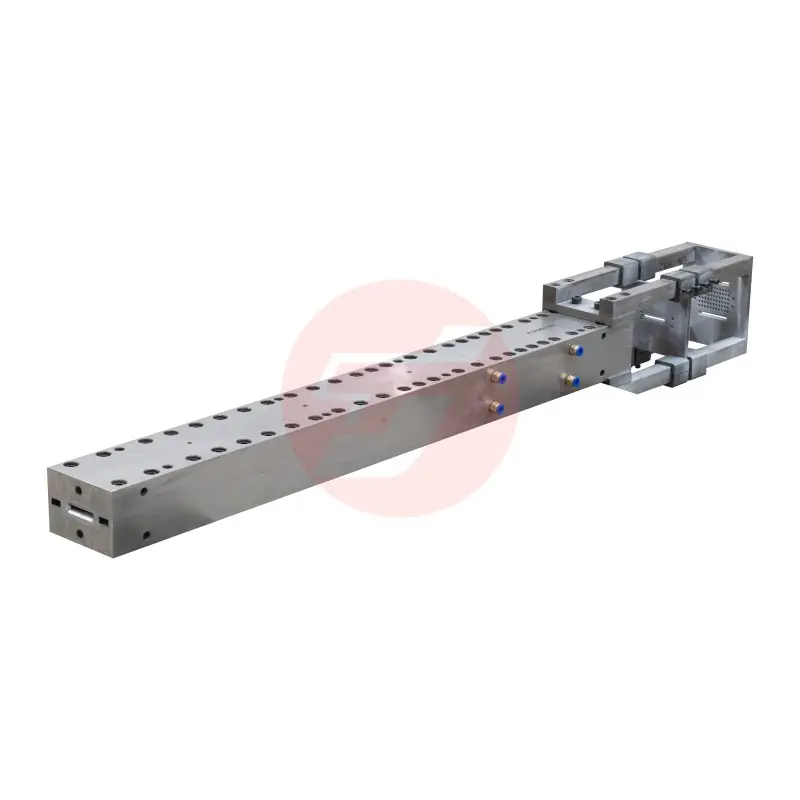
Eligere rectam muculum ex fibra carbonis pro fabricando trabibus turbinum venti una est ex maximis decisionibus quas aequipe ingeniaria in phasen designis productionis faciet. Paleae turbinum venti et trabes structurales exigunt praestantem accuratiam dimensionalem, longam vitam operativam, et constantem performancem mechanicam sub oneribus ambientalibus extremis. Technologia formarum quam eligitis directe determinat utrum processus vester productionis eas normas adsequatur fiducialiter in magnitudine. Cum sector energiae venti acceleret impetum suum ad longiores, leviores, et efficacius aerodynamice dispositas formas paleorum, postulatum pro solutionibus formarum ex fibra carbonis altissimae performance est numquam magis critica.
Forma ex fibra carbonis ad usus trabium turbinum venti specialiter designata complexam geometriam tractare debet, cyclis thermalibus resistere, angustas tolerantias per millia cyclorum productionis servare, et efficiens demoulding sine compromissione structurae subministrare. Hoc articulum per praecipua criteria electionis, parametra technica principalia, et considerationes practicas ducit quae a professionibus in ingeniaria et emptionibus aestimanda sunt cum forma ex fibra carbonis pro hac exigente applicatione seligitur. Sive novam lineam productionis constituatis sive iam existentem ad meliorem statum perducatis, haec directiva ad clarum et structuratum decisionis schemata vobis praebenda est.
Intellegere functionem formae ex fibra carbonis in productione trabium turbinum venti
Cur forma fundamentum sit performance structurales
In fabricando trabibus turbinum venti, forma ex fibra carbonica non est simpliciter instrumentum formandi — sed est schematis geometrici et structuralis exemplar, ex quo omnis trabs replicatur. Quaelibet deviatio in geometria formae, qualitate superficiei, aut comportamento expansionis thermicae directe transferetur in partem compositam finitam. Hoc significat quod rigiditas trabis, accurata dispositio fibrarum, et resistentia ad fatigationem ab ipsa formae qualitate incipiunt.
Trabes capsulae spinae et webbingae cisurae intra laminam turbinis venti sunt partes sustinendae oneris, quae subiciuntur millionibus cyclorum tensionis per vitam operativam viginti ad triginta annorum. Forma ex fibra carbonica quae stabilitatem dimensionalem sub repetitis cyclis calefaciendi et refrigescendi retinere non potest, paulatim errores geometricos cumulativos introducet, quod ad rates rejectionis ducet, quae aequationem oeconomicam productionis corrumpunt. Ob hanc causam, electio formae ut decissio technica habenda est, non solum ut actus emptionis.
Integritas structuralis trabes etiam pendet ab aptitudine formae ad servandam constantem profili cavitas internae per totam suam longitudinem — quae in modernis turbinum formis superare potest viginti metra. Systemata formarum ex fibra carbonis longae spannus ita sunt condita ut structurae rigidae innatae praeventum sagging, torsionem, aut deformationem thermicam differentialem, quae alioquin rectitudinem trabis et volumina rationes fibrae ad resinam laederent.
Coniunctio Inter Typum Formae Et Processum Fabricationis
Componentes trabium turbinum venti saepissime per pultrusionem, modellationem per transfusionem resinis (RTM), aut processus infusionis sub vacuo producuntur. Quisque processus peculiares exigentias in formam fibrae carbonis imponit quoad resistentiam ad pressionem cavitatis, proprietates liberationis superficiei, et facultatem gestionis thermalis. Instrumenta pultrusionis, exempli gratia, postulant ut forma vires continuas per-die sustinere possit dum sectionis transversae figura exacta servatur, unde rigiditas materiae et durities superficiei sunt praecipua criteria electionis.
Moldus carbonici RTM fieri debet ut instrumentum clausum, ex duabus partibus compositum, quod sub pressione injectionis constanter sigillare possit. Hoc flangii geometriam requirit, quae distributionem reiterabilis virium claudendarum certificet, superficies sigillantes, quae infiltrationi resinae resistunt, et partes aequales, quae dimensiones cavitatis conservant, quamvis expansio thermica in tempore indurationis accidat. Cognitio ergo processus manufactorii, qui moldum utetur, est prima et necessaria quaestio ante quam alius quisquam parameter technicus aestimatur.
Pro processibus infusionis sub vacuo, quae saepe ad fabricandos trabes magnae spannorum utuntur, moldus carbonici debet praebere superficiem basalem aeris-tight cum sufficienti rigore, ut pressioni atmosphaericae resistat sine deflexione. Superficies moldi etiam debet compatibilis esse cum agentibus liberantibus et resinis infusionis systematis utentis; nam recensiones superficiales incompatibiles defectus adhaesionis vel porositas superficiales in parte finali causare possunt.
Praecipua Technica Criteriorum ad Carbonis Fibrae Formam Seligendam
Materiale et Structura Stratificationis Ipsius Formae
Corpus formae carbonis fibrae ad usus altissimi rendimenti in productione trabium turbinum venti ipsum est structura composita, quae saepissime ex pluribus stratis praesaturatae carbonis fibrae vel ex textili carbonis fibrae infusa super cuneum instrumentale aedificatur. Structura laminata formae determinat coefficientem expansionis thermicae (CTE), rigiditatem ad flexionem, et stabilitatem dimensionalem diuturnam. Forma bene ingeniosa carbonis fibrae ita designabitur ut CTE eius propinqua sit CTE trabis compositae fabricandae, ut stressus residuus in tempore coctionis minuatur et accuratio geometrica partis perfectae augeri possit.
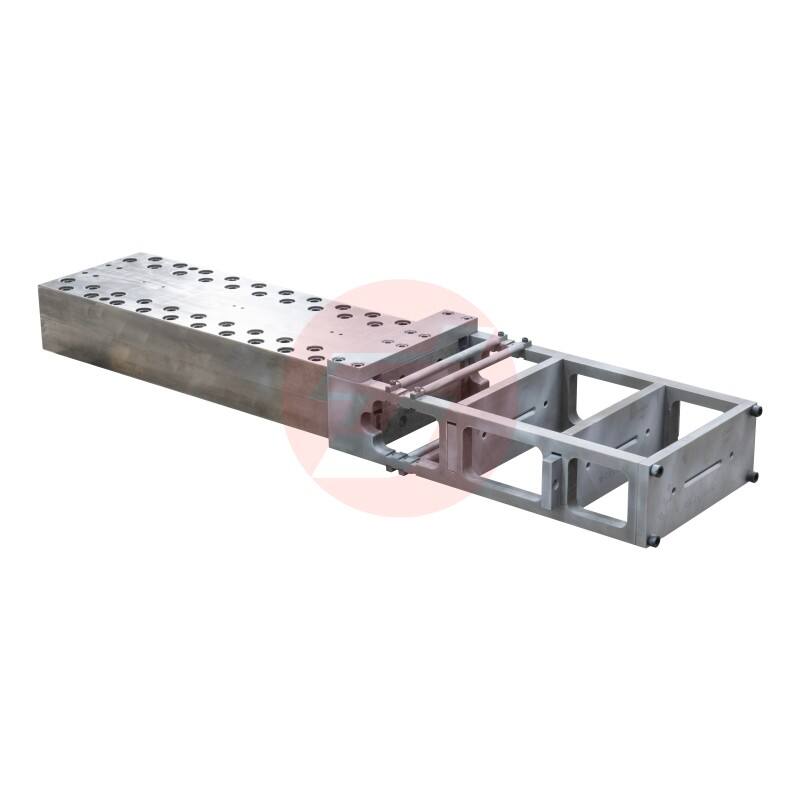
Electio inter refertones carbonii standardis moduli et moduli intermedii in laminato formae effectum habet tam in rigore ad pondus instrumenti quam in eius pretio. Pro formis trabium turbinum venti longi spannus, ubi deflectio sub proprio pondere vera est sollicitudo, saepe necesse est ut refertones carbonii altioris moduli una cum crassa structura nucleo utantur. Tegumentum faciei formae — stratum superficiale quod cum trabe composita contactum habet — debet systema resinis durum et resistentem ad abradendum uti, quod possit specificatae asperitatis superficiales per totam vitam productionis instrumenti servare.
Praeterea magni momenti est considerare, num forma in autoclavo, in fornace curata, an ad temperaturam ambientem curanda utatur. Quisque condicio thermalis alias exigentias imponit systemati resinis formae et dispositioni structurali. Forma ex fibra carbonica, quae in autoclavo utenda est, debet probata esse, ut combinationem altioris temperaturae et pressionis positivae, quae processum autoclavalem characterizat, sustinere possit; quod systema resinis altioris temperaturae et diligentem consolidationem laminati absque vacuitatibus in fabrica requirit.
Praecisio Geometrica et Normae Qualitatis Superficiei
Ad applicationes trabium turbinum venti, tolerantia dimensionum cavitatis formae ex fibra carbonica communiter specificatur in fractionibus millimetri per totam longitudinem partis. Ad has tolerantias consequendas opus est paterno exacte tornato vel cura moderato, cuius geometria accurate ad superficiem formae transferatur, et confirmatio formae perfectae per scansionem tridimensionalem aut per technicas mensurationis coordinatarum. Quicumque suppeditator formam ex fibra carbonica ad hanc applicationem praebet, debet documenta verificationis dimensionum praebere, quae conformitatem ad schemata technica confirmant.
Asperitas superficiei formae directe reflectitur in qualitate superficiei trabis ex forma demoldatae. Superficies trabium turbinum venti ad aerodynamicam levigationem in partibus apertis et ad exigentias qualitatis superficiei adhaerentis in regionibus iunctionum structuralium satisfacere debent. Forma carbonii fibrosa altae qualitatis superficiem finitam in intervallo Ra 0.4 ad Ra 0.8 micrometrorum sine ulteriori post-tractatione praebere debet, quod operationes secundariae finitionis minuit et totum tempus cycli productionis reducit.
Systemata gelcoati aut pellicularum superficialium, quae in faciem formae durante fabricatio applicatur, ita eligenda sunt ut durabilitatem sub repetitis cyclis thermalibus, resistentiam solventibus ex agentibus purgantibus, et compatibilitatem cum systematibus liberationis usurpatis habeant. Praeparatio inferior superficiei in forma carbonii fibrosa una ex causis communissimis est degenerationis superficialis praeceptae et numeri minoris tractationum productivarum, quare ingeniaria superficialis criterium iudicandi essentiale est in qualificazione formae.
Caracteristicae Designis Structurales et Administrationis Thermalis
Systemata Integra Calefaciendi et Refrigerandi
Modernae turbinum venti fabricatio trabium operatur in strictis temporibus cycli, quae celerem et uniformem calefactionem stratificationis compositae ad temperaturam coagulationis postulat, sequentem refrigerationem regulatam antequam forma eximitur. Forma ex fibra carbonis ad productionem magni voluminis conficienda debet systema calefaciendi integratum includere — quod saepissime elementa calefacientia electrica inclusa vel circuitus fluidorum circumfluentium sunt — quod distributionem temperaturae uniformem per totam superficiem formae praebet. Gradus temperaturae intra formam durante coagulatione causa prima sunt tensionis residuae et deformationis in trabe perfecta; ideo uniformitas thermalis est exigentia performance non negotiabilis.
Designatio gestionis thermalis formae ex fibra carbonica etiam rationem habere debet capacitatem thermicam et conductibilitatem thermicam ipsius structurae formae. Materialia formarum ex compositis fibrae carbonicae conductibilitatem thermicam inferiorem habent quam metalla, quod ad minuendam perditam calorem in ambientem utile esse potest, sed etiam zonas locales calidas aut frigidas creare potest, nisi dispositio circuitus calefacientis accurate ingenium sit. Analysis thermica computatralis in tempore conceptionis formae instrumentum valde utile est ad identificandas potentialis non-uniformitates temperaturae antequam forma construatur.
Pro formis machinarum venti magni formati, regulatio temperaturae zonalis — ubi diversae sectiones superficiei formae singillatim reguntur — saepe necessaria est, ut variationes in crassitudine transversali per longitudinem trabium compensentur. Haec subtilitas in administratione thermalis principale punctum aestimationis esse debet, cum specificatio formarum ex fibra carbonica a potentiis suppeditatoribus recensetur aut cum solutio instrumentorum ad usum specialem pro novo programma productionis concipitur.
Structura Subsidiaria et Design Rigiditatis Longi Spatii
Molda ex carbonis fibra ad fabricandam trabem turbine venti saepe est magna, elongata structura quae sustentari debet in pluribus punctis per longitudinem suam, ne deflexio indesiderata aut locales concentrationes stress oriatur. Itaque designatio cunae moldae vel structurae sustentantis pars integralis est totius systematis instrumentorum, non res post eventum cogitata. Moldae male sustentatae tempore incurvant, praesertim cum cyclis calefactionis et refrigorationis repetitis subiciuntur, producentes trabes cum gradatim augentibus deviationibus rectitudinis.
Structura dorsalis formae — id est structura sustentans quae post crustam carbonii fibrosi sita est — saepe ex ferro vel ex combinatione ferri et materialium compositarum fabricatur. Haec structura ita designanda est, ut onera sustentationis uniformiter in faciem formae transferat, sine oneribus punctiformibus quae deformationem localem inducere possint. Interfacies inter crustam carbonii fibrosi formae et suam structuram dorsalem etiam expansionem thermicam differentialem accommodare debet, id quod plerumque per systema connexionum aut cohaerentium aut mechanicaliter fixarum fit, quae ad aptam flexibilitatem sunt constructa.
Ad aestimandam designum rigiditatis longi intervalli formae ex fibra carbonis antequam ematur vel approbetur fabricatio, opus est documenta analysium structuralium a designer forma postulare. Rerum finitarum elementorum analysium resultata quae deflexionem ostendunt sub pondere proprio et sub condicionibus oneris processus aequipatibus technicis fiduciam praebent ut forma secundum specificata in vita sua destinata functura sit. Haec insistere in hoc genere documentorum technicorum signum est maturi processus acquisitionis ferramentorum.
Vita Productionis, Custodia, et Pretium Totale Proprietatis
Expectationes Numeri Iactus et Factores Qui Vitam Formae Minuunt
Moldura ex carbonio bene designata et recte custodita ad producendos trabes turbinum venti inter 500 et 2000 ciclos productionis efficere debet, secundum conditiones processus, systematis resinis acrimoniam, vires demulcationis et praxim custodiae. Cognitio numeri expectatorum operationum pro applicatione tua specifica tibi permittit calculare pretium instrumentorum per trabs amortizatum, quod est elementum essentiale in modello oeconomico productionis, cum optiones investitionis instrumentorum comparantur.
Factores qui maxime probabiles sunt ut vitam functionalem formae ex fibra carbonica minuant, inter alios sunt damnum mechanicum in tempore demuldei, deterioratio superficiei propter applicationem inadecuatam agentis liberantis, ictus thermalis ex mutationibus rapidis temperaturae, et impetus chemicus ex resina residua vel solventibus ad purgandum. Constituere protocollum documentatum de cura formarum — quod inspectionem regularem superficiei, procedurae reparationis localis pro damno minore, et intervalla programmanda de resuperficie facienda complectitur — est necessarium ut reditus super investitionem in formis ex fibra carbonica maximus fiat.
Praeterea valde importante est aestimare facultatem emendandi formam ex fibra carbonica antequam ad certum designum adhaereatur. Quidam formarum architecturae permittunt ut superficiales partes laesae abraderentur, rursus impleantur, et rursus politae sint, ut accurata dimensio restituatur; aliae vero, si damnum ultra stratum gelcoati penetret, totam laminam faciei substituere iubent. Si forma ex fibra carbonica eligitur, cuius designum emendationem in loco (non substitutionem totam) suadet, tunc pretia instrumentorum per totam vitam pro programmatibus productionis trabium turbinum venti magni voluminis notabiliter minui possunt.
Aestimatio Furnitorum et Facultatum Subsidiarum Technicarum
Eligere formam ex fibra carbonica non est tantum decernere de ipsa machina technice — sed etiam de relatione cum suppeditatore et de continua auxilio technico, quod formae adiungetur per totam eius vitam operativam. Suppeditator idoneus formarum ex fibra carbonica debet praebere documenta analysium technicarum, rationes verificandi dimensiones, resultata experimentorum qualificandi processum, et claram declarationem condicionum garanitiae formae. Haec documenta ostendunt facultatem technicam suppeditatoris et praebent aequipe manufacturariae data referentia quae necessaria sunt ad constitutum processus et ad continuum controllem qualitatis.
Capacitates subsidii technici praesertim sunt magni momenti pro programmatibus productionis trabium turbinum venti, ubi quaelibet interrumpenda productio ex moldis non praevisa gravissimas implicationes pecuniarias habet. Supplicans qui cito dia gnostica remota praebere potest, in magazzino componentia reservata critica servare, et aequipe ad locum missa ad subsidium reparationis in situ praebendum, multo maiorem valorem praebet quam is qui tantummodo hardware moldis ad pretium initiale inferius offert. Cogitatio de summo pretio possessionis has rationes subsidii debet iuste ponderare cum ultima electio fit.
Pro iis qui probatum quaerunt muculum ex fibra carbonis solūtiō ad usūs structūrālēs trabēs āērogenerātōrum speciātim cōnfecta; igitur, supplerōs cum praecedentī in ferrāmentīs ad trāctiōnem (pultrūsiōne) in āēnergiā ventī probātīs aestimāre est gradus importāns ad rīscum technicum et temporāle pro programma tuō productiōnis minuendum. Referentiae productiōnis vērificātae in sectōre āēnergiae ventī fiduciam praebent designum mūlīdī iam esse validātum sub conditiōnibus fabricae realibus.
FAQ
Quae est typica tolerantia dimensionālis quae cum mūlīde fibrae carbonis ad productionem trabium turbinum āēris attingī potest?
Molda bene constructa ex fibra carbonica ad fabricandam trabem turbine venti potest servare tolerantias dimensionales intra ±0,2 mm usque ad ±0,5 mm in tota cavitate moldae, secundum longitudinem et complexitatem sectionis transversae trabis. Ad has tolerantias constanter consequendas opus est praeciso paterno exemplari, diligenti consolidatione laminarum dum molda fabricatur, et verificatione moldae perfectae per scansionem tridimensionalem aut per technologiam mensurationis coordinatarum antequam instrumentum in productionem ingreditur.
Quot cycli productionis realiter possunt a molda ex fibra carbonica ad trabes turbine venti perfici?
Sub condicionibus normalibus operationis, cum cura idonea et protocollis agentis exsolvendi, forma carbonis fibrosi altae qualitatis ad usum in productione trabium turbinum venti inter quingentos et duo milia cyclorum productionis pervenire potest. Numerus vero actionum dependet a gravitate processus, viribus ad exsolvendum, conditionibus thermicis cyclorum et qualitate curae routine factae. Formae quae inspectiones superficiales programmatas et emendationes minores tempestivas recipiunt, constanter praestant eas quae sine programma structurato curae utuntur.
An forma carbonis fibrosi melior est quam forma ferrea ad fabricandam trabem turbinis venti?
Formae ex fibra carbonica praebent magnos commoda super formis ex aere ferroque ad productionem trabium turbinum venti, inter quae est multo minor pondus pro facili manutentione, coefficienter dilatationis thermalis qui magis congruit cum trabe composita producenda, et celerior responsio thermalis ad minuendos tempus cycli. Tamen formae ex aere ferroque praebent maiorem resistentiam ad impactum et possunt esse magis pretio aequae pro productionibus perlongis ubi durabilitas mechanica est praecipuum negotium. Optima electio pendet a voluminibus productionis propositis, requisitis dimensionibus, temperatura processus, et infrastructura fabricae disponibili.
Quae praecepta curae vitam utilem formae ex fibra carbonica in productione trabium turbinum venti prolongant?
Ut vita utilis formae ex fibra carbonica producatur, necesse est semper agens liberans idoneum ante singulos ciclos productionis adhibere, inspectionem visualem et dimensionalem superficiei formae regulariter facere, cito emendare quaecumque fragmenta aut rimas superficiales antequam propagentur, diligenter tractare formam in tempore demoulding ut ictus mechanicus vitetur, et periodicam purgationem profundam ad residua resinosa removenda facere, sine solventibus qui cum systemate resinoso formae incompatibiles sunt. Tenere logum formae, in quo numerus cyclorum, conditio superficiei, emendationes et eventus resurfacing notantur, datam praebet qua necessaria manutentio proactiva planificari potest et interruptiones productionis inopinatae evitari.
Index Contentorum
- Intellegere functionem formae ex fibra carbonis in productione trabium turbinum venti
- Praecipua Technica Criteriorum ad Carbonis Fibrae Formam Seligendam
- Caracteristicae Designis Structurales et Administrationis Thermalis
- Vita Productionis, Custodia, et Pretium Totale Proprietatis
-
FAQ
- Quae est typica tolerantia dimensionālis quae cum mūlīde fibrae carbonis ad productionem trabium turbinum āēris attingī potest?
- Quot cycli productionis realiter possunt a molda ex fibra carbonica ad trabes turbine venti perfici?
- An forma carbonis fibrosi melior est quam forma ferrea ad fabricandam trabem turbinis venti?
- Quae praecepta curae vitam utilem formae ex fibra carbonica in productione trabium turbinum venti prolongant?