
 EN
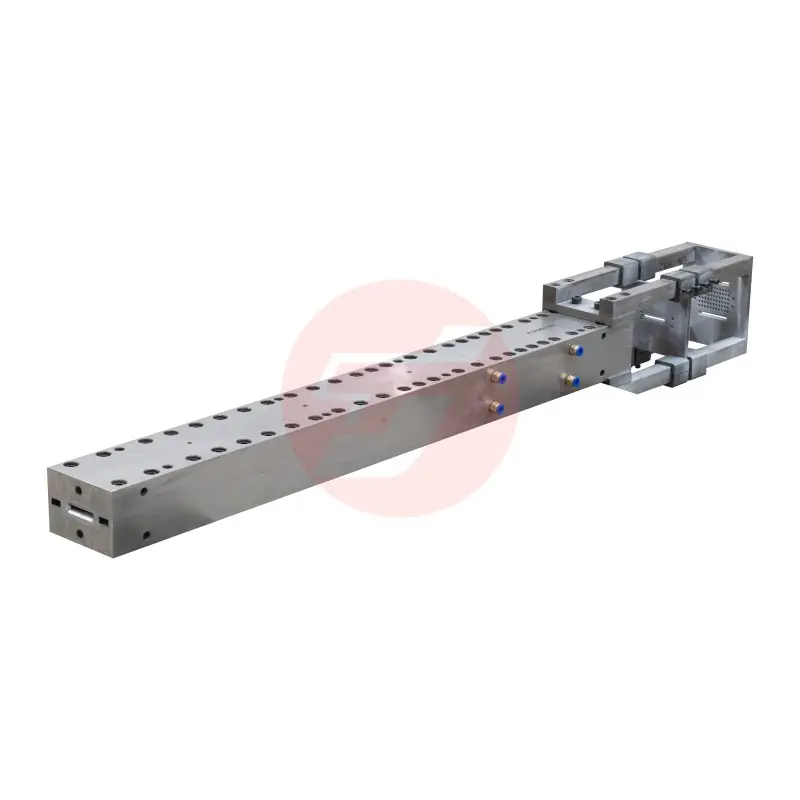
Doğru seçimi karbon lif kalıbı külək turbinası qirişinin istehsalı üçün seçimin mühəndislik komandasının istehsal dizaynı mərhələsində etdiyi ən vacib qərarlardan biridir. Külək turbinası pərləri və konstruktiv qirişlər fövqəladə ölçülü dəqiqlik, uzun xidmət müddəti və ekstremal ətraf mühit yükləri altında sabit mexaniki performans tələb edir. Siz seçdiyiniz kalıp texnologiyası sizin istehsal prosesinizin bu standartlara miqyasda etibarlı şəkildə çatmasını birbaşa müəyyən edir. Külək enerjisi sahəsi daha uzun, daha yüngül və daha aerodinamik səmərəli pər dizaynlarına doğru sürətlənməyə davam etdikcə, yüksək performanslı karbon lifli kalıp həllərinə olan tələb heç vaxt belə kritik olmamışdır.
Külək turbinası qirişləri üçün xüsusi olaraq hazırlanmış karbon lifli kalıp mürəkkəb həndəsi formaları idarə edə bilməli, termal dövrlərə davam gətirməli, minlərlə istehsal dövrü ərzində dəqiq ölçüləri saxlamalı və struktur bütövlüyü pozulmadan səmərəli çıxarılma prosesini təmin etməlidir. Bu məqalədə mühəndislik və satınalma ixtisasçılarının bu tələbkar tətbiq üçün karbon lifli kalıp seçərkən qiymətləndirməli olduğu əsas seçim meyarları, əsas texniki parametrlər və praktik nəzərə alınmalı olan amillər ardıcıl şəkildə izah olunur. Yeni istehsal xəttini quraşdırırsınızsa və ya mövcud xətti yeniləyirsinizsə, bu təlimat sizə aydın və strukturlaşdırılmış qərar verilməsi çərçivəsi təqdim edir.
Karbon lifli kalıbın külək turbinası qirişlərinin istehsalındakı rolu haqqında anlayış
Niyə kalıp struktur performansının əsasını təşkil edir
Külək turbininin qirişlərinin istehsalında karbon lif forması sadəcə bir forma verən alət deyil — hər bir qirişin nüsxələndiyi həndəsi və struktur layihədir. Formanın həndəsisi, səth keyfiyyəti və ya istilik genişlənməsi davranışında baş verən hər hansı bir sapma son kompozit hissəyə birbaşa keçir. Bu o deməkdir ki, qirişin sərtliyi, liflərin düzgün yerləşmə dəqiqliyi və yorulmaya davamlılığı əslində formanın özünün keyfiyyətindən başlayır.
Külək turbininin pərəsinin daxilindəki spar kap və çəkmə şəbəkəsi qirişləri 20–30 illik işləmə müddəti ərzində milyonlarla gərginlik dövrünə məruz qalan yükləri daşıyan komponentlərdir. Təkrarlanan isidilmə və soyudulma dövrlərində ölçüsünü saxlaya bilməyən karbon lif forması postepen olaraq toplanan həndəsi xətalar yaradacaq və beləliklə, istehsalın iqtisadi effektivliyini zəiflədən rədd olunma faizlərinə səbəb olacaq. Buna görə də forma seçimi yalnız təchizat məsələsi kimi deyil, mühəndislik qərarı kimi qəbul edilməlidir.
Kirişin struktur bütünlüyü həmçinin kalıbın tam uzunluğunda — müasir turbine dizaynlarında bu uzunluq 20 metrdən artıq ola bilər — daxili boşluq profilini sabit saxlama qabiliyyətindən də asılıdır. Uzun açıqlı karbon lifli kalıb sistemləri kirişin düzgünlüyünü və lif-rezin həcm nisbətlərini pozan aşağıya doğru əyilməni, burulmanı və fərqli termal deformasiyanı qarşısını almaq üçün daxilində sərtləşdirici strukturlarla mühəndislik olaraq hazırlanmalıdır.
Kalıb Növü ilə İstehsal Prosessi Arasındakı Əlaqə
Külək turbinası qiriş komponentləri ən çox pultruziya, rezin köçürmə forma (RTM) və ya vakuum infuziya prosesləri ilə istehsal olunur. Hər bir proses karbon lif formasına müxtəlif tələblər qoyur: boşluq basıncına davamlılıq, səthdən ayrılma xüsusiyyətləri və istilik idarəetmə qabiliyyəti sahəsində. Məsələn, pultruziya avadanlığı üçün forma daimi keçid-die yüklənmə qüvvələrinə dözüb, eyni zamanda dəqiq formalı en kəsiyini saxlamalıdır; buna görə də materialın sərtliyi və səthin sərtliyi əsas seçim meyarlarıdır.
RTM karbon lif kalıbı, enjeksiya təzyiqi altında daimi olaraq sıxılan, qapalı, iki hissəli bir alət kimi hazırlanmalıdır. Bu, təkrarlanan bağlama qüvvəsinin paylanmasını təmin edən flanş geometriyası, rezin infiltrasiyasına qarşı müqavimət göstərən sıxlama səthləri və termal genişlənməyə baxmayaraq boşluq ölçülərini saxlayan uyğunlaşdırılmış yarım hissələr tələb edir. Beləliklə, kalıbın hansı istehsal prosesində istifadə olunacağı sualı, başqa hər hansı bir texniki parametrin qiymətləndirilməsindən əvvəl əsas ilk sualdır.
Böyük açıqlıqda qirişlərin istehsalında tez-tez istifadə olunan vakuum infuziyası prosesləri üçün karbon lif kalıbı, atmosfer təzyiqi yüklərinə deformasiya olmadan müqavimət göstərə biləcək qədər sərt olan, havasız bazovu səth təmin etməlidir. Kalıb səthi həmçinin sistemdə istifadə olunan buraxma agentləri və infuziya rezinləri ilə kimyəvi uyğun olmalıdır, çünki uyğunsuz səth örtükləri son məhsulda yapışma uğursuzluqlarına və ya səth porozluğuna səbəb ola bilər.
Karbon Teli Kalıbının Seçilməsi Üçün Əsas Texniki Kriteriyalar
Kalıbın Özünün Materialı və Qatlı Quruluşu
Külək Türbinləri Kirəcindən İstifadə Olunan Yüksək Performanslı Karbon Teli Kalıbının Gövdəsi özü də kompozit strukturdur və adətən bir alətlik qalıb üzərində karbon teli prepreg və ya infuziya olunmuş karbon teli parçadan ibarət çoxsaylı qatlardan hazırlanır. Kalıbın laminat quruluşu onun istilik genişlənmə əmsalını (CTE), əyilmə sərtliyini və uzunmüddətli ölçüsünü sabitliyini müəyyənləşdirir. Yaxşı mühəndisliklə hazırlanmış karbon teli kalıbı istehsal olunan kompozit kirəcin CTE-si ilə yaxınlaşdırılmış CTE-ə malik olacaq ki, bu da bərkidilmə zamanı qalıq gərginliyini azaldaraq son məhsulun həndəsi dəqiqliyini artırır.
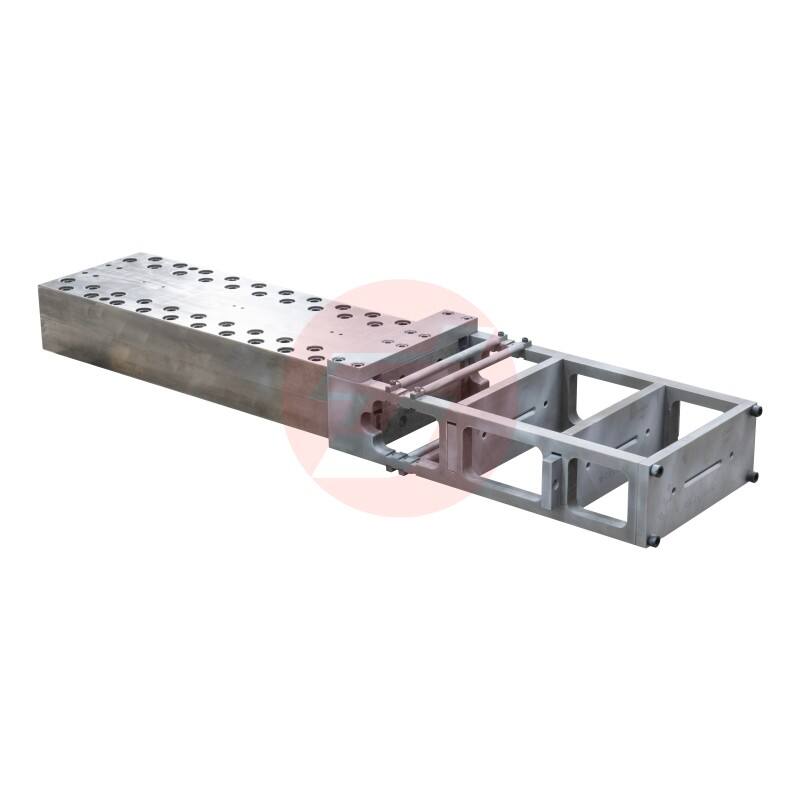
Kalıp laminatında standart modul və orta modul karbon lif gücləndirmələri arasındakı seçim həm alətin sərtlik-çəki nisbətini, həm də onun qiymətini təsir edir. Öz çəkisi altında deformasiya olunma problemi real nəzərdə tutulduqda uzun açaqlı külək turbinası qiriş kalıpları üçün daha yüksək modul karbon lif gücləndirmələri və qalın nüvə strukturu tez-tez tələb olunur. Kalıbın üz örtüyü — kompozit qirişlə təmasda olan səth qatı — kalıbın nəzərdə tutulan istehsal müddəti ərzində səth qabarıqlığı spesifikasiyalarını saxlaya bilən sərt, aşınmaya davamlı rezin sistemi ilə hazırlanmalıdır.
Həmçinin, kalıbın avtoklavda, sobada bərkidilən və ya otaq temperaturunda bərkidilən mühitdə istifadə olunub-olunmayacağı da vacibdir. Hər bir termal emal şərti kalıbın rezin sistemi və struktur qatlamasına müxtəlif tələblər qoyur. Avtoklavda istifadə edilmək üçün nəzərdə tutulan karbon lifli kalıb, avtoklav emalının xarakterik xüsusiyyəti olan yüksək temperatur və müsbət təzyiq kombinasiyasına dözə bilməsi üçün sertifikatlaşdırılmalıdır; bu da daha yüksək temperaturda işləyən rezin sistemi və istehsal zamanı boşluqsuz laminat birləşməsinin diqqətlə təmin edilməsini tələb edir.
Həndəsi Dəqiqlik və Səth Keyfiyyəti Standartları
Külək turbinası qirişləri üçün tətbiqlərdə karbon lifli kalıb boşluğunun ölçüsünün dəqiqliyi adətən hissənin tam uzunluğu boyu millimetrlərin onda biri vahidlərində göstərilir. Bu dəqiqliklərin əldə edilməsi üçün yüksək dəqiqlikli frezələnmiş və ya diqqətlə nəzarət olunan qatma üsulu ilə hazırlanmış əsas nümunə, həndəsi formanın kalıb səthinə dəqiq köçürülməsi və sonradan tamamlanmış kalıbın üçölçülü skanlama və ya koordinat ölçmə üsulları ilə yoxlanılması tələb olunur. Bu tətbiq üçün karbon lifli kalıb təmin edən hər hansı bir təchizatçı mühəndislik çertyojuna uyğunluğunu təsdiq edən ölçüsüz yoxlama sənədlərini təqdim edə bilməlidir.
Kalıbın üz səthinin qabarıqlığı çıxarılmış kirişin səth keyfiyyətini birbaşa əks etdirir. Külək turbinlərinin kirişlərinin səthləri açıq sahələrdə aerodinamik hamarlıq standartlarını və struktur birləşmə bölgələrində yapışma səthi keyfiyyəti tələblərini ödəməlidir. Yüksək keyfiyyətli karbon lifli kalıb əlavə sonradan emal olmadan Ra 0,4–Ra 0,8 mikrometr aralığında səth bitirilməsi təmin etməlidir; bu da ikincil bitirilmə əməliyyatlarını minimuma endirir və ümumi istehsal dövrünü qısaltır.
İstehsal zamanı kalıbın üz səthinə tətbiq olunan jelkoat və ya səth filmi sistemləri təkrarlanan termiki dövrlərə davamlılıq, təmizləyici maddələrin həlledicilik müqaviməti və istifadə olunan buraxma sistemləri ilə uyğunluq baxımından seçilməlidir. Karbon lifli kalıbda aşağı keyfiyyətli səth hazırlığı erkən səth deqradasiyasının və istehsaldakı atış sayının azalmasının ən yayılmış səbəblərindən biridir; buna görə də səth mühəndisliyi kalıbın sertifikatlaşdırılması zamanı vacib qiymətləndirmə meyarıdır.
Konstruktiv Dizayn və Istilik İdarəetmə Xüsusiyyətləri
Birləşdirilmiş Isıtma və Soyutma Sistemləri
Müasir külək turbininin qiriş hissəsinin istehsalı sıx dövr müddətlərində aparılır və buna görə də kompozit qatların sərtləşmə temperaturuna qədər sürətli və bərabər şəkildə isidilməsi, sonra da formadan çıxarılmasından əvvəl nəzarət olunan soyutma tələb olunur. Yüksək həcmdə istehsal üçün hazırlanmış karbon lifli forma, ümumiyyətlə, elektrikli isidici elementlər və ya maye dövriyyəsi dövrələri kimi birləşdirilmiş isidici sistemlərə malik olmalıdır; bu sistemlər formasın tam səthi üzrə bərabər temperatur paylanmasını təmin edir. Formanın sərtləşmə zamanı içində yaranan temperatur qradiyentləri sonradan alınan qirişdə qalıq gərginliklərin və burulmanın əsas səbəbidir; buna görə də istilik bərabərliyi müzakirəyə yer verməyən bir performans tələbidir.
Karbon lifli kalıbın istilik idarəetmə dizaynı həmçinin kalıb strukturu özünün istilik tutumunu və istilik keçiriciliyini nəzərə almalıdır. Karbon lifli kompozit kalıb materiallarının istilik keçiriciliyi metallara nisbətən aşağıdır; bu, mühitə istilik itkisini minimuma endirmək üçün üstünlük təşkil edə bilər, lakin istiləşdirmə dövrəsinin yerləşdirilməsi diqqətlə mühəndislikləşdirilmədikdə lokal isti və ya soyuq zonaların yaranmasına səbəb ola bilər. Kalıb dizaynında hesablama ilə aparılan istilik analizi kalıbın hazırlanmasından əvvəl potensial temperatur bərabərsizliklərini müəyyən etmək üçün qiymətli bir alətdir.
Böyük formatlı külək turbinləri qiriş kəmərləri kalıpları üçün zonal temperatur idarəetməsi — yəni kalıb səthinin müxtəlif sahələrinin müstəqil olaraq idarə edilməsi — kəmərin uzunluğu boyu en kəsiyinin qalınlığındakı dəyişiklikləri kompensasiya etmək üçün tez-tez tələb olunur. Belə yüksək səviyyəli istilik idarəetməsinin mürəkkəbliyi potensial təchizatçıların karbon lifli kalıplarının texniki xüsusiyyətlərini qiymətləndirərkən və ya yeni istehsal proqramı üçün xüsusi alət həllini dizayn edərkən əsas qiymətləndirmə meyarı olmalıdır.
Dəstəkləyici Struktura və Uzun Açılı Qatılıq Dizaynı
Külək turbinası qirişinin istehsalı üçün karbon lif forması tez-tez böyük, uzunluq istiqamətində uzanan bir strukturdur və istənməyən deformasiya və ya lokal gərginlik yığılması törətmədən uzunluğunu boyu bir neçə nöqtədə dəstəklənməlidir. Buna görə də forma körpüsü və ya dəstək strukturu dizaynı ümumi alət sisteminin ayrılmaz hissəsidir, yəni bunu sonradan düşünülən bir şey kimi qəbul etmək olmaz. Yaxşı dəstəklənməyən formalarda xüsusilə təkrarlanan isidilmə və soyudulma dövrlərinə məruz qaldıqda zamanla aşağı doğru əyilmə baş verir və bu da düzgünlük sapmaları daim artan qirişlərin alınmasına səbəb olur.
Kalıbın arxa strukturu — karbon lifli üz qabığının arxasındakı yükdaşıyıcı çərçivə — adətən polad və ya poladla birləşdirilmiş kompozit materiallardan hazırlanır. Bu struktura, lokal deformasiyaya səbəb ola biləcək nöqtəvi yüklənmələr olmadan dəstək yükünü kalıbın üzünə bərabər şəkildə ötürmək üçün belə bir şəkildə dizayn edilməlidir. Karbon lifli kalıb üzü ilə onun arxa strukturu arasındakı interfeys həmçinin müxtəlif istilik genişlənməsini nəzərə almalıdır; bu, adətən uyğun elastikliklə təchiz edilmiş yapışdırılmış və ya mexaniki olaraq birləşdirilmiş bağlantılar sistemi vasitəsilə təmin olunur.
Karbon lifli kalıbın uzun müddətli sərtlik dizaynını satın alma və ya istehsalına icazə verilməzdən əvvəl qiymətləndirmək üçün kalıb dizaynerindən struktur analiz sənədlərini tələb etmək lazımdır. Öz çəkisi və proses yükləri şəraitində deformasiyanı göstərən sonlu elementlər analizi nəticələri mühəndislik komandalarına kalıbın nəzərdə tutulan xidmət müddəti ərzində spesifikasiyalara uyğun işləyəcəyinə dair etibar verir. Belə dərəcədə mühəndislik sənədlərinə tələb etmək alətlərin alınması prosesinin yetkinliyinin bir göstəricisidir.
İstehsal müddəti, texniki xidmət və ümumi sahiblik dövrü xərcləri
Atış sayı gözləntiləri və kalıb ömrünü azaldan amillər
Yaxşı dizayn edilmiş və düzgün qorunan karbon lifli kalıp, proses şəraitindən, rezin sisteminin agressivliyindən, çıxarma qüvvələrindən və tətbiq olunan qoruma tədbirlərindən asılı olaraq, 500-dən 2000-ə qədər istehsal sikli verə bilər. Sizə aid konkret tətbiq üçün gözlənilən sikl sayını başa düşmək, hər bir qiriş üçün amortizasiya edilmiş avadanlıq xərclərini hesablamağa imkan verir; bu da avadanlıq investisiyası variantlarını müqayisə edərkən istehsal iqtisadiyyatı modelinin əsas giriş parametrlərindən biridir.
Karbon lif kalıbının xidmət müddətini ən çox azalda biləcək amillərə çıxarma zamanı mexaniki zədələnmə, yetərsiz buraxma agenti tətbiqindən səth deqradasiyası, sürətli temperatur dəyişikliklərindən istilik şoku və qalıq rezin və ya təmizləmə həlledicilərindən kimyəvi hücum daxildir. Karbon lif kalıb alətlərinə investisiyanın maksimum qaytarılmasını təmin etmək üçün səthlərin müntəzəm yoxlanılması, kiçik zədələr üçün lokal bərpa prosedurları və planlaşdırılmış səth yeniləmə müddətləri daxil olmaqla sənədləşdirilmiş bir kalıb saxlanması protokolu tərtib etmək vacibdir.
Həmçinin, müəyyən bir dizayna bağlı olmazdan əvvəl karbon lifli kalıbın təmir ediləbilərliyini qiymətləndirmək də vacibdir. Bəzi kalıb quruluşları zədələnmiş səth hissələrinin ölçüsünü bərpa etmək üçün sürtülüb, yenidən doldurulub və yenidən parlatılmasına imkan verir, digərləri isə zədə qelkoat təbəqəsindən daha dərin yerlərə keçərsə, tam ön laminatın əvəz edilməsini tələb edə bilər. Tam əvəz əvəzinə sahədə təmir edilə bilən dizayna malik karbon lifli kalıb seçmək yüksək həcmdə külək turbinləri quyruğu istehsalı proqramları üçün dövr boyu alət qutusu xərclərini əhəmiyyətli dərəcədə azalda bilər.
Təchizatçıların və texniki dəstək imkanlarının qiymətləndirilməsi
Karbon lif kalıbı seçmək yalnız alətin özü ilə bağlı texniki qərar deyil — bu, həmçinin kalıbın xidmət müddəti ərzində onunla birlikdə gələcək təchizatçı şirkəti ilə münasibət və davamlı texniki dəstək haqqında qərardır. Kompetent karbon lif kalıbı təchizatçısı mühəndislik analizi sənədlərini, ölçülərin yoxlanılması haqqında hesabatları, prosesin sertifikatlaşdırılması test nəticələrini və kalıbın zəmanət şərtləri haqqında aydın bəyanatı təqdim edə bilər. Bu sənədlər təchizatçının texniki imkanlarını nümayiş etdirir və istehsalat komandasına prosesin qurulması və davamlı keyfiyyət nəzarəti üçün lazım olan referans məlumatları verir.
Texniki dəstək imkanları, planlaşdırılmamış kalıp əlaqəli istehsal dayanmalarının əhəmiyyətli dərəcədə xərclərə səbəb olduğu külək turbinləri qirişlərinin istehsalı proqramları üçün xüsusilə vacibdir. Tez uzaqdan diaqnostika təmin edə bilən, vacib ehtiyat hissələrinin ehtiyatını saxlayan və sahə xidməti komandasını yerində təmir dəstəyi üçün göndərə bilən təchizatçı, yalnız ilk mərhələdə daha aşağı qiymətlə kalıp avadanlığı təklif edən təchizatçıya nisbətən çox daha yüksək dəyər təmin edir. Ümumi sahiblik dəyəri baxışından bu xidmət amilləri son seçim qərarı qəbul edilərkən uyğun şəkildə qiymətləndirilməlidir.
Sınaqdan keçmiş həllər axtaran komandalar üçün karbon lif kalıbı hədəf qoyulmuş hava enerjisi struktur çubuğu tətbiqləri üçün hazırlanmış həll; istehsalka proqramınızın texniki və vaxt planı riskini azaltmaq üçün hava enerjisi sahəsində pultruziya avadanlıqları ilə işləmək üzrə sübut edilmiş təcrübəyə malik təchizatçıları qiymətləndirmək vacib addımdır. Hava enerjisi sektorunda doğrulanmış istehsal istinadları, kalıp dizaynının real istehsal şəraitində sınaqdan keçirildiyinə dair etibar verir.
Tez-tez verilən suallar
Karbon lif kalıbı ilə quyruq turbin çubuğu istehsalı üçün əldə edilə bilən tipik ölçüsüz tolerans nə qədərdir?
Yaxşı mühəndisliklə hazırlanmış karbon lifli kalıp, külək turbininin qiriş hissəsinin istehsalı üçün ölçülü dəqiqliyi kalıp boşluğunda qirişin en kəsiyinin uzunluğuna və mürəkkəbliyinə görə ±0,2 mm-dən ±0,5 mm-ə qədər saxlaya bilər. Bu dəqiqliklərin ardıcıl olaraq əldə edilməsi üçün dəqiq əsas nümunə, kalıbın hazırlanması zamanı laminatın diqqətlə birləşdirilməsi və kalıbın son halının istehsala verilməsindən əvvəl üçölçülü skanlama və ya koordinat ölçmə texnologiyası ilə yoxlanılması tələb olunur.
Karbon lifli kalıp külək turbininin qirişləri üçün realist olaraq neçə istehsal siklində istifadə edilə bilər?
Normal işləmə şəraitində, düzgün texniki xidmət və buraxılış agenti protokolları ilə birlikdə, qızıl külək turbinlərinin qiriş hissələrinin istehsalında istifadə olunan yüksək keyfiyyətli karbon lifli kalıp 500-dən 2000-ə qədər istehsal dövrü əldə edə bilər. Həqiqi istehsal sayı prosesin qəddarlığından, çıxarma qüvvələrindən, termal siklus şəraitindən və aparılan rutin texniki xidmətin keyfiyyətindən asılı olacaq. Planlaşdırılmış səth yoxlamaları alan və vaxtında kiçik təmir işləri görülmüş kalıplar strukturlaşdırılmış texniki xidmət proqramı olmadan istifadə olunan kalıplara nisbətən daha yaxşı performans göstərir.
Qızıl külək turbinlərinin qiriş hissələrinin istehsalında karbon lifli kalıp polad kalıbdan daha yaxşıdır?
Karbon lif kalıpları, qızıl rüzgar turbinləri quyruğu istehsalı üçün polad kalıplara nisbətən əhəmiyyətli üstünlüklər təqdim edir: daha yüngül çəki sayəsində daha asan idarə olunma, istehsal olunan kompozit quyruğa daha yaxın olan termal genişlənmə əmsalı və dövr müddətlərini azaltmaq üçün daha sürətli termal cavab. Bununla belə, polad kalıplar daha yüksək zərbəyə davamlılıq təmin edir və mexaniki möhkəmlik əsas nəzərdə tutulduqda çox uzun istehsal seriyaları üçün daha sərfəli ola bilər. Ən yaxşı seçim istehsal həcminin hədəfləri, ölçüsüz tələblər, proses temperaturu və mövcud istehsalat infrastrukturundan asılıdır.
Qızıl rüzgar turbinləri quyruğu istehsalında karbon lif kalıbının xidmət müddətini uzadan texniki xidmət tədbirləri hansılardır?
Karbon lif kalıbın xidmət müddətini uzatmaq üçün hər istehsal dövründən əvvəl uyğun buraxma agentlərinin ardıcıl tətbiqi, kalıb səthinin daimi vizual və ölçülü yoxlanılması, səthdəki çatlar və ya qırıqların yayılmadan əvvəl operativ olaraq təmir edilməsi, çıxarma zamanı mexaniki təsirlərdən qaçınmaq üçün diqqətli işlənməsi və rezin qalıqlarının kalıbın rezin sistemi ilə uyğunsuz həlledicilərdən istifadə etmədən periodik dərin təmizlənməsi tələb olunur. Dövr sayı, səth şəraiti, təmir və səthlərin bərpa edilməsi hadisələri haqqında məlumatları qeyd edən kalıb jurnalının saxlanması, proaktiv texniki xidməti planlaşdırmaq və gözlənilməz istehsal pozuntularından çəkinmək üçün lazım olan məlumatları təmin edir.
Mündəricat
- Karbon lifli kalıbın külək turbinası qirişlərinin istehsalındakı rolu haqqında anlayış
- Karbon Teli Kalıbının Seçilməsi Üçün Əsas Texniki Kriteriyalar
- Konstruktiv Dizayn və Istilik İdarəetmə Xüsusiyyətləri
- İstehsal müddəti, texniki xidmət və ümumi sahiblik dövrü xərcləri
-
Tez-tez verilən suallar
- Karbon lif kalıbı ilə quyruq turbin çubuğu istehsalı üçün əldə edilə bilən tipik ölçüsüz tolerans nə qədərdir?
- Karbon lifli kalıp külək turbininin qirişləri üçün realist olaraq neçə istehsal siklində istifadə edilə bilər?
- Qızıl külək turbinlərinin qiriş hissələrinin istehsalında karbon lifli kalıp polad kalıbdan daha yaxşıdır?
- Qızıl rüzgar turbinləri quyruğu istehsalında karbon lif kalıbının xidmət müddətini uzadan texniki xidmət tədbirləri hansılardır?