
 EN
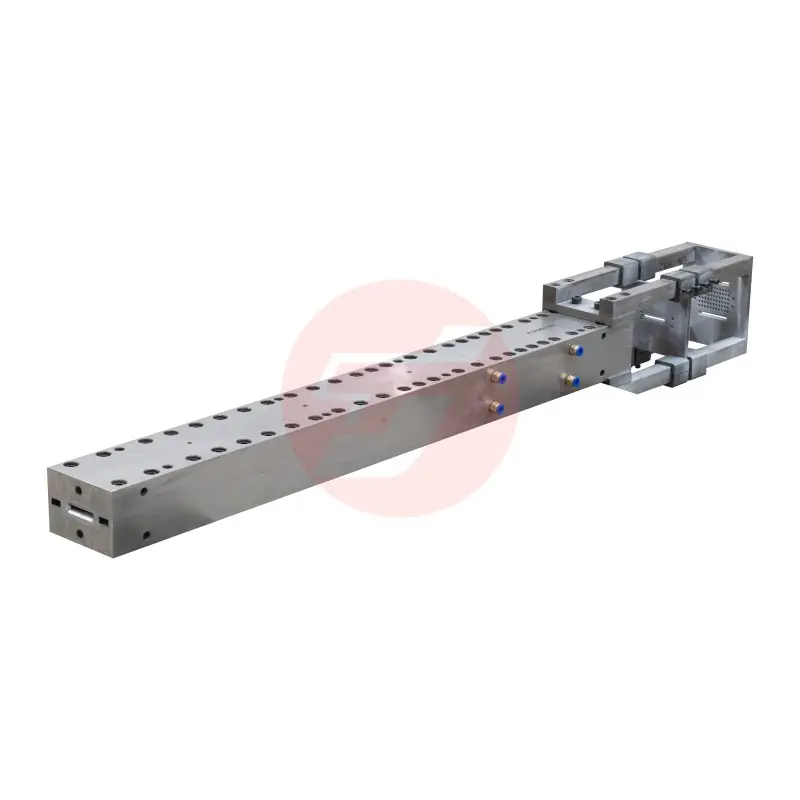
Pagpili ng tamang mold na carbon fiber para sa paggawa ng mga beam ng wind turbine ay isa sa pinakamahalagang desisyon na gagawin ng isang engineering team sa panahon ng disenyo ng produksyon. Ang mga blade ng wind turbine at mga istruktural na beam ay nangangailangan ng napakahusay na katiyakan sa dimensyon, mahabang buhay ng serbisyo, at pare-parehong mekanikal na pagganap sa ilalim ng matitinding porsiyon ng kapaligiran. Ang teknolohiya ng mold na iyong pipiliin ay direktang tumutukoy kung ang iyong proseso ng produksyon ay makakamit ang mga pamantayan na iyon nang maaasahan at sa malaking saklaw. Sa pagpapabilis ng sektor ng enerhiya mula sa hangin sa direksyon ng mas mahabang, mas magaan, at mas aerodynamically epektibong disenyo ng blade, ang pangangailangan para sa mataas na performans na solusyon ng carbon fiber mold ay hindi pa kailanman naging mas kritikal.
Ang isang modyul na gawa sa carbon fiber na idinisenyo partikular para sa mga aplikasyon ng beam ng wind turbine ay kailangang makapagdala ng kumplikadong heometriya, tumutol sa thermal cycling, panatilihin ang mahigpit na toleransya sa loob ng libo-libong siklo ng produksyon, at suportahan ang epektibong pag-alis ng produkto nang hindi nawawasak ang istruktura nito. Ang artikulong ito ay naglalakbay sa pamamagitan ng mga pangunahing kriteria sa pagpili, mahahalagang teknikal na parameter, at praktikal na mga konsiderasyon na kailangang suriin ng mga propesyonal sa engineering at procurement kapag pumipili ng modyul na gawa sa carbon fiber para sa ganitong mahihirap na aplikasyon. Kung ikaw ay nagtatatag ng bagong linya ng produksyon o nag-uupgrade ng umiiral na linya, idinisenyo ang gabay na ito upang bigyan ka ng malinaw at sistematikong balangkas sa pagdedesisyon.
Pag-unawa sa Papel ng Modyul na Gawa sa Carbon Fiber sa Produksyon ng Beam ng Wind Turbine
Bakit ang Modyul ang Pangunahing Batayan ng Pagganap ng Istukturang Panlabas
Sa paggawa ng mga beam ng wind turbine, ang carbon fiber mold ay hindi lamang isang kagamitan para sa pagbuo — ito ang heometrikong at istruktural na batayan kung saan bawat beam ay kinokopya. Ang anumang pagkakaiba sa heometriya ng mold, kalidad ng ibabaw, o pag-uugali ng thermal expansion ay direktang maiipasa sa natapos na composite part. Ibig sabihin, ang stiffness ng beam, katumpakan ng pagkakahanay ng fiber, at resistance sa fatigue ay nagsisimula lahat sa kalidad ng mold mismo.
Ang mga spar cap at shear web beams sa loob ng isang wind turbine blade ay mga load-bearing component na nakakaranas ng milyon-milyong stress cycle sa loob ng 20–30 taong operasyonal na buhay. Ang isang carbon fiber mold na hindi kayang panatilihin ang dimensional stability sa ilalim ng paulit-ulit na pag-init at paglamig ay unti-unting magdudulot ng kumulatibong heometrikong error, na magreresulta sa mataas na rate ng rejection na kumakain sa ekonomiya ng produksyon. Dahil dito, ang pagpili ng mold ay dapat tratuhin bilang isang engineering decision, hindi lamang isang procurement decision.
Ang integridad na istruktural ng beam ay nakasalalay din sa kakayahan ng mold na panatilihin ang isang pare-parehong profile ng panloob na kavidad sa buong haba nito — na maaaring lumampas sa 20 metro sa mga modernong disenyo ng turbine. Ang mga sistemang mold na gawa sa carbon fiber na may mahabang span ay kailangang idisenyo na may mga nakapaloob na istrukturang pampatibay upang maiwasan ang pagbaba, pagkurbada, o di-pantay na depekto dulot ng init na maaaring makompromiso ang tuwid na anyo ng beam at ang ratio ng bolyum ng hibla sa resin.
Ang Ugnayan sa Pagitan ng Uri ng Mold at ng Proseso ng Pagmamanupaktura
Ang mga bahagi ng beam ng wind turbine ay karaniwang ginagawa sa pamamagitan ng pultrusion, resin transfer molding (RTM), o vacuum infusion na proseso. Ang bawat proseso ay nagpapataw ng natatanging mga kinakailangan sa carbon fiber mold kaugnay ng kakayahang tumagal ng presyon sa loob ng kavidad, mga katangian ng paglabas mula sa ibabaw, at kakayahang pangasiwaan ang init. Halimbawa, ang pultrusion tooling ay nangangailangan na ang mold ay kayang tumagal ng patuloy na pababa at pahalang na pwersa habang pinapasa ang materyales sa loob ng die, samantalang pananatilihin ang tiyak na hugis ng cross-section, kaya ang rigidity ng materyales at hardness ng ibabaw ang pangunahing mga pamantayan sa pagpili.
Ang isang RTM na mudyol na gawa sa carbon fiber ay kailangang disenyo bilang saradong, dalawang bahagi na kagamitan na may kakayahang mag-seal nang pare-pareho sa ilalim ng presyon ng inyeksiyon. Kinakailangan nito ang geometry ng flange upang matiyak ang paulit-ulit na distribusyon ng pwersa sa pag-sesel, mga ibabaw na nagse-seal na tumutol sa pagpasok ng resin, at mga tugma na kalahati na panatilihin ang sukat ng cavity kahit sa pagkakaroon ng thermal expansion habang nangyayari ang proseso ng pagpapatuyo. Kaya naman, ang unang mahalagang tanong bago suriin ang anumang iba pang teknikal na parameter ay ang pag-unawa kung aling proseso ng pagmamanupaktura ang gagamitin sa mudyol.
Para sa mga proseso ng vacuum infusion na karaniwang ginagamit sa paggawa ng malalaking beam, ang mudyol na gawa sa carbon fiber ay kailangang magbigay ng hermetikong (airtight) base na ibabaw na may sapat na rigidity upang tumutol sa load ng atmospheric pressure nang walang anumang deflection. Ang ibabaw ng mudyol ay kailangan din na chemically compatible sa mga ginagamit na release agents at infusion resins sa sistema, dahil ang hindi compatible na surface coatings ay maaaring magdulot ng mga adhesion failure o surface porosity sa huling bahagi.
Mga Pangunahing Teknikal na Pamantayan sa Pagpili ng Isang Mga Mold na Gawa sa Carbon Fiber
Materyales at Arkitektura ng Pagkakalayer ng Mold Itself
Ang katawan ng mold ng isang mataas na pagganap na carbon fiber mold para sa produksyon ng beam ng wind turbine ay mismong isang komposit na istruktura, na karaniwang binubuo ng maraming layer ng carbon fiber prepreg o infused carbon fiber fabric sa ibabaw ng isang tooling plug. Ang arkitektura ng laminate ng mold ang nagtatakda ng kanyang coefficient of thermal expansion (CTE), bending stiffness, at pangmatagalang dimensional stability. Ang isang maayos na dinisenyo na carbon fiber mold ay idinisenyo na may CTE na malapit na tugma sa composite beam na ginagawa, upang bawasan ang residual stress habang nangyayari ang pag-cure at mapabuti ang katiyakan ng heometriya ng natapos na bahagi.
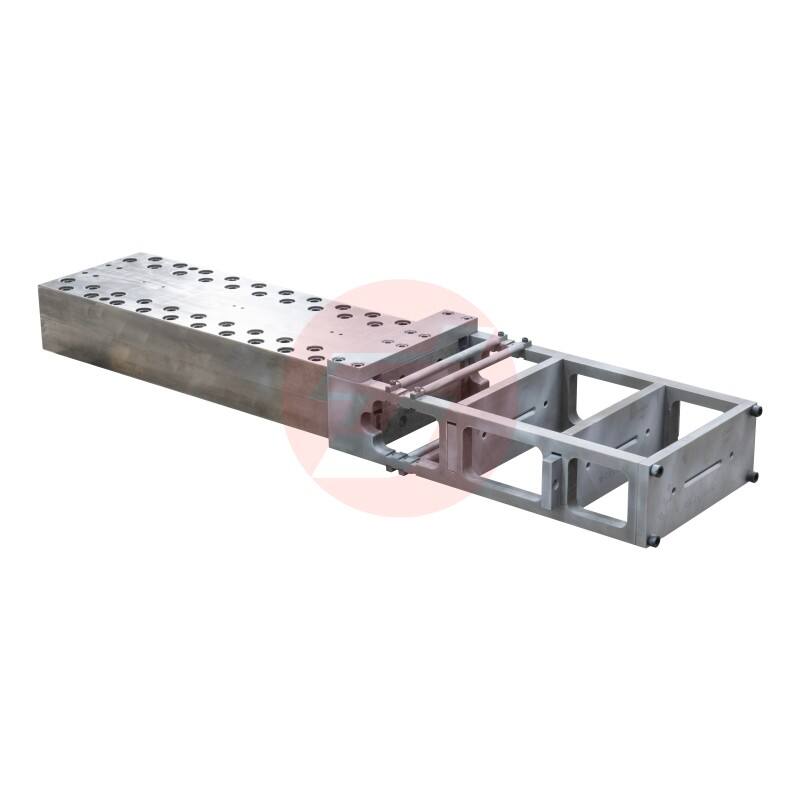
Ang pagpili sa pagitan ng mga pampalakas na carbon fiber na may karaniwang modulus at intermediate modulus sa laminate ng hulma ay nakaaapekto sa parehong stiffness-to-weight ratio ng kagamitan at sa kanyang presyo. Para sa mga hulmang beam ng wind turbine na may mahabang span, kung saan ang deflection dahil sa sariling bigat ay tunay na isang problema, kadalasan ay kinakailangan ang mga pampalakas na carbon fiber na may mataas na modulus kasama ang isang makapal na core structure. Ang face coat ng hulma — ang panlabas na layer na nakikipag-ugnayan sa composite beam — ay dapat gumamit ng matigas, abrasion-resistant na resin system na kakayahang panatilihin ang mga espesipikasyon ng surface roughness sa buong inaasahang buhay ng produksyon ng kagamitan.
Mahalaga rin na isaalang-alang kung ang hugis-palayok ay gagamitin sa isang autoclave, oven-cured, o sa kapaligiran na may temperatura ng silid. Ang bawat kondisyon ng pagpapainit ay naglalagay ng iba't ibang pangangailangan sa resin system at structural layup ng hugis-palayok. Ang isang hugis-palayok na gawa sa carbon fiber na inilaan para sa paggamit sa autoclave ay kailangang ma-qualify upang matagpuan ang kombinasyon ng mataas na temperatura at positibong presyon na katangian ng proseso ng autoclave, kung kaya naman ay nangangailangan ito ng resin system na may mas mataas na temperatura at maingat na pag-consolidate ng laminate nang walang mga puwang (void-free) sa panahon ng paggawa.
Katiyakan sa Heometriya at Pamantayan sa Kalidad ng Ibabaw
Para sa mga aplikasyon ng beam ng wind turbine, ang dimensional tolerance ng carbon fiber mold cavity ay karaniwang tinutukoy sa mga bahagi ng isang millimetro sa buong haba ng bahagi. Ang pagkamit ng mga tolerance na ito ay nangangailangan ng isang master pattern na may mataas na kahusayan sa pagmamachine o maingat na kontroladong layup, tumpak na paglipat ng geometry sa ibabaw ng mold, at pagpapatunay sa natapos na mold gamit ang three-dimensional scanning o mga teknik sa coordinate measurement. Anumang supplier na nagbibigay ng carbon fiber mold para sa aplikasyong ito ay dapat kayang magbigay ng dokumentasyon ng dimensional verification na nagpapatunay sa pagsunod sa engineering drawing.
Ang kagaspangan ng ibabaw ng hulma ay direktang nakikita sa kalidad ng ibabaw ng sinasalat na beam. Ang mga ibabaw ng beam ng wind turbine ay kailangang sumunod sa mga pamantayan ng aerodynamic na kagapalan sa mga lugar na nakakalantad at sa mga kinakailangan sa kalidad ng ibabaw para sa pagsasama sa mga rehiyon ng istruktura. Ang isang de-kalidad na hulma na gawa sa carbon fiber ay dapat magbigay ng isang pagkakabukod ng ibabaw sa hanay na Ra 0.4 hanggang Ra 0.8 micrometer nang walang karagdagang post-processing, na nagpapababa ng bilang ng mga sekondaryang operasyon sa pagpapaganda at binabawasan ang kabuuang oras ng produksyon.
Ang mga sistema ng gelcoat o surface film na inilalagay sa ibabaw ng hulma habang ginagawa ito ay dapat pinipili batay sa kanilang tibay sa paulit-ulit na thermal cycling, resistensya sa solvent mula sa mga cleaning agent, at kakatian sa mga ginagamit na release system. Ang mahinang paghahanda ng ibabaw sa hulma na gawa sa carbon fiber ay isa sa pinakakaraniwang ugat na sanhi ng maagang pagkasira ng ibabaw at pagbaba ng bilang ng mga produksyon, kaya ang surface engineering ay isang mahalagang kriteeryo sa pagtatasa habang sinusuri ang kahandaan ng hulma.
Mga Katangian ng Disenyong Estructural at Pamamahala ng Init
Mga integrated na sistema ng pagpapainit at pagpapalamig
Ang modernong produksyon ng mga beam ng hangin na turbine ay gumagana sa maikli at mahigpit na mga cycle time, kailangan ang mabilis at pantay na pag-init ng composite layup upang maabot ang temperatura ng pagkakabulok (cure), kasunod ng kontroladong paglamig bago ang pag-alis mula sa mold. Ang isang mold na gawa sa carbon fiber na idinisenyo para sa mataas na dami ng produksyon ay dapat maglaman ng isang nakaimbak na sistema ng pag-init — kadalasan ay mga nakapaloob na elemento ng elektrikal na pag-init o mga sirkuito ng nagpapalipat-lipat na likido — na nagbibigay ng pantay na distribusyon ng temperatura sa buong ibabaw ng mold. Ang mga gradient ng temperatura sa loob ng mold habang nangyayari ang pagkakabulok ay isa sa pangunahing sanhi ng residual stress at pagkabuwel sa natapos na beam, kaya ang pagkakapantay-pantay ng temperatura ay isang hindi mapag-uusap na kinakailangan sa pagganap.
Ang disenyo ng pangangasiwa sa init ng hugis na gawa sa carbon fiber ay kailangang isaalang-alang din ang kapasidad sa init at ang conductivity ng init ng mismong istruktura ng hugis. Ang mga materyales ng hugis na carbon fiber composite ay may mababang conductivity ng init kumpara sa mga metal, na maaaring maging kapakinabangan upang bawasan ang pagkawala ng init sa kapaligiran ngunit maaari rin itong magdulot ng mga lokal na lugar na mainit o malamig kung ang layout ng circuit ng pagpapainit ay hindi maingat na ininhinyero. Ang pagsusuri sa init gamit ang kompyuter sa panahon ng disenyo ng hugis ay isang kapaki-pakinabang na kasangkapan upang tukuyin ang mga potensyal na hindi pagkakapareho ng temperatura bago pa man gawin ang hugis.
Para sa mga mold ng beam ng turbinang panghangin na may malalaking sukat, ang kontrol sa temperatura ayon sa zona — kung saan ang iba't ibang bahagi ng ibabaw ng mold ay kinokontrol nang hiwalay — ay madalas na kinakailangan upang kompensahin ang mga pagkakaiba sa kapal ng cross-section sa buong haba ng beam. Ang antas ng kahirapan ng pamamahala ng init na ito ay dapat maging isang pangunahing punto ng pagsusuri kapag sinusuri ang mga teknikal na tatakda ng mold na carbon fiber mula sa potensyal na mga tagapag-suplay o kapag dinidisenyo ang pasadyang solusyon para sa kagamitan sa isang bagong programa sa produksyon.
Disenyo ng Suportang Estructura at Rigidity para sa Mahabang Span
Ang isang mudyol na gawa sa carbon fiber para sa paggawa ng beam ng wind turbine ay kadalasang isang malaki at mahabang istruktura na kailangang suportahan sa maraming punto sa buong haba nito nang hindi nagdudulot ng di-nais na pagkiling o lokal na pagsisikip ng stress. Kaya naman, ang disenyo ng cradle ng mudyol o suportang istruktura ay isang mahalagang bahagi ng kabuuang sistema ng tooling, hindi isang bagay na idinadagdag lamang sa huli. Ang mga mudyol na hindi sapat na suportado ay magpapakurba sa paglipas ng panahon, lalo na kapag inilalagay sa paulit-ulit na mga siklo ng pag-init at paglamig, na nagreresulta sa mga beam na may unti-unting tumataas na mga pagkakaiba sa tuwid na anyo.
Ang istrukturang pang-suporta ng hulma — ang pangunahing balangkas na nagpapadala ng karga sa likod ng mukha ng hulmang carbon fiber — ay karaniwang ginagawa mula sa bakal o isang kombinasyon ng bakal at mga kompositong materyales. Dapat idisenyo ang istrukturang ito upang ipasa nang pantay-pantay ang mga kargang suporta sa mukha ng hulma nang walang point-loading na maaaring magdulot ng lokal na dehormasyon. Ang interface naman sa pagitan ng mukha ng hulmang carbon fiber at ng kanyang istrukturang pang-suporta ay dapat ding makasakop sa iba't ibang lawak ng pagkainit, karaniwan sa pamamagitan ng isang sistema ng nakabond o mekanikal na nakakabit na mga koneksyon na inenginyero na may angkop na kakayahang umangkop.
Ang pag-evaluate sa disenyo ng matagal na stiffness ng isang carbon fiber mold bago ang pagbili o pag-apruba ng paggawa ay nangangailangan ng kahilingan sa dokumentasyon ng structural analysis mula sa designer ng mold. Ang mga resulta ng finite element analysis na nagpapakita ng deflection sa ilalim ng sariling bigat at sa ilalim ng mga kondisyon ng proseso ay nagbibigay ng kumpiyansa sa mga inhinyerong koponan na ang mold ay gagana ayon sa mga teknikal na tatakda sa buong inaasahang buhay nito. Ang pagsus insist sa antas na ito ng dokumentasyon sa inhinyeriya ay isang palatandaan ng isang mature na proseso sa pagbili ng tooling.
Buhay sa Produksyon, Paggamit, at Kabuuang Gastos sa Pagmamay-ari
Inaasahang Bilang ng Shot at mga Kadahilanan na Nagpapababa ng Buhay ng Mold
Ang isang maayos na idisenyo at angkop na panatilihin na mold na gawa sa carbon fiber para sa produksyon ng beam ng wind turbine ay dapat kayang magbigay ng pagitan ng 500 hanggang 2,000 na siklo ng produksyon, depende sa mga kondisyon ng proseso, kagutuman ng sistema ng resin, puwersa ng pag-alis mula sa mold, at mga praktika sa pangangalaga na ginagamit. Ang pag-unawa sa inaasahang bilang ng mga siklo para sa iyong tiyak na aplikasyon ay nagpapahintulot sa iyo na kwentahin ang nabawasan (amortized) na gastos sa tooling bawat beam, na isang mahalagang input sa pagmomodelo ng ekonomiks ng produksyon kapag kinukumpara ang iba’t ibang opsyon sa investisyon sa tooling.
Ang mga kadahilanan na karamihan ay maaaring bawasan ang buhay ng serbisyo ng isang carbon fiber mold ay kinabibilangan ng mekanikal na pinsala habang inaalis ang produkto mula sa mold, pagbaba ng kalidad ng ibabaw dahil sa hindi sapat na aplikasyon ng release agent, thermal shock mula sa mabilis na pagbabago ng temperatura, at kemikal na pagsalakay mula sa natitirang resin o mga panlinis na solvent. Ang pagkakaroon ng isang nakadokumentong protokol para sa pagpapanatili ng mold — na kabilang ang regular na inspeksyon ng ibabaw, mga pamamaraan para sa lokal na pagkukumpuni ng mga maliit na pinsala, at nakatakdaang mga interval para sa muling pagpapakinis ng ibabaw — ay mahalaga upang makamit ang pinakamataas na kabayaran sa investisyon sa carbon fiber mold tooling.
Mahalaga rin na suriin ang kahusayan sa pagkukumpuni ng isang carbon fiber mold bago magpasya sa isang tiyak na disenyo. Ang ilang arkitektura ng mold ay nagpapahintulot sa mga nasirang bahagi ng ibabaw na pahiramin, punuan muli, at i-polish muli upang maibalik ang katumpakan ng sukat, samantalang ang iba ay maaaring nangangailangan ng buong pagpapalit ng face laminate kung ang pinsala ay tumagos nang lampas sa layer ng gelcoat. Ang pagpili ng isang carbon fiber mold na may disenyo na sumusuporta sa pagkukumpuni sa field imbes na sa buong pagpapalit ay maaaring makabawas nang malaki sa kabuuang gastos sa tooling sa buong buhay ng mga programa sa produksyon ng wind turbine beam na may mataas na dami.
Pagsusuri sa mga Tagapag-suplay at Kakayahan sa Teknikal na Suporta
Ang pagpili ng isang carbon fiber mold ay hindi lamang isang teknikal na desisyon tungkol sa tool mismo — ito ay isang desisyon din tungkol sa ugnayan sa supplier at sa patuloy na suportang teknikal na kasama ang mold sa buong kanyang buhay-paggamit. Dapat kayang magbigay ng dokumentasyon ng engineering analysis, mga ulat sa pagsusuri ng dimensyon, mga resulta ng proseso ng qualification test, at isang malinaw na pahayag ng mga termino ng warranty ng mold ang isang kwalipikadong supplier ng carbon fiber mold. Ang mga dokumentong ito ay nagpapakita ng teknikal na kakayahan ng supplier at nagbibigay ng mga sangguniang datos na kailangan ng manufacturing team para sa pagsasaayos ng proseso at sa patuloy na quality control.
Ang mga kakayahan sa suportang teknikal ay lalo na mahalaga para sa mga programa sa produksyon ng beam ng wind turbine, kung saan ang anumang hindi inaasahang paghinto sa produksyon dahil sa mold ay may malaking epekto sa gastos. Ang isang supplier na kayang magbigay ng mabilis na pagsusuri sa layo, panatilihin ang stock ng mahahalagang spare component, at ipadepart ang isang field service team para sa suporta sa pagre-repair sa lugar ay nagbibigay ng malakiang halaga kumpara sa isang supplier na nag-o-offer lamang ng hardware ng mold sa mas mababang paunang presyo. Dapat bigyan ng wastong timbang ang mga kadahilanan sa serbisyo sa pamamagitan ng pag-iisip sa kabuuang gastos ng pagmamay-ari kapag ginagawa ang huling desisyon sa pagpili.
Para sa mga koponan na naghahanap ng napapatunayan mold na carbon fiber ang solusyon na inenginyero nang tiyak para sa mga aplikasyon ng istruktural na beam para sa enerhiyang hangin; ang pag-evaluate sa mga supplier na may nakapagpapatunay na karanasan sa pultrusion tooling para sa enerhiyang hangin ay isang mahalagang hakbang upang mabawasan ang teknikal at panahon na panganib para sa iyong programa sa produksyon. Ang mga napatunayang sanggunian sa produksyon sa sektor ng enerhiyang hangin ay nagbibigay ng kumpiyansa na ang disenyo ng mold ay na-verify na sa ilalim ng mga tunay na kondisyon sa pagmamanupaktura.
Madalas Itanong
Ano ang karaniwang toleransya sa dimensyon na maabot gamit ang isang carbon fiber mold para sa produksyon ng beam ng wind turbine?
Ang isang maayos na dinisenyo na carbon fiber mold para sa paggawa ng wind turbine beam ay maaaring panatilihin ang dimensional tolerances sa loob ng ±0.2 mm hanggang ±0.5 mm sa buong mold cavity, depende sa haba at kumplikasyon ng cross-section ng beam. Ang pagkamit ng mga toleransyang ito nang paulit-ulit ay nangangailangan ng isang presisyong master pattern, maingat na laminate consolidation habang ginagawa ang mold, at pagpapatunay sa natapos na mold gamit ang three-dimensional scanning o coordinate measurement technology bago pumasok ang tool sa produksyon.
Ilang production cycles ang maaaring maisakatuparan ng isang carbon fiber mold para sa wind turbine beams sa tunay na kondisyon?
Sa ilalim ng normal na kondisyon ng operasyon kasama ang tamang pagpapanatili at mga protokol sa release agent, ang isang mataas na kalidad na carbon fiber mold na ginagamit sa produksyon ng wind turbine beam ay maaaring makamit ang pagitan ng 500 at 2,000 siklo ng produksyon. Ang aktwal na bilang ng mga shot ay nakasalalay sa agresibidad ng proseso, sa mga puwersa sa demolding, sa mga kondisyon ng thermal cycling, at sa kalidad ng regular na pagpapanatili na isinagawa. Ang mga mold na tumatanggap ng nakatakda na inspeksyon sa ibabaw at oportunong maliit na pagkukumpuni ay laging nagtatagumpay nang higit sa mga mold na ginagamit nang walang istrukturadong programa ng pagpapanatili.
Mas mainam ba ang carbon fiber mold kaysa sa steel mold para sa paggawa ng wind turbine beam?
Ang mga hugis na gawa sa carbon fiber ay nag-aalok ng malaking mga pakinabang kumpara sa mga hugis na gawa sa bakal para sa produksyon ng mga beam ng wind turbine, kabilang ang mas mababang timbang para sa mas madaling paghawak, isang coefficient of thermal expansion na mas malapit sa composite beam na ginagawa, at mas mabilis na thermal response para sa mas maikling cycle times. Gayunman, ang mga hugis na gawa sa bakal ay nag-aalok ng mas mataas na resistance sa impact at maaaring mas ekonomikal para sa napakahabang produksyon kung saan ang mekanikal na tibay ang pangunahing konsiderasyon. Ang pinakamahusay na pagpipilian ay nakasalalay sa mga target na dami ng produksyon, mga kinakailangan sa dimensyon, temperatura ng proseso, at ang umiiral na pasilidad ng imprastraktura.
Anong mga gawain sa pagpapanatili ang nagpapahaba ng buhay ng serbisyo ng isang hugis na gawa sa carbon fiber sa produksyon ng beam ng wind turbine?
Ang pagpapahaba ng buhay-serbisyo ng isang modyul na gawa sa carbon fiber ay nangangailangan ng pare-parehong paggamit ng angkop na mga ahente para sa pag-alis bago ang bawat siklo ng produksyon, regular na visual at dimensional na inspeksyon sa ibabaw ng modyul, agad na pagre-repair ng anumang chips o bitak sa ibabaw bago pa ito lumaganap, maingat na paghawak sa panahon ng pag-alis upang maiwasan ang mekanikal na impact, at periodicong malalim na paglilinis upang alisin ang natitirang resin nang hindi gumagamit ng mga solvent na hindi compatible sa sistema ng resin ng modyul. Ang pagpapanatili ng isang log ng modyul na nagre-record ng bilang ng siklo, kondisyon ng ibabaw, mga repair, at mga kaganapan sa resurfacing ay nagbibigay ng datos na kailangan upang magplano ng proaktibong pagpapanatili at maiwasan ang hindi inaasahang pagkakabigo sa produksyon.
Talaan ng Nilalaman
- Pag-unawa sa Papel ng Modyul na Gawa sa Carbon Fiber sa Produksyon ng Beam ng Wind Turbine
- Mga Pangunahing Teknikal na Pamantayan sa Pagpili ng Isang Mga Mold na Gawa sa Carbon Fiber
- Mga Katangian ng Disenyong Estructural at Pamamahala ng Init
- Buhay sa Produksyon, Paggamit, at Kabuuang Gastos sa Pagmamay-ari
-
Madalas Itanong
- Ano ang karaniwang toleransya sa dimensyon na maabot gamit ang isang carbon fiber mold para sa produksyon ng beam ng wind turbine?
- Ilang production cycles ang maaaring maisakatuparan ng isang carbon fiber mold para sa wind turbine beams sa tunay na kondisyon?
- Mas mainam ba ang carbon fiber mold kaysa sa steel mold para sa paggawa ng wind turbine beam?
- Anong mga gawain sa pagpapanatili ang nagpapahaba ng buhay ng serbisyo ng isang hugis na gawa sa carbon fiber sa produksyon ng beam ng wind turbine?