
 EN
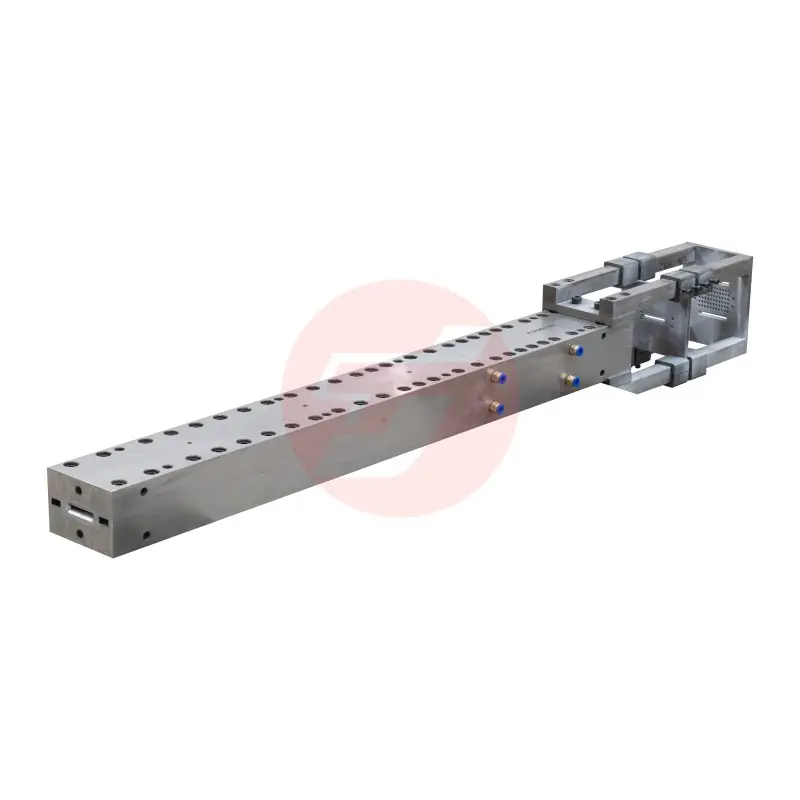
Seleccionar o dereito molde de fibra de carbono para a fabricación de vigas de aerogeradores é unha das decisións máis importantes que tomará un equipo de enxeñaría durante a fase de deseño da produción. As pás e as vigas estruturais de aerogeradores requiren unha precisión dimensional excecional, unha longa vida útil e un rendemento mecánico constante baixo cargas ambientais extremas. A tecnoloxía de moldes que escolla determina directamente se o seu proceso de produción logrará eses estándares de forma fiable e á escala necesaria. Co sector da enerxía eólica acelerando a súa aposta por deseños de pás máis longas, máis lixeiras e máis eficientes desde o punto de vista aerodinámico, a demanda de solucións de moldes de fibra de carbono de alto rendemento nunca foi tan crítica.
Un molde de fibra de carbono deseñado especificamente para aplicacións de vigas de aerogeradores debe manexar xeometrías complexas, resistir os ciclos térmicos, manter tolerancias estreitas durante millares de ciclos de produción e apoiar un desmoldado eficiente sen comprometer a súa estrutura. Este artigo explica os criterios esenciais de selección, os parámetros técnicos clave e as consideracións prácticas que os profesionais de enxeñaría e adquisicións deben avaliar ao escoller un molde de fibra de carbono para esta aplicación tan exigente. Sexa que estea ponendo en marcha unha nova liña de produción ou actualizando unha xa existente, esta guía está deseñada para ofrecerlle un marco de decisión claro e estruturado.
Comprender o papel dun molde de fibra de carbono na produción de vigas de aerogeradores
Por que o molde é a base do rendemento estrutural
Na fabricación de vigas para aerogeradores, o molde de fibra de carbono non é simplemente unha ferramenta de conformado — é o plano xeométrico e estrutural a partir do cal se replica cada viga. Calquera desviación na xeometría do molde, na calidade da súa superficie ou no seu comportamento de dilatación térmica transfórmase directamente na peza composta final. Isto significa que a rigidez da viga, a precisión do alinhamento das fibras e a resistencia á fatiga comezan coa calidade do propio molde.
As vigas do capitel do alma e das paredes de corte no interior dunha pala de aerogerador son compoñentes portantes suxeitos a millóns de ciclos de tensión ao longo dunha vida útil operativa de 20–30 anos. Un molde de fibra de carbono que non poida manter a estabilidade dimensional baixo ciclos repetidos de aquecemento e arrefriamento introducirá gradualmente erros xeométricos acumulativos, o que levará a taxas de rexeición que erosionan a economía da produción. Por esta razón, a selección do molde debe tratarse como unha decisión de enxeñaría, non meramente como unha decisión de adquisición.
A integridade estrutural da viga tamén depende da capacidade do molde de manter un perfil consistente da cavidade interna ao longo de toda a súa lonxitude — o que pode superar os 20 metros nos deseños modernos de turbinas. Os sistemas de moldes de fibra de carbono de grande lonxitude deben deseñarse con estruturas de rigidización integradas para evitar o afundimento, a deformación ou a deformación térmica diferencial, que de outro xeito comprometerían a rectitude da viga e as proporcións volumétricas entre fibra e resina.
A relación entre o tipo de molde e o proceso de fabricación
Os compoñentes da viga de aerogeradores prodúcense máis frecuentemente mediante pultrusión, moldeado por transferencia de resina (RTM) ou procesos de infusión ao baleiro. Cada proceso impón requisitos distintos ao molde de fibra de carbono en canto á resistencia á presión na cavidade, ás características de liberación superficial e á capacidade de xestión térmica. Por exemplo, as ferramentas para pultrusión requiren que o molde soporte forzas continuas de carga a través do dado, mantendo ao mesmo tempo unha sección transversal con forma precisa, polo que a rigidez e a dureza superficial do material son os criterios principais de selección.
Un molde de fibra de carbono RTM debe deseñarse como unha ferramenta pechada de dúas partes capaz de selar de maneira consistente baixo presión de inxección. Isto require unha xeometría de flanxe que garanta unha distribución repetible da forza de peche, superficies de sellado que resistan a infiltración da resina e metades coincidentes que manteñan as dimensións da cavidade a pesar da expansión térmica durante o ciclo de curado. Comprender cal é o proceso de fabricación que empregará o molde é, polo tanto, a primeira pregunta esencial antes de avaliar calquera outro parámetro técnico.
Para os procesos de infusión ao baleiro, comúnmente utilizados na fabricación de vigas de grande lonxitude, o molde de fibra de carbono debe proporcionar unha superficie base estanca ao aire con rigidez suficiente para resistir a carga da presión atmosférica sen deformación. A superficie do molde debe ser tamén quimicamente compatible cos axentes de desmoldaxe e as resinas de infusión empregadas no sistema, xa que os recubrimentos de superficie incompatibles poden provocar fallos de adhesión ou porosidade superficial na peça final.
Criterios técnicos clave para a selección dun molde de fibra de carbono
Material e arquitectura de apilamento do molde en si
O corpo do molde dun molde de fibra de carbono de alto rendemento para a produción de vigas de aerogeradores é, el mesmo, unha estrutura composta, construída normalmente con múltiples capas de preimpregnado de fibra de carbono ou tecido de fibra de carbono infundido sobre un macho de ferramenta. A arquitectura laminar do molde determina o seu coeficiente de dilatación térmica (CDT), a súa rigidez á flexión e a súa estabilidade dimensional a longo prazo. Un molde de fibra de carbono ben deseñado terá un CDT moi próximo ao da viga composta que se fabrica, minimizando así as tensións residuais durante a curado e mellorando a precisión xeométrica da peza final.
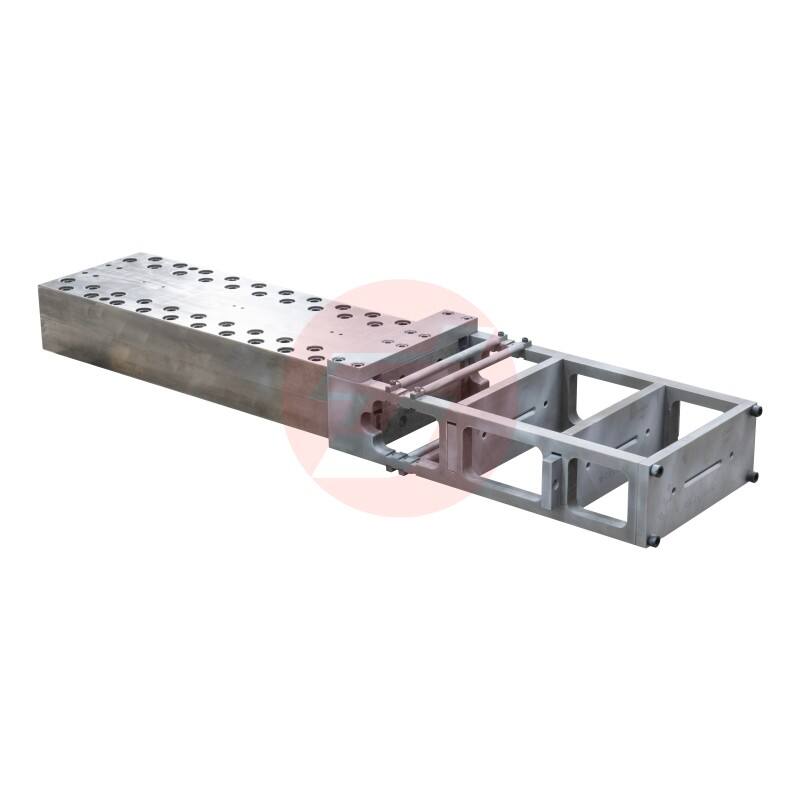
A elección entre reforzos de fibra de carbono de módulo estándar e módulo intermedio no laminado do molde afecta tanto a relación rigidez-peso da ferramenta como o seu custo. Para moldes de vigas de aerogeradores de grande lonxitude, onde a deformación debida ao seu propio peso é unha preocupación real, adoitan ser necesarios reforzos de fibra de carbono de maior módulo combinados cunha estrutura central grosa. O revestimento superficial do molde — a capa superficial que entra en contacto coa viga composta — debe empregar un sistema de resina duro e resistente ao desgaste, capaz de manter as especificacións de rugosidade superficial durante toda a vida útil prevista da ferramenta.
Tamén é importante considerar se o molde se utilizará nun autoclave, se se curará nun forno ou se se curará a temperatura ambiente. Cada condición de procesamento térmico impón diferentes requisitos ao sistema de resina do molde e á súa disposición estrutural. Un molde de fibra de carbono destinado ao uso en autoclave debe estar cualificado para soportar a combinación de temperatura elevada e presión positiva que caracteriza o procesamento en autoclave, o que require un sistema de resina de maior temperatura e unha consolidación cuidadosa do laminado sen poros durante a fabricación.
Precisión xeométrica e normas de calidade superficial
Para aplicacións de viga de aerogerador, a tolerancia dimensional da cavidade do molde de fibra de carbono normalmente especifícase en fraccións de milímetro ao longo da lonxitude total da peza. Alcanzar estas tolerancias require un patrón mestre de disposición (layup) mecanizado con precisión ou controlado coidadosamente, unha transferencia exacta da xeometría á superficie do molde e a validación do molde rematado mediante técnicas de escaneo tridimensional ou de medición por coordenadas. Calquera fornecedor que proporcione un molde de fibra de carbono para esta aplicación debe ser capaz de proporcionar documentación de verificación dimensional que confirme a conformidade co debuxo técnico.
A rugosidade superficial da cara do molde reflíctese directamente na calidade superficial da viga desmoldada. As superficies das vigas de aerogeradores deben cumprir os estándares de suavidade aerodinámica nas zonas expostas e os requisitos de calidade das superficies de unión nas rexións estruturais. Un molde de fibra de carbono de alta calidade debe ofrecer un acabado superficial na gama de Ra 0,4 a Ra 0,8 micrómetros sen necesidade de procesamento posterior adicional, o que minimiza as operacións secundarias de acabado e reduce o tempo total do ciclo de produción.
Os sistemas de gelcoat ou películas superficiais aplicados á cara do molde durante a súa fabricación deben seleccionarse pola súa durabilidade baixo ciclos térmicos repetidos, resistencia a disolventes presentes nos axentes de limpeza e compatibilidade cos sistemas de desmoldaxe empregados. Unha preparación superficial deficiente no molde de fibra de carbono é unha das causas máis frecuentes de degradación superficial prematura e de redución do número de pezas producidas, polo que a enxeñaría superficial constitúe un criterio crítico de avaliación durante a cualificación do molde.
Características de deseño estrutural e xestión térmica
Sistemas integrados de calefacción e refrigeración
A produción moderna de vigas para aerogeradores opera con tempos de ciclo reducidos, o que require unha calefacción rápida e uniforme da disposición de materiais compostos ata a temperatura de curado, seguida dunha refrigeración controlada antes da desmoldaxe. Un molde de fibra de carbono deseñado para produción en gran volume debe incorporar un sistema de calefacción integrado —normalmente elementos calefactores eléctricos embebidos ou circuitos para a circulación de fluídos— que garanta unha distribución uniforme da temperatura en toda a superficie do molde. Os gradientes térmicos no molde durante o curado son unha das principais causas de tensións residuais e deformacións na viga final, polo que a uniformidade térmica é un requisito de rendemento ineludible.
O deseño da xestión térmica do molde de fibra de carbono debe tamén considerar a capacidade térmica e a condutividade térmica da propia estrutura do molde. Os materiais compostos de fibra de carbono para moldes teñen unha condutividade térmica baixa en comparación cos metais, o que pode ser vantaxoso para minimizar a perda de calor ao ambiente, pero que tamén pode crear zonas localizadas quentes ou frías se a disposición do circuito de calefacción non está debidamente calculada. A análise térmica computacional durante o deseño do molde é unha ferramenta valiosa para identificar posibles non uniformidades de temperatura antes de construír o molde.
Para moldes de vigas de turbinas eólicas de gran formato, o control zonal da temperatura — no que diferentes seccións da superficie do molde están controladas de forma independente — é frecuentemente necesario para compensar as variacións no grosor da sección transversal ao longo da lonxitude da viga. Este nivel de sofisticación na xestión térmica debe ser un punto clave de avaliación ao revisar as especificacións dos moldes de fibra de carbono de posibles fornecedores ou ao deseñar unha solución personalizada de utillaxe para un novo programa de produción.
Deseño da estrutura de soporte e da rigidez en vanos longos
Un molde de fibra de carbono para a fabricación de vigas de aerogeradores é, con frecuencia, unha estrutura grande e alongada que debe ser soportada en múltiples puntos ao longo da súa lonxitude sen introducir desviacións non desexadas ou concentracións locais de tensión. Polo tanto, o deseño do soporte ou estrutura de apoio do molde é unha parte integral do sistema global de utillaxe, non unha idea posterior. Os moldes mal soportados flexionaránse co tempo, especialmente cando se sometan a ciclos repetidos de aquecemento e arrefriamento, producindo vigas cunhas desviacións de rectitude cada vez maiores.
A estrutura de soporte do molde — o armazón portante detrás da capa frontal de fibra de carbono — fabricase normalmente en acero ou nunha combinación de acero e materiais compostos. Esta estrutura debe deseñarse para transferir uniformemente as cargas de soporte á cara do molde sen cargas puntuais que poidan causar deformacións locais. A interface entre a cara do molde de fibra de carbono e a súa estrutura de soporte debe tamén acomodar a dilatación térmica diferencial, xeralmente mediante un sistema de conexións pegadas ou fixadas mecanicamente, deseñadas con flexibilidade axeitada.
Avaliar o deseño da rigidez a longo prazo dun molde de fibra de carbono antes da súa adquisición ou da aprobación da súa fabricación require solicitar documentación de análise estrutural ao deseñador do molde. Os resultados da análise por elementos finitos que amosan a deformación baixo o seu propio peso e baixo as condicións de carga do proceso dan confianza ás equipas de enxeñaría de que o molde funcionará segundo as especificacións durante toda a súa vida útil prevista. Insistir neste nivel de documentación enxeñaría é unha mostra dun proceso maduro de adquisición de moldes.
Vida útil na produción, mantemento e custo total de propiedade
Esperanzas de número de inxeccións e factores que reducen a vida útil do molde
Un molde de fibra de carbono ben deseñado e adequadamente mantido para a produción de vigas de aerogeradores debería ser capaz de ofrecer entre 500 e 2000 ciclos de produción, dependendo das condicións do proceso, da agresividade do sistema de resina, das forzas de desmoldaxe e das prácticas de mantemento aplicadas. Comprender o número esperado de ciclos para a súa aplicación específica permite calcular o custo amortizado da ferramenta por viga, o que constitúe unha entrada esencial na modelización económica da produción ao comparar as distintas opcións de investimento en ferramentas.
Os factores máis propensos a reducir a vida útil dun molde de fibra de carbono inclúen danos mecánicos durante a desmoldaxe, degradación superficial debida a unha aplicación inadecuada do axente de desmoldaxe, choque térmico provocado por cambios rápidos de temperatura e ataque químico causado por resina residual ou disolventes de limpeza. Estabelecer un protocolo documentado de mantemento do molde — que inclúa inspeccións regulares da superficie, procedementos de reparación localizada para danos menores e intervalos programados de rectificado da superficie — é esencial para maximizar o retorno do investimento nas ferramentas de molde de fibra de carbono.
Tamén é importante avaliar a reparabilidade dun molde de fibra de carbono antes de comprometerse cun deseño específico. Algúns arquitecturas de moldes permiten que as seccións danadas da superficie sexan limpas, rellenadas e repolidas para restaurar a precisión dimensional, mentres que outros poden requerir a substitución completa do laminado frontal se o dano penetra máis aló da capa de gelcoat. Escoller un molde de fibra de carbono cun deseño que apoie a reparación no campo en vez da substitución total pode reducir significativamente os custos de ferramentas ao longo do ciclo de vida nos programas de produción en gran volume de vigas para aerogeradores.
Avaliación de fornecedores e capacidades de soporte técnico
Escoller un molde de fibra de carbono non é só unha decisión técnica sobre a propia ferramenta — tamén é unha decisión sobre a relación co fornecedor e o apoio técnico continuo que acompañará ao molde durante toda a súa vida útil. Un fornecedor competente de moldes de fibra de carbono debería ser capaz de proporcionar documentación de análise de enxeñaría, informes de verificación dimensional, resultados de ensaios de cualificación do proceso e unha declaración clara dos termos da garantía do molde. Estes documentos demostran a capacidade técnica do fornecedor e proporcionan á equipa de fabricación os datos de referencia necesarios para a configuración do proceso e o control de calidade continuo.
As capacidades de soporte técnico son particularmente importantes para os programas de produción de vigas para aerogeradores, onde calquera parada non planificada da produción relacionada co molde ten importantes implicacións de custo. Un fornecedor que pode ofrecer diagnósticos remotos rápidos, manter un stock de compoñentes de reposto críticos e enviar un equipo de servizo no lugar para apoiar as reparacións in situ ofrece un valor substancialmente maior ca un que só ofrece o hardware do molde a un prezo inicial máis baixo. A análise do custo total de propiedade debe valorar adecuadamente estes factores de servizo ao tomar a decisión final de selección.
Para os equipos que buscan unha molde de fibra de carbono solución deseñada especificamente para aplicacións de vigas estruturais na enerxía eólica; avaliar fornecedores con experiencia demostrada na ferramentaría de pultrusión para enerxía eólica é un paso importante para reducir os riscos técnicos e de cronograma do seu programa de produción. As referencias de produción verificadas no sector da enerxía eólica dan confianza de que o deseño do molde foi validado en condicións reais de fabricación.
Preguntas frecuentes
Cal é a tolerancia dimensional típica alcanzable cun molde de fibra de carbono para a produción de vigas de aeroxeradores?
Un molde de fibra de carbono ben deseñado para a fabricación de vigas de aeroxeradores pode manter as tolerancias dimensionais dentro de ±0,2 mm a ±0,5 mm na cavidade do molde, dependendo da lonxitude e da complexidade da sección transversal da viga. Alcanzar consistentemente estas tolerancias require un patrón mestre de precisión, unha consolidación coidadosa do laminado durante a fabricación do molde e a verificación do molde rematado mediante escaneo tridimensional ou tecnoloxía de medición por coordenadas antes de que a ferramenta entre en produción.
Cantos ciclos de produción pode alcanzar realistamente un molde de fibra de carbono para vigas de aeroxeradores?
Baixo condicións normais de funcionamento, con mantemento axeitado e protocolos correctos de axente de desmoldaxe, un molde de fibra de carbono de alta calidade empregado na produción de vigas para aerogeradores pode alcanzar entre 500 e 2000 ciclos de produción. O número real de ciclos dependerá da agresividade do proceso, das forzas de desmoldaxe, das condicións de ciclaxe térmica e da calidade do mantemento rutineiro realizado. Os moldes que reciben inspeccións superficiais programadas e reparacións menores oportunas superan consistentemente aos que se utilizan sen un programa estruturado de mantemento.
É mellor un molde de fibra de carbono ca un molde de aceiro para a fabricación de vigas de aerogeradores?
Os moldes de fibra de carbono ofrecen vantaxes significativas fronte aos moldes de aceiro na produción de vigas para aerogeradores, incluíndo un peso moito máis baixo para un manexo máis doado, un coeficiente de dilatación térmica que se axusta máis estreitamente á viga composta que se está fabricando e unha resposta térmica máis rápida para reducir os tempos de ciclo. Non obstante, os moldes de aceiro ofrecen maior resistencia ao impacto e poden resultar máis económicos en series de produción moi longas nas que a durabilidade mecánica é a preocupación principal. A mellor opción depende dos obxectivos de volume de produción, dos requisitos dimensionais, da temperatura de proceso e da infraestrutura dispoñible na instalación.
Que prácticas de mantemento alargan a vida útil dun molde de fibra de carbono na produción de vigas para aerogeradores?
Estender a vida útil dun molde de fibra de carbono require a aplicación consistente de axentes de desmoldaxe apropiados antes de cada ciclo de produción, inspeccións visuais e dimensionais regulares da superficie do molde, reparación inmediata de calquera astilla ou fenda na superficie antes de que se propaguen, manipulación coidadosa durante o desmoldaxe para evitar impactos mecánicos e limpeza profunda periódica para eliminar os residuos de resina sen empregar disolventes incompatibles co sistema de resina do molde. Manter un rexistro do molde que anote o número de ciclos, o estado da superficie, as reparacións e os eventos de reacondicionamento da superficie fornece os datos necesarios para planificar un mantemento proactivo e evitar interrupcións imprevistas na produción.
Índice de contidos
- Comprender o papel dun molde de fibra de carbono na produción de vigas de aerogeradores
- Criterios técnicos clave para a selección dun molde de fibra de carbono
- Características de deseño estrutural e xestión térmica
- Vida útil na produción, mantemento e custo total de propiedade
-
Preguntas frecuentes
- Cal é a tolerancia dimensional típica alcanzable cun molde de fibra de carbono para a produción de vigas de aeroxeradores?
- Cantos ciclos de produción pode alcanzar realistamente un molde de fibra de carbono para vigas de aeroxeradores?
- É mellor un molde de fibra de carbono ca un molde de aceiro para a fabricación de vigas de aerogeradores?
- Que prácticas de mantemento alargan a vida útil dun molde de fibra de carbono na produción de vigas para aerogeradores?