
 EN
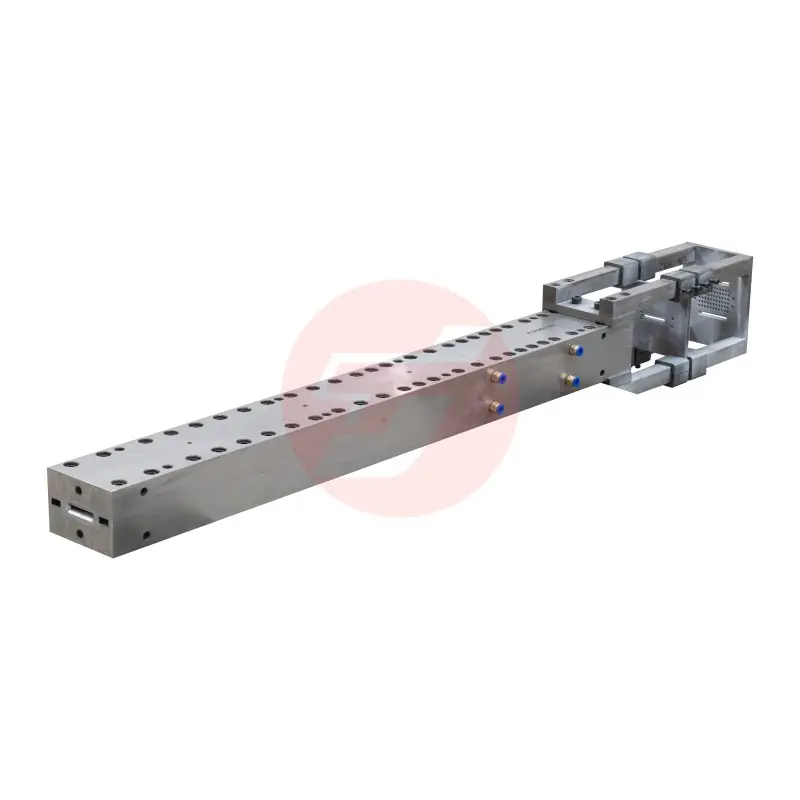
Veldu rétta kolefnisvífilform fyrir framleiðslu á geisla vindorkuhringa er ein af þeim mikilvægustu ákvarðanum sem verkfræðilíkja gerir í framleiðsluhönnunarfæri. Vindorkuhringar og byggingargeislar krefjast útmarga mælikvæðrar nákvæmni, langa notkunarlífs og samfelldra eiginleika í mekanískri áhrifum undir óvenjulegum umhverfisáhrifum. Gólftekníkin sem þú velur ákvarðar beint hvort framleiðsluferlið þitt mun ná þessum staðla áreiðanlega í stórum skala. Með því að vindorkusviðið hræðir áfram á lengri, léttari og aeródynamiclega árangursríkari hönnun á hringum hefur eftirspurnin að háþróaðum moldlausnagjörðum fyrir kolefnisvíef verið aldrei mikilvægri.
Form úr kolefnisvífi, sem hefur verið hannað sérstaklega fyrir notkun í vindorkuhringlum, verður að geta unnið með flókna lögun, standa á þermískum sveiflum, viðhalda nákvæmum mælingum yfir þúsundum framleiðsluferla og styðja auðveldan afdrátt án þess að skemma uppbygginguna. Þessi grein fer í gegnum nauðsynlega valkriteria, lykiltekniska stikla og raunhæfar umhugsanir sem verkfræðingar og innkaupamenn verða að meta þegar þeir velja form úr kolefnisvífi fyrir þessa kröfuþungu notkun. Hvort sem þú ert að setja upp nýja framleiðslulínu eða uppfæra núverandi, er þessi leiðbeining ætluð að veita þér skýran og skipulegan ákvarðanaramma.
Að skilja hlutverk forms úr kolefnisvífi í framleiðslu vindorkuhringla
Af hverju er formið grundvöllur uppbyggingarframistöðunnar
Við framleiðslu á geisla vindhjóls er myndform úr kolefnisvífi ekki einfaldlega formgefandi tól — það er rúmfræðilegt og uppbyggingarlegt grunnmynstur, sem hver geisli er afritaður frá. Hver umbreyting í myndformi, yfirborðsgæðum eða hitutæmingarhegðun myndformins verður beint transferuð í lokið samsetta hlutinn. Þetta þýðir að stífni geisla, nákvæmni í stefnu vífa og móttæld við tíningu byrja allt með gæðum myndformins sjálfs.
Geislar sperrhálsins og skerveggja innan vindhjólsblads eru álagshaldendur hlutar sem eru undir áhrifum milljóna álagstíða yfir 20–30 ára virkistíma. Myndform úr kolefnisvífi sem getur ekki viðhaldið stöðugri mælingu undir endurtekrum hitunar- og kælingartíðum mun smám saman bæta við rúmfræðilegum villa, sem leiða til hafnaðarhlutfalls sem minnkar framleiðsluaukaverðmæti. Af þessari ástæðu verður val á myndformi að vera tæknileg ákvörðun, ekki einfaldlega kaupákvörðun.
Stöðugleiki geisilsins er einnig háður því hvort formið getur viðhaldið jafna innri holuformi yfir alla lengd sína — sem getur verið yfir 20 metrar í nútíma vindorkuhráðunum. Formkerfi af kolefnisvífi fyrir langa spenna þurfa að vera hannað með innbyggðum stífugildum til að koma í veg fyrir niðursök, snúning eða mismunandi hitadeformingu sem annars myndi skemma beinleika geisilsins og hlutfallið milli vífa og hráefnis.
Tengslin milli gerðar formsins og framleiðsluferlisins
Hlutar vindorkuásins eru oftast framleiddir með pultrusjón, ræsivöndun (RTM) eða vökuuppsuguprófessum. Hver einstök aðferð setur sérstaka kröfur til kolefnisformanna í því skyni að þeir geti móttekið gagnrýnandi þrýsting í holunni, hafi góða frásláttareiginleika á yfirborðinu og geti stýrt hitastigsmótun. Til dæmis krefst pultrusjónarvörpun að formið geti móttekið samfellda álagshögg í gegnum myndina á meðan það viðheldur nákvæmlega ákveðinni þversniðsformi, sem gerir stífleika og yfirborðshardleika efna grundvallarkröfur fyrir val á efni.
RTM-mýlna úr kolefnisvífi verður að vera hannað sem lokuð tveggja hluta verkfæri sem getur þéttst áreiðanlega undir innspýtunarspennu. Þetta krefst flensgeometríu sem tryggir endurteknar dreifingar á lokkukrafti, þéttunarskífur sem standa á móti rísíninfiltrationu og samhæfðra hluta sem viðhalda holustærðum þrátt fyrir hitutæmingu í gjörðunartíma. Því er skiljanlegt hvaða framleiðsluferli mun nota mýlnuna þessi lykilspurning fyrir framan mat á öðrum tæknilegum stiklum.
Fyrir vaxtasjáðarferli sem eru algeng í framleiðslu á bjöldum með langri spenna verður kolefnisvífi-mýlnan að veita loftþéttan grunnflöt með nægilega stífleika til að standa á móti loftþrýstisálagi án brots. Yfirborð mýlnunnar verður einnig að vera efnafræðilega samhæft við losunarvörur og innspýtunarrísínin sem notaðar eru í kerfinu, því ósamhæfðar yfirborðsbeðdýr geta valdið festingarvandræðum eða yfirborðsloku í lokahlutanum.
Lykiltekniskir viðmiðar fyrir val á kolefnisvíkumynd
Efni og lagasamsetning myndarinnar sjálfar
Líkami myndarinnar fyrir háa afköst í kolefnisvíkumynd fyrir framleiðslu vindhjólsbeygja er sjálfur samsettur uppbygging, venjulega gerður úr mörgum lagum af kolefnisvíkuprepreg eða innfrosinum kolefnisvíkufabrik á yfirborði myndarpluggs. Lagasamsetning myndarinnar ákvarðar þurrðarsvörun (CTE), beygju stífleika og langtíma stöðugleika máls. Vel hannað kolefnisvíkumynd verður hönnuð með CTE sem er náttúrulega samstillt við samsettu beygjuna sem framleidd er, þannig að afgangsspennur minnkaðar eru við stífnað og nákvæmni formgerðar lokaþáttarins batnar.
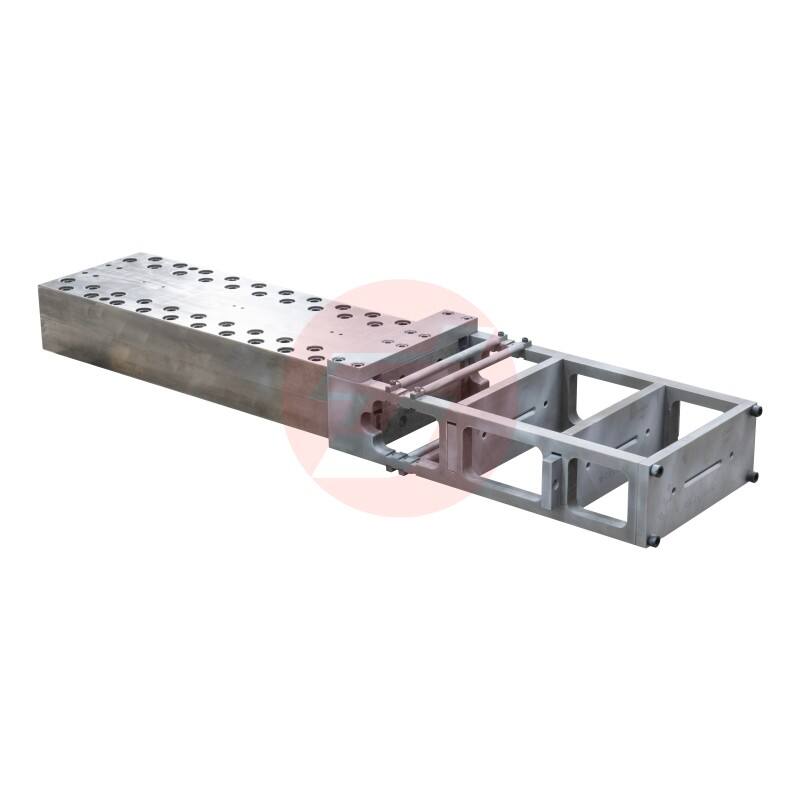
Val á milli venjulegrar stífleika- og miðlungsstífleikakolgræðisforskráningar í myndformshúðinni áhrifar bæði stífleika-þyngdarmáttar myndformarinnar og kostnaðarins. Fyrir myndformir vindorkuhringsbeygja með langa spenna, þar sem beyging vegna eiginþyngdar er raunveruleg vandamál, eru oft nauðsynlegar kolgræðisforskráningar með hærri stífleika í samspili við þykka kjarnauppbyggingu. Ytri skorðan á myndforminni — yfirborðslaginu sem snertir samsettu beygjuna — ætti að nota harða, slitþoln rísínkerfi sem getur viðhaldað tilteknum yfirborðsójugguákvæðum yfir allan framleiðslutíma myndformarinnar.
Það er líka mikilvægt að hafa í huga hvort formið verði notað í sjálfvirkum hitakassa, við hitaþurrkun í ofni eða við herðingarhitastig. Hver þessara hitaferla setur mismunandi kröfur til rafmagnskerfis formins og uppbyggingar á lagningu. Form úr kolefnisvífi sem ætlað er að nota í sjálfvirkum hitakassa þarf að vera samþykkt til að standa undir samsetningu hærra hitastigs og jákvæðs ýtris sem kennir ferlið í sjálfvirkum hitakassa, sem krefst rafmagnskerfis með hærra hitastig og nákvæmrar samþéttunar á lagningunni án holna við framleiðslu.
Rúmfræðileg nákvæmni og yfirborðsgæði
Fyrir beinbeiningsforrit fyrir vindorku, er stærðarmörk holunnar í kolefnisvífrumyndinni venjulega tilgreind í brotum af millimetri yfir alla lengd hlutarins. Til að ná þessum mörkum er nauðsynlegt að nota nákvæmlega vinnsluða eða varðveitta uppbyggingu á forrmynstri, nákvæma umskeytingu á rúmmyndina á yfirborð myndarinnar og staðfestingu á lokiðri mynd með þrívíddarskanningu eða hnitamælingum. Hver birgir sem veitir kolefnisvífrumynd fyrir þetta forrit ætti að geta gefið fram skjöl um stærðarmörk sem staðfestir samræmi við verkfræðiteikninguna.
Yfirborðsójuggleiki myndformarinnar endurspeglast beint í yfirborðsgæðum útþrýstusundilsins. Yfirborð sundils vindorku verður að uppfylla kröfur um æfri þéttleika í útsettu svæðum og kröfur um gæði við festingarsvæði í uppbyggingarsamböndum. Myndforma af hámarksgæða kolefnisvífi ætti að gefa yfirborðsloka í Ra 0,4 til Ra 0,8 mícrometer sviðinu án viðbótaraðgerða, sem lágmarkar aukalega yfirborðsmeðferð og minnkar heildarframleiðslutíma.
Gelkóta eða yfirborðsfilmakerfi sem eru sett á yfirborð myndformarinnar á meðan hún er framleidd ættu að vera valin fyrir ávarpsheldni gegn endurtekrum hitabreytingum, lausnarmiðlalögun gegn hreinsiefnum og samhæfni við losunarkerfi sem eru notuð. Ófullnægjandi yfirborðsundirbúningur á kolefnisvífi myndform er ein af algengustu rótarsökum áróðurs á yfirborði á fyrri stigi og lægra fjölda framleiðsluferla, sem gerir yfirborðstæknilauna lykilmatseiningu við mat á myndform.
Hönnun á byggingarstyrk og eiginleikar við hitastjórnun
Samþættar hita- og kæliskerfi
Nútíma framleiðsla á vindorkuskrúðum fer fram á stífum tímaskýrum, sem krefst hratt og jafnmætis hitunar á samsettu lagningu til gjörsluhitans, ásamt stýrðri kælingu áður en henni er losað úr formi. Form úr kolefnisvífil, sem er hönnuð fyrir framleiðslu í háum röðum, ætti að innihalda samþætta hitakerfi — oftast innbyggðar raufyrir hitun eða flæðisferðir með vægi — sem veitir jafnmætis hitadreifingu yfir allan yfirborðsflatarmál formins. Hitamismæringar innan formsins á meðan gjörslan fer fram eru ein af helstu ástæðunum fyrir ábundinu spennu og brotmyndun í lokið skrúð, svo jafnmætis hitadreifing er óumgengileg kröfu fyrir árangur.
Hitastjórnunaraðferðin fyrir kolefnisvíefmyndina verður einnig að taka tillit til hitamagnsins og hitaleiðni myndinnar sjálfar. Efna úr kolefnisvíef hafa lægri hitaleiðni en málmar, sem getur verið ágóðamikil til að lágmarka hitatap til umhverfisins, en getur líka valdið staðbundnum heitum eða köldum svæðum ef hitakringlan er ekki vel hannað í myndinni. Reikniritshitaanalýsa í hönnun myndar er gagnleg tækni til að greina mögulegar ójafnvægi í hitastigi áður en myndin er framleidd.
Fyrir stórfyrmdar myndanir á vindorkuhringa geisla er oft nauðsynlegt að nota svæðisbundið hitastýringu — þar sem mismunandi hlutar yfirborðs myndanarinnar eru stýrðir óháð hvor öðrum — til að kompensera fyrir breytingar á þvermálsþykkt á geislanum. Þessi nívó af flókinni hitastjórnun ætti að vera lykilvísitala við mat á tilboði um myndanir úr kolefnisvífi frá mögulegum birjum eða við hönnun sérsniðinnar verkfæralausn fyrir nýtt framleiðsluprogramm.
Stuðningsbygging og hönnun stífleika fyrir langa spönn
Form fyrir framleiðslu vindorkuskrúðs af kolefnisvífi er oft stór, lengdubundin uppbygging sem þarf að styðja á mörgum stöðum eftir lengd hennar án þess að koma í veg fyrir óæskilega beygingu eða staðbundna spennusamþrýmingu. Hönnun formhalds eða styðjustrúktúrunnar er því hluti af heildarverkfæras kerfinu, ekki eftirmáttur. Form sem eru illa stydd verða að bregðast með tímanum, sérstaklega þegar þau eru sett undir endurteknar hita- og köldunarslóðir, og framleiða þannig skrúð með auknum beislufrávikum.
Gagnvirkt byggingarhluti formanna — það er bærikerfið á bakvið ytri skelina af kolefnisvífi — er venjulega framleitt úr steéli eða blöndu af steéli og samsetjum efni. Þessi byggingarmynd verður að vera hannað til að dreifa stuðlunarspennunum jafnt í ytri skelina án punktspennu sem gæti valdið staðbundinni umformun. Tengingin milli ytri skelinnar af kolefnisvífi og gagnvirka byggingarhlutans verður einnig að taka tillit til mismunandi hitaútvidslu, venjulega með kerfi af límdu eða vélbundnu tengingum sem eru hannað með viðeigandi sniðugleika.
Að meta hönnun stífleika í langum spáni fyrir kolefnisvífilform áður en það er keypt eða samþykkt fyrir framleiðslu krefst beiðnadar um uppgefinn staðfestingar skýrslur frá formhönnuðinum. Niðurstöður úr endanlega þátta greiningu sem sýna brot undir eiginþyngd og undir álagi í framleiðsluprócessinum gefa verkfræðilíkum traust á því að formið mun starfa samkvæmt tilgreindum kröfum á allan ætlaðan notkunartíma þess. Að krefjast þessa stigs verkfræðilegrar skjölunar er merki um fullorðinn kaupferli fyrir verkfæri.
Notkunartími, viðhald og heildarkostnaður eigenda
Bæði búist við fjölda skot og þættir sem minnka notkunartíma forms
Vel hönnuð og rétt viðhaldin mynd af kolefnisvífi fyrir framleiðslu á rásarmyndum vindorkuvéla ætti að geta gefið frá sér 500–2000 framleiðsluferli, eftir því hvaða skilyrði eru í ferlinu, hversu áhrifamikil raufniðurkerfið er, hversu mikil kraftur er notaður við afþvott og hvernig viðhaldi er framkvæmt. Þegar þú skilurð hvaða fjölda framleiðsluferla er búist við fyrir ákveðið notkunarsvæði geturðu reiknað út gjaldfrítt verkfæri á hverja rásarmynd, sem er mikilvægt inntak í líkanagerð á framleiðsluaukaverðmæti þegar bera á saman möguleika á verkfæraupphæð.
Þættirnir sem líklegast leida til minnkunar á notkunartíma kolefnisfíbri-móts eru mekanísk skemmdir við afþöppun, yfirborðsáfall vegna ónógu góðrar notkunar á losunarefni, hitasjokk vegna hratt breytandi hitastiga og efnaáfall vegna afgangsafurða af rísínu eða hreinsunarsnýr. Að setja upp skjölun um viðhald móts — þar á meðal reglulegar yfirborðsinspektionar, aðferðir við staðbundin endurbót á litlum skemmdum og skipulagðar enduryfirborðsgerðar — er nauðsynlegt til að hámarka afkomu á fjárhagslegum fjármunum í mótsverkfærum úr kolefnisfíbri.
Það er líka mikilvægt að meta endurheimtunaraðferðir fyrir kolefnisvíkju áður en ákveðin hönnun er valin. Sumar víkjuhönnunargerðir leyfa að skemmdum yfirborðshluta sé gróft yfirborð, fyllt aftur og polísað til að endurheimta málsamræmi, en aðrar gætu krafst fulls útskiptis á andlitsskífuna ef skemmdir fara í gegnum gelkóta laginu. Með því að velja kolefnisvíkju með hönnun sem styður við endurheimt á vettvangi í stað fulls útskiptis er hægt að minnka verkfæra kostnaðinn á líftíma verulega fyrir framleiðsluprógramm með háum röðum fyrir vindorkuskrúðsgeisla.
Mat á birgjum og tæknilegri stuðningsgetu
Að velja mynd af kolefnisvífi er ekki aðeins tæknileg ákvörðun um sjálfa verkfærið — það er einnig ákvörðun um birgjaaðilssamband og áframhaldandi tæknilega stuðning sem fylgir myndinni í gegnum allan notkunarlíftíma hennar. Ábyrgur birgja mynda af kolefnisvífi ætti að geta veitt verkfræðigreiningardökument, skýrslur um víddarstaðfestingu, niðurstöður prófunar á framleiðsluferli og greinilega yfirlit yfir skilmála ábyrgðar á myndinni. Þessi skjöl sýna tæknilega getu birgjans og veita framleiðsluliðinu viðmiðunargögnin sem þarf til að setja upp ferlið og halda áfram gæðastjórnun.
Tæknistuðningstilhæfni eru sérstaklega mikilvægar fyrir framleiðsluprógramm sem snúa að vindaflugurum, þar sem einhver óáætlaður framleiðslustöðvarbrestur tengdur myndum hefur miklar kostnaðarskýldur. Aðila sem getur veitt fljótan fjartengdan greiningu, viðhalda í lóð á lykilviðbótardiskeytum og senda sérþjónustufyrirliði til að styðja við viðgerðir á staðnum býður miklu meiri gildi en aðila sem býður aðeins upp á myndavélinni á lægra upphafskostnaði. Þegar ákveða á endanum verða þessir þjónustuþættir að vera tekin réttlega til greina í samræmi við hugmyndina um heildarkostnað notkunar.
Fyrir lið sem leita að sannaðri kolefnisvífilform lausn sem hefur verið hannað sérstaklega fyrir uppbyggingarbjálkana í vindorku, þar sem mat á aðilum með sýndan reynslu í framleiðslu á verkfærum fyrir vindorkupultrúsíun er mikilvægur skrefur til að minnka tæknilegar og tímaárelt riskeyrslur fyrir framleiðsluprógrammið þitt. Staðfestar framleiðslusniðmát í vindorkusviðinu gefa trú á því að myndhönnunin hafi verið staðfest undir raunverulegum framleiðsluskilyrðum.
Algengar spurningar
Hver er venjuleg mælitæknileg nákvæmni sem náist með kolefnissteypumynd fyrir framleiðslu á bjálkum vindorkuvéla?
Vel hönnuð mynd af kolefnisvífi fyrir framleiðslu á vindorkuskrúðum getur viðhaldið stærðarmörkum innan ±0,2 mm til ±0,5 mm í myndholinu, eftir lengd og flókinni þversniðs á skrúðunum. Til að ná þessum mörkum á endurtekinn hátt er nauðsynlegt að nota nákvæma upphafsmýn, hafa áhyggjur af samþéttun límskífu í framleiðslu myndarinnar og staðfesta lokið verk með þrívíddarskönnun eða hnitamælitækni áður en myndin fer í framleiðslu.
Hversu margar framleiðsluferðir getur mynd af kolefnisvífi fyrir vindorkuskrúðum raunverulega unnið?
Undir venjulegum reksturskilmálum með réttri viðhaldi og notkun á frítökuefni getur háþrýstis kolvetnismynd, sem notuð er við framleiðslu vindorkuslóða, náð á milli 500 og 2000 framleiðsluferla. Raunverulegur fjöldi ferla mun háður því hversu áhrifamikil framleiðsluaðferðin er, hversu miklar kraftar eru notaðar við afmyndun, hitastigssveiflur og gæðum reglubundins viðhalda. Myndir sem fá reglubundnar yfirfluganir á yfirborði og tímahefðar lágmarksskilyrðaendurbætur sýna ávallt betri niðurstöður en þær sem notaðar eru án skipulags viðhalda.
Er kolvetnismynd betri en stálmýnd fyrir framleiðslu vindorkuslóða?
Móldir úr kolefnisvífi bjóða mikil ávinninga fram yfir stálmóldir í framleiðslu á vindorkuskrúðsgeisla, þar á meðal miklu lægri þyngd fyrir auðveldari meðhöndlun, þermíska útvíkingarstuðul sem nálgast meira þann sem er í samsetta geislanum sem framleiddur er, og hraðari þermíska viðbrögð til að minnka tíma einnar umferðar. Stálmóldir býða hins vegar upp á hærri áhrifamótun og geta verið kostnaðaræfri fyrir mjög langar framleiðsluráðir þar sem vélarþol er helsta umhyggjuefni. Besta valið háð er framleiðslumarkmiðum, víddarkröfum, ferlismáttíð, og tiltækri innviðaframkvæmd.
Hverjar viðhaldsmetodir lengja notkunarlíftíma mólds úr kolefnisvífi í framleiðslu á vindorkuskrúðsgeisla?
Að lengja notkunartíma kolefnisfíbilmóts krefst samfelldrar notkunar á viðeigandi losunarefnum áður en hvert framleiðsluferli hefst, reglubundinna sjónhugar- og mælingaáskoðana á yfirborði mótsins, fljóts viðgerða á öllum yfirborðsskemmdum eða sprungum áður en þær dreifa sig, varúðarfulls meðhöndlunar við losun til að forðast mekaníska áhrif og reglubundins djúpþrengingar til að fjarlægja límsafurðir án þess að nota leysimiðla sem eru ósamhæfir við límsafurðarkerfið í mótnum. Að halda mótsdagbók sem skráir fjölda framleiðsluferla, ástand yfirborðsins, viðgerðir og endurmyndun á yfirborði veitir gögnin sem þarf til að skipuleggja ráðvísan viðhald og forðast óvæntar framleiðslufyrirbæri.
Efnisyfirlit
- Að skilja hlutverk forms úr kolefnisvífi í framleiðslu vindorkuhringla
- Lykiltekniskir viðmiðar fyrir val á kolefnisvíkumynd
- Hönnun á byggingarstyrk og eiginleikar við hitastjórnun
- Notkunartími, viðhald og heildarkostnaður eigenda
-
Algengar spurningar
- Hver er venjuleg mælitæknileg nákvæmni sem náist með kolefnissteypumynd fyrir framleiðslu á bjálkum vindorkuvéla?
- Hversu margar framleiðsluferðir getur mynd af kolefnisvífi fyrir vindorkuskrúðum raunverulega unnið?
- Er kolvetnismynd betri en stálmýnd fyrir framleiðslu vindorkuslóða?
- Hverjar viðhaldsmetodir lengja notkunarlíftíma mólds úr kolefnisvífi í framleiðslu á vindorkuskrúðsgeisla?