
 EN
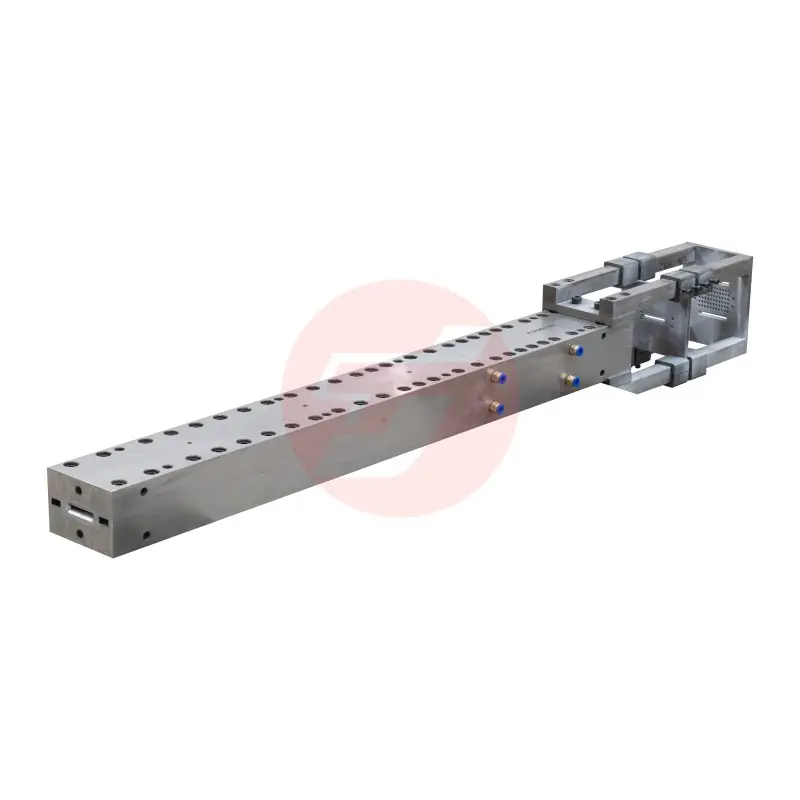
انتخاب مناسب قالب فیبر کربنی برای تولید تیرهای توربینهای بادی، انتخاب فناوری قالبگیری یکی از مهمترین تصمیماتی است که تیم مهندسی در فاز طراحی تولید میگیرد. پرههای توربینهای بادی و تیرهای سازهای نیازمند دقت ابعادی برجسته، عمر طولانی خدمات و عملکرد مکانیکی پایدار تحت بارهای محیطی شدید هستند. فناوری قالبگیری که انتخاب میکنید، بهطور مستقیم تعیین میکند که آیا فرآیند تولید شما قادر خواهد بود این استانداردها را بهصورت قابل اعتماد و در مقیاس بالا تأمین کند یا خیر. با افزایش سرعت بخشیدن بخش انرژی بادی به سمت طراحیهای پرههای بلندتر، سبکتر و کارآمدتر از نظر آیرودینامیکی، نیاز به راهحلهای قالبگیری الیاف کربن با عملکرد بالا هرگز به این حد حیاتی نبوده است.
قالب فیبر کربنی که بهطور خاص برای کاربردهای تیرهای توربینهای بادی طراحی شده است، باید قادر به ادارهٔ هندسههای پیچیده، مقاومت در برابر چرخههای حرارتی، حفظ دقت بالا (تلرانسهای سفت و سخت) در طول هزاران چرخه تولید و پشتیبانی از فرآیند جداکردن موثر بدون ایجاد تضعیف ساختاری باشد. این مقاله گامبهگام معیارهای ضروری انتخاب، پارامترهای فنی کلیدی و ملاحظات عملی را بررسی میکند که متخصصان مهندسی و تأمینکنندگان باید هنگام انتخاب قالب فیبر کربنی برای این کاربرد پ demanding ارزیابی کنند. آیا شما در حال راهاندازی یک خط تولید جدید هستید یا خط تولید موجود خود را ارتقا میدهید، این راهنما بهگونهای طراحی شده است که چارچوب تصمیمگیری واضح و ساختاریافتهای در اختیار شما قرار دهد.
درک نقش قالب فیبر کربنی در تولید تیرهای توربینهای بادی
چرا قالب پایهٔ عملکرد سازهای است
در تولید تیرهای توربینهای بادی، قالب فیبر کربن تنها ابزاری برای شکلدهی نیست — بلکه نقشهی هندسی و ساختاری است که هر تیر از آن کپی میشود. هر انحرافی در هندسهی قالب، کیفیت سطح آن یا رفتار انبساط حرارتیاش مستقیماً به قطعهی نهایی کامپوزیتی منتقل میشود. این بدان معناست که سختی تیر، دقت ترازشدن الیاف و مقاومت در برابر خستگی همگی از کیفیت خود قالب آغاز میشوند.
تیرهای پوشش بالا (Spar Cap) و تیرهای دیوارهی برشی (Shear Web) درون پرهی توربین بادی اجزای تحملکنندهی بار هستند که در طول عمر عملیاتی ۲۰ تا ۳۰ ساله، تحت میلیونها چرخهی تنش قرار میگیرند. قالب فیبر کربنی که نتواند در برابر چرخههای مکرر گرمشدن و سردشدن، پایداری ابعادی خود را حفظ کند، بهتدریج خطاهای هندسی تجمعی ایجاد خواهد کرد و منجر به افزایش نرخ رد قطعات شده و اقتصاد تولید را تضعیف خواهد نمود. بههمین دلیل، انتخاب قالب باید بهعنوان یک تصمیم مهندسی — نه صرفاً یک تصمیم تأمین — مورد بررسی قرار گیرد.
پایداری ساختاری تیر نیز به توانایی قالب در حفظ پروفیل ثابت حفره داخلی در سراسر طول کامل آن بستگی دارد — که در طراحیهای مدرن توربینها ممکن است از ۲۰ متر نیز فراتر رود. سیستمهای قالب فیبر کربنی با دهانه بلند باید با ساختارهای تقویتی داخلی طراحی شوند تا از خمشدن، پیچیدگی یا تغییر شکل حرارتی نامتعادل جلوگیری شود؛ زیرا هر یک از این پدیدهها میتواند صافی تیر و نسبت حجمی الیاف به رزین را تحت تأثیر قرار دهد.
ارتباط بین نوع قالب و فرآیند تولید
اجزای تیرهای توربینهای بادی معمولاً از طریق فرآیندهای پالتروزیون، قالبگیری انتقال رزین (RTM) یا تزریق خلأ تولید میشوند. هر یک از این فرآیندها نیازمندیهای متمایزی را در قبال قالبهای الیاف کربنی از نظر مقاومت در برابر فشار حفره، ویژگیهای آزادسازی سطحی و توانایی مدیریت حرارتی اعمال میکند. بهعنوان مثال، ابزارهای پالتروزیون نیاز دارند که قالب قادر به تحمل نیروهای بارگذاری پیوسته درون قالب باشد، در عین حال شکل دقیق مقطع را حفظ کند؛ بنابراین سختی ماده و سختی سطحی معیارهای اصلی انتخاب هستند.
قالب فیبر کربنی RTM باید بهصورت یک ابزار بسته و دو قسمتی طراحی شود که قادر به درزبندی پایدار تحت فشار تزریق باشد. این امر نیازمند هندسهٔ بالشتکی است که توزیع نیروی بستن را بهطور تکرارپذیر تضمین کند، سطوح درزبندی که در برابر نفوذ رزین مقاومت داشته باشند، و دو نیمهٔ متناظر که ابعاد حفره را علیرغم انبساط حرارتی در طول چرخهٔ پخت حفظ کنند. بنابراین، درک اینکه کدام فرآیند ساخت از این قالب استفاده خواهد کرد، اولین و ضروریترین سؤال پیش از ارزیابی هر پارامتر فنی دیگری است.
برای فرآیندهای تزریق خلأ که معمولاً در ساخت تیرهای با دهانهٔ بزرگ بهکار میروند، قالب فیبر کربنی باید سطح پایهای آببند و با سفتی کافی فراهم کند تا بدون تغییر شکل در برابر بار فشار جو مقاومت کند. همچنین سطح قالب باید از نظر شیمیایی با عوامل آزادسازی و رزینهای تزریقی مورد استفاده در سیستم سازگان داشته باشد؛ زیرا پوششهای سطحی ناسازگان میتوانند منجر به شکست چسبندگی یا تخلخل سطحی در قطعهٔ نهایی شوند.
معیارهای فنی کلیدی برای انتخاب قالب فیبر کربنی
ماده و ساختار لایهبندی خود قالب
بدنهٔ قالب یک قالب فیبر کربنی با عملکرد بالا برای تولید تیرهای توربین بادی، خود یک سازهٔ کامپوزیتی است که معمولاً از چند لایهٔ پرپگ فیبر کربنی یا پارچهٔ فیبر کربنی تزریقشده روی یک قالب ابزاری ساخته میشود. ساختار لامینیت قالب، ضریب انبساط حرارتی (CTE)، سفتی خمشی و پایداری ابعادی بلندمدت آن را تعیین میکند. یک قالب فیبر کربنی بهخوبی طراحیشده، با ضریب انبساط حرارتیای طراحی میشود که بهطور نزدیکی با ضریب انبساط حرارتی تیر کامپوزیتی ساختهشده همخوانی داشته باشد؛ این امر تنشهای باقیمانده در حین فرآیند پخت را به حداقل میرساند و دقت هندسی قطعهٔ نهایی را بهبود میبخشد.
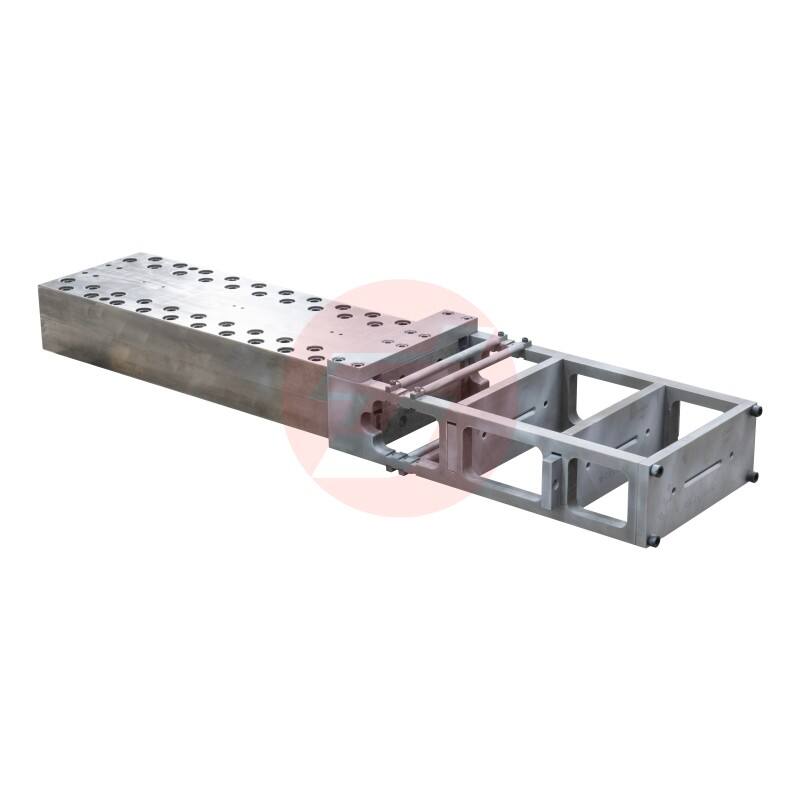
انتخاب بین تقویتکنندههای الیاف کربنی با مدول استاندارد و مدول متوسط در لایهبندی قالب، هم نسبت سختی به وزن ابزار و هم هزینهٔ آن را تحت تأثیر قرار میدهد. برای قالبهای تیرهای توربینهای بادی با دهانهٔ بلند که انحراف ناشی از وزن خود ابزار مسئلهای واقعی محسوب میشود، معمولاً استفاده از تقویتکنندههای الیاف کربنی با مدول بالاتر همراه با ساختار هستهای ضخیم ضروری است. لایهٔ رویی قالب — یعنی لایهٔ سطحی که با تیر کامپوزیتی تماس دارد — باید از سیستم رزینی سخت و مقاوم در برابر سایش استفاده کند که قادر باشد مشخصات زبری سطحی را در طول عمر تولیدی پیشبینیشدهٔ ابزار حفظ نماید.
همچنین مهم است که در نظر گرفته شود آیا قالب در محیط اتوکلاو، با اجاق گرمایشی یا در دمای اتاق سختشده میشود. هر یک از شرایط پردازش حرارتی، نیازمندیهای متفاوتی را بر سیستم رزین و چیدمان ساختاری قالب تحمیل میکند. یک قالب فیبر کربنی که قصد استفاده در اتوکلاو را دارد، باید از نظر تحمل ترکیب دمای بالا و فشار مثبتی که ویژگی فرآیند اتوکلاو است، صلاحیتسنجی شود؛ بنابراین نیازمند سیستم رزین با دمای سختشدن بالاتر و تراکم دقیق لایهبندی بدون حفره در طول ساخت است.
استانداردهای دقت هندسی و کیفیت سطح
برای کاربردهای تیرهای توربینهای بادی، تحمل ابعادی حفره قالب فیبر کربن معمولاً در کسری از میلیمتر در طول کل قطعه مشخص میشود. دستیابی به این تحملها نیازمند الگوی اصلی دقیقماشینکاریشده یا الگوی اصلی پیکربندی (layup) که با دقت کنترل شده است، انتقال دقیق هندسه به سطح قالب و اعتبارسنجی قالب تمامشده با استفاده از روشهای اسکن سهبعدی یا اندازهگیری مختصات است. هر تأمینکنندهای که قالب فیبر کربن برای این کاربرد ارائه میدهد، باید بتواند مدارک تأیید ابعادی را ارائه کند که انطباق قالب با نقشههای مهندسی را تأیید نماید.
زبری سطحی صورت قالب مستقیماً در کیفیت سطحی تیر خارجشده از قالب منعکس میشود. سطوح تیرهای توربینهای بادی باید در نواحی قرارگیری آشکار، استانداردهای صافی آیرودینامیکی را برآورده کنند و در نواحی اتصال سازهای، نیازمندیهای کیفیت سطحی برای چسبندگی را داشته باشند. یک قالب فیبر کربنی با کیفیت بالا باید بدون نیاز به پردازش ثانویه، پرداخت سطحی در محدوده Ra ۰٫۴ تا Ra ۰٫۸ میکرومتر ارائه دهد؛ این امر عملیات پرداخت تکمیلی ثانویه را به حداقل میرساند و زمان کلی چرخه تولید را کاهش میدهد.
سیستمهای ژلکُت یا فیلم سطحی که در حین ساخت بر روی صورت قالب اعمال میشوند، باید از نظر مقاومت در برابر چرخههای تکراری حرارتی، مقاومت در برابر حلالها (مواد شوینده) و سازگاری با سیستمهای جداکننده مورد استفاده انتخاب گردند. آمادهسازی نامناسب سطحی در قالب فیبر کربنی یکی از شایعترین علل اصلی تخریب زودهنگام سطح و کاهش تعداد دفعات تولید قابل انجام با یک قالب است؛ بنابراین مهندسی سطح یک معیار ارزیابی حیاتی در فرآیند صدور مجوز قالب محسوب میشود.
ویژگیهای طراحی سازهای و مدیریت حرارتی
سیستمهای یکپارچه گرمایش و سرمایش
تولید تیرهای مدرن توربینهای بادی بر روی زمانهای چرخهای بسیار کوتاه انجام میشود که نیازمند گرمکردن سریع و یکنواخت پیلهای کامپوزیتی به دمای واکنشدهی (Cure) و سپس سردکردن کنترلشده قبل از خارجسازی از قالب است. یک قالب فیبر کربنی که برای تولید انبوه طراحی شده است، باید دارای یک سیستم گرمایش یکپارچه باشد — که معمولاً شامل المانهای الکتریکی گرمکننده درجشده یا مدارهای جریاندهنده سیال است — تا توزیع دمای یکنواختی را در سراسر سطح قالب فراهم کند. گرادیانهای دمایی موجود در قالب در حین فرآیند واکنشدهی، عامل اصلی ایجاد تنشهای پسماند و تابخوردگی در تیر نهایی هستند؛ بنابراین یکنواختی حرارتی یک الزام غیرقابل چانهزنی از نظر عملکردی محسوب میشود.
طراحی مدیریت حرارتی قالب فیبر کربن باید ظرفیت حرارتی و هدایت حرارتی خود ساختار قالب را نیز در نظر بگیرد. مواد تشکیلدهنده قالب کامپوزیتی فیبر کربن هدایت حرارتی پایینتری نسبت به فلزات دارند که این ویژگی میتواند از یک سو برای کاهش اتلاف حرارت به محیط مفید باشد، اما از سوی دیگر در صورت طراحی دقیق مدار گرمایشی، ممکن است منجر به ایجاد مناطق محلی گرم یا سرد شود. تحلیل حرارتی کامپیوتری در طول فرآیند طراحی قالب ابزاری ارزشمند برای شناسایی ناهمگونیهای دمایی احتمالی پیش از ساخت قالب است.
برای قالبهای تیرهای توربینهای بادی با ابعاد بزرگ، کنترل دمای منطقهای — یعنی کنترل مستقل بخشهای مختلف سطح قالب — اغلب برای جبران تغییرات ضخامت مقطع عرضی در طول تیر ضروری است. این سطح از پیچیدگی در مدیریت حرارتی باید بهعنوان یکی از نقاط کلیدی ارزیابی در هنگام بررسی مشخصات قالبهای فیبر کربنی از تأمینکنندگان بالقوه یا در طراحی راهحل سفارشی ابزار دقیق برای یک برنامه تولید جدید در نظر گرفته شود.
ساختار پشتیبان و طراحی سختی برای دهانههای بلند
قالب فیبر کربن برای ساخت تیرهای توربینهای بادی اغلب سازهای بزرگ و بلند است که باید در چند نقطه در طول طولش پشتیبانی شود، بدون اینکه انحراف ناخواسته یا تمرکز تنشهای محلی ایجاد شود. بنابراین، طراحی تکیهگاه یا سازهٔ پشتیبانی قالب، بخشی جداییناپذیر از کل سیستم ابزار دقیق محسوب میشود و نه یک امر ثانویه. قالبهایی که بهدرستی پشتیبانی نشدهاند، بهویژه هنگامی که تحت چرخههای مکرر گرمشدن و سردشدن قرار میگیرند، با گذشت زمان خم میشوند و تیرهایی با انحرافات رفتهرفته افزایشیابنده در صراحت (مستقیمبودن) تولید میکنند.
ساختار پشتیبند قالب — یعنی چارچوب تحملکنندهی بار که در پشت پوستهی رویهای فیبر کربن قرار دارد — معمولاً از فولاد یا ترکیبی از فولاد و مواد کامپوزیتی ساخته میشود. این ساختار باید بهگونهای طراحی شود که بارهای حمایتی را بهصورت یکنواخت به رویهی قالب منتقل کند، بدون اینکه بارهای متمرکز ایجاد شود که ممکن است باعث تغییر شکل محلی گردد. همچنین رابط بین رویهی قالب فیبر کربنی و ساختار پشتیبند آن باید انبساط حرارتی متفاوت را نیز جذب کند؛ معمولاً این امر از طریق سیستمی از اتصالات چسباندهشده یا متصلشدهی مکانیکی انجام میشود که با انعطافپذیری مناسب طراحی و اجرا شدهاند.
ارزیابی طراحی سفتی قالب فیبر کربنی برای دهانههای بلند، پیش از خرید یا تأیید ساخت، نیازمند درخواست اسناد تحلیل سازهای از طراح قالب است. نتایج تحلیل المان محدود که انحراف قالب تحت وزن خود و شرایط بارگذاری فرآیندی را نشان میدهد، اطمینان مهندسان را از عملکرد مطلوب قالب در طول عمر مورد نظر آن تأمین میکند. اصرار بر ارائه این سطح از اسناد مهندسی، نشانهای از یک فرآیند خرید ابزار دقیق بالغ است.
عمر تولیدی، نگهداری و هزینه کل مالکیت
پیشبینی تعداد تزریقات و عوامل مؤثر بر کاهش عمر قالب
قالب الیاف کربنی با طراحی مناسب و نگهداری صحیح برای تولید تیرهای توربینهای بادی باید قادر به انجام بین ۵۰۰ تا ۲۰۰۰ چرخه تولید باشد؛ این مقدار بستگی به شرایط فرآیند، خشونت سیستم رزین، نیروهای جداکننده قالب و روشهای اعمالشده برای نگهداری دارد. درک تعداد چرخههای پیشبینیشده برای کاربرد خاص شما، امکان محاسبه هزینه استهلاکشده ابزار دقیق به ازای هر تیر را فراهم میکند که این مورد یک ورودی ضروری در مدلسازی اقتصاد تولید است، زمانی که گزینههای سرمایهگذاری در ابزار دقیق با یکدیگر مقایسه میشوند.
عواملی که احتمالاً بیشترین تأثیر را در کاهش عمر خدماتی قالب فیبر کربن دارند، شامل آسیب مکانیکی حین جداکردن قطعه از قالب، تخریب سطحی ناشی از کاربرد نامناسب عامل آزادسازی، ضربه حرارتی ناشی از تغییرات سریع دما و حمله شیمیایی ناشی از رزین باقیمانده یا حلالهای پاککننده است. ایجاد یک پروتکل مستند نگهداری قالب — که شامل بازرسی منظم سطح، رویههای تعمیر محلی برای آسیبهای جزئی و فواصل زمانی برنامهریزیشده برای بازسازی سطح است — برای به حداکثر رساندن بازده سرمایهگذاری در تجهیزات قالبگیری فیبر کربن ضروری میباشد.
ارزیابی قابلیت تعمیرپذیری قالب فیبر کربن نیز پیش از تعهد به یک طراحی خاص اهمیت زیادی دارد. برخی از معماریهای قالب امکان سنبادهزنی بخشهای آسیبدیده سطحی، پرکردن مجدد و صیقلدهی مجدد را فراهم میکنند تا دقت ابعادی بازگردانده شود؛ در حالی که در برخی دیگر، در صورت نفوذ آسیب فراتر از لایه ژلکوت، جایگزینی کامل لامینات رویه ضروری میشود. انتخاب قالب فیبر کربنی با طراحیای که تعمیر در محل را امکانپذیر میسازد — نه جایگزینی کامل — میتواند هزینههای چرخه عمر ابزار دقیق را در برنامههای تولید انبوه تیرهای توربینهای بادی بهطور قابل توجهی کاهش دهد.
ارزیابی تأمینکنندگان و قابلیتهای پشتیبانی فنی
انتخاب قالب فیبر کربن نهتنها یک تصمیم فنی دربارهٔ خود ابزار است، بلکه تصمیمی نیز دربارهٔ رابطهٔ تأمینکننده و پشتیبانی فنی مستمری است که در طول عمر خدماتی قالب همراه آن خواهد بود. یک تأمینکنندهٔ قادر از قالبهای فیبر کربن باید بتواند اسناد تحلیل مهندسی، گزارشهای تأیید ابعادی، نتایج آزمونهای صلاحیت فرآیند و بیان روشنی از شرایط ضمانت قالب را ارائه دهد. این اسناد توانایی فنی تأمینکننده را نشان میدهند و دادههای مرجع لازم برای راهاندازی فرآیند و کنترل کیفیت مستمر را در اختیار تیم تولید قرار میدهند.
قابلیتهای پشتیبانی فنی بهویژه در برنامههای تولید تیرهای توربینهای بادی اهمیت زیادی دارند، زیرا هر توقف غیرمنتظرهای در تولید ناشی از اشکال در قالب، پیامدهای مالی قابلتوجهی بهدنبال دارد. تأمینکنندهای که بتواند تشخیص از راه دور را بهسرعت انجام دهد، موجودی قطعات یدکی حیاتی را نگهداری کند و تیم خدمات میدانی را برای ارائه پشتیبانی تعمیرات در محل اعزام کند، ارزش بسیار بیشتری نسبت به تأمینکنندهای ارائه میدهد که تنها سختافزار قالب را با قیمت اولیه پایینتر عرضه میکند. در رویکرد «هزینه کل مالکیت» باید این عوامل خدماتی بهدرستی در تصمیمگیری نهایی وزندهی شوند.
برای تیمهایی که به دنبال راهحلی اثباتشده هستند قالب فیبر کربنی راهحلی که بهطور خاص برای کاربردهای تیرهای سازهای انرژی باد طراحی شده است؛ ارزیابی تأمینکنندگانی که سابقهٔ اثباتشدهای در زمینهٔ ساخت ابزارهای پالترود (pultrusion) برای صنعت انرژی باد دارند، گامی مهم در کاهش ریسکهای فنی و زمانبندی برنامهٔ تولید شماست. مراجع تولیدی تأییدشده در بخش انرژی باد، اطمینان میدهد که طراحی قالب در شرایط تولیدی واقعی مورد اعتبارسنجی قرار گرفته است.
سوالات متداول
معمولاً دقت ابعادی قابلدستیابی با یک قالب فیبر کربنی برای تولید تیرهای توربینهای بادی چقدر است؟
قالب الیاف کربنی بهخوبی طراحیشده برای تولید تیرهای توربین بادی میتواند دقت ابعادی را در محدوده ±۰٫۲ میلیمتر تا ±۰٫۵ میلیمتر در سراسر حفره قالب حفظ کند، که این مقدار بستگی به طول و پیچیدگی مقطع عرضی تیر دارد. دستیابی پایدار به این دقتها نیازمند الگوی اصلی با دقت بالا، تراکم دقیق لایهها در فرآیند ساخت قالب و همچنین بررسی و تأیید قالب تمامشده با استفاده از فناوری اسکن سهبعدی یا اندازهگیری هماهنگ (CMM) قبل از ورود ابزار به مرحله تولید است.
یک قالب الیاف کربنی برای تیرهای توربین بادی بهطور واقعبینانه چند چرخه تولیدی را میتواند تحمل کند؟
در شرایط عادی کارکرد و با نگهداری مناسب و رعایت دقیق پروتکلهای عامل آزادسازی، یک قالب فیبر کربنی باکیفیت بالا که در تولید تیرهای توربینهای بادی استفاده میشود، میتواند بین ۵۰۰ تا ۲۰۰۰ چرخه تولید را تحمل کند. تعداد واقعی چرخههای تولید به شدت فرآیند، نیروهای جداکننده قالب، شرایط چرخههای حرارتی و کیفیت نگهداری دورهای انجامشده بستگی دارد. قالبهایی که مورد بازرسی سطحی برنامهریزیشده قرار گرفته و تعمیرات جزئی بهموقع روی آنها انجام شده است، بهطور مداوم عملکردی بهتر از قالبهایی دارند که بدون برنامهریزی ساختاریافتهای برای نگهداری مورد استفاده قرار گرفتهاند.
آیا قالب فیبر کربنی برای تولید تیرهای توربینهای بادی از قالب فولادی بهتر است؟
قالبهای فیبر کربنی در تولید تیرهای توربینهای بادی مزایای قابل توجهی نسبت به قالبهای فولادی دارند، از جمله وزن بسیار کمتر برای انجام آسانتر عملیات دستکاری، ضریب انبساط حرارتی نزدیکتر به تیر کامپوزیتی که تولید میشود و پاسخ حرارتی سریعتر برای کاهش زمان چرخهها. با این حال، قالبهای فولادی مقاومت بالاتری در برابر ضربه ارائه میدهند و در تولیدهای بسیار طولانیمدت — که در آن دوام مکانیکی اصلیترین ملاحظه است — میتوانند از نظر هزینهای مقرونبهصرفهتر باشند. انتخاب بهترین نوع قالب به اهداف حجم تولید، مشخصات ابعادی، دمای فرآیند و زیرساختهای موجود در محل تولید بستگی دارد.
چه روشهای نگهداریای عمر مفید قالب فیبر کربنی را در تولید تیرهای توربینهای بادی افزایش میدهند؟
افزایش عمر خدماتی قالب فیبر کربن نیازمند استفادهٔ مداوم از عوامل آزادساز مناسب پیش از هر چرخهٔ تولید، بازرسیهای دورهای بصری و ابعادی سطح قالب، تعمیر فوری هرگونه خراش یا ترک روی سطح قبل از گسترش آنها، رعایت احتیاط در فرآیند جداکردن قطعه از قالب بهمنظور جلوگیری از ضربههای مکانیکی، و شستوشوی عمیق دورهای برای حذف باقیماندههای رزین بدون استفاده از حلالهایی که با سیستم رزین قالب ناسازگان هستند. نگهداری سوابق قالب که شامل ثبت تعداد چرخهها، شرایط سطحی، تعمیرات انجامشده و رویههای بازسازی سطح میشود، دادههای لازم را برای برنامهریزی نگهداری پیشگیرانه و جلوگیری از اختلالات غیرمنتظره در تولید فراهم میکند.
فهرست مطالب
- درک نقش قالب فیبر کربنی در تولید تیرهای توربینهای بادی
- معیارهای فنی کلیدی برای انتخاب قالب فیبر کربنی
- ویژگیهای طراحی سازهای و مدیریت حرارتی
- عمر تولیدی، نگهداری و هزینه کل مالکیت
-
سوالات متداول
- معمولاً دقت ابعادی قابلدستیابی با یک قالب فیبر کربنی برای تولید تیرهای توربینهای بادی چقدر است؟
- یک قالب الیاف کربنی برای تیرهای توربین بادی بهطور واقعبینانه چند چرخه تولیدی را میتواند تحمل کند؟
- آیا قالب فیبر کربنی برای تولید تیرهای توربینهای بادی از قالب فولادی بهتر است؟
- چه روشهای نگهداریای عمر مفید قالب فیبر کربنی را در تولید تیرهای توربینهای بادی افزایش میدهند؟