
 EN
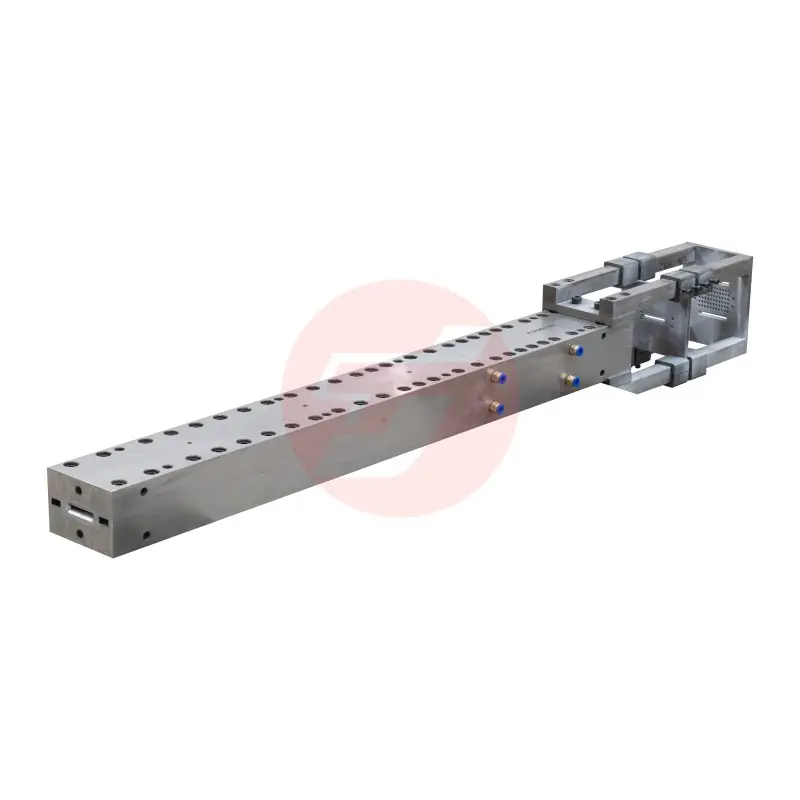
Туура тандоо карбондук талчык калыбы жел турбинасынын башын жасоо үчүн калыптарды тандоо — инженердик топ өндүрүштүн дизайн фазасында кылган иш-аракеттеринин ичинен эң маанилүүсү болуп саналат. Жел турбинасынын кыймылдагы кыйлыгы жана конструкциялык баштары өтө так өлчөмдөрдү, узак мөөнөттүү пайдаланууну жана экстремалдуу айлана шарттарында туруктуу механикалык иштешүүнү талап кылат. Сиз тандаган калып технологиясы өндүрүш процессиңиз ошол стандарттарды чоң көлөмдө надёждуу түрдө ишке ашыра алышын туурасынан белгилейт. Жел энергетикасы сектору узун, жеңил жана аэродинамикалык түрдө эффективдүүрөк кыйлыгын түзүүгө басымды күчөтүп жатканда, жогорку сапаттуу карбондук талчык калыптарына даярдык талаптары эч качан мындан көп болгон эмес.
Жел турбинасынын балкасын өндүрүшү үчүн ар кандай геометриялык формаларды таасирлеп, термалык циклдөргө чыдамдуу, миңдеген өндүрүш цикли боюнча так өлчөмдөрдү сактап, конструкциялык бузулуштарга жол бербей, натыйжалуу чыгарууга мүмкүндүк берүүчү карбон талчыгынан жасалган калып. Бул маакала инженерлер менен сатып алуу маманы карбон талчыгынан жасалган калыпты тандашканда баалоо үчүн зарыл тандоо критерийлери, негизги техникалык параметрлер жана практикалык жагдайларды талкуулайт. Сиз жаңы өндүрүш линиясын ишке киргизсеңиз же бар линияны жаңыртсаңыз, бул колдонмо сизге ачык жана структураланган чечим кабыл алуу үчүн негиз болуп саналат.
Карбон талчыгынан жасалган калыптын жел турбинасынын балкасын өндүрүшүндөгү ролун түшүнүү
Неге калып структуралык өнүмдүүлүктүн негизи болуп саналат
Жел турбинасынын салынгычын жасоодо карбон талчыгынан жасалган калып — бул жөн гана формалоо куралы эмес, бардык салынгычтардын көчүрмөсү алынат, геометриялык жана конструкциялык негизи. Калыптын геометриясындагы, бетинин сапатындагы же термалык кеңейүүнүн өзгөрүшүндөгү ар кандай айырмачылык чыгарылган композит бөлүгүнүн сапатына туруктуу таасир этет. Бул ошондой эле салынгычтын катуулугу, талчыктардын так тартиби жана чыдамдуулугу калыптын өзүнүн сапатынан башталат.
Жел турбинасынын канатындагы спар кап жана кесилүү тармагындагы салынгычтар — 20–30 жыл ичинде миллиондогон кернеу циклдерине дуушар болгон жүктөрдү камтыйган компоненттер. Кайталанган жылытуу жана суутуу циклдеринде өлчөмдүк туруктуулугун сактай албаган карбон талчыгынан жасалган калып постепалык геометриялык ката-кемчиликтерди пайда кылат, бул өндүрүштүн экономикасын төмөндөтүүчү кабыл алынбаган бөлүктөрдүн санын көбөйтөт. Ошол себептен калыпты тандау — бул жөн гана сатып алуу маселеси эмес, инженердик чечим.
Балканын структуралык бүтүндүгү ошондой эле калыптын ичиндеги көлөмдүн турганда түз сызыктык профилин бардык узундугунда сактап тургандыгына — бул заманбап турбиналык конструкцияларда 20 метрден ашып кетиши мүмкүн — байланышат. Узун чокулуу карбондук талчыктуу калып системалары балканын түз сызыгын жана талчыктардын смолага карата көлөмдүк катышын бузбаш үчүн ичинде катуулук берүүчү структуралар менен иштелип чыгарылышы керек.
Калып түрү менен өндүрүш процессинин ортосундагы байланыш
Жел турбинасынын балка компоненттери көбүнчө пултрузия, смола которуу калыбы (RTM) же вакуумдуу тутуруу процесстеринде даярдалат. Ар бир процесс карбон талчык калыбына оңой жабылуу сапаты, беттин бошотуу сапаты жана термалдык башкаруу мүмкүнчүлүгү боюнча айрым талаптарды коюйт. Мисалы, пултрузиялык калыптардын калыбы түзүлүштүн чыңдагы жүктөрдү түзүлүштүн ичинен туруктуу төгүлүшүн камсыз кылуу үчүн чыдамдуулугун сактап, так формалуу кесилген кесилишти сактап турганда, материалдын катуулугу жана беттин катуулугу негизги тандоо критерийлери болуп саналат.
RTM карбон талшыгынан жасалган калып кемпиртүрдүү, эки бөлүктүү, инжекциялык басымда туруктуу жабылууга мүмкүндүк берген курал болуп саналат. Бул үчүн кайталануучу жабылуу күчүнүн таралышын камсыз кылуу үчүн фланец геометриясы, смоланын өтүшүнө каршы турган герметик беттер жана термо-кенеюүдөн көпчүлүк циклде көлөмдүн өзгөрүшүнө каршы турган өз ара ылайык келген бөлүктөр керек. Ошентип, калыптын кайсы өндүрүш ыкмасында колдонулгусу — башка техникалык параметрлерди баалоого чейинки негизги биринчи суроо.
Чоң көлөмдүү балкаларды өндүрүүдө кеңири колдонулган вакуумдуу инфузия ыкмасы үчүн карбон талшыгынан жасалган калып атмосфералык басымдын таасири астында орнотулган беттин деформацияланбаганын камсыз кылуу үчүн герметик негизги бетти жана жетиштүү катуулукту талап кылат. Калыптын бети ошондой эле системада колдонулган чыгаруу агенттери менен инфузиялык смолаларга химиялык уйгуруулуу болушу керек, антпесе үйлөшпөгөн беттик жабыныштар натыйжада бөлүктүн бетинде жабышуу иштеринин жок болушуна же беттин поралуулугуна алып келет.
Көмүрттүү талчык формасын тандау үчүн негизги техникалык критерийлер
Форманын өзүнүн материалдык жана чапталган архитектурасы
Желдирик башынын балкасын өндүрүү үчүн жогорку сапаттагы көмүрттүү талчык формасынын формасынын денеси өзү — композиттүү структура, адатта инструменттик плагга (такма) орнотулган көмүрттүү талчыктын даярданган пленкасы же киргизилген көмүрттүү талчык матынын бир нече катмарынан турат. Форманын ламинаттык архитектурасы анын термиялык кеңейүү коэффициентин (CTE), ийилүүнүн катуулугун жана узак мөөнөттүү өлчөмдүк туруктуулугун аныктайт. Жакшы инженердик тараптан иштелип чыккан көмүрттүү талчык формасын өндүрүлүүчү композиттүү балка менен жакын CTE менен долбоорлоштурган, шайып чыгаруу учурунда калдык чыңалууну минималдаштырып, аяктоочу буюмдун геометриялык тактыгын жакшыртат.
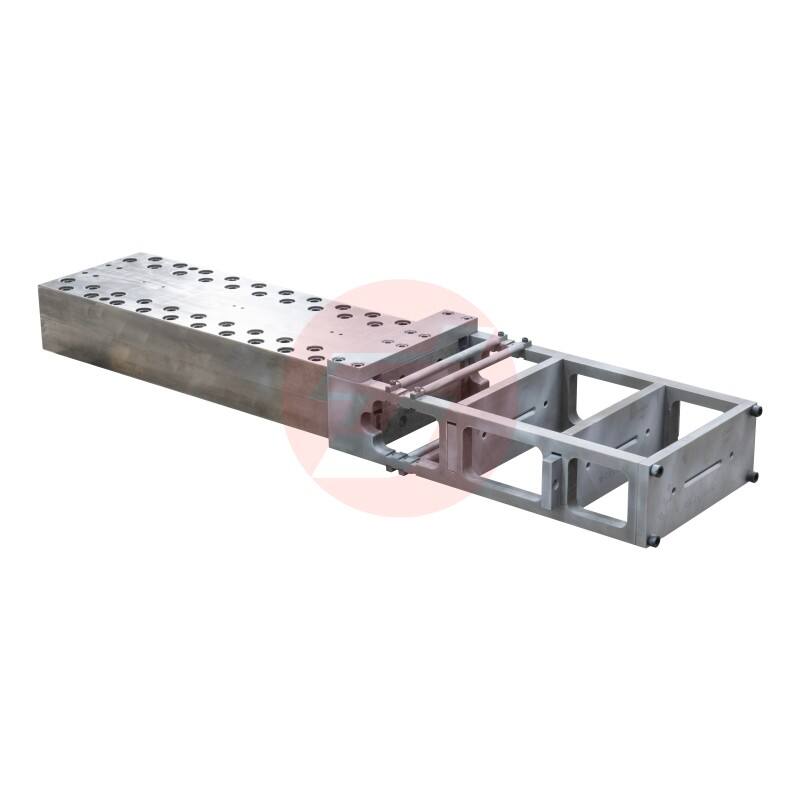
Калыптын ламинатындагы стандарттык модулдун жана орточо модулдун карбондук талшыктарынын арасындагы тандоо калыптын катуулугу-салмагынын катышына жана анын баасына таасир этет. Өз салмагынын астында чапталуу чыныгы проблема болгон узун аралыктагы шамал турбинасынын башкаруу башынын калыбы үчүн жогорку модулдуу карбондук талшыктардын калыптын калың негиз структурасы менен бириктирилиши көпчилік учурда зарыл. Калыптын жуз бети — композиттүү башкаруу башы менен түйүшүүчү бет катмары — калыптын белгиленген өндүрүштүк өмүрү боюнча беттин түрүн сактап турган катуу, абразивге төзүмдүү смола системасын колдонушу керек.
Ошондой эле, калыпты автоклавда, печте же бөлмө температурасында кургатуу үчүн колдонуу маанилүү. Ар бир термалдык иштетүү шарты калыптын смола системасына жана конструкциялык топтолушуна ар кандай талаптар коёт. Автоклавда колдонуу үчүн карбон талчыктуу калып автоклавдагы иштетүүнүн белгилерин – жогорку температура жана оң басым – чыдай ала тургандыгын көрсөтүүгө тийиш; бул жогорку температурада иштеген смола системасын жана өндүрүштө боштуктарсыз ламинаттын тыгыздалышын так сактоону талап кылат.
Геометриялык тактык жана беттин сапатынын стандарттары
Жел турбинасынын балкасында колдонуу үчүн караңгылыктын көлөмдүк чеги көпчүлүк учурда бүтүн бөлүктүн узундугу боюнча миллиметрдин бөлүштөрүндө көрсөтүлөт. Бул чектерди ишке ашыруу үчүн так иштелген же так бааланган жайгаштыруу үлгүсү, геометрияны калыптын бетине так көчүрүү жана аякталган калыпты үч өлчөмдүү сканерлөө же координаталык өлчөмдүү ыкмалар менен текшерүү талап кылынат. Бул колдонуу үчүн караңгылыктын калыбын камсыз кылган ар кандай поставщик инженердик сызмадагы талаптарга ылайыктуулугун көрсөтүүчү көлөмдүк текшерүү документациясын берэ алышы керек.
Калыптын жүзүнүн беттеги түрлүүлүгү демолдогон балканын бетинин сапатына туурасынан таасир этет. Желдиң турбинасынын балкасынын бети ачык аймактарда аэродинамикалык жууктуулук стандарттарын жана структуралык кошулуш аймактарындагы байланыш бетинин сапаты талаптарын канааттандырууга тийиш. Жогорку сапаттагы карбондун талшыгынан жасалган калып Ra 0.4–Ra 0.8 микрометр диапазонундагы беттик иштетүүнү кошумча иштетүүсүз камсыз кылат, бул кошумча иштетүү иштерин минималдаштырат жана жалпы өндүрүш цикли узактыгын кыскартат.
Калыптын жүзүнө өндүрүштүн убактысында колдонулган гелькоут же беттик пленка системалары кайталанган термалык циклдерге чыдамдуулугу, тазалоо заттарынын эриткичтерине каршылыгы жана колдонулган бошотуу системалары менен совместимдүүлүгү үчүн тандалышы керек. Карбондун талшыгынан жасалган калыптын бетинин төмөн сапаттагы даярдыгы — беттин өнүгүшүнүн башталышы жана өндүрүштүн шот санынын азайышынын эң көп таралган себептеринин бири болуп саналат; ошондуктан беттик инженерия калыптын квалификациялоо мезгилинде баалоонун маанилүү критерийи болуп саналат.
Курамдык долбоорлоо жана жылуулук башкаруу функциялары
Бирдиктештирилген жылытуу жана салкындатуу системалары
Модерн жел турбинасынын башын өндүрүшү кыска цикл узактыгында иштейт, анын үчүн композиттик катмарды кургатуу температурасына чейин тез жана бирдиктүү жылытуу жана формадан чыгарууга чейин контролдолгон салкындатуу талап кылынат. Жогорку көлөмдө өндүрүш үчүн долбоорлонгон карбон талчык формасында — негизинен туташтырылган электрлүү жылыткыч элементтер же суюктуктардын айлануу тармагы — форманын бүткүл бетине бирдиктүү температура тармагын берүүчү жылыткыч система болушу керек. Кургатуу мезгилде формадагы температура градиенттери аягында алынган башында калдык чыңалуу жана бүркүлүштүн башталышынын негизги себеби болуп саналат, ошондуктан жылуулук бирдиктүүлүгү — башкарууга жол бербес өнүмдүлүк талабы.
Көмүрттек талшыгынан жасалган калыптын жылуулук башкаруу дизайнда калыптын өзүнүн жылуулук сыйымдуулугу жана жылуулук өткөрүшчүлүгү да эсепке алынышы керек. Көмүрттек талшыгынан жасалган композиттик калып материалдары металларга салыштырғанда төмөн жылуулук өткөрүшчүлүгүнө ээ, бул чөйрөгө жылуулуктуң жоготулушун минималдаштыруу үчүн артыкчылык болушу мүмкүн, бирок жылуулукту башкаруу тармагынын жайгашуусу так эсептелбесе, жергиликтүү ысык же суук зондормор пайда болушу мүмкүн. Калыптын дизайнда компьютрлүк жылуулук талдоосу калып түзүлбөстөн мурун потенциалдуу температура бирдиксиздигин аныктоо үчүн баалуу каражат болуп саналат.
Чоң форматтагы жел турбинасынын башкалуу калыбы үчүн зоналык температура башкаруу — калыптын бетинин ар кандай бөлүктөрүнөн бири-бири менен байланышсыз башкаруу — көпчүлүк учурда башкалуунун узундугу боюнча көлөмдүк калыңдыктагы өзгөрүштөрдү компенсациялоо үчүн зарыл. Бул деңгээлдеги жылуулук башкаруунун күрөштүрүлүшү потенциалдуу поставщиктерден карбондук талчык калыбына тийиштүүлүк талаптарын карап чыкканда же жаңы өндүрүш программасы үчүн өзгөчөлүктүү куралдарды долбоорлоодо негизги баалоо чекити болушу керек.
Колдоо структурасы жана узун аралыктуу катуулуктун долбоорлоосу
Көпчүлүк учурда карбон талчыгынан жасалган калып — бул желдиң турбинасынын нурларын чыгаруу үчүн колдонулган узун, чоң структура, ал ар кандай таасирден болгон токтотулбаган ийилүүлөр же жергиликтүү чыдамдуулук концентрацияларын пайда кылбай, узундугу боюнча бир нече жерден таянышып турушу керек. Ошондуктан калыптын көрсөткүчү же таяныш структурасынын долбоорлоосу жалпы куралдар системасынын маанилүү бөлүгү болуп саналат, ал эми ойлонуп-ойлонуп кийинки этапка калтырылган иш эмес. Жетишсиз таянышып турган калыптар убакыт өтүсү менен ийилүүгө дуушар болот, айрыкча кайталанган жылытуу жана суутуу циклдерине дуушар болгондо, бул нурлардын түзлүгүнүн айланасында постепенно көбөйүп барган айырымдарды пайда кылат.
Калыптын арткы курамы — карбон талчыктардан жасалган жуз бетинин жүктөрдү камтыйган негизи — адатта болоттон же болот менен композит материалдардын аралашмасынан жасалат. Бул курама калыптын жуз бетине жүктөрдү бирдей таратып, жергиликтүү деформацияга алып келүүчү чекиттүү жүктөрдүн таасирин болтурбоо үчүн долбоорлонгон болушу керек. Карбон талчыктардан жасалган калыптын жуз бети менен анын арткы курамынын ортосундагы чек ара айырмалуу термалдык кеңейүүгө да ылайыктуу иштеген клейленген же механикалык бекитилген байланыштардын системасы аркылуу ылайыктуу толеранттуулук менен кошумча тажрыйба жасалышы керек.
Көмүрттек талчыгынан жасалган калыптын узун мөөнөттүү катуулугунун долбоорун сатып алуу же жасоого жумуш берүүгө чейин баалоо үчүн калыпты долбоорлоочудан структуралык анализдөөнүн документациясын талап кылуу керек. Чектөөлөрдүн өз салмагы жана технологиялык жүктөм шарттарында иштегендеги чектөөлөрдүн натыйжасын көрсөткөн чектелген элементтердин анализдөөсү инженердик топторго калыптын белгиленген мөөнөттө иштеп тургандыгына ишенүүгө мүмкүндүк берет. Бул деңгээлдеги инженердик документацияны талап кылуу — жетилген калып сатып алуу процессинин белгиси.
Өндүрүштүн мөөнөтү, техникалык кызмат көрсөтүү жана жалпы ээлик кылуу чыгымдары
Калыптын иштөө санынын күтүлүштөрү жана калыптын мөөнөтүн кыскарткан факторлор
Жарактуу долбоорлонгон жана туура караңыз кылынган көмүрттүү талчык формасы (винт турбинасынын башкалуу салымын чыгаруу үчүн) процесс шарттарына, эпоксиддик смола системасынын агрессивдүүлүгүнө, формадан чыгаруу күчтөрүнө жана колдонулган караңыз кылуу ыкмаларына жараша 500–2000 чыгаруу циклини камсыз кылууга тийиш. Сиздин конкреттүү колдонуу үчүн күтүлгөн циклдардын санын билүү сизге ар бир башкалуу салым үчүн амортизацияланган формалоо баасын эсептөөгө мүмкүндүк берет; бул формалоо инвестициясынын варианттарын салыштырганда өндүрүш экономикасын моделдеөгө өтө маанилүү киргизүү болуп саналат.
Көмүрттүү талчык формасынын кызматташтык мөөнөтүн кыскартатын негизги факторлорго демолдинг учурундагы механикалык зыян, жетишсиз чыгаруу агентинин колдонулушуна байланыштуу беттин деградациясы, тез температура өзгөрүштөрүнөн пайда болгон термалдык шок жана калган эпоксиддик смола же тазалоо эритиндилери тарабынан химиялык таасир кирет. Көмүрттүү талчык формалары үчүн документтелген карау протоколун иштеп чыгуу — бетти регулярдуу текшерүү, кичинекей зыянга локалдык ремонт процедуралары жана бетти кайрадан жасоо боюнча белгиленип коюлган интервалдар — көмүрттүү талчык формаларына салынган инвестициялардын рентабелдүүлүгүн максималдаш үчүн милдеттүү.
Белгилүү дизайнды тандаар алдында карбондук талчык калыбынын түзөтүлүшүн баалоо да маанилүү. Кээ бир калыптардын архитектурасында жузугу зыянга учураган бөлүктөрдү тегиздеп, кайрадан толтуруп, өлчөмдүк тактыкты калыбына келтирүү үчүн жылтыратуу мүмкүн, башкаларында эсептөө катмарынан тышкары зыянга учураган учурда жузугунун бүтүндөй ламинатын алмаштыруу талап кылынат. Жогорку көлөмдүү шамал турбинасынын балкасын чыгаруу программалары үчүн циклдагы калыптардын баасын көп төнөн төмөндөтүү үчүн талаада түзөтүлүшү мүмкүн болгон, бирок бүтүндөй алмаштыруу талап кылбаган карбондук талчык калыбын тандоо маанилүү.
Жеткирүүчүлөрдү жана техникалык колдоо мүмкүнчүлүктөрүн баалоо
Көмүрттүү талкалардан жасалган калыпты тандау — бул негизинен калып өзүнүн техникалык сапаты жөнүндө гана чечим эмес, бирок калыптын бардык убакытта иштеп турган мөөнөтүнөн баштап анын кызмат көрсөтүүсүн камсыз кылуучу поставщик менен мамилелердин да чечими. Көмүрттүү талкалардан жасалган калыптарды даярдаган компетенттүү поставщик инженердик анализдердин документтерин, өлчөмдөрдү текшерүүгө байланыштуу долбоорлорду, технологиялык процесске ылайыктуулуктун сыноо натыйжаларын жана калыптын гарантия шарттары боюнча ачык билдирүүнү тапшыра алышы керек. Бул документтер поставщиктин техникалык мүмкүнчүлүктөрүн көрсөтөт жана өндүрүш командасына технологиялык процесс орнотуу жана туруктуу сапат контролүнү камсыз кылуу үчүн керектүү референциялык маалыматтарды берет.
Техникалык колдоо мүмкүнчүлүктөрү — бул жерде күтүлбөгөн калыпка байланыштуу өндүрүштүн токтотулушу айтарлык чыгымдарга алып келет — шамал турбинасынын балкасын өндүрүү программалары үчүн айрыкча маанилүү. Тез арада удалёндык диагностикалык кызмат көрсөтүү, негизги резервдеги бөлүктөрдүн запасын сактоо жана оңой жөнгө салуу үчүн поле кызмат көрсөтүү тобун иштетүү мүмкүнчүлүгү бар поставщик баштапкы баасы төмөн болгондой, бирок калыптын гана аппараттык түзүлүшүн гана тааныган поставщикке караганда көпчүлүк кыйла маанилүү. Жалпы ээлек кылуу чыгымын эсептөөнүн түшүнүгү бул кызмат көрсөтүү факторлорун акыркы тандоо чечимин кабыл алууда туура баалоого тийиш.
Далилденген натыйжалуулугуна ишенип, иштегилери үчүн карбондук талчык калыбы бул чечим – жергиликтүү шарттарда иштеген ветрогенераторлордун конструкциялык балкалары үчүн ар кандай талаптарга ылайык иштелип чыгарылган. Сиздин өндүрүш программасыңызда техникалык жана убакыттык рискти азайтуу үчүн ветроэнергетикалык пултрузиялык курал-жабдыктардын өндүрүшүнө тажрыйбалуу поставщиктерди баалоо маанилүү кадам болуп саналат. Ветроэнергетика секторунда текшерилген өндүрүштүк референстер молдунун дизайндын чыныгы өндүрүш шарттарында тастыкталгандыгына ишенч берет.
ККБ
Ветротурбина балкасын өндүрүү үчүн карбондун талаа молдунун алууга болгон орточо өлчөмдүк чыдамдуулугу канча?
Жел турбинасынын башы үчүн жакшы иштелип чыгарылган карбондун талчыгынан жасалган калып, башынын узундугу жана көрсөткүчүнүн татаалдыгына жараша, калыптын ичиндеги өлчөмдөрдүн айырымын ±0,2 мм ден ±0,5 мм ге чейин сактай алат. Бул өлчөмдөрдү туруктуу сактоо үчүн так үлгү (мастер-паттерн), калыпты жасоо учурунда ламинатты акылдуу бириктирүү жана калыптын даярдыгын үч өлчөмдүү сканерлөө же координаталык өлчөмдөө технологиясы менен текшерүү талап кылынат, андан кийин гана калып өндүрүшкө кирет.
Жел турбинасынын башы үчүн карбондун талчыгынан жасалган калып реалдуу түрдө канча өндүрүш циклын аткара алат?
Туура башкаруу жана чыгарылган агенттик протоколдору менен нормалдуу иштөө шарттарында ветряндык турбиналык нурларды өндүрүүдө колдонулган жогорку сапаттуу карбондук талчык формасы 500–2000 өндүрүш циклине жетише алат. Чыныгы цикл саны процессинин катаалдыгына, формадан чыгаруу күчтөрүнө, термалдык циклдоо шарттарына жана жүргүзүлгөн кадимки техникалык кызмат көрсөтүүнүн сапатына байланыштуу. Жосулдуу беттик текшерүүлөр жана убактысында жасалган кичинекей түзөтүүлөр алган формалар структураланган техникалык кызмат көрсөтүү программасынсыз колдонулган формалардан туруктуу үстүнөлүк көрсөтөт.
Ветряндык турбиналык нурларды өндүрүүдө карбондук талчык формасы болсо, болот формасынан мыктыбы?
Көмүрттүү талчык формалары жаңгак бурулуучу турбиналардын чатырын өндүрүү үчүн темир-бетон формаларга караганда маанилүү артыкчылыктарга ээ, анын ичинде: жөнөкөй иштетүү үчүн көпчүлүк жеңилдиги, өндүрүлүүчү композит чатыр менен жакындаа тепкичтик кеңейүү коэффициенти жана цикл узактыгын кыскартуу үчүн жылдамыраак термиялык жооп берүү. Бирок темир-бетон формалары таасирге каршы туруу кабилийти жогору болуп саналат жана механикалык төзүмдүүлүк негизги талап болгон учурда өтө узун өндүрүш сериялары үчүн чыгымдарды төмөндөтүүгө мүмкүндүк берет. Эң жакшы тандоо өндүрүш көлөмүнүн максаттарына, өлчөмдүк талаптарына, процесс температурасына жана бар болгон объект инфраструктурасына байланыштуу.
Жаңгак бурулуучу турбиналардын чатырын өндүрүүдө көмүрттүү талчык формасынын пайдалануу мөөртүн узартууга кандай техникалык кызмат көрсөтүү ыкмалары колдонулат?
Көмүрттүү талкалардан жасалган калыптын пайдалануу мөөнөтүн узартуу үчүн ар бир өндүрүш циклисinden мурун туура чыгаруу заттарын түзүлтүүлүү түрдө колдонуу, калыптын бетинин визуалдык жана өлчөмдүк текшерүүсүн регулярдуу жүргүзүү, беттеги чиптерди же трещиналарды алар кеңейбөстөн тез гана түзөтүү, механикалык таасирден сактануу үчүн калыптан чыгаруу учурунда остордуулук менен иштөө жана калыптын резинадагы калдыктарын алып салуу үчүн периоддук терең тазалоо (калыптын резинасына совместимдүү эмес эриткичтерди колдонбостон) талап кылынат. Циклдардын саны, беттин абалы, түзөтүүлөр жана бетти жаңыртуу окуяларын катталган калыптын журналын уютуп отуруу проактивдүү техникалык кызмат көрсөтүүнү пландоо жана күтүлбөгөн өндүрүштүк токтотулуштарды болгоого мүмкүндүк берет.
Мазмуну
- Карбон талчыгынан жасалган калыптын жел турбинасынын балкасын өндүрүшүндөгү ролун түшүнүү
- Көмүрттүү талчык формасын тандау үчүн негизги техникалык критерийлер
- Курамдык долбоорлоо жана жылуулук башкаруу функциялары
- Өндүрүштүн мөөнөтү, техникалык кызмат көрсөтүү жана жалпы ээлик кылуу чыгымдары
-
ККБ
- Ветротурбина балкасын өндүрүү үчүн карбондун талаа молдунун алууга болгон орточо өлчөмдүк чыдамдуулугу канча?
- Жел турбинасынын башы үчүн карбондун талчыгынан жасалган калып реалдуу түрдө канча өндүрүш циклын аткара алат?
- Ветряндык турбиналык нурларды өндүрүүдө карбондук талчык формасы болсо, болот формасынан мыктыбы?
- Жаңгак бурулуучу турбиналардын чатырын өндүрүүдө көмүрттүү талчык формасынын пайдалануу мөөртүн узартууга кандай техникалык кызмат көрсөтүү ыкмалары колдонулат?