
 EN
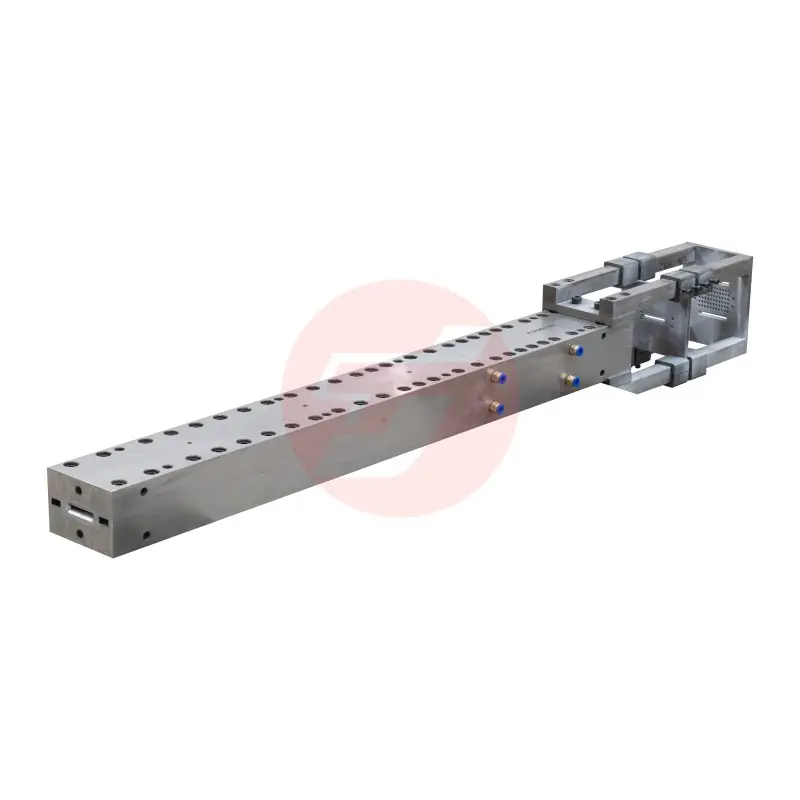
Სწორი არჩევანი ნაკადები სახელური ქარის ტურბინის საყრდენი სხელის წარმოებისთვის ინჟინერული გუნდის მიერ წარმოების დიზაინის ეტაპზე მიღებული გადაწყვეტილება ერთ-ერთი ყველაზე მნიშვნელოვანი გადაწყვეტილებაა. ქარის ტურბინის ლაფებსა და სტრუქტურულ საყრდენ სხელებს სჭირდება განსაკუთრებული გაზომვის სიზუსტე, გრძელი სამსახურო ხანგრძლივობა და ექსტრემალური გარემოს ტვირთების ქვეშ მუდმივი მექანიკური სიმტკიცე. თქვენ რომელ ფორმის ტექნოლოგიას აირჩევთ, ის პირდაპირ განსაზღვრავს, შეძლებს თუ არა თქვენი წარმოების პროცესი ამ სტანდარტების მიღწევას სანდო და მასშტაბურად. რადგან ქარის ენერგეტიკის სექტორი აჩქარებს უფრო გრძელი, მსუბუქი და აეროდინამიკურად ეფექტური ლაფების დიზაინის მიმართულებას, საჭიროება მაღალი სიმტკიცის ნახშირბადის ბოჭკოების ფორმების მიმართ არ ყოფილა ამდენად მნიშვნელოვანი.
Კარბონის ძაფის ფორმა, რომელიც სპეციალურად შეიმუშავეს ქარხნული ტურბინის საყრდენი სიგრძის მოწარმოების მიზნით, უნდა გამოიძენოს რთული გეომეტრია, უნდა იყოს მოწინააღმდეგე თერმულ ციკლებს, უნდა შეინარჩუნოს ზუსტი დაშორებები ათასობით წარმოების ციკლის განმავლობაში და უნდა უზრუნველყოს ეფექტური დამუშავება სტრუქტურული მოსახერხებლობის დაკარგვის გარეშე. ეს სტატია განიხილავს ძირევან შერჩევის კრიტერიუმებს, ძირევან ტექნიკურ პარამეტრებს და პრაქტიკულ გასათვალისწინებელ ფაქტორებს, რომლებსაც ინჟინერებსა და შეძენების სპეციალისტებს უნდა შეაფასონ ამ მოთხოვნით სავსე გამოყენების შემთხვევაში კარბონის ძაფის ფორმის შერჩევის დროს. მიუხედავად იმისა, რომ თქვენ აშენებთ ახალ წარმოების ხაზს თუ ახდენთ არსებულის განახლებას, ეს სახელმძღვანელო შეიძლება მოგცეს გასაგები და სტრუქტურირებული გადაწყვეტის საშუალება.
Კარბონის ძაფის ფორმის როლის გაგება ქარხნული ტურბინის საყრდენი სიგრძის წარმოებაში
Რატომ არის ფორმა სტრუქტურული შესრულების საფუძველი
Ქარხნული წარმოების პროცესში ქარის ტურბინის საყრდენი ძელის წარმოების დროს ნახშირბადის ბოჭკოს ფორმა არ არის მხოლოდ ფორმირების ინსტრუმენტი — ეს არის გეომეტრიული და სტრუქტურული შაბლონი, რომლის მიხედვით ყველა ძელი იკოპირება. ფორმის გეომეტრიაში, ზედაპირის ხარისხში ან თერმული გაფართოების მოქმედებაში არსებული ნებისმიერი გადახრა პირდაპირ გადაეცემა დასრულებულ კომპოზიტურ ნაკეთობას. ეს ნიშნავს, რომ ძელის სიხშირე, ბოჭკოების სწორი განლაგება და მოტაციური წინააღმდეგობა ყველა იწყება ფორმის ხარისხით.
Ქარის ტურბინის ლაპარაკის შიგნით მოთავსებული სპარ-კეპი და შერ-ვების ძელები არის ტვირთის მომძრავი კომპონენტები, რომლებიც 20–30 წლიანი ექსპლუატაციის ვადის განმავლობაში მილიონობით სტრესის ციკლს განიცდიან. ნახშირბადის ბოჭკოს ფორმა, რომელიც არ შეძლებს განმეორებითი გახურებისა და გაცივების ციკლების დროს განზომილების სტაბილურობის შენარჩუნებას, თანდათან შეიტანს კუმულატიურ გეომეტრიულ შეცდომებს, რაც გამოიწვევს უარყოფილი ნაკეთობების მაღალ პროცენტს და ამ გამო შემცირებს წარმოების ეკონომიკურ ეფექტურობას. ამ მიზეზით ფორმის არჩევა უნდა მოხდეს როგორც ინჟინერული გადაწყვეტილების, არ არის მხოლოდ შეძენის გადაწყვეტილება.
Ბემის სტრუქტურული მტკიცებულება ასევე დამოკიდებულია ფორმის შესაძლებლობაზე, რომ მისი მთლიანი სიგრძის გასწვრივ — რომელიც თანამედროვე ტურბინების დიზაინში შეიძლება 20 მეტრზე მეტი იყოს — შეინარჩუნოს მუდმივი შიგა ცარცის პროფილი. გრძელი სპანის ნახშირბადის ბოჭკოს ფორმების სისტემები უნდა იყოს შემუშავებული შემონაკლებული სიხისტის სტრუქტურებით, რათა თავიდან აიცილოს ჩაძირვა, გამოხრევა ან დიფერენცირებული თერმული დეფორმაცია, რომელიც სხვა შემთხვევაში დააზიანებს ბემის სწორობას და ბოჭკო-რეზინის მოცულობის შეფარდებას.
Ფორმის ტიპსა და წარმოების პროცესს შორის კავშირი
Ქარხნული ტურბინების საყრდენი კომპონენტები ყველაზე ხშირად წარმოიქმნება პულტრუზიის, რეზინის გადასასვლელად ფორმავალი (RTM) ან ვაკუუმური შესვლების პროცესებით. თითოეული პროცესი აყენებს განსაკუთრებულ მოთხოვნებს ნახსენების ფორმაზე ღერძის წნევის წინააღმდეგობის, ზედაპირის გამოყოფის მახასიათებლებისა და თერმული მართვის შესაძლებლობის მიხედვით. მაგალითად, პულტრუზიის ინსტრუმენტების შემთხვევაში მოთხოვნილია, რომ ფორმა გამძლეობის მაჩვენებლებით შეძლოს მუდმივი დიე-გასვლის ტვირთის ძალების გატანა და ზუსტად ფორმირებული განივკვეთის შენარჩუნება, რაც მასალის სიხშირისა და ზედაპირის სიკორტკა არის ძირითადი შერჩევის კრიტერიუმები.
RTM ნახშირბადის ძაფის ფორმა უნდა იყოს შეკეთებული, ორნაკეტიანი ინსტრუმენტი, რომელიც შეუძლია სტაბილურად დაიხუროს შეყვანის წნევის ქვეშ. ამისთვის სჭირდება ფლანეცის გეომეტრია, რომელიც უზრუნველყოფს ხელახლა გამეორებად დახურვის ძალის განაწილებას, სილიკონის შეღებვის ზედაპირები, რომლებიც აძლევენ წინააღმდეგობას რეზინის შეღებვას, და შესატყოვნებლად შერჩევილი ნაკეტები, რომლებიც შენარჩუნებენ სივრცის განზომილებებს თერმული გაფართოების მიუხედავად გამაგრების ციკლის განმავლობაში. ამიტომ მნიშვნელოვანესი პირველი კითხვა არის ის, რომელი წარმოების პროცესი გამოიყენებს ამ ფორმას, სანამ სხვა ტექნიკური პარამეტრები შეფასდება.
Დიდი სპანის სხელების წარმოების დროს ხშირად გამოყენებული ვაკუუმური შეყვანის პროცესებისთვის ნახშირბადის ძაფის ფორმა უნდა უზრუნველყოფოს ჰაერის გამტარობის გარეშე ბაზის ზედაპირს და საკმარის სიხშირს, რათა ატმოსფერული წნევის ტვირთის წინააღმდეგ დეფორმაციის გარეშე დაიძლევოს. ფორმის ზედაპირი ასევე უნდა იყოს ქიმიურად თავსებადი გამოყენებული გამოყოფის საშუალებებსა და შეყვანის რეზინებსთან, რადგან არათავსებადი ზედაპირის საფარები შეიძლება გამოიწვიოს მიბმის უარყოფითი შედეგები ან საბოლოო ნაკეთობის ზედაპირზე პორები.
Კარბონული ძაფის ფორმის შერჩევის ძირევი ტექნიკური კრიტერიუმები
Ფორმის თავისი მასალა და ლეიაპის არქიტექტურა
Ქარხნული ტურბინის სხელის წარმოებისთვის განკუთვნილი მაღალი ეფექტურობის კარბონული ძაფის ფორმის სხელი თავისთავად კომპოზიტური სტრუქტურაა, რომელიც ჩვეულებრივ მზადდება რამდენიმე ფენის კარბონული ძაფის პრეპრეგის ან ინფუზირებული კარბონული ძაფის ქსელის გამოყენებით ინსტრუმენტული პლაგის ზედაპირზე. ფორმის ლამინატის არქიტექტურა განსაზღვრავს მის თერმული გაფართოების კოეფიციენტს (CTE), გარემოს სიხისტეს და გრძელვადი გეომეტრიულ სტაბილურობას. კარგად შემუშავებული კარბონული ძაფის ფორმა ისე იქნება შემუშავებული, რომ მისი თერმული გაფართოების კოეფიციენტი მჭიდროდ ემთხვევებოდეს წარმოებადი კომპოზიტური სხელის კოეფიციენტს, რაც მინიმიზაციას ახდენს დანარჩენ ძაბვას გამომწოვის დროს და ამეტიანებს დასრულებული ნაკეთობის გეომეტრიულ სიზუსტეს.
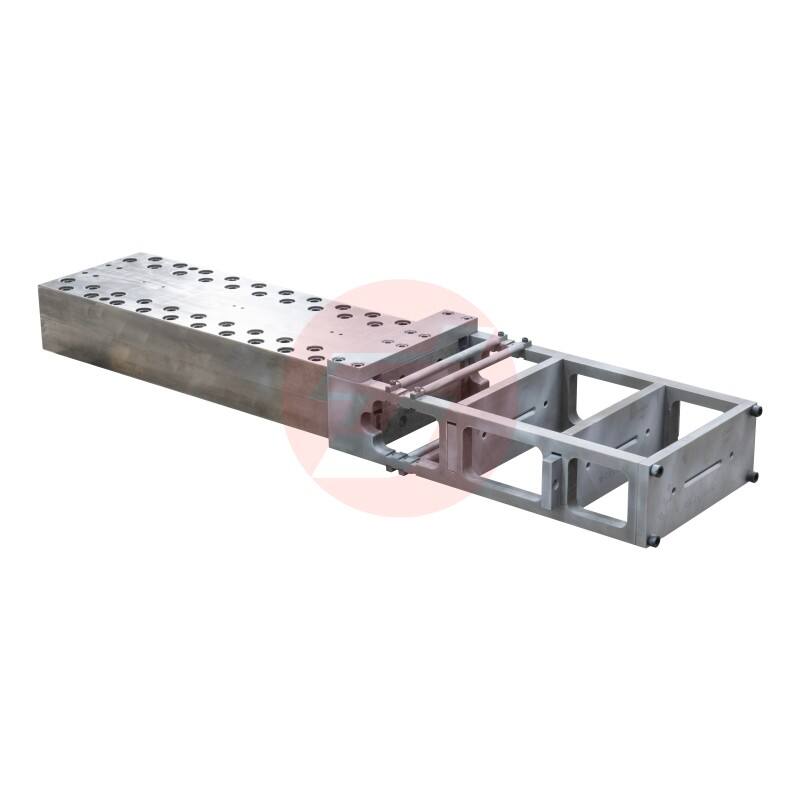
Სტანდარტული და შუალედური მოდულის ნახშირბადის ძაფების არჩევანი ფორმის ლამინატში ზემოქმედებს როგორც ინსტრუმენტის სიხშირის-წონის შეფარდებაზე, ასევე მის ღირებულებაზე. ხანგრძლივი სპანის ქარის ტურბინის საბეტონო საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი საყრელი ......
Ასევე მნიშვნელოვანია განსაკუთრებით განხილვა, გამოიყენება თუ არა ფორმა ავტოკლავში, ღუმელში დამუშავების ან საერთოდ სათავსოს ტემპერატურაზე დამუშავების გარემოში. თითოეული სითბური დამუშავების პირობა ფორმის რეზინის სისტემასა და სტრუქტურულ განლაგებაზე სხვადასხვა მოთხოვნას აყენებს. ავტოკლავში გამოსაყენებლად განკუთვნილი ნახშირბადის ბოჭკოს ფორმა უნდა იყოს სერტიფიცირებული ავტოკლავში დამუშავების დროს დამახსოვრებული მაღალი ტემპერატურისა და დადებითი წნევის კომბინაციის წინააღმდეგ წინააღმდეგობის გასაძლევად, რაც მოითხოვს მაღალტემპერატურული რეზინის სისტემას და წარმოების დროს სრულიად ცარიელი სივრცეების გარეშე ლამინატის სრულ კონსოლიდაციას.
Გეომეტრიული სიზუსტე და ზედაპირის ხარისხის სტანდარტები
Ქარგი ტურბინის საყრდენი ძელის მოწყობილობებისთვის ნახსენები ნაკლებად მისაღები განზომილების დაშორებები ნახსენებია მილიმეტრის წილადებით მთლიანი ნაკეთობის სიგრძეზე. ამ დაშორებების მიღწევა მოითხოვს სიზუსტით დამუშავებულ ან საკმარისად კონტროლირებულ მასტერ ნიმუშს, სიზუსტით გადატანილ გეომეტრიას ფორმის ზედაპირზე და დასრულებული ფორმის ვალიდაციას სამგანზომილებიანი სკანირების ან კოორდინატული გაზომვის ტექნიკების გამოყენებით. ნებისმიერი მომწოდებელი, რომელიც ამ მიზნისთვის ნახსენები ნაკლებად მისაღები ფორმას აწარმოებს, უნდა შეძლოს განზომილების ვერიფიკაციის დოკუმენტაციის მიწოდება, რომელიც დაადასტურებს ინჟინერული ნახაზის შესაბამობას.
Ფორმის ზედაპირის ხელოვნური შეუგლეჯავობა პირდაპირ აისახება გამოღებული სახელურის ზედაპირის ხარისხზე. ქარის ტურბინის სახელურების ზედაპირებს უნდა შეესაბამებოდეს აეროდინამიკური გლუვი ზედაპირის სტანდარტები გამოყენების არეებში და სტრუქტურული შეერთების არეებში დაკავშირების ზედაპირის ხარისხის მოთხოვნები. მაღალი ხარისხის ნახშირბადის ბოჭკოს ფორმა უნდა მისცეს ზედაპირის დასრულება Ra 0.4–Ra 0.8 მიკრომეტრის დიაპაზონში დამატებითი დამუშავების გარეშე, რაც მინიმიზაციას ახდენს მეორადი დასრულების ოპერაციებს და ამცირებს სრულ წარმოების ციკლის ხანგრძლივობას.
Ფორმის ზედაპირზე წარმოების დროს გამოყენებული ჟელკოტი ან ზედაპირის ფილმის სისტემები უნდა იყოს შერჩეული მეტად გამძლე მრავალჯერადი სითბოს ციკლირების პირობებში, სუფთავი საშუალებების გამოყენების შემდეგ მიღებული გამხსნელების მიმართ მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტად მეტა......
Სტრუქტურული დიზაინი და თერმული მართვის ფუნქციები
Ინტეგრირებული გათბობისა და გაგრილების სისტემები
Თანამედროვე ქარხნული წარმოება საჰაერო ტურბინის ბემების წარმოების დროს მოკლე ციკლის დროზე მუშაობს, რაც მოითხოვს კომპოზიტური ფენების სწრაფ და ერთგვაროვან გათბობას გამაგრების ტემპერატურამდე, რომელსაც მოახლოებს კონტროლირებული გაგრილება დემოლდინგამდე. მაღალი მოცულობის წარმოებისთვის შემუშავებული ნახშირბადის ბოჭკოს ფორმა უნდა შეიცავდეს ინტეგრირებული გათბობის სისტემას — ყველაზე ხშირად ჩაშენებული ელექტრული გათბობის ელემენტები ან სითხის მიმოქცევის წრეები — რომელიც უზრუნველყოფს ერთგვაროვან ტემპერატურულ განაწილებას ფორმის მთლიან ზედაპირზე. გამაგრების დროს ფორმაში არსებული ტემპერატურული გრადიენტები არის საბოლოო ბემის ნარჩევი ძაბვისა და გამოხრევის მთავარი მიზეზი, ამიტომ თერმული ერთგვაროვნება არის არ შესაძლებელი შემცირების საჭიროება.
Ნაკეთობარი ფორმის თერმული მართვის დიზაინი უნდა გაითვალისწინოს ასევე ფორმის სტრუქტურის თავისთვის სითბოს ტევადობა და თერმული გამტარობა. ნაკეთობარი ფორმის კომპოზიტური მასალები მეტალებთან შედარებით მქონე არიან თერმული გამტარობით, რაც შეიძლება იყოს სასარგებლო გარემოს სითბოს დაკარგვის მინიმიზაციისთვის, მაგრამ ამავე დროს შეიძლება შექმნას ადგილობრივი ცხელი ან ცივი ზონები, თუ გათბობის წრედის განლაგება არ არის სწორად შემუშავებული. ფორმის დიზაინის დროს ჩატარებული კომპიუტერული თერმული ანალიზი არის მნიშვნელოვანი საშუალება პოტენციური ტემპერატურული არაერთგვაროვნებების გამოსავლენად ფორმის აშენებამდე.
Დიდი ფორმატის ქარხნული ტურბინების საყრდენი ჩარჩოების ფორმებისთვის ზონური ტემპერატურის კონტროლი — რომელიც გულისხმობს ფორმის ზედაპირის სხვადასხვა ნაკვეთის დამოუკიდებელ რეგულირებას — ხშირად აუცილებელია საყრდენი ჩარჩოს სიგრძეზე გასწვრივ განივი კვეთის სისქის ცვალებადობის კომპენსაციისთვის. ამ დონის თერმული მართვის სირთულე უნდა იყოს მნიშვნელოვანი შეფასების პუნქტი მომავალი მომწოდებლებისგან მიღებული ნახსენების ნახატების შემოწმების დროს ან ახალი წარმოების პროგრამისთვის მორგებული საჭრელი ინსტრუმენტების დიზაინის დროს.
Მხარდაჭერი სტრუქტურა და გრძელი სპანის სიხისტის დიზაინი
Კარბონული ბოჭკოს ფორმა ქარხნული ტურბინის საყრდენი ძელის წარმოებისთვის ხშირად წარმოადგენს დიდ და გაგრძელებულ სტრუქტურას, რომელიც მისი სიგრძის გასწვრივ რამდენიმე წერტილში უნდა იყოს მხარდაჭერილი არასასურველი დეფორმაციის ან ადგილობრივი ძაბვის კონცენტრაციების შემოღების გარეშე. ამიტომ ფორმის მხარდაჭერი ან მხარდაჭერი სტრუქტურის დიზაინი არის საერთო ინსტრუმენტების სისტემის მნიშვნელოვანი ნაკრები, არ არის მხოლოდ დამატებითი გადაწყვეტილება. ცუდად მხარდაჭერილი ფორმები დროთა განმავლობაში ჩაიძირება, განსაკუთრებით მეტჯერადი გაცხელებისა და გაგრილების ციკლების ქვეშ მოქმედების დროს, რაც იწვევს საყრდენი ძელების პროგრესიულად მატებულ წრფივობის გადახრებს.
Ფორმის უკანა სტრუქტურა — კარბონის ძაფების წინა გარსის მომხმარებლის სტრუქტურა — ჩვეულებრივ მზადდება ფოლადისგან ან ფოლადისა და კომპოზიტური მასალების კომბინაციით. ამ სტრუქტურის დიზაინი უნდა უზრუნველყოს მხარდაჭერის ტვირთების ერთნაირად გადაცემას ფორმის წინა გარსში, რათა არ მოხდეს ადგილობრივი დატვირთვა, რომელიც შეიძლება გამოიწვიოს ადგილობრივი დეფორმაცია. კარბონის ძაფების ფორმის წინა გარსსა და მის უკანა სტრუქტურას შორის შეხვედრის ზედაპირის დიზაინი ასევე უნდა შეიძლება გათვალისწინოს სხვადასხვა თერმული გაფართოება, რომელიც ჩვეულებრივ მიიღწევა დაკავშირებული ან მექანიკურად დამაგრებული შეერთებების სისტემის მეშვეობით, რომელთა ელასტიურობა საჭიროებებს შეესაბამება.
Კარბონული ბოჭკოს ფორმის გრძელვადიანი ხელოვნური სიხისტის დიზაინის შეფასება ყიდვის ან წარმოების დამტკიცების წინ მოითხოვს ფორმის დიზაინერისგან სტრუქტურული ანალიზის დოკუმენტაციის მოთხოვნას. სასრული ელემენტების ანალიზის შედეგები, რომლებიც აჩვენებენ დეფორმაციას საკუთარი წონის ქვეშ და პროცესული ტვირთვის პირობებში, ინჟინერულ გუნდებს უზრუნველყოფს იმ დარწმუნებით, რომ ფორმა მისი გამოყენების მიზნით განსაზღვრული სამსახურის ხანგრძლივობის განმავლობაში შეასრულებს მოთხოვნილებებს. ამ დონის ინჟინერული დოკუმენტაციის მოთხოვნა მოწინავე ინსტრუმენტების შეძენის პროცესის ნიშანია.
Წარმოების ხანგრძლივობა, მომსახურება და საერთო საკუთრების ღირებულება
Შოტების რაოდენობის მოლოდინები და ფორმის სიცოცხლის შემცირებას გამოწვევი ფაქტორები
Კარგად შემუშავებული და სწორად მოვლილი ნაკრების ფორმა ქარხნული წარმოებისთვის, რომელიც ნაკრების საყრელი მასალად გამოიყენებს ნახშირბადის ბოჭკოებს, უნდა შეძლებდეს 500–2000 წარმოების ციკლის განხორციელებას პროცესის პირობებზე, რეზინის სისტემის აგრესიულობაზე, გამოყრის ძალებზე და გამოყენებულ მოვლის პრაქტიკაზე მიხედვით. თქვენს კონკრეტულ აპლიკაციაში მოსალოდნელი ციკლების რაოდენობის გაგება საშუალებას გაძლევთ გამოთვალოთ თითოეული ნაკრების საშუალო სამოწყობილოების ღირებულება, რაც არის აუცილებელი შემადგენელი ელემენტი წარმოების ეკონომიკური მოდელირების დროს, როდესაც სამოწყობილოების ინვესტიციების სხვადასხვა ვარიანტი შედარებას განიცდის.
Კარბონული ბოჭკოს ფორმების სამსახურის ხანგრძლივობის შემცირების ყველაზე ალბათული მიზეზები მოიცავს დამუშავების დროს მექანიკურ ზიანს, არასაკმარისი გამომყოფი საშუალების გამოყენების გამო ზედაპირის დეგრადაციას, ტემპერატურის სწრაფი ცვლილებების გამო წარმოქმნილ თერმულ შოკს და ნარჩენი რეზინის ან სასუფთავო გამხსნელების გამო ქიმიურ ატაკს. კარბონული ბოჭკოს ფორმების სამსახურის ხანგრძლივობის მაქსიმიზაციის მიზნით აუცილებელია დოკუმენტირებული ფორმების მოვლის პროტოკოლის დამტკიცება — რომელიც მოიცავს რეგულარულ ზედაპირის შემოწმებას, მცირე ზიანის სამიზნე შეკეთების პროცედურებს და განსაკუთრებული ზედაპირის აღდგენის ინტერვალებს.
Ასევე მნიშვნელოვანია კარბონული ძაფის ფორმის შეკეთებადობის შეფასება კონკრეტული დიზაინის არჩევამდე. ზოგიერთი ფორმის არхიტექტურა საშუალებას აძლევს ზედაპირის დაზიანებული ნაკვეთების გახსნას, ხელახლა შევსებას და განზომილების სიზუსტის აღდგენის მიზნით ხელახლა გამოსახლებას, ხოლო სხვების შემთხვევაში გელკოტის ფენის გაღების შემდეგ მოხდის ზედა ფენის სრული ჩანაცვლება. კარბონული ძაფის ფორმის არჩევა, რომელიც სრული ჩანაცვლების ნაცვლად საშუალებას აძლევს ველური პირობებში შეკეთებას, შეიძლება მნიშვნელოვნად შეამციროს ციკლური ხელსაწყოების ხარჯები მასობრივი წარმოების პროგრამებში ქარხნული ტურბინების სხელების წარმოების დროს.
Მომწოდებლებისა და ტექნიკური მხარდაჭერობის შესაძლებლობების შეფასება
Კარბონული ბოჭკოს ფორმის შერჩევა არ არის მხოლოდ ტექნიკური გადაწყვეტილება იმ ინსტრუმენტზე, რომელსაც ის წარმოადგენს — ეს ასევე მომავალი მომწოდებლის ურთიერთობის და ფორმის მთელი სამსახურის ხანგრძლივობის განმავლობაში მიმდინარე ტექნიკური მხარდაჭერის შესახებ გადაწყვეტილებაა. კომპეტენტური კარბონული ბოჭკოს ფორმის მომწოდებელი უნდა შეძლოს ინჟინერული ანალიზის დოკუმენტების, განზომილებების ვერიფიკაციის ანგარიშების, პროცესის კვალიფიკაციის ტესტების შედეგების და ფორმის გარანტიის პირობების გასაგები განცხადების მიწოდება. ამ დოკუმენტები მომწოდებლის ტექნიკურ შესაძლებლობას ადასტურებს და წარმოების გუნდს პროცესის დაყენების და მუდმივი ხარისხის კონტროლის საჭიროებების დასაკმაყოფილებლად სასწორების მონაცემებს აწოდებს.
Ტექნიკური მხარდაჭერის შესაძლებლობები განსაკუთრებით მნიშვნელოვანია საჰელიკოპტერო ტურბინების სხელების წარმოების პროგრამებში, სადაც ნებისმიერი განუთავსებელი ფორმებზე დამოკიდებული წარმოების შეჩერება მნიშვნელოვან ფინანსურ შედეგებს იწვევს. მომწოდებელი, რომელიც შეძლებს სწრაფ დისტანციურ დიაგნოსტიკას, შეინახავს საჭიროების მიხედვით კრიტიკული სარეზერვო კომპონენტების საწყობს და გამოგზავნის სამსახურის გუნდს საველო რემონტის მხარდაჭერების მისაწოდებლად, მნიშვნელოვნად მეტ ღირებულებას აძლევს, ვიდრე ის, რომელიც მხოლოდ ფორმის ტექნიკურ ნაკრებს სთავაზობს დაბალი საწყისი ფასით. სრული საკუთრების ღირებულების აღქმა ამ სერვისული ფაქტორების შეფასებას უნდა მოახდინოს საბოლოო არჩევანის გადაწყვეტილების მიღების დროს.
Იმ გუნდებისთვის, რომლებიც სანდო ნაკადები სახელური ამონახსნი, რომელიც სპეციალურად შეიმუშავდა ქარიშხლის ენერგიის სტრუქტურული საბეტონო ძელაკების გამოყენებისთვის, მოითხოვს მომწოდებლების შეფასებას, რომლებსაც აქვთ დამტკიცებული გამოცდილი გამოცდილობა ქარიშხლის ენერგიის პულტრუზიის ინსტრუმენტების სფეროში — ეს არის მნიშვნელოვანი ნაბიჯი თქვენი წარმოების პროგრამის ტექნიკური და განრიგის რისკების შემცირების მიზნით. ქარიშხლის ენერგიის სფეროში დამტკიცებული წარმოების რეფერენციები გაძლევენ დარწმუნებას იმ ფაქტში, რომ ფორმის დიზაინი არის ვალიდირებული რეალისტური წარმოების პირობებში.
Ხშირად დასმული კითხვები
Რა არის ტიპური გაზომვის დაშორება, რომელსაც შეიძლება მიაღწიოს ნახშირბადის ბოჭკოს ფორმა ქარიშხლის ტურბინის ძელაკების წარმოების დროს?
Კარბონული ძაფის ჭურვი, რომელიც კარგად არის შემუშავებული ქარის ტურბინის სხელების წარმოებისთვის, შეძლებს განზომილების დაშორების მოცულობის შენარჩუნებას ±0,2 მმ–დან ±0,5 მმ-მდე ჭურვის ღრუში, რაც დამოკიდებულია სხელის განივკვეთის სიგრძესა და რთულებაზე. ამ დაშორების მოცულობის მუდმივი მიღწევა მოითხოვს სიზუსტის მაგისტრულ ნიმუშს, ჭურვის წარმოების დროს ლამინატის სწორად შეკუმშვას და დამთავრებული ჭურვის სამგანზომილებიანი სკანირების ან კოორდინატული გაზომვის ტექნოლოგიის გამოყენებით შემოწმებას იმ დროს, როდესაც ინსტრუმენტი შევა წარმოებაში.
Რამდენი წარმოების ციკლი შეძლებს კარბონული ძაფის ჭურვი ქარის ტურბინის სხელებისთვის რეალისტულად?
Ნორმალური ექსპლუატაციის პირობებში, სწორი მოვლისა და გამოყოფის საშუალებების გამოყენების პროტოკოლების დაცვის შემთხვევაში, საჰელიკოპტერო ტურბინების სხელების წარმოებაში გამოყენებული მაღალი ხარისხის ნახშირბადის ბოჭკოს ფორმა შეიძლება განახორციელოს 500-დან 2000 წარმოების ციკლამდე. ფაქტობრივი შეტყობინების რაოდენობა დამოკიდებულია პროცესის აგრესიულობაზე, გამოყოფის ძალებზე, თერმული ციკლირების პირობებზე და ჩატარებული რეგულარული მოვლის ხარისხზე. ის ფორმები, რომლებსაც რეგულარულად ატარებენ ზედაპირის შემოწმებას და დროულად აკეთებენ მცირე რემონტს, მუდმივად აღემატებიან იმ ფორმებს, რომლებიც არ გამოიყენება სტრუქტურირებული მოვლის პროგრამის ფარგლებში.
Ნახშირბადის ბოჭკოს ფორმა უკეთესია სტალის ფორმასთან შედარებით საჰელიკოპტერო ტურბინების სხელების წარმოების დროს?
Ნახშირბადის ბოჭკოვანი ფორმები ქარის ტურბინის საყრდენი ძელების წარმოებისთვის სტალის ფორმების წინააღმდეგ მნიშვნელოვან უპირატესობას იძლევიან, მათ შორის — მნიშვნელოვნად მსუბუქი წონა უფრო მარტივი მანიპულირებისთვის, თერმული გაფართოების კოეფიციენტი, რომელიც უფრო მჭიდროდ ემთხვევა წარმოებულ კომპოზიტურ ძელს, და სწრაფი თერმული რეაქცია ციკლის ხანგრძლივობის შესამცირებლად. თუმცა, სტალის ფორმები უფრო მეტ შეჯახების წინააღმდეგობას აჩვენებენ და შეიძლება იყოს უფრო ეკონომიურად გამართლებული ძალიან გრძელი წარმოების სერიებისთვის, სადაც მექანიკური დურაბელობა არის ძირეული საკითხი. საუკეთესო არჩევანი დამოკიდებულია წარმოების მოცულობის მიზნებზე, განზომილებათა მოთხოვნებზე, პროცესის ტემპერატურაზე და ხელმისაწვდომ საწარმოს ინფრასტრუქტურაზე.
Რომელი მოვლის პრაქტიკები გრძელებს ნახშირბადის ბოჭკოვანი ფორმის სამსახურის ხანგრძლივობას ქარის ტურბინის საყრდენი ძელების წარმოების დროს?
Კარბონული ბოჭკოს ფორმის სერვისული სიცოცხლის გაზრდა მოითხოვს თითოეული წარმოების ციკლის წინ შესაბამისი გამოყოფის საშუალებების მუდმივ გამოყენებას, ფორმის ზედაპირის რეგულარულ ვიზუალურ და განზომილებით შემოწმებას, ზედაპირზე მოხდა ნებისმიერი ჩიპების ან გატეხილების სწრაფ შეკეთებას მათი გავრცელების წინააღმდეგ, გამოყოფის დროს ფორმის სწორად მოხელებას მექანიკური შეჯახების თავიდან ასაცილებლად და რეზინის ნარჩენების წაშლის მიზნით პერიოდულ საგრძელო სუფთავებას ფორმის რეზინის სისტემასთან არ შეთავსებადი ხსნარების გამოყენების გარეშე. ფორმის ჟურნალის ვედობა, რომელშიც აღინიშნება ციკლების რაოდენობა, ზედაპირის მდგომარეობა, შეკეთებები და ზედაპირის აღდგენის შემთხვევები, საშუალებას აძლევს პროაქტიული მომსახურების გეგმის შედგენას და განუცხადებელი წარმოების შეწყვეტების თავიდან ასაცილებლად.
Სარჩევი
- Კარბონის ძაფის ფორმის როლის გაგება ქარხნული ტურბინის საყრდენი სიგრძის წარმოებაში
- Კარბონული ძაფის ფორმის შერჩევის ძირევი ტექნიკური კრიტერიუმები
- Სტრუქტურული დიზაინი და თერმული მართვის ფუნქციები
- Წარმოების ხანგრძლივობა, მომსახურება და საერთო საკუთრების ღირებულება
-
Ხშირად დასმული კითხვები
- Რა არის ტიპური გაზომვის დაშორება, რომელსაც შეიძლება მიაღწიოს ნახშირბადის ბოჭკოს ფორმა ქარიშხლის ტურბინის ძელაკების წარმოების დროს?
- Რამდენი წარმოების ციკლი შეძლებს კარბონული ძაფის ჭურვი ქარის ტურბინის სხელებისთვის რეალისტულად?
- Ნახშირბადის ბოჭკოს ფორმა უკეთესია სტალის ფორმასთან შედარებით საჰელიკოპტერო ტურბინების სხელების წარმოების დროს?
- Რომელი მოვლის პრაქტიკები გრძელებს ნახშირბადის ბოჭკოვანი ფორმის სამსახურის ხანგრძლივობას ქარის ტურბინის საყრდენი ძელების წარმოების დროს?