
 EN
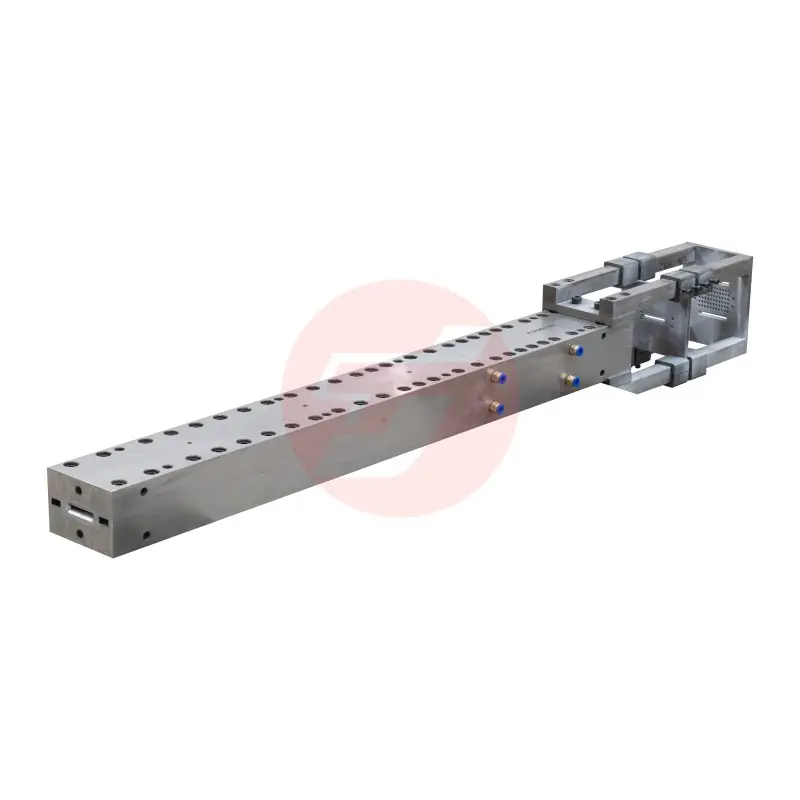
သင့်လျှောက်လွှာကို ရွေးချယ်ခြင်း ကာဗွန်ဖိုင်ဘာ ပုံသေး လေတုံးထောင်မှု ချောင်းများ ထုတ်လုပ်ရာတွင် ကာဗွန်ဖိုင်ဘာ ပုံသေးများကို အသုံးပြုခြင်းသည် ထုတ်လုပ်မှုဒီဇိုင်းအဆင့်တွင် အင်ဂျင်နီယာအဖွဲ့တစ်ဖွဲ့၏ အရေးကြီးဆုံး ဆုံးဖြတ်ချက်များထဲမှ တစ်ခုဖြစ်သည်။ လေတုံးထောင်မှု အမိုးနှင့် ဖွဲ့စည်းမှုဆိုင်ရာ ချောင်းများသည် အလွန်မှန်ကန်သော အရွယ်အစားတိကျမှု၊ ရှည်လျားသော အသုံးပြုနေ့ရက်များနှင့် အလွန်ပိုမိုဆိုးရွမ်းသော သဘောတော်ပတ်ဝန်းကျင် ဖိအားများအောက်တွင် စိတ်ချရသော ယန္တရားဆိုင်ရာ စွမ်းဆောင်ရည်ကို လိုအပ်ပါသည်။ သင်ရွေးချယ်သည့် ပုံသေးနည်းပညာသည် သင်၏ ထုတ်လုပ်မှုလုပ်ငန်းစဉ်သည် ထိုစံနှုန်းများကို စိတ်ချရစွာဖြင့် အရွယ်အစားကြီးမှုအတွက် အောင်မြင်စွာ အကောင်အထည်ဖော်နိုင်မည် သို့မဟုတ် မဖော်နိုင်မည်ကို တိုက်ရိုက်သုံးသပ်ပေးပါသည်။ လေစွမ်းအင်လုပ်ငန်းကြီးသည် ပိုမိုရှည်လျားပြီး ပိုမိုပေါ့ပါးကာ လေထုန်းသော အော်ရိုဒီနမစ် ထိရောက်မှုရှိသော အမိုးများကို ဖန်တီးရေးတွင် အရှိန်မြင်နေသည့်အတွက် အမြင့်ဆုံးစွမ်းဆောင်ရည်ရှိသော ကာဗွန်ဖိုင်ဘာ ပုံသေးဖြေရှင်းနည်းများအတွက် လိုအပ်ချက်သည် ယခုအခါ အရေးကြီးဆုံးဖြစ်လာပါသည်။
ပေါင်းစပ်မှုပုံစံရှိသည့် လေတုံးမှုန်းခေါင်းစီးအတွက် အထူးရည်ရွယ်ပြုလုပ်ထားသည့် ကာဗွန်ဖိုင်ဘာ ပုံသောင်းသည် ရှုပ်ထွေးသည့် ပုံစံများကို ကိုင်တွယ်နိုင်ရမည်၊ အပူခံနိုင်ရည် ပြောင်းလဲမှုကို ခံနိုင်ရည်ရှိရမည်၊ ထုတ်လုပ်မှု စက်ဝိုင်းအရေအတွက် ထောင်နှစ်ချီ၍ တိကျသည့် အတိုင်းအတာများကို ထိန်းသိမ်းနိုင်ရမည်နှင့် ဖွဲ့စည်းမှုဆိုင်ရာ ပျက်စီးမှုမရှိဘဲ ထုတ်လုပ်မှုအတွက် ထိရောက်စွာ ဖွဲ့စည်းမှုဖြုတ်ခွါနိုင်ရမည်။ ဤဆောင်းပါးတွင် ဤလုပ်ဆောင်ချက်များအတွက် အလွန်အရေးကြီးသည့် ရွေးချယ်မှု စံနှုန်းများ၊ အဓိက နည်းပညာဆိုင်ရာ အချက်များနှင့် အင်ဂျင်နီယာနှင့် ဝယ်ယူရေး ကျွမ်းကျင်သူများ ကာဗွန်ဖိုင်ဘာ ပုံသောင်းကို ရွေးချယ်ရာတွင် အကဲဖြတ်ရမည့် လက်တွေ့ကျသည့် အချက်များကို ဖော်ပြထားသည်။ သင်သည် ထုတ်လုပ်မှုလိုင်းအသစ်ကို စတင်တည်ထောင်နေခြင်း ဖြစ်စေ၊ ရှိပ already သည့် ထုတ်လုပ်မှုလိုင်းကို အဆင့်မြှင့်နေခြင်း ဖြစ်စေ ဤလမ်းညွှန်ချက်သည် သင့်အား ရှင်းလင်းပြီး စနစ်တကျ ဆုံးဖြတ်မှု အခြေခံကို ပေးစေရန် ရည်ရွယ်ပါသည်။
လေတုံးမှုန်းခေါင်းစီး ထုတ်လုပ်မှုတွင် ကာဗွန်ဖိုင်ဘာ ပုံသောင်း၏ အခန်းကဏ္ဍကို နားလည်ခြင်း
ပုံသောင်းသည် ဖွဲ့စည်းမှုဆိုင်ရာ စွမ်းဆောင်ရည်၏ အခြေခံဖြစ်သည့် အကြောင်းရင်း
ပေါက်ခေါက်မှုတန်းဖောင်း (wind turbine) အတွက် ဘီမ်ထုတ်လုပ်မှုတွင် ကာဗွန်ဖိုင်ဘာ သံပုလ္လင်သည် ပုံစံဖော်ရန်အတွက်သာမက ဘီမ်တစ်ခုစီကို ပုံဖော်ထုတ်လုပ်ရာတွင် အသုံးပြုသည့် ဂျီဩမက်ထရီနှင့် ဖွဲ့စည်းပုံဆိုင်ရာ မှီငြမ်းဖြစ်သည်။ သံပုလ္လင်၏ ပုံစံ၊ မျက်နှာပြင်အရည်အသွေး သို့မဟုတ် အပူခွဲခြမ်းမှုအပြ behavior တွင် အနည်းငယ်မျသော အပေါက်အမှားများသည် အဆုံးသတ်တွင် ဖော်မော်ပေါ့စ်အစိတ်အပိုင်းတွင် တိုက်ရိုက်ပါဝင်လာမည်ဖြစ်သည်။ ထို့ကြောင့် ဘီမ်၏ မာကျောမှု၊ ဖိုင်ဘာများ၏ တည်နေရာအတိအကျမှုနှင့် ပိုမိုကြာရှည်ခံနိုင်မှုတို့သည် သံပုလ္လင်၏ အရည်အသွေးအပေါ်တွင် အခြေခံပါသည်။
ပေါက်ခေါက်မှုတန်းဖောင်း (wind turbine) အတွက် ဘလေဒ်အတွင်းရှိ စပါးကက်ပ် (spar cap) နှင့် ရှီယာဝက် (shear web) ဘီမ်များသည် ၂၀-၃၀ နှစ်ကြာသော လုပ်ဆောင်မှုသက်တမ်းအတွင်း စိတ်ဖိစီးမှု သန်းနှစ်ခုခန့်ကို ခံနိုင်ရည်ရှိသည့် အားကို ခံနိုင်ရည်ရှိသည့် အစိတ်အပိုင်းများဖြစ်သည်။ အပူချိန်မြင့်မှုနှင့် အအေးခံမှု ပုံမှန်ပြုလုပ်ရာတွင် အရွယ်အစားတိုးလျော့မှုကို မှန်ကန်စွာထိန်းသိမ်းနိုင်ခြင်းမရှိသည့် ကာဗွန်ဖိုင်ဘာသံပုလ္လင်သည် အချိန်ကြာလာသည်နှင့်အမျှ ပုံစံအမှားများကို တဖြည်းဖြည်းချင်း စုစည်းစေပြီး ထုတ်လုပ်မှုစုစုပေါင်း စီးပွားရေးကို ထိခိုက်စေသည့် အလွန်မှုန်းမှုနှုန်းများကို ဖြစ်ပေါ်စေမည်ဖြစ်သည်။ ထို့ကြောင့် သံပုလ္လင်ရွေးချယ်မှုကို အင်ဂျင်နီယာဆိုင်ရာ ဆုံးဖြတ်ချက်အဖြစ်သာမက ဝယ်ယူမှုဆိုင်ရာ ဆုံးဖြတ်ချက်အဖြစ်သာမက ကြီးမှုယူရမည်ဖြစ်သည်။
ချောင်း၏ ဖွဲ့စည်းပုံဆိုင်ရာ အားကောင်းမှုသည် သေတ္တာ၏ အတွင်းပိုင်း အခန်း၏ ပုံစံကို အလုံအနေဖြင့် ထိန်းသိမ်းနိုင်မှုအပေါ်တွင်လည်း မှီခိုပါသည်။ ချောင်း၏ အပေါ်ယံအလုံးစုံတွင် ဤပုံစံသည် ခေတ်မှီ တာဘိုင်းမီးတာများတွင် ၂၀ မီတာထက် ပိုမိုရှည်လောက်သည်။ ကာဗွန်ဖိုင်ဘာ သေတ္တာစနစ်များကို အလုံအနေဖြင့် အသုံးပြုရာတွင် ချောင်း၏ ဖောင်းကြီးခြင်း၊ ကွေးခြင်း သို့မဟုတ် အပူခွဲခြားမှုကြောင့် ဖောက်ပေါက်ခြင်းများကို ကာကွယ်ရန် အတွင်းပိုင်း မှုန်းမှုန်းမှုများဖြင့် ဒီဇိုင်းထုတ်ထားရပါမည်။ ထိုသို့မှုန်းမှုများမရှိပါက ချောင်း၏ ဖောင်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်းမှုန်း......
သေတ္တာအမျိုးအစားနှင့် ထုတ်လုပ်မှုလုပ်ငန်းစဉ်ကြား ဆက်စပ်မှု
လေတုံးပေါင်းမှုန်းခေါင်းစီးများ၏ အစိတ်အပိုင်းများကို အများအားဖြင့် ပူလ်ထရူးရှင်း (pultrusion)၊ ရှင်းစ် ထရန်စ်ဖာ မော်လ်ဒင်း (resin transfer molding - RTM) သို့မဟုတ် ဗက်ကျူမ် အင်ဖျူးရှင်း (vacuum infusion) စသည့် လုပ်ဆောင်မှုများဖြင့် အများဆုံးထုတ်လုပ်ကြသည်။ ဤလုပ်ဆောင်မှုတိုင်းသည် ကာဗွန်မှုန်းခေါင်းစီးများအတွက် အောက်ပါအတိုင်း ကွဲပြားသော လိုအပ်ချက်များကို သတ်မှတ်ပေးသည် - အောက်ခေါင်းစီးအတွင်း ဖိအားကို ခံနိုင်ရည်ရှိမှု၊ မျက်နှာပုံများ၏ လွဲချော့မှု ဂုဏ္ဍသတ္တိများနှင့် အပူစီမံခန့်ခွဲမှု စွမ်းရည်။ ဥပမောပမာအားဖြင့် ပူလ်ထရူးရှင်း ကိရိယာများအတွက် မှုန်းခေါင်းစီးသည် အတွင်းဘက်မှ အမြဲတမ်း ဖိအားကို ခံနိုင်ရည်ရှိရန်နှင့် အတိအကျ ပုံသော ဖောက်ထောက်ပုံစံကို ထိန်းသိမ်းနိုင်ရန် လိုအပ်ပါသည်။ ထို့ကြောင့် အသုံးပြုသည့် ပစ္စည်း၏ မာက်ခြင်းနှင့် မျက်နှာပုံ၏ မာက်ခြင်းတို့သည် ရွေးချယ်မှုအတွက် အဓိက စံနှုန်းများ ဖြစ်လာသည်။
RTM ကာဗွန်အမျှင်အမွှေးကို ပိတ်ထားတဲ့ အပိုင်းနှစ်ပိုင်းပါတဲ့ ကိရိယာအဖြစ် ထုတ်လုပ်ရမယ်၊ အပ်ထိုးဖိအားအောက်မှာ တစ်သမတ်တည်း ပိတ်နိုင်မှာပါ။ ဤအတွက် ထပ်ကျော့နိုင်သော ပိတ်အားဖြန့်ဝေမှု၊ သရက်ဝင်ရောက်မှုကို ခုခံနိုင်သော တံဆိပ်ခတ်မျက်နှာပြင်များနှင့် အမာခံစက်ဝန်းအတွင်း အပူတိုးပွားမှုရှိသော်လည်း အခေါင်းအရွယ်အစားများကို ထိန်းသိမ်းထားသော ညီမျှသော ထက်ဝက်များအတွက် လိုအပ်သော flange ဂျီသြမေတြီကို လိုအပ်သည်။ ဒါကြောင့် အခြားနည်းပညာဆိုင်ရာ ကိန်းဂဏန်းတွေကို မစဉ်းစားခင်မှာ ပုံသွင်းမှုကို ဘယ်ထုတ်လုပ်ရေးလုပ်ငန်းစဉ်မှာ သုံးမလဲဆိုတာ နားလည်ဖို့က အရေးကြီးတဲ့ ပထမဆုံး မေးခွန်းပါ။
ကျယ်ပြန့်တဲ့အလျားအလိုက်အမျှင်ထုတ်လုပ်မှုတွင် အများအားဖြင့်အသုံးပြုသော ဗားကီအိုးထိုးမှုလုပ်ငန်းစဉ်များအတွက် ကာဗွန်အမျှင်အမွှေးသည် လေကိုမလွှဲပြောင်းဘဲ လေထုဖိအားအားကို ခံနိုင်ရည်ရှိရန် လုံလောက်သော တင်းမာမှုရှိသည့် လေစုပ်ခံနိုင်သောအခြေခံ ပုံသွင်းမှု မျက်နှာပြင်ဟာ စနစ်ထဲမှာ အသုံးပြုတဲ့ ထုတ်လွှတ်မှုပစ္စည်းတွေနဲ့ သွန်းသွင်းမှု သရက်တွေနဲ့ ဓာတုဗေဒအရလည်း ကိုက်ညီဖို့လိုပါတယ်။ အကြောင်းက မကိုက်ညီတဲ့ မျက်နှာပြင် အလှဆင်မှုတွေက နောက်ဆုံး အပိုင်းမှာ ကပ်ကပ်မှု ပျက်ကွက်တာ (သို့) မျက်နှာပြင် အပေါက်ပေါက်တွေ ဖြစ်စေနိုင်လို့ပါ။
ကာဗွန်ဖိုင်ဘာ ပုံသေးစေး (မော်လ်ဒ်) ရွေးချယ်ရာတွင် အရေးကြီးသော နည်းပညာဆိုင်ရာ စံနှုန်းများ
ပုံသေးစေး (မော်လ်ဒ်) ၏ ကုန်ကုန်ပစ္စည်းနှင့် အလွှာထုပ်ခြင်း အဆောက်အဦ
ပုံသေးစေး (မော်လ်ဒ်) ၏ ခန္ဓာကိုယ်သည် လေတုံးတွင် အသုံးပြုရန် အမြင့်စွမ်းဆောင်ရည်ရှိသော ကာဗွန်ဖိုင်ဘာ ပုံသေးစေး (မော်လ်ဒ်) အတွက် ကိုယ်တိုင် ပေါင်းစပ်ထုတ်လုပ်ထားသော ဖွဲ့စည်းမှုဖြစ်ပြီး ပုံမှန်အားဖြင့် ကုန်ကုန်ပစ္စည်း ပလပ် (tooling plug) ပေါ်တွင် ကာဗွန်ဖိုင်ဘာ ပရီပရက် (prepreg) သို့မဟုတ် ထည့်သွင်းထားသော ကာဗွန်ဖိုင်ဘာ အဝတ်အထည်များကို အလွှာများစွာ ထပ်ပေါင်း၍ တည်ဆောက်ထားခြင်းဖြစ်သည်။ ပုံသေးစေး (မော်လ်ဒ်) ၏ အလွှာထုပ်ခြင်း အဆောက်အဦသည် ၎င်း၏ အပူခွင်းဖောင်းကွဲမှု အချိုး (CTE)၊ ခေါက်ချိုးမှု မှန်ကန်မှု (bending stiffness) နှင့် ရှည်လျားသော ကာလအတွင်း အရွယ်အစား တည်ငြိမ်မှုကို ဆုံးဖြတ်ပေးသည်။ ကောင်းမွန်စွာ ဒီဇိုင်းထုတ်ထားသော ကာဗွန်ဖိုင်ဘာ ပုံသေးစေး (မော်လ်ဒ်) သည် ထုတ်လုပ်မည့် ပေါင်းစပ်ထုတ်လုပ်ထားသော လေတုံး ဘီမ် (beam) ၏ CTE နှင့် နီးစပ်သော CTE ဖြင့် ဒီဇိုင်းထုတ်ထားပြီး ပုံသေးစေး (မော်လ်ဒ်) ကို အပူပေးပြီး ချိန်ညှိခြင်းအချိန်တွင် ကျန်ရှိသော ဖိအားများကို အနိမ့်ဆုံးဖြစ်အောင် လျှော့ချပေးပြီး အဆုံးသတ်ပုံစံ၏ ပုံပန်းအရ တိကျမှုကို မြင့်တင်ပေးသည်။
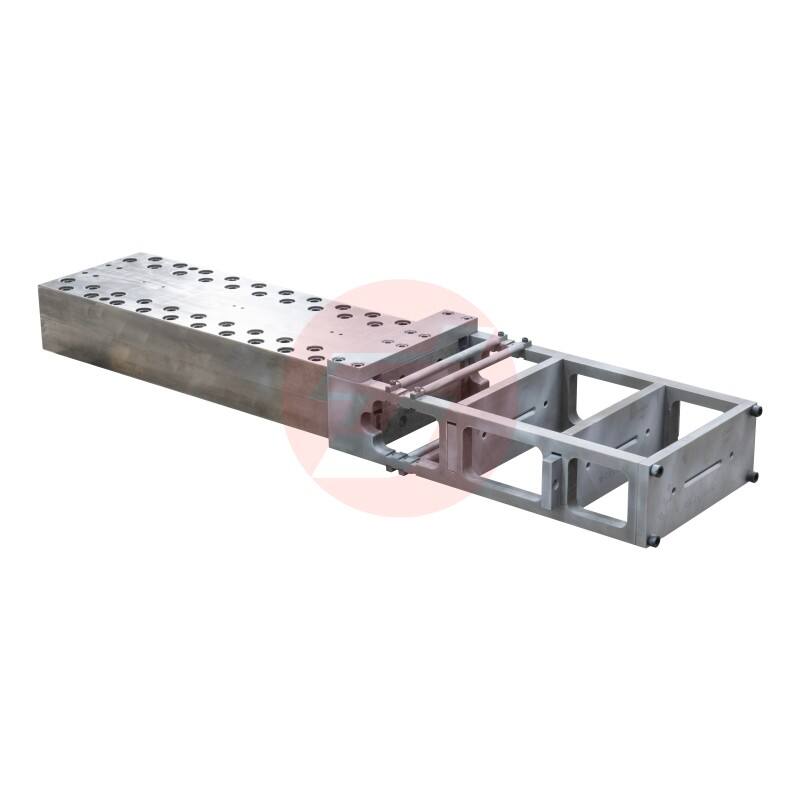
မော်လ်ဒ်အတွင်းရှိ စံသတ်မှတ်ချက်အတိုင်းသော မော်ဂျူလပ် (standard modulus) နှင့် အလယ်အလတ်မော်ဂျူလပ် (intermediate modulus) ကာဗွန်ဖိုင်ဘာအားဖော်မှုများကြား ရွေးချယ်မှုသည် ကိရိယာ၏ မှုန်းခြင်းအချိုး (stiffness-to-weight ratio) နှင့် စုစုပေါင်းစုစုပေါင်းကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကု...... စုစုပေါင်းကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်...... စုစုပေါင်းကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်...... အထူးသဖြင့် လေတုံးမှုန်းခြင်း (wind turbine beam) မော်လ်ဒ်များတွင် မော်လ်ဒ်၏ ကိုယ်ပိုင်အလေးချိန်အောက်တွင် ပုံပေါ်လာသည့် မှုန်းခြင်း (deflection) သည် အရေးကြီးသော စိုးရိမ်မှုဖြစ်ပါသည်။ ထိုသို့သော အခြေအနေများတွင် မော်ဂျူလပ်မြင့်မော်ဂျူလပ် (higher-modulus) ကာဗွန်ဖိုင်ဘာအားဖော်မှုများကို အထူးသဖြင့် အထူကြီးသည့် ကိုယ်ထည်ဖွဲ့စည်းမှု (thick core structure) နှင့် တွဲဖက်အသုံးပြုရန် လိုအပ်ပါသည်။ မော်လ်ဒ်၏ မျက်နှာပုံအလွှာ (mold face coat) — ဆိုသည်မှာ ပေါင်းစပ်မှုဖွဲ့စည်းမှု (composite beam) နှင့် ထိတွေ့သည့် မျက်နှာပုံအလွှာဖြစ်ပါသည် — သည် မော်လ်ဒ်၏ ထုတ်လုပ်မှုသက်တမ်းတစ်လုံးလုံးအတွင်း မျက်နှာပုံ၏ မျက်နှာပုံမှုန်မှု (surface roughness) အတိုင်းအတာများကို ထိန်းသိမ်းနိုင်ရန် မာကြောပြီး ပွန်းပဲမှုကို ခံနိုင်ရည်ရှိသည့် ရှိန်စ်စနစ် (resin system) ကို အသုံးပြုရန် လိုအပ်ပါသည်။
မော်လ်ဒ်ကို အော်တိုကလေးဗ်ထဲတွင် အသုံးပြုမည် ဖြစ်ချောင်း၊ အိုဗင်အတွင်းတွင် ပူအောင်ကုတ်မည် ဖြစ်ချောင်း၊ သို့မဟုတ် အခန်းအပူခါးခါး (အပူခါးမှုန်း) အတွင်းတွင် ကုတ်မည် ဖြစ်ချောင်း ဆိုသည့်အချက်ကို စဉ်းစားရန် အရေးကြီးပါသည်။ အပူခါးခါးအများအပြားတွင် မော်လ်ဒ်၏ ရှင်စင်စနစ်နှင့် ဖွဲ့စည်းပုံအပေါ် လိုအပ်ချက်များသည် ကွဲပြားပါသည်။ အော်တိုကလေးဗ်အတွက် ရည်ရွယ်သည့် ကာဗွန်ဖိုင်ဘာမော်လ်ဒ်သည် အော်တိုကလေးဗ်ဖြင့် ပုံစံဖော်ခြင်း၏ အထူးသမ္မာသော အပူခါးမြင့်မှုနှင့် အပေါ်သို့ ဖိအားပေးမှုကို ခံနိုင်ရည်ရှိရန် အတည်ပြုခံရပါမည်။ ထို့ကြောင့် အပူခါးမြင့်မှုအတွက် ရည်ရွယ်သည့် ရှင်စင်စနစ်ကို အသုံးပြုရန်နှင့် ထုတ်လုပ်မှုအတွင်း အပေါက်များကင်းစင်သည့် လမီနိတ်ကို ဂရုတစိုက် ပုံဖော်ရန် လိုအပ်ပါသည်။
ဂျီဩမက်ထရစ်အတိကျမှုနှင့် မျက်နှာပုံအရည်အသွေးစံနှုန်းများ
ပေါက်လေတူရိုင်န်မှုန်းအတွက် ကာဗွန်ဖိုင်ဘာသုံး ပုံသောင်းအတွင်းပိုင်း၏ အရွယ်အစား ခွင့်လွင့်ခြင်းကို အများအားဖြင့် အစိတ်အပိုင်း၏ အပြည့်အဝ အရှည်တစ်လုံးလုံးပေါ်တွင် မီလီမီတာ၏ အပိုင်းငယ်ဖြင့် သတ်မှတ်လေ့ရှိပါသည်။ ဤအရွယ်အစား ခွင့်လွင့်ခြင်းများကို အတိအကျ စက်ဖြင့် ထုတ်လုပ်ထားသော (သို့) ဂရုတစိုက် ထိန်းသိမ်းထားသော လေးထပ်ပေါင်းစပ်မှု မှုန်းပုံသောင်း (master pattern)၊ ပုံသောင်းမျက်နှာပြင်သို့ ပုံစံအတိအကျ အပ်နှက်ခြင်းနှင့် သုံးမျှောင်း စကင်န်နင်း (three-dimensional scanning) သို့မဟုတ် ကိုဩဒီနိတ် တိုင်းတာမှု (coordinate measurement) နည်းလမ်းများဖြင့် ပုံသောင်းအပြီးသတ် အတည်ပြုခြင်းတို့ဖြင့် ရရှိနိုင်ပါသည်။ ဤအသုံးပြုမှုအတွက် ကာဗွန်ဖိုင်ဘာပုံသောင်းကို ပေးသော မည့်သည့် ပေးသောသူမဆဲ အင်ဂျင်နီယာရေးပုံသောင်း (engineering drawing) နှင့် ကိုက်ညီကြောင်း အတည်ပြုသော အရွယ်အစား အတည်ပြုမှု စာရွက်စာတမ်းများကို ပေးပေးနိုင်ရမည်။
ပုံသေးစေးမှုန်းမှု (mold face) ၏ မျက်နှာပြင်ချောမှုမှုန်းမှုသည် ဖယ်ရှားထုတ်လုပ်သည့် ဘီမ်၏ မျက်နှာပြင်အရည်အသွေးကို တိုက်ရိုက်ထင်ဟပ်စေသည်။ လေတုံးတွင် အသုံးပြုသည့် ဘီမ်များ၏ မျက်နှာပြင်များသည် ထုတ်ဖော်ပြသထားသည့် ဧရိယာများတွင် လေထု အောက်ခေါက်ချောမှုစံနှုန်းများကို ဖော်ထုတ်ပေးရမည်ဖြစ်ပြီး ဖွဲ့စည်းပုံဆိုင်ရာ ဆက်စပ်နေရာများတွင် ကပ်စေးမှုအရည်အသွေးလိုအပ်ချက်များကိုလည်း ဖော်ထုတ်ပေးရမည်ဖြစ်သည်။ အရည်အသွေးမြင့်မားသည့် ကာဗွန်ဖိုင်ဘာပုံသေးစေးမှုန်းမှုသည် အပိုမှုန်းမှုအဆင့်များ မလိုအပ်ဘဲ Ra 0.4 မှ Ra 0.8 မိုက်ခရိုမီတာအတွင်း မျက်နှာပြင်အရည်အသွေးကို ပေးစေရမည်ဖြစ်ပြီး ဒုတိယအဆင့် မျက်နှာပြင်ပြုပြင်မှုများကို အနည်းဆုံးဖြစ်စေပြီး စုစုပေါင်းထုတ်လုပ်မှု အချိန်ကို လျော့နည်းစေသည်။
ထုတ်လုပ်မှုအတွင်း သုံးစွဲရန် သေးငယ်သော မော်ကွန်းများပေါ်သို့ ဂဲလ်ကိုးတ် (Gelcoat) သို့မဟုတ် မျက်နှာပြင်ဖီလ်စနစ်များကို အပူခါးသေးမှုများကို ထပ်ခါထပ်ခါ ခံနိုင်ရည်ရှိမှု၊ သန့်စင်ရေးဆေးများမှ အရည်ပျော်စေသော ဓာတ်ပိုးသေးမှုများကို ခံနိုင်ရည်ရှိမှုနှင့် အသုံးပြုသည့် မော်ကွန်းဖွင့်ခွင့်စနစ်များနှင့် ကိုက်ညီမှုရှိမှုတို့အတွက် ရွေးချယ်သင့်ပါသည်။ ကာဗွန်ဖိုင်ဘာမော်ကွန်းပေါ်တွင် အရည်အသွေးနိမ့်သော မျက်နှာပြင်ပြင်ဆင်မှုသည် မျက်နှာပြင်ပျက်စီးမှုအစေးနှုန်းမြန်ခြင်းနှင့် ထုတ်လုပ်မှုအကြိမ်ရေ လျော့နည်းလာမှုတို့၏ အဖြစ်များသော အဓိကအကြောင်းရင်းများထဲမှ တစ်ခုဖြစ်ပါသည်။ ထို့ကြောင့် မော်ကွန်းအရည်အသွေးစစ်ဆေးခြင်းအတွင်း မျက်နှာပြင်အင်ဂျင်နီယာလုပ်ငန်းသည် အရေးကြီးသော အကဲဖြတ်မှုအချက်ဖြစ်ပါသည်။
ဖွဲ့စည်းပုံဆိုင်ရာ ဒီဇိုင်းနှင့် အပူစီမံခန့်ခွဲမှု လက္ခဏာများ
ပေါင်းစပ်ထားသော အပူပေးခြင်းနှင့် အအေးပေးခြင်း စနစ်များ
ခေတ်မှီ လေတုံးပေါင်းမှုန်း တန်းစင်များ ထုတ်လုပ်ခြင်းသည် အချိန်ကုန်သက်သာစေရန် တင်းကြပ်သော စက်ဝန်းအချိန်များပေါ်တွင် အလုပ်လုပ်ပါသည်။ ထို့ကြောင့် ပုံစံဖော်ထားသော ပစ္စည်းများကို အပူချိန်သို့ မြန်မြန်နှင့် တစ်သျှူးတည်း အပူပေးပြီးနောက် ဖော်မော်လ်မှ ဖယ်ရှားရန်မီ ထိန်းချုပ်ထားသော အအေးပေးခြင်းကို လုပ်ဆောင်ရန် လိုအပ်ပါသည်။ အမြင့်ဆုံးထုတ်လုပ်မှုအတွက် ဒီဇိုင်းထုတ်ထားသော ကာဗွန်မှုန်းဖော်မော်လ်များတွင် အပူပေးသော စနစ်ကို ပေါင်းစပ်ထားရန် လိုအပ်ပါသည်။ ထိုသို့သော အပူပေးသော စနစ်များသည် အများအားဖြင့် လျှပ်စစ်အပူပေးသော အစိတ်အပိုင်းများ သို့မဟုတ် အရည်စီးဆင်းသော စက်ဝန်းများ ဖြစ်ပါသည်။ ထိုစနစ်များသည် ဖော်မော်လ်၏ မျက်နှာပုံတစ်ခုလုံးပေါ်တွင် အပူချိန် တစ်သျှူးတည်း ဖြန့်ဖြူးပေးရန် လိုအပ်ပါသည်။ ဖော်မော်လ်အတွင်းရှိ အပူချိန်ကွာခြားမှုများသည် အပူချိန်ကို ထိန်းသိမ်းပြီးနောက် ပုံစံဖော်ထားသော ပစ္စည်းများတွင် ကျန်ရှိသော ဖိအားများနှင့် ပုံပျက်မှုများကို ဖြစ်ပေါ်စေရာ အပူချိန် တစ်သျှူးတည်း ဖြန့်ဖြူးပေးခြင်းသည် မဖြစ်မနေ လိုအပ်သော စွမ်းဆောင်ရည် လိုအပ်ချက်ဖြစ်ပါသည်။
ကာဗွန်အမျှင်အမွှေးရဲ့ အပူထိန်းချုပ်မှု ဒီဇိုင်းဟာ အပူစွမ်းဆောင်ရည်နဲ့ အပူကူးစက်မှုလည်း ထည့်သွင်းစဉ်းစားရမှာပါ။ ကာဗွန်အမျှင်ပေါင်းစပ်အမွှေးအိတ်ပစ္စည်းများသည် သတ္တုများနှင့်ယှဉ်လျှင် အပူကူးစက်မှုနိမ့်ပြီး ပတ်ဝန်းကျင်သို့ အပူဆုံးရှုံးမှု လျော့နည်းစေရန် အကျိုးရှိနိုင်သော်လည်း အပူပေးစက်ဝန်း layout ကို ဂရုတစိုက် မပြုပြင်ပါက ဒေသတွင်းအပူ (သို့) အအေး ပုံသွင်းမှု ပုံစံထုတ်စဉ်မှာ တွက်ချက်မှုဆိုင်ရာ အပူပိုင်း ဆန်းစစ်မှုက ပုံသွင်းမှု မဆောက်ခင် အပူချိန် မညီမျှမှု ဖြစ်နိုင်ခြေကို ဖော်ထုတ်ဖို့ တန်ဖိုးရှိတဲ့ ကိရိယာတစ်ခုပါ။
ကြီးမားသောပုံစံရှိသည့် လေတာဘိုင်န်အမိုးအုံးမော်လ်များအတွက် ဇုန်အလိုက် အပူခါးမှုထိန်းချုပ်မှုသည် အမိုးအုံးမျက်နှာပုံ၏ အပိုင်းအစများကို အလွဲသုံးစားမှုများမှ ကာကွယ်ရန် လိုအပ်ပါသည်။ အမိုးအုံး၏ အလျားလိုက် ဖလှယ်မှုများကို အတိအကျ ထိန်းချုပ်ရန် အဆိုပါ အပူခါးမှုထိန်းချုပ်မှုအဆင့်သည် ကုန်ပစ္စည်းပေးသူများမှ ကာဗွန်မှုန်များဖြင့် ပုံစောင်ထုတ်လုပ်ရန် အမိုးအုံးအတွက် အသုံးပြုသည့် အသိအမှတ်ပြုမှုများကို သုံးသပ်ရာတွင် သို့မဟုတ် အသစ်သော ထုတ်လုပ်မှုအစီအစဥ်အတွက် အထူးပုံစောင်များကို ဒီဇိုင်းရေးဆွဲရာတွင် အဓိကအကဲဖြတ်မှုအချက်ဖြစ်သင့်ပါသည်။
အထောက်အပံ့ပေးသည့် အဆောက်အဦးနှင့် ရှည်လျားသည့် အကွာအဝေးအတွက် မှုန်းမှုန်းမှု ဒီဇိုင်း
လေစွမ်းအင်သုံး လေလှိုင်းများအတွက် ကာဗွန်အမျှင်အမွှေးအိတ်သည် မကြာခဏဆိုသလို မလိုအပ်သော ကွေးခြင်း သို့မဟုတ် ဒေသတွင်း ဖိအားအာရုံစိုက်မှု မပါဝင်ဘဲ ၎င်း၏အလျားအလျားရှိ နေရာများစွာတွင် ထောက်ပံ့ပေးရန် လိုအပ်သော ကြီးမားသော ရှည်လျားသော တည်ဆောက်မှုတစ်ခုဖြစ်သည်။ ထို့ကြောင့် ပုံသွင်းမှုဆိုင်ရာ အုတ်ချောင်း သို့မဟုတ် ထောက်ပံ့ရေး တည်ဆောက်မှု၏ ဒီဇိုင်းသည် လက်နက်စနစ်တစ်ခုလုံး၏ မပြတ်သားသော အစိတ်အပိုင်းတစ်ခုဖြစ်ပြီး နောက်ပိုင်းတွင် စဉ်းစားခြင်းမဟုတ်ပါ။ မခိုင်မာတဲ့ အထောက်အပံ့ပေးထားတဲ့ ပုံသွင်းမှုတွေဟာ အချိန်ကြာလာတာနဲ့အမျှ ကျဆင်းသွားပြီး အထူးသဖြင့် ထပ်တလဲလဲ အပူပေးခြင်းနဲ့ အအေးပေးခြင်း စက်ဝန်းတွေကို ခံရတဲ့အခါမှာ ဖြောင့်မတ်မှု ကွဲပြားမှု တဖြည်းဖြည်း တိုးလာတဲ့ အမျှင်တွေ ထုတ်ပေးပါတယ်။
မော်လ်ဒ်၏ နောက်ကွယ်ရှိ ဖွဲ့စည်းပုံ — ကာဗွန်ဖိုင်ဘာများဖွဲ့စည်းထားသော မော်လ်ဒ်၏ မျက်နှာပုံစံအောက်တွင် အားကို ခံနေရသည့် ဖွဲ့စည်းပုံ — ကို သာမူန်အားဖြင့် သံမဏိ (သို့) သံမဏိနှင့် ကွမ်းသီးပစ္စည်းများ ပေါင်းစပ်ထားသည့် ဖွဲ့စည်းပုံဖြင့် ပုံဖော်လုပ်ဆောင်လေ့ရှိသည်။ ဤဖွဲ့စည်းပုံကို မော်လ်ဒ်၏ မျက်နှာပုံစံသို့ အားကို ညီညာစွာ လွှဲပေးနိုင်ရန် ဒီဇိုင်းရေးဆွဲထားရပါမည်။ အထူးသဖြင့် မော်လ်ဒ်၏ မျက်နှာပုံစံတွင် အားကို အမှတ်တစ်ခုတွင် စုစည်းမော်လ်ဒ်ဖွဲ့စည်းပုံကို ဖော်ပေးခြင်းမှ ရှောင်ရှားရန် လိုအပ်ပါသည်။ ကာဗွန်ဖိုင်ဘာများဖွဲ့စည်းထားသော မော်လ်ဒ်၏ မျက်နှာပုံစံနှင့် ၎င်း၏ နောက်ကွယ်ရှိ ဖွဲ့စည်းပုံအကြား ဆက်သွယ်မှုနေရာတွင် အပူခွဲခြမ်းမှုကြောင့် ဖြစ်ပေါ်လာသည့် အပူခွဲခြမ်းမှုကွဲပြားမှုကို လက်ခံနိုင်ရန် လိုအပ်ပါသည်။ ထိုအတွက် အများအားဖြင့် ကပ်နေသည့် (သို့) ယန္တရားမှ ချိတ်ဆက်ထားသည့် ဆက်သွယ်မှုစနစ်များကို အသုံးပြုပြီး သင့်လျော်သည့် ကွဲပြားမှုကို ထောက်ပံ့ပေးသည့် အင်ဂျင်နီယာမှ ဒီဇိုင်းရေးဆွဲထားသည်။
ကုန်ပစ္စည်းဝယ်ယူခြင်း သို့မဟုတ် ထုတ်လုပ်မှုအတည်ပြုခြင်းမှ အလွန်ရှည်လျားသော ကာဗွန်ဖိုင်ဘာ ပုံသောင်း၏ မာက်န်းမာက်န်းမှုဒီဇိုင်းကို အကဲဖြတ်ရန်အတွက် ပုံသောင်းဒီဇိုင်နာထံမှ ဖွဲ့စည်းပုံဆိုင်ရာ အားသောင်းခံမှုဆိုင်ရာ စာရွက်စာတမ်းများကို တောင်းခံရပါမည်။ ကိုယ်ပိုင်အလေးချိန်အောက်တွင် နှင့် လုပ်ငန်းစဉ်အတွင်း ဖိအားများအောက်တွင် ပုံသောင်း၏ အကွေးအမှုန်မှု (deflection) ကို ဖော်ပြသည့် အဆုံးသတ်ဒြပ်စင် အားသောင်းခံမှုဆိုင်ရာ အားသောင်းခံမှုဆိုင်ရာ အကဲဖြတ်မှု (finite element analysis) ရလဒ်များသည် အင်ဂျင်နီယာအဖွဲ့များအား ပုံသောင်းသည် သတ်မှတ်ထားသည့် စွမ်းဆောင်ရည်အတိုင်း သတ်မှတ်ထားသည့် အသုံးပြုမှုကာလအတွင်း အောင်မွန်စွာ အလုပ်လုပ်နိုင်မည်ဟု ယုံကြည်မှုကို ပေးစေပါသည်။ ဤအဆင့်အထိသော အင်ဂျင်နီယာဆိုင်ရာ စာရွက်စာတမ်းများကို တောင်းခံခြင်းသည် ကုန်ကုန်သုံးပစ္စည်းများ ဝယ်ယူရေးလုပ်ငန်းစဉ်တွင် အဆင့်မြင့်မှုကို ဖော်ပြသည့် အမှတ်လက္ခဏာဖြစ်ပါသည်။
ထုတ်လုပ်မှုကာလ၊ ထိန်းသိမ်းမှုနှင့် ပိုင်ဆိုင်မှုစုစုပေါင်းစုစုပေါင်းကုန်ကုန်
ပုံသောင်းအသုံးပြုမှု အရေအတွက် မျှော်မှန်းချက်များနှင့် ပုံသောင်းအသုံးပြုမှုကာလကို လျော့နည်းစေသည့် အကြောင်းရပ်များ
လေတုံးပေါင်းမှုန်းအတွက် ကာဗွန်ဖိုင်ဘာသုံး ပုံသေးစဥ်ကို ကောင်းမွန်စွာဒီဇိုင်းထုတ်ပြီး သင့်လျော်စွာထိန်းသိမ်းထားပါက လုပ်ဆောင်မှုအခြေအနေများ၊ ရှင်းစ်စနစ်၏ အကြမ်းဖျင်းမှု၊ ပုံသေးစဥ်မှ ဖယ်ရှားရာတွင် အသုံးပြုသည့် အားများနှင့် အသုံးပြုသည့် ထိန်းသိမ်းမှုနည်းလမ်းများပေါ်မူတည်၍ ထုတ်လုပ်မှုစက်ခုနှစ် ၅၀၀ မှ ၂၀၀၀ အထိ ထုတ်လုပ်နိုင်သည်။ သင့်၏ အထူးလုပ်ဆောင်မှုအတွက် မျှော်မှန်းထားသည့် ပုံသေးစဥ်အသုံးပြုမှုအကြိမ်ရေကို နားလည်ခြင်းဖြင့် တစ်ခုချင်းစီသော ပုံသေးစဥ်အတွက် အသုံးပြုမှုစုစုပေါင်း ကုန်ကုန်စရိတ်ကို တွက်ချက်နိုင်ပါသည်။ ထိုကုန်ကုန်စရိတ်သည် ပုံသေးစဥ်ရင်းနှီးမှုရွေးချယ်မှုများကို နှိုင်းယှဉ်ရာတွင် ထုတ်လုပ်မှုစီးပွားရေး မော်ဒယ်လ်ထုတ်ခြင်းအတွက် အရေးကြီးသည့် အချက်ဖြစ်သည်။
ကာဗွန်ဖိုင်ဘာ ပုံသေးစေး၏ အသုံးချမှုကာလကို အများဆုံးလျော့နည်းစေနိုင်သည့် အကြောင်းရင်းများတွင် ပုံသေးစေးမှ ဖယ်ထုတ်ရာတွင် ဖြစ်ပေါ်လာသည့် ယန္တရားဆိုင်ရာ ပျက်စီးမှု၊ မလ sufficiently အသုံးပြုသည့် မှုန်းထုတ်ရေးအေဂျင့်ကြောင့် မျက်နှာပြင် ပျက်စီးမှု၊ အပူခါးပါးမှုကြောင့် ဖြစ်ပေါ်လာသည့် အပူခါးပါးမှု ပျက်စီးမှုနှင့် ကျန်ရှိသည့် ရီဆင် (resin) သို့မဟုတ် သန့်စင်ရေး အရည်များကြောင့် ဖြစ်ပေါ်လာသည့် ဓာတုပိုင်းဆိုင်ရာ တိုက်ခိုက်မှုတို့ ပါဝင်သည်။ ကာဗွန်ဖိုင်ဘာ ပုံသေးစေးများအတွက် စီမံခန့်ခွဲမှု လုပ်ထုံးလုပ်နည်းများကို စဥ်ဆက်မပါး မှတ်တမ်းတင်ထားခြင်း — ထိုသို့သော လုပ်ထုံးလုပ်နည်းများတွင် မျက်နှာပြင်ကို ပုံမှန်စွဲမ်းကြည့်ခြင်း၊ အနည်းငယ်သော ပျက်စီးမှုများအတွက် နေရာကွက်အလိုက် ပြုပြင်ခြင်း လုပ်ထုံးများနှင့် မျက်နှာပြင်ကို ပုံမှန်အတိုင်း ပြန်လည်ပြုပ်ပ်ခြင်း အချိန်ကာလများ ပါဝင်သည် — သည် ကာဗွန်ဖိုင်ဘာ ပုံသေးစေးများတွင် ရင်းနှီးမှုမှ အများဆုံးအကျိုးအမြတ်ရရှိရေးအတွက် အရေးကြီးသည်။
ကာဗွန်ဖိုင်ဘာ ပုံသေးစေး (mold) တစ်ခု၏ ပြုပြင်မှုလုပ်နိုင်မှုကို အထူးဒီဇိုင်းတစ်ခုကို ရွေးချယ်မှုပြုလုပ်ရန်မှီအထိ အကဲဖြတ်ခြင်းသည် အလွန်အရေးကြီးပါသည်။ ပုံသေးစေးအများစုတွင် မျက်နှာပုံပေါ်ရှိ ပျက်စီးသော အပိုင်းများကို ခွေးထုတ်ပြီး ပြန်လည်ဖြည့်သွင်းကာ ပြန်လည်မှုန်ဝါးပေးခြင်းဖြင့် မှန်ကန်သော အရွယ်အစားများကို ပြန်လည်ရရှိနိုင်ပါသည်။ သို့သော် အချို့သော ပုံသေးစေးများတွင် ဂဲလ်ကော့ (gelcoat) အလွှာထက် ပိုမိုနက်ရှိုင်းစွာ ပျက်စီးမှုဖြစ်ပါက မျက်နှာပုံအလွှာတစ်ခုလုံးကို အစားထိုးရန် လိုအပ်ပါသည်။ ကုန်ထုတ်လုပ်မှုအတွက် အသုံးပြုမည့် ကာဗွန်ဖိုင်ဘာ ပုံသေးစေးကို အပြည့်အဝ အစားထိုးရန်မဟုတ်ဘဲ လုပ်ကွက်တွင် ပြုပြင်မှုလုပ်နိုင်သည့် ဒီဇိုင်းဖြင့် ရွေးချယ်ခြင်းဖြင့် မြင့်မားသော ထုတ်လုပ်မှုပမာဏရှိသော လေတုံးတွင် အသုံးပြုမည့် ပုံသေးစေးများ၏ အသက်တာကုန်ကုန်ကုန်ကုန်စုစု (lifecycle tooling costs) ကို သိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသိသ......
ပေးသွင်းသူများနှင့် နည်းပညာအထောက်အပံ့ စွမ်းရည်များကို အကဲဖြတ်ခြင်း
ကာဗွန်ဖိုင်ဘာ ပုံသေပုံစံ (မော်လ်) ကိုရွေးချယ်ခြင်းသည် ကိရိယာအတွက် နည်းပညာဆိုင်ရာ ဆုံးဖြတ်ချက်သီးသန့်သာမက၊ ထိုမော်လ်၏ အသုံးပြုမှုကာလတစ်လျှောက် အတူတက်လာမည့် ပေးသွင်းသူနှင့် ဆက်သွယ်မှုဆိုင်ရာ ဆက်ဆံရေးနှင့် နည်းပညာဆိုင်ရာ အထောက်အပံ့များကိုလည်း ဆုံးဖြတ်ခြင်းဖြစ်ပါသည်။ ကောင်းမွန်သော ကာဗွန်ဖိုင်ဘာ မော်လ် ပေးသွင်းသူသည် အင်ဂျင်နီယာ စိစိုက်စွဲမှု စာရွက်စာတမ်းများ၊ အရွယ်အစား အတည်ပြုခြင်း အစီရင်ချုပ်များ၊ လုပ်ငန်းစဉ် အရည်အသွေးအတည်ပြုခြင်း စမ်းသပ်မှု ရလဒ်များနှင့် မော်လ်အာမခံချက် အသေးစိတ်အချက်အလက်များကို ပေးနိုင်ရမည်ဖြစ်ပါသည်။ ဤစာရွက်စာတမ်းများသည် ပေးသွင်းသူ၏ နည်းပညာဆိုင်ရာ စွမ်းရည်ကို ဖော်ပြပေးပြီး လုပ်ငန်းစဉ် စတင်ခြင်းနှင့် အဆက်မပါသော အရည်အသွေးထိန်းချုပ်မှုအတွက် ထုတ်လုပ်မှုအဖွဲ့အား ကိုးကားရန် လိုအပ်သော ဒေတာများကို ပေးစေပါသည်။
နေရောင်ခြည်စွမ်းအင် တူးရင်းမှုန်းမှု ထုတ်လုပ်မှု အစီအစဉ်များတွင် နည်းပညာဆိုင်ရာ အကူအညီပေးနိုင်မှုများသည် အထူးအရေးကြီးပါသည်။ အကူအညီများသည် မျှော်မှန်းမထားသော ပုံသေနေရာမှု (mold) နှင့် သက်ဆိုင်သော ထုတ်လုပ်မှု ရပ်ဆို့မှုများကြောင့် ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကုန်ကု...... အရေးကြီးသော အပိုပစ္စည်းများကို သိုလှောင်ထားနိုင်ခြင်း၊ နေရာတက် ပြုပြင်မှုအတွက် အဖွဲ့အစည်းကို ချက်ချင်း စေလွှတ်ပေးနိုင်ခြင်း စသည့် ဝန်ဆောင်မှုများကို ပေးနိုင်သည့် ပေးသောသူသည် ပုံသေနေရာမှု (mold) ပစ္စည်းများကို စျေးနောက်ဆုံး စျေးနောက်ဆုံး စျေးနောက်ဆုံး စျေးနောက်ဆုံး စျေးနောက်ဆုံး စျေးနောက်ဆုံး စျေးနောက်ဆုံး စျေးနောက်ဆုံး စျေးနောက်ဆုံး စျေးနောက်ဆုံး စျေးနောက်ဆုံး စျေးနောက်ဆုံး စျေးနောက်ဆုံး စျေးနောက်ဆုံး စျေးနောက်ဆုံး စျေးနောက်ဆုံး စျေးနောက်ဆုံး စျေးနောက်ဆုံး စျေးနောက်ဆုံး စျေးနောက်ဆုံး စျေးနောက်ဆုံး စျေးနောက်ဆုံး စျေးန...... အပိုမှုန်းမှုကို စဉ်းစားရှုမှတ်ခြင်းသည် နောက်ဆုံး ရွေးချယ်မှု ဆုံးဖြတ်ချက်ချရာတွင် ဤဝန်ဆောင်မှုများကို သင့်လျော်စွာ အလေးထားသင့်ပါသည်။
အတည်ပြုထားသော ကာဗွန်ဖိုင်ဘာ ပုံသေး လေစွမ်းအင်အတွက် အထူးပြုထုတ်လုပ်ထားသော ဖြေရှင်းနည်းဖြစ်ပါသည်။ သင့်ထုတ်လုပ်မှုအစီအစဉ်၏ နည်းပညာဆိုင်ရာနှင့် အချိန်ဇယားဆိုင်ရာ အန္တရာယ်များကို လျော့ချရန်အတွက် လေစွမ်းအင်နယ်ပယ်တွင် ပြုလုပ်ထားသော ပြုပြင်မှုကိရိယာများ (pultrusion tooling) အတွက် အတည်ပြုထားသော အတွေ့အကြုံရှိသော ပေးသွင်းသူများကို အကဲဖြတ်ခြင်းသည် အရေးကြီးသော အဆင့်ဖြစ်ပါသည်။ လေစွမ်းအင်နယ်ပယ်တွင် အတည်ပြုထားသော ထုတ်လုပ်မှုအကိုးအကားများသည် သင်၏ သုံးစွဲမှုအတွက် အမှန်တကယ်ဖြစ်နေသော ထုတ်လုပ်မှုအခြေအနေများအောက်တွင် အမှန်တကယ်စမ်းသပ်ပြီးဖြစ်ကြောင်း ယုံကြည်စေပါသည်။
မေးလေ့ရှိသောမေးခွန်းများ
လေတူးဘိုင်းအတွက် အမိုးအုပ်ခြင်းအမိုးအုပ်ခြင်း (beam) ထုတ်လုပ်မှုအတွက် ကာဗွန်ဖိုင်ဘာ အမိုးအုပ်ခြင်း (mold) ဖြင့် အများအားဖြင့် ရရှိနိုင်သော အတိုင်းအတာအမှန်အကန် (dimensional tolerance) သည် မည်မျှရှိပါသည်။
လေတုံးမှုန်းခေါင်းပေါ်တွင် အသုံးပြုရန် ကာဗွန်ဖိုင်ဘာ ပုံသေးစဥ် (mold) ကို ကောင်းမွန်စွာ ဒီဇိုင်းထုတ်ပါက ပုံသေးစဥ်၏ အတွင်းပိုင်း အကွာအဝေး (cavity) တွင် လေတုံးမှုန်းခေါင်း၏ အလျားနှင့် အပိုင်းအစများ၏ ရှုပ်ထွေးမှုအပေါ်မူတည်၍ ±0.2 mm မှ ±0.5 mm အထိ အတိအကျရှိသော အရွယ်အစား သတ်မှတ်ချက်များကို ထိန်းသိမ်းနိုင်ပါသည်။ ဤအတိအကျရှိသော အရွယ်အစား သတ်မှတ်ချက်များကို အမြဲတမ်း အတိအကျရှိစွာ ရရှိရန်အတွက် အတိအကျရှိသော မှုန်းခေါင်းပုံစဥ် (master pattern) တစ်ခု၊ ပုံသေးစဥ် ထုတ်လုပ်မှုအတွင်း လေးထပ်ပေါင်းစပ်မှု (laminate consolidation) ကို ဂရုစိုက်မှုနှင့် ထုတ်လုပ်မှုသို့ ဝင်ရောက်မှုမှီ ပုံသေးစဥ်ကို သုံးမျက်နှာပေါင်း စကင်န်နင်း (three-dimensional scanning) သို့မဟုတ် ညှိန်းချက်တွက်ချက်မှု နည်းပညာ (coordinate measurement technology) ဖြင့် စမ်းသပ်စစ်ဆေးခြင်းတို့ လိုအပ်ပါသည်။
လေတုံးမှုန်းခေါင်းများအတွက် ကာဗွန်ဖိုင်ဘာ ပုံသေးစဥ် (mold) သည် လက်တွေ့ကျစွာ ထုတ်လုပ်မှု ဘယ်နှစ်ကြိမ် ပြုလုပ်နိုင်ပါသနည်း။
ပုံမှန်လည်ပတ်မှုအခြေအနေများအောက်တွင် သင့်လျော်သော ထိန်းသိမ်းရေးနှင့် ဖယ်ရှားရေးအေဂျင့် (release agent) စည်းမျဉ်းများကို လိုက်နာပါက ပေါင်းစည်းမှုအတွက် အရည်အသွေးမြင့် ကာဗွန်ဖိုင်ဘာ ပုံသေနှောက် (mold) တစ်ခုသည် လေတုံးပေါင်းစည်းမှု (wind turbine beam production) တွင် ထုတ်လုပ်မှု စက်ချက် (production cycles) ၅၀၀ မှ ၂၀၀၀ အထိ အသုံးပြုနိုင်ပါသည်။ အမှန်တကယ် အသုံးပြုနိုင်သည့် စက်ချက်အရေအတွက်သည် လုပ်ဆောင်မှု၏ ပြင်းထန်မှု၊ ပုံသေနှောက်မှ ပစ္စည်းကို ဖယ်ရှားရေးအတွက် အားသုံးမှု (demolding forces)၊ အပူချိန်ပြောင်းလဲမှုအခြေအနေများ (thermal cycling conditions) နှင့် ပုံမှန်ထိန်းသိမ်းရေးအရည်အသွေးပေါ်တွင် မှီခိုပါသည်။ ပုံသေနှောက်များကို အချိန်မှန်စွာ မျက်နှာပုံပေါ်တွင် စစ်ဆေးခြင်းများ ပုံမှန်ပြုလုပ်ပြီး အချိန်မှန်စွာ အသေးစားပြုပြင်မှုများ ပုံမှန်ပြုလုပ်ပေးပါက စနစ်တကျ ထိန်းသိမ်းရေးအစီအစဉ်မရှိဘဲ အသုံးပြုသည့် ပုံသေနှောက်များထက် စွမ်းဆောင်ရည်ပိုမိုကောင်းမွန်ပါသည်။
လေတုံးပေါင်းစည်းမှု (wind turbine beam manufacturing) အတွက် ကာဗွန်ဖိုင်ဘာ ပုံသေနှောက်သည် သံမှုန်ပုံသေနှောက်ထက် ပိုမောင်းမှုရှိပါသလား။
ကာဗွန်ဖိုင်ဘာ ပုံသေးများသည် လေတုံးမှုန်းခေါင်းစင်များ ထုတ်လုပ်ရာတွင် သံပုံသေးများထက် အကျိုးကျေးနဲ့များစွာရှိပါသည်။ ဥပမါ- လွယ်ကူစွာ ကိုင်တွယ်နိုင်ရန် အလေးချိန်သည် အလွန်နည်းပါသည်၊ ထုတ်လုပ်နေသည့် ကွမ်းပေါင်းပစ္စည်း ခေါင်းစင်နှင့် ပိုမိုနီးစပ်သည့် အပူခံနိုင်ရည် ပြောင်းလဲမှု အချိုးကို ပေးစေပါသည်၊ အချိန်ကုန်သက်သော အပူပြောင်းလဲမှုများကို မြန်ဆန်စေပါသည်။ သို့သော် သံပုံသေးများသည် ပိုမိုကြံ့ခိုင်သည့် ထိခိုက်မှု ခံနိုင်ရည်ရှိပြီး ယန္တရားမှုန်းခေါင်းစင်များ အတွက် အလွန်ရှည်လျားသည့် ထုတ်လုပ်မှု အကြိမ်ရေများတွင် စုစုပေါင်း စုံလင်မှုကို အဓိကထားသည့်အခါ စုံလင်မှုနှင့် စုံလင်မှုအတွက် ပိုမိုစီးပွားရေးနုန်းသည့် ရွေးချယ်မှုဖြစ်ပါသည်။ အကောင်းဆုံးရွေးချယ်မှုသည် ထုတ်လုပ်မှု အရေအတွက်၊ အရွယ်အစား လိုအပ်ချက်များ၊ လုပ်စဥ်အပူခံနိုင်ရည်နှင့် ရနှိုင်သည့် စက်ရုံအဆောက်အအိမ်များပေါ်တွင် မှီတည်ပါသည်။
လေတုံးမှုန်းခေါင်းစင်များ ထုတ်လုပ်ရာတွင် ကာဗွန်ဖိုင်ဘာ ပုံသေးများ၏ အသက်တာကို ရှည်လျားစေရန် မည်သည့် ထိန်းသိမ်းရေး လုပ်ထိုးများကို အသုံးပြုသင်းပါသနည်း။
ကာဗွန်ဖိုင်ဘာ ပုံသေးစေး (mold) ၏ အသုံးချမှုကာလကို ရှည်လျားစေရန်အတွက် ထုတ်လုပ်မှု စက်ဝန်းတိုင်းတွင် သင့်လျော်သော မှီခိုမှု အေဂျင့်များ (release agents) ကို ပုံမှန်အားဖြင့် အသုံးပြုရမည်။ ပုံသေးစေး၏ မျက်နှာပုံများကို မျက်စိဖြင့် စစ်ဆေးခြင်းနှင့် အရွယ်အစား စစ်ဆေးခြင်းများကို ပုံမှန်အားဖြင့် ပြုလုပ်ရမည်။ မျက်နှာပုံပေါ်ရှိ အက်ကြောင်းများ သို့မဟုတ် အက်ကြောင်းများ ပိုမိုကျယ်ပေါင်းလာမီ အမျှင်များကို ချက်ချင်းပြုပြင်ရမည်။ ပုံသေးစေးမှ ပစ္စည်းကို ဖုံးထားသည့် အခါ လက်တွေ့အသုံးပြုမှုအတွင် မျက်နှာပုံကို မှီခိုမှုများ မဖြစ်စေရန် သတိထား၍ ကိုင်တွယ်ရမည်။ ပုံသေးစေးပေါ်ရှိ ရှင်းစေး (resin) ကျန်ရှိမှုများကို ဖယ်ရှားရန် အခါအခါ နက်ရှိုင်းစွာ သန့်ရှင်းရမည်။ သို့သော် ပုံသေးစေး၏ ရှင်းစေး စနစ်နှင့် မက်ခ်တ်သော အရည်များကို အသုံးမပြုရ။ ပုံသေးစေး၏ စက်ဝန်းရေတွက်ချက်မှု၊ မျက်နှာပုံအခြေအနေများ၊ ပြုပြင်မှုများနှင့် မျက်နှာပုံပြောင်းလဲမှုများကို မှတ်တမ်းတင်ထားသည့် မှတ်တမ်းစာအုပ်ကို ထိန်းသိမ်းထားခြင်းဖြင့် ကြိုတင် ထိန်းသုံးမှုများကို စီစဉ်ရန်အတွက် လိုအပ်သည့် အချက်အလက်များကို ရရှိမည်။ ထို့ပါး ထုတ်လုပ်မှု အတွင် မျှော်လင့်မထားသည့် အတားအဆီးများကို ရှောင်ရှားနိုင်မည်။
အကြောင်းအရာများ
- လေတုံးမှုန်းခေါင်းစီး ထုတ်လုပ်မှုတွင် ကာဗွန်ဖိုင်ဘာ ပုံသောင်း၏ အခန်းကဏ္ဍကို နားလည်ခြင်း
- ကာဗွန်ဖိုင်ဘာ ပုံသေးစေး (မော်လ်ဒ်) ရွေးချယ်ရာတွင် အရေးကြီးသော နည်းပညာဆိုင်ရာ စံနှုန်းများ
- ဖွဲ့စည်းပုံဆိုင်ရာ ဒီဇိုင်းနှင့် အပူစီမံခန့်ခွဲမှု လက္ခဏာများ
- ထုတ်လုပ်မှုကာလ၊ ထိန်းသိမ်းမှုနှင့် ပိုင်ဆိုင်မှုစုစုပေါင်းစုစုပေါင်းကုန်ကုန်
-
မေးလေ့ရှိသောမေးခွန်းများ
- လေတူးဘိုင်းအတွက် အမိုးအုပ်ခြင်းအမိုးအုပ်ခြင်း (beam) ထုတ်လုပ်မှုအတွက် ကာဗွန်ဖိုင်ဘာ အမိုးအုပ်ခြင်း (mold) ဖြင့် အများအားဖြင့် ရရှိနိုင်သော အတိုင်းအတာအမှန်အကန် (dimensional tolerance) သည် မည်မျှရှိပါသည်။
- လေတုံးမှုန်းခေါင်းများအတွက် ကာဗွန်ဖိုင်ဘာ ပုံသေးစဥ် (mold) သည် လက်တွေ့ကျစွာ ထုတ်လုပ်မှု ဘယ်နှစ်ကြိမ် ပြုလုပ်နိုင်ပါသနည်း။
- လေတုံးပေါင်းစည်းမှု (wind turbine beam manufacturing) အတွက် ကာဗွန်ဖိုင်ဘာ ပုံသေနှောက်သည် သံမှုန်ပုံသေနှောက်ထက် ပိုမောင်းမှုရှိပါသလား။
- လေတုံးမှုန်းခေါင်းစင်များ ထုတ်လုပ်ရာတွင် ကာဗွန်ဖိုင်ဘာ ပုံသေးများ၏ အသက်တာကို ရှည်လျားစေရန် မည်သည့် ထိန်းသိမ်းရေး လုပ်ထိုးများကို အသုံးပြုသင်းပါသနည်း။