
 EN
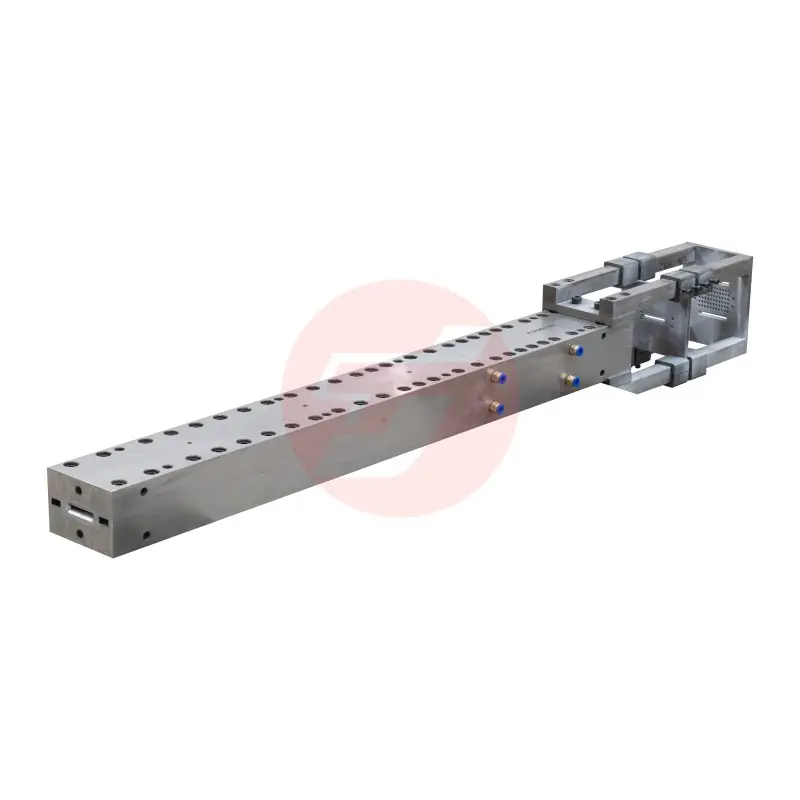
Вибір правильного форма з вуглецевого волокна для виробництва балок вітрових турбін є одним із найважливіших рішень, яке інженерна команда приймає на етапі проектування виробництва. Лопаті вітрових турбін та конструктивні балки вимагають надзвичайної точності розмірів, тривалого терміну служби та стабільних механічних характеристик під впливом екстремальних навантажень зовнішнього середовища. Технологія форм, яку ви обираєте, безпосередньо визначає, чи зможе ваш виробничий процес досягти цих стандартів надійно й у масштабі. Оскільки сектор вітрової енергетики прискорює рух у бік довших, легших і більш аеродинамічно ефективних конструкцій лопатей, потреба у високопродуктивних рішеннях для форм із вуглецевого волокна ніколи не була такою критичною.
Форма з вуглецевого волокна, розроблена спеціально для використання у виробництві балок вітрових турбін, повинна забезпечувати обробку складної геометрії, стійкість до термічних циклів, збереження високої точності розмірів протягом тисяч циклів виробництва, а також ефективне знімання виробу без порушення його структурної цілісності. У цій статті розглядаються основні критерії вибору, ключові технічні параметри та практичні аспекти, які інженери та фахівці з закупівель повинні оцінювати під час вибору форми з вуглецевого волокна для цього вимогливого застосування. Незалежно від того, чи ви запускаєте нову виробничу лінію, чи модернізуєте існуючу, цей посібник призначений для надання вам чіткої та структурованої основи для прийняття рішень.
Розуміння ролі форми з вуглецевого волокна у виробництві балок вітрових турбін
Чому форма є основою структурної надійності
У виробництві балок для вітрових турбін вуглецево-волокнистий формувальний інструмент — це не просто інструмент для формування, а геометричний і структурний еталон, за яким виготовлюють кожну балку. Будь-яке відхилення у геометрії форми, якості поверхні чи поведінці при тепловому розширенні безпосередньо передається готовій композитній деталі. Це означає, що жорсткість балки, точність вирівнювання волокон і стійкість до втоми визначаються вже якістю самої форми.
Спар-кепи та балки поперечних перегородок у лопатях вітрових турбін є несучими елементами, які піддаються мільйонам циклів навантаження протягом експлуатаційного терміну від 20 до 30 років. Вуглецево-волокниста форма, яка не здатна зберігати розмірну стабільність під час багаторазових циклів нагріву та охолодження, поступово вносить кумулятивні геометричні похибки, що призводить до зростання частки браку й погіршення економічної ефективності виробництва. Саме тому вибір форми має розглядатися як інженерне рішення, а не лише як закупівельна операція.
Структурна цілісність лопаті також залежить від здатності форми зберігати постійний профіль внутрішньої порожнини на всій її довжині — яка у сучасних турбінних конструкціях може перевищувати 20 метрів. Системи форм із вуглецевого волокна великого прольоту повинні проектуватися з вбудованими підсилювальними структурами, щоб запобігти провисанню, коробленню або диференційній тепловій деформації, які в іншому разі порушили б прямоту лопаті та співвідношення об’єму волокна до смоли.
Зв’язок між типом форми та технологічним процесом виробництва
Компоненти балок вітрових турбін найчастіше виготовляють методами пропитування (pultrusion), формування з використанням перенесення смоли (RTM) або вакуумної інфузії. Кожен із цих процесів накладає специфічні вимоги до форми з вуглецевого волокна щодо стійкості до тиску в порожнині, характеристик звільнення поверхні та здатності керування тепловим режимом. Наприклад, оснастка для процесу пропитування вимагає, щоб форма витримувала постійні навантажувальні сили під час проходження через матрицю, одночасно зберігаючи точно заданий поперечний переріз, тому основними критеріями вибору матеріалу є його жорсткість та твердість поверхні.
Форму з вуглецевого волокна для технології RTM необхідно проектувати як закритий двочастинний інструмент, здатний стабільно ущільнюватися під тиском ін’єкції. Це вимагає наявності фланцевої геометрії, що забезпечує повторюване розподілення зусиль закриття, ущільнювальних поверхонь, стійких до проникнення смоли, а також точно підібраних половин форми, які зберігають розміри порожнини навіть за умов теплового розширення під час циклу затвердіння. Тому першим і найважливішим питанням перед оцінкою будь-яких інших технічних параметрів є визначення технологічного процесу виготовлення, для якого призначена ця форма.
Для процесів вакуумної інфузії, що широко використовуються при виготовленні балок великої довжини, форма з вуглецевого волокна повинна забезпечувати герметичну базову поверхню з достатньою жорсткістю, щоб протистояти навантаженню атмосферного тиску без деформації. Поверхня форми також має бути хімічно сумісною з засобами для зняття виробів і інфузійними смолами, що використовуються в системі, оскільки несумісні покриття поверхні можуть призвести до відшарування або утворення пористості на поверхні готового виробу.
Ключові технічні критерії вибору форми з вуглецевого волокна
Матеріал і архітектура укладання самої форми
Тіло форми високопродуктивної форми з вуглецевого волокна для виробництва лопатей вітрових турбін є саме за собою композитною структурою, як правило, побудованою з кількох шарів пропрегу з вуглецевого волокна або пропитаної вуглецевої тканини на інструментальній заготовці. Архітектура шаруватого пакету форми визначає її коефіцієнт теплового розширення (КТР), жорсткість на згин і довготривалу розмірну стабільність. Добре спроектована форма з вуглецевого волокна має бути розроблена з КТР, який максимально наближений до КТР композитної лопаті, що виготовляється, що мінімізує залишкові напруження під час затвердіння й покращує геометричну точність готової деталі.
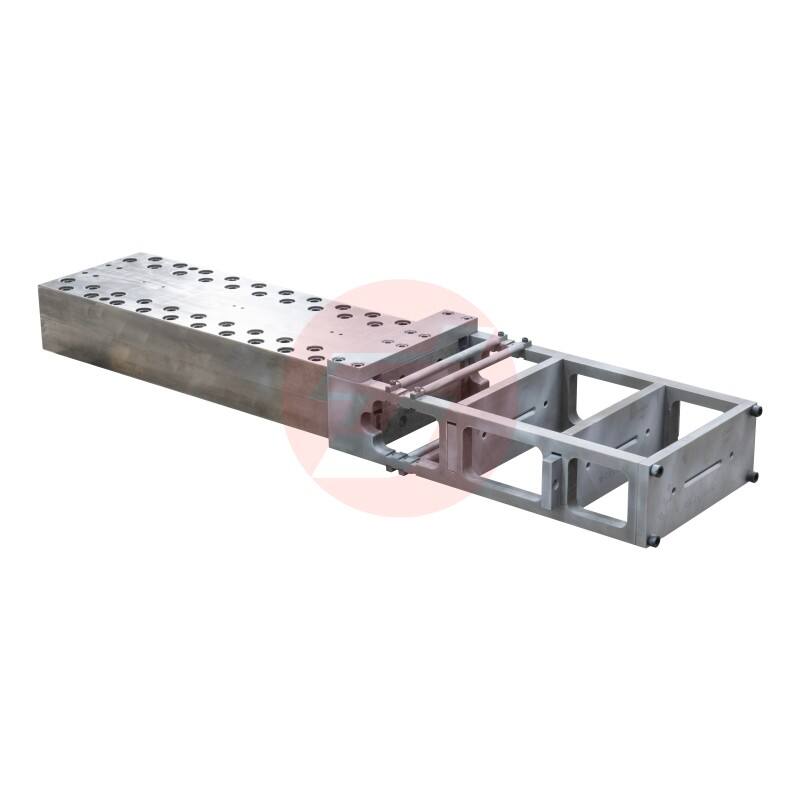
Вибір між стандартним і проміжним модулями армування вуглецевим волокном у ламінаті форми впливає як на співвідношення жорсткості до ваги інструменту, так і на його вартість. Для форм для довгопрогонових лопатей вітрових турбін, де прогин під власною вагою є реальною проблемою, часто необхідне армування вуглецевим волокном з вищим модулем у поєднанні з товстою каркасною структурою. Лицеве покриття форми — поверхневий шар, що контактує з композитною балкою, — має використовувати тверду, стійку до абразивного зносу смолу, здатну зберігати задані специфікації шорсткості поверхні протягом усього розрахованого терміну експлуатації інструменту.
Також важливо врахувати, чи буде форма використовуватися в автоклаві, при термообробці в пічці чи при кімнатній температурі. Кожен із цих режимів термічної обробки ставить різні вимоги до смолистої системи форми та її структурного наслоєння. Вуглецево-волокнисту форму, призначену для використання в автоклаві, необхідно атестувати на здатність витримувати поєднання підвищеної температури й додатного тиску, характерне для автоклавної обробки; це вимагає застосування смолистої системи з вищою температурою затвердіння та ретельної консолідації шаруватого матеріалу без пор під час виробництва.
Геометрична точність та стандарти якості поверхні
Для застосування у вітрових турбінах щодо балок допустимі відхилення розмірів порожнини форми з вуглецевого волокна зазвичай вказуються в долях міліметра по всій довжині деталі. Досягнення таких допусків вимагає використання прецизійно обробленого або ретельно контрольованого зразка-майстра (зі збірки шарів), точного перенесення геометрії на поверхню форми та перевірки готової форми за допомогою тривимірного сканування або координатних вимірювальних методів. Будь-який постачальник, який надає форму з вуглецевого волокна для цього застосування, повинен мати можливість надати документацію щодо розмірної верифікації, що підтверджує відповідність інженерному кресленню.
Шорсткість поверхні форми безпосередньо відображається на якості поверхні витягнутої балки. Поверхні лопатей вітрових турбін повинні відповідати аеродинамічним вимогам щодо гладкості в зовнішніх ділянках і вимогам до якості склеювальних поверхонь у структурних зонах з’єднання. Високоякісна форма з вуглецевого волокна повинна забезпечувати шорсткість поверхні в діапазоні Ra 0,4–Ra 0,8 мікрометра без додаткової післяобробки, що мінімізує вторинні операції остаточної обробки й скорочує загальний цикл виробництва.
Гелькоут або системи поверхневої плівки, нанесені на робочу поверхню форми під час її виготовлення, слід вибирати з урахуванням їх стійкості до багаторазових термічних циклів, стійкості до розчинників, що містяться в засобах для очищення, та сумісності з використовуваними системами звільнення. Недостатня підготовка поверхні форми з вуглецевого волокна є однією з найпоширеніших первинних причин раннього руйнування поверхні та зниження кількості витягувань, тому інженерія поверхні є критичним критерієм оцінки під час кваліфікації форми.
Конструктивне проектування та особливості теплового управління
Інтегровані системи опалення та охолодження
Сучасне виробництво балок для вітрових турбін здійснюється в умовах жорстких циклів, що вимагає швидкого й рівномірного нагріву композитного пакета до температури полімеризації з наступним контрольованим охолодженням перед вийманням виробу з форми. Форма з вуглецевого волокна, призначена для високопродуктивного виробництва, повинна мати вбудовану систему нагріву — найчастіше електричні нагрівальні елементи або контури циркуляції рідини — яка забезпечує рівномірний розподіл температури по всій поверхні форми. Температурні градієнти всередині форми під час полімеризації є однією з основних причин залишкових напружень і деформацій у готовій балці, тому теплова рівномірність є обов’язковим вимогами до її експлуатаційних характеристик.
Конструкція системи термокерування вуглецево-волокнистого формувального інструменту також має враховувати теплоємність та теплопровідність самої конструкції інструменту. Композитні матеріали на основі вуглецевого волокна мають нижчу теплопровідність порівняно з металами, що може бути перевагою для мінімізації теплових втрат у навколишнє середовище, але також може призводити до виникнення локалізованих гарячих або холодних зон, якщо розташування нагрівальних контурів не спроектовано з достатньою увагою. Обчислювальний тепловий аналіз під час проектування формувального інструменту є цінним інструментом для виявлення потенційних температурних неоднорідностей ще до виготовлення інструменту.
Для форм для великих вітрових турбін з балковою конструкцією часто необхідне зональне регулювання температури — коли різні ділянки поверхні форми керуються незалежно — задля компенсації варіацій у товщині поперечного перерізу вздовж довжини балки. Такий рівень складності термокерування має бути ключовим критерієм оцінки при аналізі специфікацій форм із вуглецевого волокна від потенційних постачальників або при проектуванні спеціальної оснастки для нової виробничої програми.
Опорна конструкція та проектування жорсткості на великі прольоти
Форма з вуглецевого волокна для виробництва балок вітрових турбін часто є великою, видовженою конструкцією, яку необхідно підтримувати в кількох точках уздовж її довжини, щоб уникнути небажаного прогину або локальних концентрацій напружень. Тому проектування підстави для форми або опорної конструкції є невід’ємною частиною загальної системи інструментів, а не додатковою деталлю, яку враховують після всього іншого. Недостатньо підтримувані форми з часом провисають, особливо під час багаторазових циклів нагрівання й охолодження, що призводить до виготовлення балок із поступовим зростанням відхилень від прямолінійності.
Конструкція підстави форми — несуча рама, розташована за зовнішньою оболонкою з вуглецевого волокна, — зазвичай виготовляється зі сталі або з комбінації сталі та композитних матеріалів. Цю конструкцію слід проектувати так, щоб вона рівномірно передавала навантаження на поверхню форми без локальних точкових навантажень, які можуть спричинити місцеву деформацію. Межа між зовнішньою оболонкою форми з вуглецевого волокна та її підставою також повинна враховувати різницю в тепловому розширенні, зазвичай за допомогою системи клеєних або механічно закріплених з’єднань, розрахованих із відповідною гнучкістю.
Оцінка проектування жорсткості вуглецевого волокна для форми з великим прольотом перед її придбанням або затвердженням виготовлення вимагає надсилання запиту на отримання документації зі структурного аналізу від розробника форми. Результати методу скінченних елементів, що демонструють прогин під власною вагою та під навантаженням у процесі виробництва, надають інженерним командам впевненості в тому, що форма буде відповідати технічним вимогам протягом усього розрахованого терміну експлуатації. Наполягання на наданні такого рівня інженерної документації є ознакою зрілого процесу закупівлі оснащення.
Термін експлуатації у виробництві, технічне обслуговування та загальна вартість володіння
Очікувана кількість циклів відливки та чинники, що скорочують термін служби форми
Добре спроектована та належним чином обслуговувана форма з вуглецевого волокна для виробництва балок вітрових турбін повинна забезпечувати від 500 до 2000 циклів виробництва залежно від умов процесу, агресивності системи смоли, зусиль при вийманні виробу з форми та застосовуваних практик обслуговування. Розуміння очікуваної кількості циклів для вашого конкретного застосування дозволяє розрахувати амортизовану вартість оснастки на одну балку, що є важливим параметром при моделюванні економіки виробництва під час порівняння варіантів інвестицій у оснастку.
Фактори, які найбільш імовірно скорочують термін служби форми з вуглецевого волокна, включають механічні пошкодження під час виймання виробу з форми, деградацію поверхні через недостатнє нанесення звільняючого агента, тепловий удар внаслідок різких змін температури та хімічну атаку залишків смоли або очищувальних розчинників. Розробка документованого протоколу обслуговування форм — з регулярними оглядами поверхні, локальними процедурами ремонту при незначних пошкодженнях та запланованими інтервалами повторного оброблення поверхні — є обов’язковою умовою для максимізації повернення інвестицій у оснастку для форм з вуглецевого волокна.
Також важливо оцінити ремонтопридатність форми з вуглецевого волокна до прийняття остаточного рішення щодо конкретного конструктивного рішення. Деякі архітектури форм дозволяють шліфувати пошкоджені ділянки поверхні, заповнювати їх і повторно полірувати для відновлення розмірної точності, тоді як у інших випадках, якщо пошкодження проникає глибше за шар гелькоуту, може знадобитися повна заміна лицевого ламінату. Вибір форми з вуглецевого волокна, конструкція якої передбачає ремонт на місці замість повної заміни, може значно знизити витрати на інструментарій протягом усього життєвого циклу у виробничих програмах високотоннажного випуску лопатей вітрових турбін.
Оцінка постачальників та технічних можливостей підтримки
Вибір форми з вуглецевого волокна — це не лише технічне рішення щодо самого інструменту, а й рішення щодо партнерства з постачальником та постійної технічної підтримки, яка супроводжуватиме форму протягом усього терміну її експлуатації. Кваліфікований постачальник форм з вуглецевого волокна повинен мати змогу надавати документацію з інженерного аналізу, звіти про перевірку розмірів, результати кваліфікаційних випробувань процесу та чітке формулювання умов гарантії на форму. Ці документи свідчать про технічну компетентність постачальника й забезпечують виробничу команду довідковими даними, необхідними для налаштування процесу та постійного контролю якості.
Технічні можливості підтримки є особливо важливими для програм виробництва балок вітрових турбін, оскільки будь-яка незапланована зупинка виробництва через проблеми з формами має значні фінансові наслідки. Постачальник, який може швидко проводити діагностику на відстані, підтримувати запас критичних запасних компонентів і направляти команду польових сервісних спеціалістів для проведення ремонтних робіт на місці, забезпечує суттєво більшу цінність, ніж постачальник, який пропонує лише саму форму за нижчою початковою ціною. При остаточному виборі необхідно враховувати загальну вартість володіння, адекватно оцінивши ці сервісні фактори.
Для команд, які шукатимуть доведені форма з вуглецевого волокна рішення, розроблене спеціально для застосування в конструкційних балках вітроелектростанцій; оцінка постачальників із доведеним досвідом у виготовленні оснастки для пропитувального витягування (pultrusion) у галузі вітрової енергетики є важливим кроком зниження технічних та графікових ризиків для вашої виробничої програми. Перевірені виробничі посилання в секторі вітрової енергетики надають впевненість у тому, що конструкція форми була перевірена в реальних умовах виробництва.
Часті запитання
Які типові граничні відхилення розмірів досяжні за допомогою форми з вуглецевого волокна для виробництва балок вітрових турбін?
Добре спроектована форма з вуглецевого волокна для виробництва балок вітрових турбін може забезпечувати точність розмірів у межах ±0,2 мм – ±0,5 мм по всьому об’єму форми, залежно від довжини та складності поперечного перерізу балки. Досягнення цих допусків із постійною стабільністю вимагає використання прецизійного зразка-еталона, ретельної консолідації шарів композиту під час виготовлення форми та верифікації готової форми за допомогою тривимірного сканування або координатно-вимірювальних технологій до введення інструменту в серійне виробництво.
Скільки циклів виробництва може реально витримати форма з вуглецевого волокна для балок вітрових турбін?
За нормальних умов експлуатації з дотриманням вимог щодо технічного обслуговування та використання засобів для зняття відливок тривалість служби високоякісної форми з вуглецевого волокна, що застосовується при виробництві балок для вітрових турбін, становить від 500 до 2000 циклів виробництва. Фактична кількість циклів залежить від агресивності технологічного процесу, зусиль, необхідних для виймання виробу з форми, умов термічного циклювання та якості регулярного технічного обслуговування. Форми, які підлягають плановим огляду поверхонь і своєчасному усуненню незначних пошкоджень, постійно демонструють кращі показники порівняно з формами, що експлуатуються без структурованої програми технічного обслуговування.
Чи є форма з вуглецевого волокна кращою за сталеву форму для виробництва балок вітрових турбін?
Форми з вуглецевого волокна мають значні переваги порівняно зі стальними формами для виробництва балок вітрових турбін, зокрема значно меншу вагу, що полегшує їх обробку, коефіцієнт теплового розширення, який ближчий до коефіцієнта теплового розширення композитної балки, що виготовляється, та швидшу теплову реакцію, що скорочує тривалість циклу. Однак сталеві форми забезпечують вищу стійкість до ударних навантажень і можуть бути економічнішими при дуже тривалих серіях виробництва, де основним критерієм є механічна міцність. Оптимальний вибір залежить від цільового обсягу виробництва, вимог до точності розмірів, температури процесу та наявної інфраструктури виробничого приміщення.
Які заходи з технічного обслуговування продовжують термін служби форми з вуглецевого волокна у виробництві балок вітрових турбін?
Продовження терміну служби форми з вуглецевого волокна вимагає постійного застосування відповідних засобів для зняття виробів перед кожним циклом виробництва, регулярного візуального та розмірного огляду поверхні форми, негайного ремонту будь-яких сколів або тріщин на поверхні до того, як вони почнуть поширюватися, обережного поводження з формою під час витягування виробу, щоб уникнути механічних ударів, а також періодичної глибокої очистки для видалення залишків смоли без використання розчинників, несумісних із системою смоли форми. Ведення журналу форми, у якому фіксуються кількість циклів, стан поверхні, виконані ремонти та події повторного оброблення поверхні, забезпечує дані, необхідні для планування проактивного технічного обслуговування й запобігання неочікуваним перервам у виробництві.
Зміст
- Розуміння ролі форми з вуглецевого волокна у виробництві балок вітрових турбін
- Ключові технічні критерії вибору форми з вуглецевого волокна
- Конструктивне проектування та особливості теплового управління
- Термін експлуатації у виробництві, технічне обслуговування та загальна вартість володіння
-
Часті запитання
- Які типові граничні відхилення розмірів досяжні за допомогою форми з вуглецевого волокна для виробництва балок вітрових турбін?
- Скільки циклів виробництва може реально витримати форма з вуглецевого волокна для балок вітрових турбін?
- Чи є форма з вуглецевого волокна кращою за сталеву форму для виробництва балок вітрових турбін?
- Які заходи з технічного обслуговування продовжують термін служби форми з вуглецевого волокна у виробництві балок вітрових турбін?