
 EN
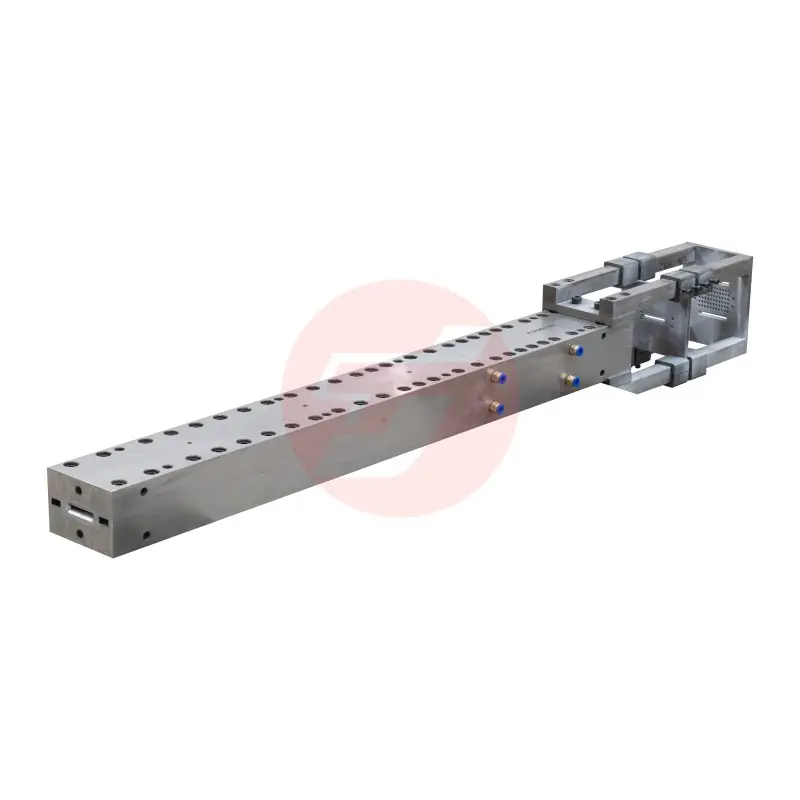
Seleccionar el derecho molde de fibra de carbono para la fabricación de vigas de turbinas eólicas es una de las decisiones más trascendentales que tomará un equipo de ingeniería durante la fase de diseño de producción. Las palas de turbinas eólicas y las vigas estructurales exigen una precisión dimensional excepcional, una larga vida útil y un rendimiento mecánico constante bajo cargas ambientales extremas. La tecnología de moldes que elija determina directamente si su proceso de producción logrará cumplir de forma fiable y a escala dichos estándares. Con el sector de la energía eólica acelerando su impulso hacia diseños de palas más largas, más ligeras y más eficientes aerodinámicamente, la demanda de soluciones de moldes de fibra de carbono de alto rendimiento nunca ha sido más crítica.
Un molde de fibra de carbono diseñado específicamente para aplicaciones de vigas de turbinas eólicas debe soportar geometrías complejas, resistir los ciclos térmicos, mantener tolerancias ajustadas durante miles de ciclos de producción y permitir un desmoldeo eficiente sin comprometer su integridad estructural. Este artículo explica los criterios esenciales de selección, los parámetros técnicos clave y las consideraciones prácticas que los profesionales de ingeniería y adquisiciones deben evaluar al elegir un molde de fibra de carbono para esta exigente aplicación. Ya sea que esté configurando una nueva línea de producción o actualizando una existente, esta guía está concebida para ofrecerle un marco de decisión claro y estructurado.
Comprensión del papel de un molde de fibra de carbono en la producción de vigas para turbinas eólicas
Por qué el molde constituye la base del rendimiento estructural
En la fabricación de vigas para turbinas eólicas, el molde de fibra de carbono no es simplemente una herramienta de conformado, sino el plano geométrico y estructural a partir del cual se replica cada viga. Cualquier desviación en la geometría del molde, su calidad superficial o su comportamiento ante la expansión térmica se transferirá directamente a la pieza compuesta terminada. Esto significa que la rigidez de la viga, la precisión del alineamiento de las fibras y la resistencia a la fatiga comienzan todas con la calidad del propio molde.
Las vigas del refuerzo del alma (spar cap) y de los nervios de corte (shear web) situadas en el interior de una pala de turbina eólica son componentes portantes de carga sometidos a millones de ciclos de tensión durante una vida útil operativa de 20 a 30 años. Un molde de fibra de carbono que no pueda mantener su estabilidad dimensional bajo ciclos repetidos de calentamiento y enfriamiento introducirá gradualmente errores geométricos acumulados, lo que provocará tasas de rechazo que erosionan la rentabilidad de la producción. Por este motivo, la selección del molde debe considerarse una decisión de ingeniería, y no meramente una decisión de adquisición.
La integridad estructural de la viga también depende de la capacidad del molde para mantener un perfil constante de la cavidad interna a lo largo de toda su longitud, que puede superar los 20 metros en los diseños modernos de turbinas. Los sistemas de moldes de fibra de carbono de gran longitud deben diseñarse con estructuras de rigidización integradas para evitar el pandeo, la deformación por torsión o la deformación térmica diferencial, que de otro modo comprometerían la rectitud de la viga y las relaciones volumétricas entre fibra y resina.
La relación entre el tipo de molde y el proceso de fabricación
Los componentes de la viga de aerogeneradores se producen habitualmente mediante púltrusión, moldeo por transferencia de resina (RTM) o procesos de infusión al vacío. Cada proceso impone requisitos distintos en lo que respecta a la resistencia a la presión de la cavidad, las características de desmoldeo superficial y la capacidad de gestión térmica del molde de fibra de carbono. Por ejemplo, las herramientas para púltrusión exigen que el molde soporte fuerzas continuas de carga a través del dado, manteniendo al mismo tiempo una sección transversal con forma precisa, lo que convierte a la rigidez del material y a la dureza superficial en los criterios principales de selección.
Un molde de fibra de carbono RTM debe diseñarse como una herramienta cerrada de dos piezas capaz de sellar de forma constante bajo presión de inyección. Esto requiere una geometría de brida que garantice una distribución repetible de la fuerza de cierre, superficies de sellado resistentes a la infiltración de resina y mitades acopladas que mantengan las dimensiones de la cavidad a pesar de la expansión térmica durante el ciclo de curado. Comprender qué proceso de fabricación utilizará el molde es, por tanto, la primera pregunta esencial antes de evaluar cualquier otro parámetro técnico.
Para los procesos de infusión al vacío, comúnmente empleados en la fabricación de vigas de gran luz, el molde de fibra de carbono debe proporcionar una superficie base hermética al aire con rigidez suficiente para resistir la carga de la presión atmosférica sin sufrir deformaciones. Asimismo, la superficie del molde debe ser químicamente compatible con los agentes desmoldeantes y las resinas de infusión utilizadas en el sistema, ya que recubrimientos superficiales incompatibles pueden provocar fallos de adherencia o porosidad superficial en la pieza final.
Criterios técnicos clave para la selección de un molde de fibra de carbono
Material y arquitectura de apilamiento del molde en sí
El cuerpo del molde de fibra de carbono de alto rendimiento para la producción de vigas de turbinas eólicas es, por sí mismo, una estructura compuesta, construida típicamente con múltiples capas de prepreg de fibra de carbono o de tejido de fibra de carbono infundido sobre un macho de herramienta. La arquitectura laminar del molde determina su coeficiente de dilatación térmica (CDT), su rigidez a la flexión y su estabilidad dimensional a largo plazo. Un molde de fibra de carbono bien diseñado se desarrollará con un CDT muy cercano al de la viga compuesta que se fabrica, lo que minimiza las tensiones residuales durante la curado y mejora la precisión geométrica de la pieza terminada.
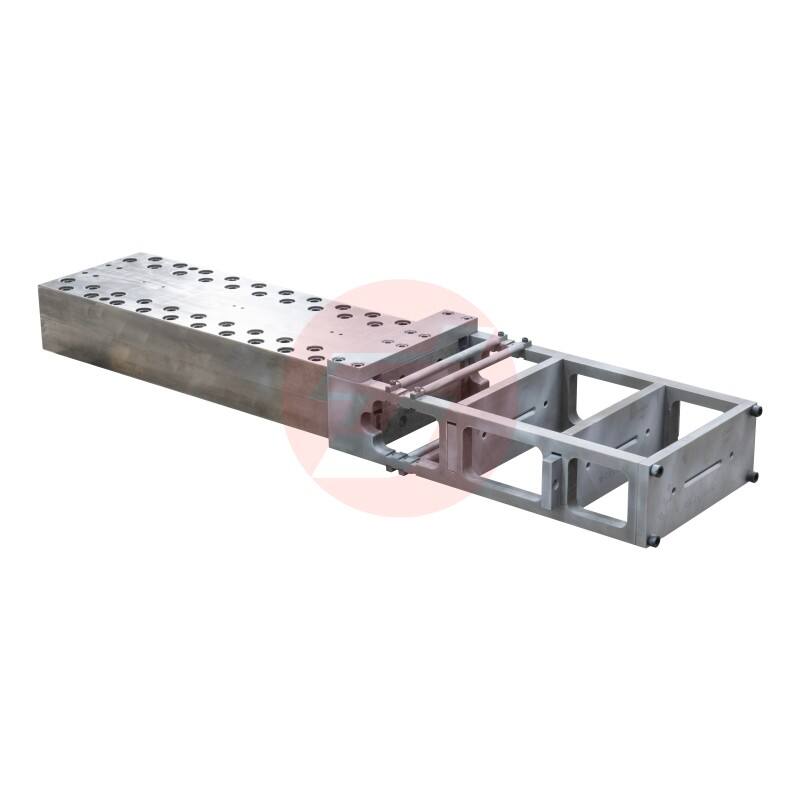
La elección entre refuerzos de fibra de carbono de módulo estándar y de módulo intermedio en el laminado del molde afecta tanto la relación rigidez-peso de la herramienta como su costo. En moldes para vigas de turbinas eólicas de gran luz, donde la deformación por peso propio constituye una preocupación real, suelen ser necesarios refuerzos de fibra de carbono de mayor módulo combinados con una estructura central gruesa. El recubrimiento superficial del molde —la capa superficial que entra en contacto con la viga compuesta— debe emplear un sistema de resina duro y resistente al desgaste, capaz de mantener las especificaciones de rugosidad superficial durante toda la vida útil prevista de la herramienta.
También es importante considerar si el molde se utilizará en un autoclave, se curará en horno o a temperatura ambiente. Cada condición de procesamiento térmico impone distintas exigencias al sistema de resina y al apilado estructural del molde. Un molde de fibra de carbono destinado al uso en autoclave debe estar calificado para soportar la combinación de temperatura elevada y presión positiva que caracteriza al procesamiento en autoclave, lo que requiere un sistema de resina de mayor temperatura y una consolidación cuidadosa del laminado sin inclusiones de aire durante su fabricación.
Precisión geométrica y normas de calidad superficial
Para aplicaciones de vigas de turbinas eólicas, la tolerancia dimensional de la cavidad del molde de fibra de carbono suele especificarse en fracciones de milímetro a lo largo de la longitud total de la pieza. Alcanzar estas tolerancias requiere un patrón maestro de laminado mecanizado con precisión o cuidadosamente controlado, una transferencia precisa de la geometría a la superficie del molde y la validación del molde terminado mediante técnicas de escaneo tridimensional o de medición por coordenadas. Cualquier proveedor que suministre un molde de fibra de carbono para esta aplicación debe ser capaz de proporcionar documentación de verificación dimensional que confirme el cumplimiento del plano técnico.
La rugosidad superficial de la cara del molde se refleja directamente en la calidad superficial de la viga desmoldeada. Las superficies de las vigas para turbinas eólicas deben cumplir con los estándares de lisura aerodinámica en las zonas expuestas y con los requisitos de calidad superficial en las zonas de unión estructural. Un molde de fibra de carbono de alta calidad debe ofrecer un acabado superficial en el rango de Ra 0,4 a Ra 0,8 micrómetros sin necesidad de procesamiento posterior adicional, lo que minimiza las operaciones secundarias de acabado y reduce el tiempo total del ciclo de producción.
Los sistemas de gelcoat o de película superficial aplicados a la cara del molde durante su fabricación deben seleccionarse por su durabilidad bajo ciclos térmicos repetidos, su resistencia a disolventes presentes en los agentes de limpieza y su compatibilidad con los sistemas de desmoldeo utilizados. Una preparación superficial deficiente del molde de fibra de carbono es una de las causas más comunes de degradación temprana de la superficie y de reducción del número de ciclos de producción, lo que convierte a la ingeniería superficial en un criterio crítico de evaluación durante la cualificación del molde.
Características de diseño estructural y gestión térmica
Sistemas integrados de calefacción y refrigeración
La producción moderna de vigas para turbinas eólicas opera con tiempos de ciclo ajustados, lo que exige un calentamiento rápido y uniforme del estratificado compuesto hasta la temperatura de curado, seguido de un enfriamiento controlado antes del desmoldeo. Un molde de fibra de carbono diseñado para producción en alta volumetría debe incorporar un sistema de calefacción integrado —habitualmente elementos calefactores eléctricos embebidos o circuitos de circulación de fluido— que garantice una distribución uniforme de la temperatura en toda la superficie del molde. Los gradientes térmicos dentro del molde durante el curado constituyen una de las principales causas de tensiones residuales y deformaciones en la viga terminada; por tanto, la uniformidad térmica es un requisito de rendimiento ineludible.
El diseño de gestión térmica del molde de fibra de carbono también debe tener en cuenta la capacidad térmica y la conductividad térmica de la propia estructura del molde. Los materiales compuestos de fibra de carbono para moldes presentan una conductividad térmica inferior a la de los metales, lo que puede ser ventajoso para minimizar la pérdida de calor al entorno, pero también puede generar zonas locales calientes o frías si la disposición del circuito de calefacción no se diseña cuidadosamente. El análisis térmico computacional durante el diseño del molde es una herramienta valiosa para identificar posibles no uniformidades de temperatura antes de fabricar el molde.
Para los moldes de vigas de turbinas eólicas de gran formato, el control zonal de la temperatura —en el que distintas secciones de la superficie del molde se controlan de forma independiente— suele ser necesario para compensar las variaciones en el espesor de la sección transversal a lo largo de la longitud de la viga. Este nivel de sofisticación en la gestión térmica debe ser un punto clave de evaluación al revisar las especificaciones de moldes de fibra de carbono de posibles proveedores o al diseñar una solución personalizada de utillaje para un nuevo programa de producción.
Estructura de soporte y diseño de rigidez para tramos largos
Un molde de fibra de carbono para la fabricación de vigas de turbinas eólicas suele ser una estructura grande y alargada que debe soportarse en múltiples puntos a lo largo de su longitud, sin introducir deformaciones no deseadas ni concentraciones locales de tensión. Por tanto, el diseño de la cuna del molde o de la estructura de soporte constituye una parte integral del sistema global de herramientas, y no un aspecto secundario. Los moldes con un soporte inadecuado se deformarán con el tiempo, especialmente cuando se sometan repetidamente a ciclos de calentamiento y enfriamiento, produciendo vigas cuyas desviaciones respecto a la rectitud aumentarán progresivamente.
La estructura de soporte del molde —el entramado portante situado detrás de la carcasa frontal de fibra de carbono— se fabrica normalmente en acero o en una combinación de acero y materiales compuestos. Esta estructura debe diseñarse para transferir las cargas de soporte de forma uniforme a la superficie frontal del molde, evitando cargas puntuales que podrían provocar deformaciones locales. La interfaz entre la superficie frontal del molde de fibra de carbono y su estructura de soporte también debe permitir la dilatación térmica diferencial, habitualmente mediante un sistema de conexiones adheridas o fijadas mecánicamente, diseñado con la flexibilidad adecuada.
Evaluar el diseño de rigidez a largo plazo de un molde de fibra de carbono antes de su compra o aprobación de fabricación requiere solicitar la documentación de análisis estructural al diseñador del molde. Los resultados del análisis por elementos finitos que muestran la deformación bajo su propio peso y bajo las condiciones de carga del proceso brindan a los equipos de ingeniería la confianza de que el molde cumplirá con las especificaciones durante toda su vida útil prevista. Exigir este nivel de documentación técnica es una característica distintiva de un proceso maduro de adquisición de herramientas.
Vida útil en producción, mantenimiento y costo total de propiedad
Expectativas de número de ciclos y factores que reducen la vida útil del molde
Un molde de fibra de carbono bien diseñado y debidamente mantenido para la producción de vigas de turbinas eólicas debería ser capaz de ofrecer entre 500 y 2000 ciclos de producción, dependiendo de las condiciones del proceso, la agresividad del sistema de resina, las fuerzas de desmoldeo y las prácticas de mantenimiento aplicadas. Comprender el número esperado de ciclos para su aplicación específica le permite calcular el coste amortizado de la herramienta por viga, lo cual constituye un dato esencial en la modelización económica de la producción al comparar distintas opciones de inversión en herramientas.
Los factores que más probablemente reduzcan la vida útil de un molde de fibra de carbono incluyen daños mecánicos durante el desmoldeo, degradación superficial causada por una aplicación inadecuada del agente desmoldante, choque térmico derivado de cambios rápidos de temperatura y ataque químico provocado por resina residual o disolventes de limpieza. Establecer un protocolo documentado de mantenimiento del molde —que incluya inspecciones regulares de la superficie, procedimientos locales de reparación para daños menores e intervalos programados de rectificado de la superficie— es fundamental para maximizar el retorno de la inversión en herramientas de moldeo de fibra de carbono.
También es importante evaluar la reparabilidad de un molde de fibra de carbono antes de comprometerse con un diseño específico. Algunas arquitecturas de moldes permiten que las secciones dañadas de la superficie se rectifiquen, rellenen y repulimenten para restaurar la precisión dimensional, mientras que otras pueden requerir el reemplazo completo del laminado frontal si el daño penetra más allá de la capa de gelcoat. Elegir un molde de fibra de carbono cuyo diseño permita su reparación en campo, en lugar de su sustitución total, puede reducir significativamente los costos de herramientas a lo largo de su ciclo de vida en programas de producción a gran volumen de vigas para turbinas eólicas.
Evaluación de proveedores y capacidades de soporte técnico
Elegir un molde de fibra de carbono no es solo una decisión técnica sobre la herramienta en sí, sino también una decisión sobre la relación con el proveedor y el soporte técnico continuo que acompañará al molde durante toda su vida útil. Un proveedor competente de moldes de fibra de carbono debe ser capaz de proporcionar documentación de análisis ingenieril, informes de verificación dimensional, resultados de ensayos de cualificación del proceso y una declaración clara de los términos de garantía del molde. Estos documentos demuestran la capacidad técnica del proveedor y brindan al equipo de fabricación los datos de referencia necesarios para la configuración del proceso y el control de calidad continuo.
Las capacidades de soporte técnico son especialmente importantes para los programas de producción de vigas de turbinas eólicas, donde cualquier parada imprevista de la producción relacionada con los moldes tiene importantes implicaciones de coste. Un proveedor que pueda ofrecer diagnósticos remotos rápidos, mantener un stock de componentes de repuesto críticos y desplegar un equipo de servicio en campo para brindar soporte de reparación in situ aporta un valor sustancialmente mayor que uno que solo ofrezca el hardware del molde a un precio inicial más bajo. Al tomar la decisión final de selección, el enfoque basado en el coste total de propiedad debe ponderar adecuadamente estos factores de servicio.
Para los equipos que buscan una solución probada molde de fibra de carbono solución diseñada específicamente para aplicaciones de vigas estructurales en energía eólica; evaluar proveedores con experiencia demostrada en herramientas de pultrusión para energía eólica es un paso importante para reducir los riesgos técnicos y de cronograma de su programa de producción. Las referencias de producción verificadas en el sector de la energía eólica generan confianza en que el diseño del molde ha sido validado bajo condiciones reales de fabricación.
Preguntas frecuentes
¿Cuál es la tolerancia dimensional típica alcanzable con un molde de fibra de carbono para la producción de vigas de turbinas eólicas?
Un molde de fibra de carbono bien diseñado para la fabricación de vigas de turbinas eólicas puede mantener las tolerancias dimensionales dentro de ±0,2 mm a ±0,5 mm en toda la cavidad del molde, dependiendo de la longitud y la complejidad de la sección transversal de la viga. Lograr consistentemente estas tolerancias requiere un patrón maestro de precisión, una consolidación cuidadosa del laminado durante la fabricación del molde y la verificación del molde terminado mediante escaneo tridimensional o tecnología de medición por coordenadas antes de que la herramienta entre en producción.
¿Cuántos ciclos de producción puede alcanzar realistamente un molde de fibra de carbono para vigas de turbinas eólicas?
En condiciones normales de funcionamiento, con un mantenimiento adecuado y el uso correcto de agentes desmoldeantes, un molde de fibra de carbono de alta calidad utilizado en la producción de vigas para turbinas eólicas puede alcanzar entre 500 y 2000 ciclos de producción. El número real de ciclos dependerá de la agresividad del proceso, las fuerzas de desmoldeo, las condiciones de ciclado térmico y la calidad del mantenimiento rutinario realizado. Los moldes sometidos a inspecciones superficiales programadas y reparaciones menores oportunas superan sistemáticamente a aquellos utilizados sin un programa estructurado de mantenimiento.
¿Es un molde de fibra de carbono mejor que un molde de acero para la fabricación de vigas de turbinas eólicas?
Los moldes de fibra de carbono ofrecen ventajas significativas frente a los moldes de acero para la producción de vigas de turbinas eólicas, incluyendo un peso mucho menor que facilita su manipulación, un coeficiente de expansión térmica que se aproxima más al de la viga compuesta que se está fabricando y una respuesta térmica más rápida que reduce los tiempos de ciclo. Sin embargo, los moldes de acero ofrecen una mayor resistencia al impacto y pueden resultar más rentables en series de producción muy largas, donde la durabilidad mecánica es la preocupación principal. La mejor opción depende de los volúmenes de producción previstos, los requisitos dimensionales, la temperatura del proceso y la infraestructura disponible en la instalación.
¿Qué prácticas de mantenimiento prolongan la vida útil de un molde de fibra de carbono en la producción de vigas para turbinas eólicas?
Extender la vida útil de un molde de fibra de carbono requiere la aplicación constante de agentes desmoldantes adecuados antes de cada ciclo de producción, inspecciones visuales y dimensionales regulares de la superficie del molde, reparación inmediata de cualquier astilla o grieta superficial antes de que se propaguen, manipulación cuidadosa durante el desmoldeo para evitar impactos mecánicos y limpieza profunda periódica para eliminar los residuos de resina sin utilizar disolventes incompatibles con el sistema de resina del molde. Llevar un registro del molde que documente el número de ciclos, el estado de la superficie, las reparaciones realizadas y los eventos de rectificado de superficie proporciona los datos necesarios para planificar un mantenimiento proactivo y evitar interrupciones imprevistas de la producción.
Tabla de contenidos
- Comprensión del papel de un molde de fibra de carbono en la producción de vigas para turbinas eólicas
- Criterios técnicos clave para la selección de un molde de fibra de carbono
- Características de diseño estructural y gestión térmica
- Vida útil en producción, mantenimiento y costo total de propiedad
-
Preguntas frecuentes
- ¿Cuál es la tolerancia dimensional típica alcanzable con un molde de fibra de carbono para la producción de vigas de turbinas eólicas?
- ¿Cuántos ciclos de producción puede alcanzar realistamente un molde de fibra de carbono para vigas de turbinas eólicas?
- ¿Es un molde de fibra de carbono mejor que un molde de acero para la fabricación de vigas de turbinas eólicas?
- ¿Qué prácticas de mantenimiento prolongan la vida útil de un molde de fibra de carbono en la producción de vigas para turbinas eólicas?