
 EN
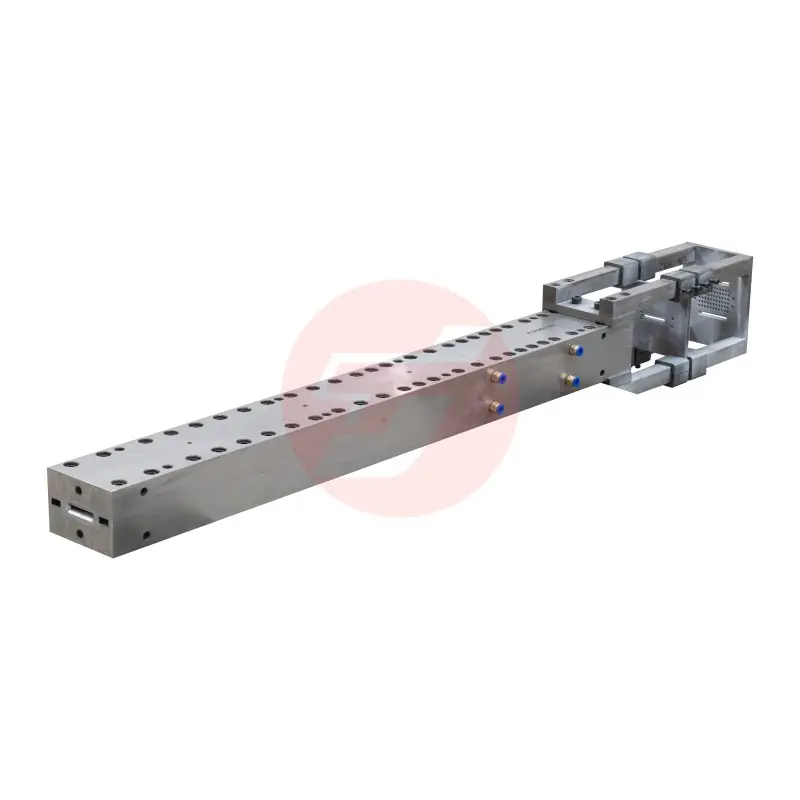
Дұрыс көміртекті талшықты калып жел турбинасының арқылы өтетін балкасын шығару үшін қалыптарды таңдау — инженерлік топ үшін өндірістік жобалау кезеңінде ең маңызды шешімдердің бірі болып табылады. Жел турбинасының желкендері мен конструкциялық балкалары өте жоғары дәлдікті, ұзақ қызмет ету мерзімін және экстремалды айналадағы жүктемелер кезінде тұрақты механикалық сипаттамаларды қамтамасыз етуі тиіс. Сіз таңдаған қалыптар технологиясы сіздің өндірістік процесіңіз осы стандарттарды масштабта сенімді түрде қамтамасыз ете алатынын немесе ете алмайтынын тікелей анықтайды. Жел энергетикасы саласы ұзындығы артық, массасы аз және аэродинамикалық тиімділігі жоғары желкендерді жобалау бағытында қарқынды қозғалысқа кіріскен сайын, жоғары өнімділікті көміртекті талшықтан жасалған қалыптар шешіміне деген сұраныс ешқашан осындай деңгейге жеткен емес.
Жел турбинасының арқалығын өндіруге арналған көміртекті талшықты калып – күрделі геометрияны өңдей алуы, термиялық циклдарға төзімді болуы, мыңдаған өндірістік цикл бойына дәлдік шектерін сақтауы және құрылымдық бұзылуларсыз тиімді шығаруды қамтамасыз етуі тиіс. Бұл мақала жел турбинасының арқалығы үшін көміртекті талшықты калып таңдаған кезде инженерлер мен сатып алу мамандары бағалайтын негізгі таңдау критерийлерін, негізгі техникалық параметрлерді және тәжірибелік ескертулерді қадам-қадам қарастырады. Сіз жаңа өндірістік сызық орнатып жатсаңыз немесе бар өндірісті жаңартып жатсаңыз, бұл нұсқаулық сізге анық және құрылымдалған шешім қабылдау негізін беруге арналған.
Көміртекті талшықты калыптың жел турбинасының арқалығын өндіруде атқаратын рөлін түсіну
Неге калып құрылымдық өнімділіктің негізі болып табылады
Жел турбинасының арқалығын өндіру кезінде көміртекті талшықты калып тек пішін беретін құрал емес — бұл әрбір арқалықтың көшірмесі алынатын геометриялық және конструкциялық негіз. Калыптың геометриясында, бет сапасында немесе жылулық кеңею әрекетінде болған кез келген ауытқу тікелей аяқталған композитті бөлшекке беріледі. Бұл арқалықтың қаттылығы, талшықтардың дәл орналасуы мен циклдық тозуға төзімділігі калыптың өзінің сапасынан басталатынын білдіреді.
Жел турбинасының қанаты ішіндегі спар-кеп және қиылу торы арқалықтары — бұл 20–30 жылғы жұмыс істеу мерзімінде миллиондаған кернеу циклдарына ұшырайтын жүктеме қабылдайтын бөлшектер. Қайталанатын қыздыру мен суыту циклдары кезінде өлшемдік тұрақтылығын сақтай алмайтын көміртекті талшықты калып постепен қосылатын геометриялық қателерді енгізеді, нәтижесінде өндірістің экономикалық тиімділігін төмендететін қабылданбау көрсеткіштері пайда болады. Осы себепті калыпты таңдау — тек сатып алу емес, инженерлік шешім ретінде қарастырылуы керек.
Балканың құрылымдық бекемдігі сонымен қатар калыптың ішкі саңылау профилін бойынша тұрақты ұстай алу қабілетіне де байланысты — бұл қазіргі заманғы турбиналық конструкцияларда 20 метрден аса болуы мүмкін. Ұзын қашықтықтағы көміртекті талшықты калып жүйелері балканың түзусызықтығы мен талшық-шайыр көлемдік қатынасын бұзатын салмақтан иілу, бұралу немесе дифференциалдық жылулық деформацияны болдырмау үшін ішкі қаттылық құрылымдарымен жобалануы тиіс.
Калып түрі мен өндіріс процесінің арасындағы байланыс
Жел турбинасының арқалық бөлшектері негізінен пултрузия, шайыттың берілуі арқылы формалау (RTM) немесе вакуумдық инфузия процестері арқылы өндіріледі. Әрбір процесс көміртекті талшықтық калыпқа әртүрлі талаптар қояды: саңылау қысымына төзімділік, беттік босату сипаттамалары және жылумен басқару қабілеті. Мысалы, пултрузиялық құрал-жабдықтар үшін калып құрылымдық қиылысуы дәл сақталған күйде үздіксіз қалып ішіндегі жүктемеге төзуге тиіс, сондықтан материалдың қаттылығы мен беттің қаттылығы негізгі таңдау критерийлері болып табылады.
RTM көміртекті талшықты калып құйма қысымы кезінде тұрақты түрде герметикаталатын, жабық, екі бөліктен тұратын құрал ретінде жобалануы керек. Бұл қайталанатын жабылу күшінің таралуын қамтамасыз ететін фланец геометриясын, шайырдың сіңіруіне төзімді герметикаталатын беттерді және күйдіру циклы кезінде жылулық кеңеюге қарамастан сақталатын полость өлшемдерін қамтамасыз ететін сәйкес жартыларды қажет етеді. Сондықтан калыпты қандай өндірістік процесте қолданатынын анықтау — басқа техникалық параметрлерді бағалаудан бұрын негізгі бірінші сұрақ болып табылады.
Үлкен аралықты арқалықтарды өндіруде жиі қолданылатын вакуумдық инфузия процестері үшін көміртекті талшықты калып атмосфералық қысымдың жүктемесіне иілуінсіз төзімділік қасиеті бар герметикаталатын негізгі бет беруі керек. Калып беті сонымен қатар жүйеде қолданылатын босату құралдары мен инфузиялық шайырлармен химиялық үйлесімді болуы керек, себебі үйлесімсіз беттік қаптамалар соңғы бөлшекте адгезиялық сәтсіздіктерге немесе беттік кеуектілікке әкелуі мүмкін.
Көміртегі талшығынан жасалған калыпты таңдау үшін негізгі техникалық критерийлер
Калыптың өзінің материалдық және қабаттасу құрылымы
Желдік турбина балкасын өндіру үшін жоғары өнімділікті көміртегі талшығынан жасалған калыптың денесі өзі де композиттік құрылым болып табылады, ол әдетте калыптау үшін пайдаланылатын шаблон (түйін) бетіне орналастырылған көміртегі талшығының дайын қабаттары немесе инфузияланған көміртегі талшығы мата қабаттарынан тұрады. Калыптың қабаттасу құрылымы оның жылулық сызықтық ұлғаю коэффициентін (CTE), иілу қаттылығын және ұзақ мерзімді геометриялық тұрақтылығын анықтайды. Жақсы инженерлік жобаланған көміртегі талшығынан жасалған калып өндірілетін композиттік балканың CTE-сіне жақын мәнге ие болуы керек; бұл күйде калыптау процесі кезінде қалдық керілулер азаяды және соңғы бұйымның геометриялық дәлдігі жақсарылады.
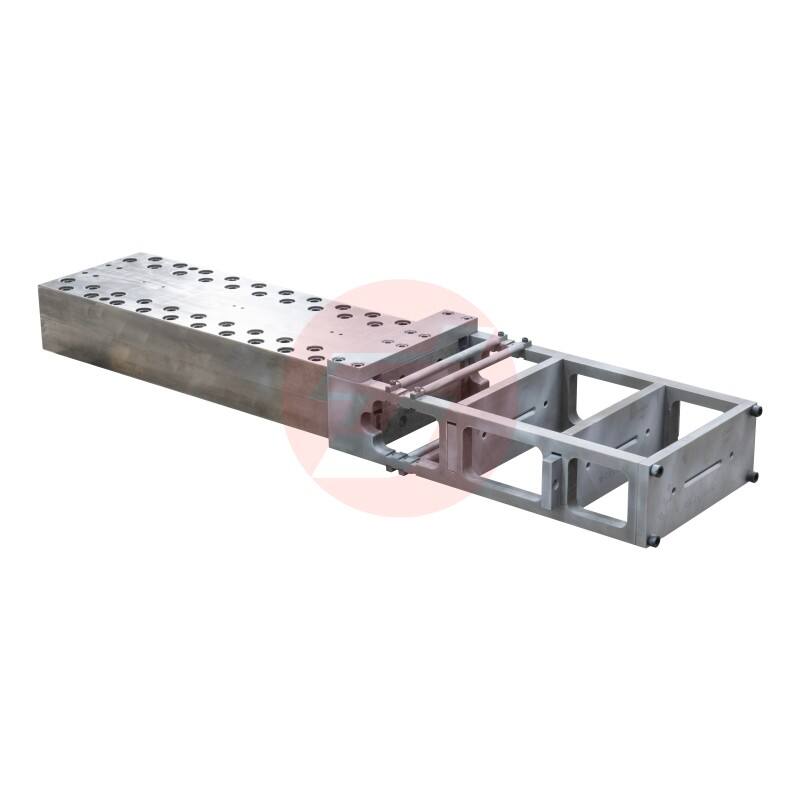
Калыптың ламинатындағы стандартты модуль және орташа модульді көміртекті талшықты арматуралау арасындағы таңдау құралдың қаттылығының салмағына қатынасы мен оның құнына әсер етеді. Өзінің салмағы астында иілу — нақты мәселе болып табылатын ұзын қашықтықты жел қозғалтқышы арқылы жасалатын балка калыптары үшін жоғары модульді көміртекті талшықты арматуралау мен қалың негіз құрылымы жиі қажет болады. Калыптың беткі қабаты — композитті балкамен тікелей жанасатын беткі қабат — құралдың белгіленген өндірістік мерзімі ішінде беттің тегістігінің талаптарын сақтай алатын қатты, созылуға төзімді смола жүйесін қолдануы керек.
Сондай-ақ, форма автоклавта, пеште күйдірілетін немесе бөлме температурасында күйдірілетін ортада қолданылатынын ескеру де маңызды. Әрбір жылу өңдеу шарты форманың полимерлік жүйесі мен құрылымдық қабаттасуына әртүрлі талаптар қояды. Автоклавта қолданылатын көміртекті талшықты форма автоклавтық өңдеудің сипатты белгісі болып табылатын жоғары температура мен оң қысымды шыдай алуы үшін ресми түрде расталуы тиіс; бұл жоғары температурада жұмыс істейтін полимерлік жүйені және өндіріс кезінде қуыссыз ламинатты тығыздауды қажет етеді.
Геометриялық дәлдік пен беттің сапасы стандарттары
Жел турбинасының арқылы балкасын жасау үшін көміртекті талшықты калып қуысының өлшемдік дәлдігі әдетте бүкіл бөлшектің ұзындығы бойынша миллиметрдің бөлшектерімен көрсетіледі. Осы дәлдікті қамтамасыз ету үшін жоғары дәлдіктегі фрезерленген немесе мұқият бақыланатын қабаттап орналастыру үлгісі, геометрияның калып бетіне дәл берілуі және аяқталған калыпты үшөлшемді сканерлеу немесе координаталық өлшеу әдістері арқылы растау қажет. Бұл қолданыс үшін көміртекті талшықты калып ұсынатын кез келген тәрбиеші өндіруші инженерлік сызбаға сәйкестікті растайтын өлшемдік тексеру құжаттарын ұсына алуы керек.
Калыптың бетінің беткі тегістігі ажыратылған арқылы алынған балка бетінің сапасына тікелей әсер етеді. Жел қозғалтқышының балкасының беті сыртқы аймақтарда аэродинамикалық тегістік стандарттарын, ал құрылымдық қосылу аймақтарында — байланыс бетінің сапасы талаптарын қанағаттандыруы керек. Жоғары сапалы көміртекті талшықты калып қосымша соңғы өңдеу жүргізбей-ақ Ra 0,4–Ra 0,8 микрометр диапазонындағы беттік тегістікті қамтамасыз етуі керек; бұл екінші ретті жабдықтау операцияларын азайтады және жалпы өндіріс цикл уақытын қысқартады.
Өндіріс кезінде калып бетіне қолданылатын гелькоут немесе беттік пленка жүйелері қайталанатын термиялық циклдерге төзімділігі, тазарту құралдарының еріткіштеріне төзімділігі және қолданылатын босату жүйелерімен үйлесімділігі бойынша таңдалуы керек. Көміртекті талшықты калыпта бетті дайындаудың төмен сапалы болуы — беттің ерте ыдырауы мен өндіріс циклдарының санының азаюының ең кең тараған себептерінің бірі болып табылады; сондықтан калыптың сапасын бағалау кезінде беттік инженериясын бағалау критерийі өте маңызды болып табылады.
Құрылымдық жобалау және жылу басқару сипаттамалары
Біріктірілген жылыту және салқындату жүйелері
Қазіргі заманғы жел турбинасының арқалықтарын өндіру қысқа цикл уақытында жүзеге асады, ол композиттік қабаттаманы кептіру температурасына дейін тез және біркелкі жылыту мен шығаруға дейін бақыланатын салқындатуды қажет етеді. Жоғары көлемді өндіріске арналған көміртекті талшықты калыптау үшін біріктірілген жылыту жүйесі — ең көп тарағаны электрлік жылыту элементтерін немесе сұйықтық айналымы бар тұтас калып бетіне біркелкі температура таратуын қамтамасыз ететін тұтас калып бетіне біріктірілген жылыту жүйесі — қолданылуы тиіс. Кептіру кезінде калып ішіндегі температура градиенттері аяқталған арқалықта қалдық керілу мен иілу пайда болуының негізгі себебі болып табылады, сондықтан жылу біркелкілігі — өндірістік сапа талаптарының шарты болып табылады.
Көміртекті талшықты калыптың жылулық басқару жобасы калып құрылымының өзінің жылу сыйымдылығы мен жылу өткізгіштігін де ескеруі керек. Көміртекті талшықты композитті калып материалдарының жылу өткізгіштігі металдарға қарағанда төмен, бұл ортаға жылу жоғалтуын азайту үшін артықшылық болуы мүмкін, бірақ қыздыру тізбегінің орналасуы дәл есептелмеген жағдайда калыпта жергілікті ыстық немесе салқын аймақтардың пайда болуына әкелуі мүмкін. Калыпты жобалау кезіндегі есептеулер негізіндегі жылулық талдау — калып істелгенге дейін мүмкін болатын температураның біркелкі еместігін анықтау үшін құнды құрал болып табылады.
Үлкен форматты жел турбинасының арқалығы үшін калыптарда аймақтық температураны реттеу — яғни калып бетінің әртүрлі бөліктерін тәуелсіз реттеу — арқалық ұзындығы бойынша көлденең қиманың қалыңдығындағы айырымдарды компенсациялау үшін жиі қажет болады. Бұл деңгейдегі жылулық басқарудың күрделілігі потенциалды тұтынушылардан көміртекті талшықты калыптардың сипаттамаларын қараған кезде немесе жаңа өндірістік бағдарлама үшін қолданбалы құрал-жабдық шешімін жобалаған кезде негізгі бағалау көрсеткіші болуы керек.
Қолдау құрылымы мен ұзын қашықтықтағы қаттылық жобасы
Көпшілік жағдайда жел турбинасының арқалығын өндіру үшін көміртекті талшықты калып — бұл ұзынша, үлкен құрылым болып табылады, оның ұзындығы бойынша бірнеше нүктеде тірелуі қажет; бірақ бұл тірелу кезінде қосымша иілу немесе жергілікті тәжірибелік кернеулердің шоғырлануы пайда болмауы керек. Сондықтан калыптың тірелуі немесе қолдау құрылымының дизайны — бұл жалпы құрал-саймандар жүйесінің маңызды бөлігі, ал оның қосымша элементі емес. Жеткіліксіз тірелген калыптар уақыт өте келе салынады, әсіресе қайталанатын қыздыру мен салқындату циклдарына ұшыраған кезде, бұл арқалықтардың түзулығының ауытқуларының біртіндеп артуына әкеледі.
Калыптың артқы құрылымы — көміртекті талшықтан жасалған беттік қабықшаның артындағы күштік тірек құрылымы — әдетте болаттан немесе болат пен композиттік материалдардың қоспасынан жасалады. Бұл құрылым калып бетіне нүктелік жүктеме туғызбай, жүктемені біркелкі тарату үшін жобалануы тиіс, өйткені нүктелік жүктеме жергілікті деформацияға әкелуі мүмкін. Көміртекті талшықтан жасалған калып беті мен оның артқы құрылымы арасындағы шекара сонымен қатар әдетте желімделген немесе механикалық бекітілген қосылыстар жүйесі арқылы қажетті иілгіштікпен жобаланған дифференциалдық жылулық ұлғаюды ескеруге тиіс.
Көміртекті талшықты калыптың ұзақ мерзімді қаттылығын жобалауын сатып алу немесе жасауға рұқсат беру алдында бағалау үшін калып жобалаушысынан құрылымдық талдау құжаттарын сұрау қажет. Өз салмағымен және өндірістік жүктеме жағдайларындағы иілу көрсететін шектелген элементтер әдісінің нәтижелері инженерлік топтарға калыптың белгіленген қызмет ету мерзімі бойынша техникалық талаптарға сай жұмыс істеуіне кепілдік береді. Осы деңгейдегі инженерлік құжаттаманы талап ету — қалыптарды сатып алу процесінің жетілген деңгейін көрсетеді.
Өндірістік қызмет ету мерзімі, қолданыста ұстау және иелік бойынша жалпы шығындар
Тақырыптық циклдардың күтілетін саны және калып қызмет ету мерзімін қысқартатын факторлар
Жел турбинасының арқылы балкасын өндіруге арналған жақсы жобаланған және дұрыс қолданылатын көміртекті талшықты калып өндірістік циклдар санын 500-ден 2000-ге дейін қамтамасыз етуі тиіс; бұл көрсеткіш процестің жағдайларына, эпоксидті смола жүйесінің агрессивтілігіне, шығару күштеріне және қолданылатын ұстау тәжірибелеріне байланысты. Сіздің нақты қолданысыңыз үшін күтілетін циклдар санын білу сізге әрбір балкаға келетін амортизацияланған қалыптау құралдарының құнын есептеуге мүмкіндік береді; бұл қалыптау құралдарына инвестициялау нұсқаларын салыстырған кезде өндірістік экономикалық модельдеу үшін маңызды кіріс параметрі болып табылады.
Көміртекті талшықты калыптың қызмет көрсету мерзімін қысқартуға әкелетін негізгі факторларға калыптан босату кезіндегі механикалық зақымдану, жеткіліксіз шығару агентін қолданудан болатын беттің тозуы, тез температура өзгерістерінен туындайтын жылулық соққы және қалдық смола немесе тазарту еріткіштерінен болатын химиялық әсер жатады. Көміртекті талшықты калыптардың құрал-жабдықтарына жасалған инвестицияның тиімділігін максималдап көтеру үшін калыптың қолданыс кезіндегі техникалық қызмет көрсету протоколын ресми түрде құру — беттің реде регулярлы тексерілуі, оңай зақымдануларды жергілікті түрде жөндеу процедуралары мен беттің жоспарлы қайта өңделуінің мерзімдерін белгілеу — міндетті талап.
Сондай-ақ, белгілі бір дизайнды таңдағаннан бұрын көміртекті талшықты калыптың жөндеуге жарамдылығын бағалау да маңызды. Кейбір калып құрылымдары зақымданған беттік бөліктерді қайта өңдеуге, қайта толтыруға және өлшемдік дәлдікті қалпына келтіру үшін қайта полировкалауға мүмкіндік береді, ал басқалары зақым гелькоат қабатынан тереңірек тарап кетсе, беттік ламинатты толығымен ауыстыру қажет болады. Жолда жөндеуге ғана емес, толық ауыстыруға ғана емес, жоғары көлемді жел турбинасының арқалықтарын өндіру бағдарламалары үшін құрал-саймандардың өмірлік циклы бойынша шығындарын қатты төмендетуге мүмкіндік беретін көміртекті талшықты калыпты таңдау маңызды.
Тағайындаушылар мен техникалық қолдау мүмкіндіктерін бағалау
Көміртекті талшықты калыпты таңдау — бұл тек құралдың өзі туралы техникалық шешім ғана емес, сонымен қатар калыптың қызмет көрсету мерзімі бойынша қолдаушы қатынасы мен үздіксіз техникалық қолдау туралы шешім де. Көміртекті талшықты калыпты жасай алатын қабілетті тағамдаушы инженерлік талдау құжаттарын, өлшемдік растау есептерін, процестің сапасын растау сынақ нәтижелерін және калыпқа берілетін кепілдік шарттарының айқын тұжырымдамасын ұсына алуы керек. Бұл құжаттар тағамдаушының техникалық қабілетін көрсетеді және өндіріс командасына процесті орнату мен үздіксіз сапа бақылауы үшін қажетті сілтеме деректерін береді.
Техникалық қолдау мүмкіндіктері — кез-келген жоспарланбаған калыпқа байланысты өндірісті тоқтату қымылдың маңызды әсерін тигізетін жел турбинасының арқалықтарын өндіру бағдарламалары үшін ерекше маңызды. Жедел қашықтықтан диагностика жасай алатын, маңызды резервті компоненттердің қорын сақтайтын және орында жөндеу қолдауы үшін өріс қызметі тобын жіберетін тұтынушы құрамы — бастапқы бағасы төмен болса да, тек калып құрылғысын ғана ұсынатын тұтынушы құрамына қарағанда әлдеқайда көп құн қосады. Иесіз шығындардың жалпы құнын есепке алу кезінде осы қызмет көрсету факторларын соңғы таңдау шешімін қабылдаған кезде тиісті түрде бағалау қажет.
Дәлелденген нәтижелерге ұмтылатын командалар үшін көміртекті талшықты калып бұл шешім – жел энергиясының құрылымдық арқалықтарына арналған, сондықтан өндіріс бағдарламаңыздың техникалық және уақыттық қаупін азайту үшін жел энергиясы саласында пултрузия құрал-саймандарын жасау тәжірибесі бар тәжірибелі тәртіптерді бағалау маңызды қадам болып табылады. Жел энергиясы саласында расталған өндірістік сілтемелер қалыптастыру үлгісінің нақты өндірістік жағдайларында тексерілгеніне кепілдік береді.
Жиі қойылатын сұрақтар
Жел турбинасы арқалығын өндіру үшін көміртекті талшықтан жасалған қалыпта қандай типтік өлшемдік дәлдікке қол жеткізуге болады?
Жел турбинасының арқылы балкасын шығару үшін жақсы жобаланған көміртекті талшықты калып қуысы бойынша өлшемдік дәлдікті балканың ұзындығы мен көлденең қимасының күрделілігіне байланысты ±0,2 мм-ден ±0,5 мм-ге дейін сақтай алады. Бұл дәлдіктерді тұрақты түрде қамтамасыз ету үшін дәлдікке ие негізгі үлгі, калып жасау кезіндегі ламинатты тығыздаудың ұқыпты орындалуы және калыпты өндіріске енгізу алдында үшөлшемді сканирлеу немесе координаталық өлшеу технологиясы арқылы тексерілуі қажет.
Жел турбинасы балкалары үшін көміртекті талшықты калып шын мәнінде қанша өндірістік циклдан өте алады?
Дұрыс қолдану және босату агентін қолдану ережелерін сақтаған кезде, жел турбинасының арқалығын өндіруде қолданылатын жоғары сапалы көміртекті талшықты калып 500-ден 2000-ге дейінгі өндірістік циклдарды қамтамасыз ете алады. Нақты циклдар саны өндірістік процестің қатаңдығына, калыптан шығару күштеріне, жылулық циклдау жағдайларына және жүргізілетін күнделікті техникалық қызмет көрсетудің сапасына байланысты болады. Кесте бойынша беттік тексерулер мен уақытында жүргізілетін кішігірім жөндеулер жасалатын калыптар құрылымдық техникалық қызмет көрсету бағдарламасынсыз қолданылатын калыптарға қарағанда тұрақты түрде жоғары нәтиже көрсетеді.
Жел турбинасының арқалығын өндіруде көміртекті талшықты калып болат калыпқа қарағанда тиімдірек пе?
Көміртекті талшықты калыптар жел етегішінің арқасындағы балкаларды өндіру үшін болат калыптарға қарағанда маңызды артықшылықтарға ие: олардың салмағы әлдеқайда аз болғандықтан, оларды қолдану оңайырақ; жылулық кеңею коэффициенті өндірілетін композиттік балкамен жақсы сәйкес келеді; жылулық реакция жылдамдығы жоғары болғандықтан, цикл уақыты қысқарады. Алайда, болат калыптар соққыға төзімділігі жоғары болады және механикалық тұрақтылық негізгі мәселе болатын өте ұзақ өндіріс сериялары үшін құны төмен болуы мүмкін. Ең тиімді таңдау өндіріс көлемінің мақсаттарына, өлшемдік талаптарға, өндіріс температурасына және қол жетімді өндірістік инфрақұрылымға байланысты.
Жел етегішінің арқасындағы балкаларды өндіру кезінде көміртекті талшықты калыптардың қызмет мерзімін ұзартатын қандай техникалық қызмет көрсету тәжірибелері бар?
Көміртекті талшықты калыптың қызмет ету мерзімін ұзарту үшін әрбір өндірістік циклдің алдында сәйкес босату агенттерін тұрақты қолдану, калып бетінің көрінетін және өлшемдік тексерілуін ретті түрде жүргізу, беттегі шағын жарықтар мен сызаттарды олар кеңейіп кетпес бұрын тез қалпына келтіру, механикалық соққыдан сақтану мақсатында калыптан босату кезінде ұқыпты ұстау және калыптың шайылуына қолайсыз еріткіштерді қолданбай, смола қалдықтарын жою үшін периодты терең тазалау қажет. Цикл санын, беттің күйін, жөндеулер мен қайта беттеу оқиғаларын тіркеуге арналған калып журналын ұстану, алдын ала жоспарланған жөндеуді ұйымдастыру мен күтпеген өндірістік тоқтатулардан сақтану үшін қажетті деректерді қамтамасыз етеді.
Мазмұны
- Көміртекті талшықты калыптың жел турбинасының арқалығын өндіруде атқаратын рөлін түсіну
- Көміртегі талшығынан жасалған калыпты таңдау үшін негізгі техникалық критерийлер
- Құрылымдық жобалау және жылу басқару сипаттамалары
- Өндірістік қызмет ету мерзімі, қолданыста ұстау және иелік бойынша жалпы шығындар
-
Жиі қойылатын сұрақтар
- Жел турбинасы арқалығын өндіру үшін көміртекті талшықтан жасалған қалыпта қандай типтік өлшемдік дәлдікке қол жеткізуге болады?
- Жел турбинасы балкалары үшін көміртекті талшықты калып шын мәнінде қанша өндірістік циклдан өте алады?
- Жел турбинасының арқалығын өндіруде көміртекті талшықты калып болат калыпқа қарағанда тиімдірек пе?
- Жел етегішінің арқасындағы балкаларды өндіру кезінде көміртекті талшықты калыптардың қызмет мерзімін ұзартатын қандай техникалық қызмет көрсету тәжірибелері бар?