
 EN
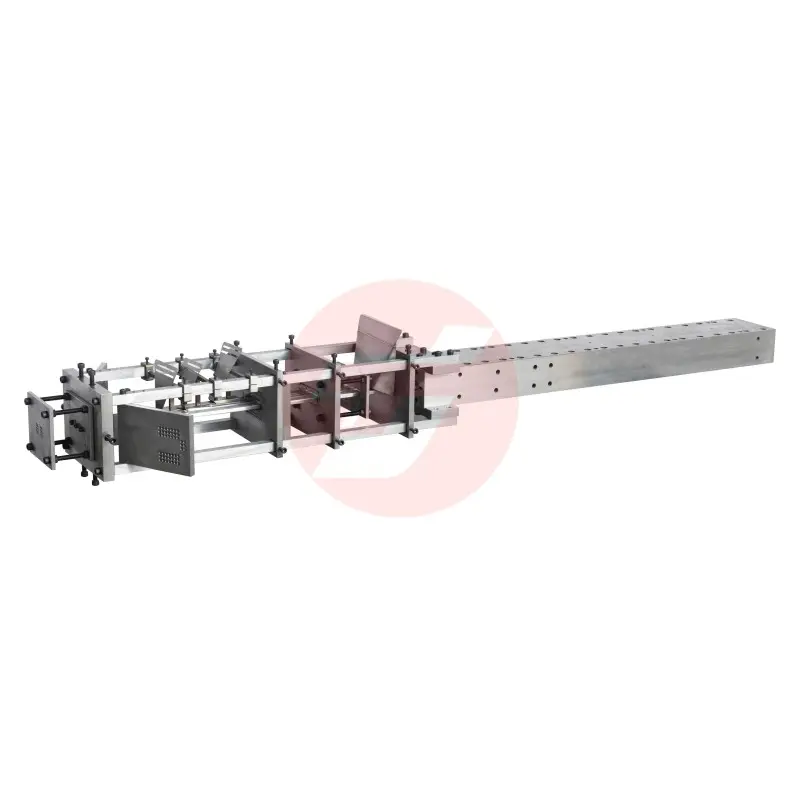
У конкурентному середовищі виробництва фотогальванічних елементів рішення щодо кожного компонента має вагомі наслідки. Серед найважливіших рішень, які приймає фабрика фотогальванічних елементів, — це вибір методу виготовлення конструкційних рам, що утримують сонячні панелі на місці. Усе частіше виробники відмовляються від готових інструментів і переходять до спеціально розроблених форм для пултрузії рам які розроблені так, щоб відповідати їхнім точним виробничим вимогам. Цей перехід зумовлений не лише модою чи перевагами — його спонукають вимірювані показники ефективності, економічна вигідність та структурні вимоги сучасних сонячних установок.
Питання про те, чому саме заводи з виробництва ФЕ-модулів надають перевагу спеціалізованим пропульзійним формам для рамок замість стандартних альтернатив, стосується інженерної точності, масштабованості виробництва, оптимізації матеріалів та довгострокового контролю витрат. Розуміння цих чинників допомагає пояснити, чому спеціалізація стала галузевим стандартом, а не винятком. У цій статті розглядаються основні причини такої переваги та її значення для заводів, які інвестують у виробництво рамок нового покоління для сонячних електростанцій.
Роль пропульзійних форм для рамок у виробництві ФЕ-модулів
Що забезпечує пропульзія у виробництві сонячних рамок
Пултрузія — це безперервний виробничий процес, у якому армуючі волокна протягуються через ванну з смолою, а потім — через нагрітий матрицю (форму) для отримання профілю з постійним поперечним перерізом. Для рам сонячних панелей цей процес забезпечує виняткову стабільність параметрів, високу межу міцності на розтяг і точність розмірів упродовж тривалих серій виробництва. Сама матриця є визначальним інструментом у цьому процесі, а її геометрія безпосередньо визначає якість кожної виготовленої рами.
Матриці для пултрузії рам повинні витримувати багаторазові термічні цикли, зберігати жорсткі допуски розмірів і стійко протистояти зносу від абразивних волокнистих матеріалів. Матриця, яка добре функціонує в таких умовах, забезпечує, що кожна секція рами, що виходить із виробничої лінії, має таку саму структурну цілісність, як і перша. Ця повторюваність є критично важливою у виробництві фотогальванічних модулів, де рами повинні відповідати узгодженим стандартам несучої здатності та захисту від атмосферних впливів у тисячах одиниць продукції.
Стандартні форми, розроблені для профілів загального призначення, часто не відповідають цим вимогам. Вони можуть виробляти профілі, які потребують додаткової механічної обробки, призводять до більш високого рівня браку або не забезпечують потрібну геометрію кутів та конфігурацію монтажних каналів, необхідну сучасним сонячним панелям. Саме тут починають проявляти свою цінність спеціалізовані пропульсійні форми для рам.
Чому геометрія рам варіюється в різних ФЕ-продуктах
Не всі сонячні панелі мають однаковий дизайн рами. Розміри модулів, товщина скла, сумісність із системами кріплення та регіональні стандарти монтажу — усе це впливає на потрібний профіль рами. Завод, що виробляє панелі для великогабаритних наземних фотоелектричних станцій, потребуватиме рам з іншими характеристиками навантаження та глибиною каналів, ніж завод, що виробляє модулі для дахових житлових систем. Ці відмінності не є косметичними — вони впливають на структурну міцність під дією вітрових, снігових та сейсмічних навантажень.
Індивідуальні пропульсійні форми для рам дозволяють виробникам безпосередньо закодувати ці конкретні геометричні вимоги в оснастку. Порожнина форми обробляється таким чином, щоб отримати точний поперечний переріз, необхідний для виробу, у тому числі товщину стінок, ширину фланців, радіуси кутів та будь-які інтегровані канали або пази для кріпильних елементів. Такий рівень спеціалізації просто неможливо досягти за допомогою стандартних (готових) конструкцій форм.
Оскільки формати панелей постійно розвиваються — збільшуються розміри модулів, а скло стає тоншим — здатність швидко розробляти й вводити в експлуатацію нові індивідуальні пропульсійні форми для рам надає виробникам суттєву конкурентну перевагу. Вони можуть адаптувати профілі своїх рам під нові покоління продукції, не будучи обмеженими можливостями універсальної оснастки.
Точне інженерне проектування як виробнича перевага
Розмірна стабільність у серійному виробництві
У високопродуктивному виробництві фотовольтаїчних модулів навіть незначні відхилення розмірів профілів рами можуть призвести до серйозних проблем на подальших етапах. Рами, що трохи виходять за межі допусків, можуть неправильно встановлюватися на скло, утворювати зазори в ущільненні проти атмосферних впливів або неправильно вирівнюватися щодо кріпильних рейок під час монтажу. Ці проблеми безпосередньо призводять до претензій за гарантією, витрат на переділку та шкоди репутації.
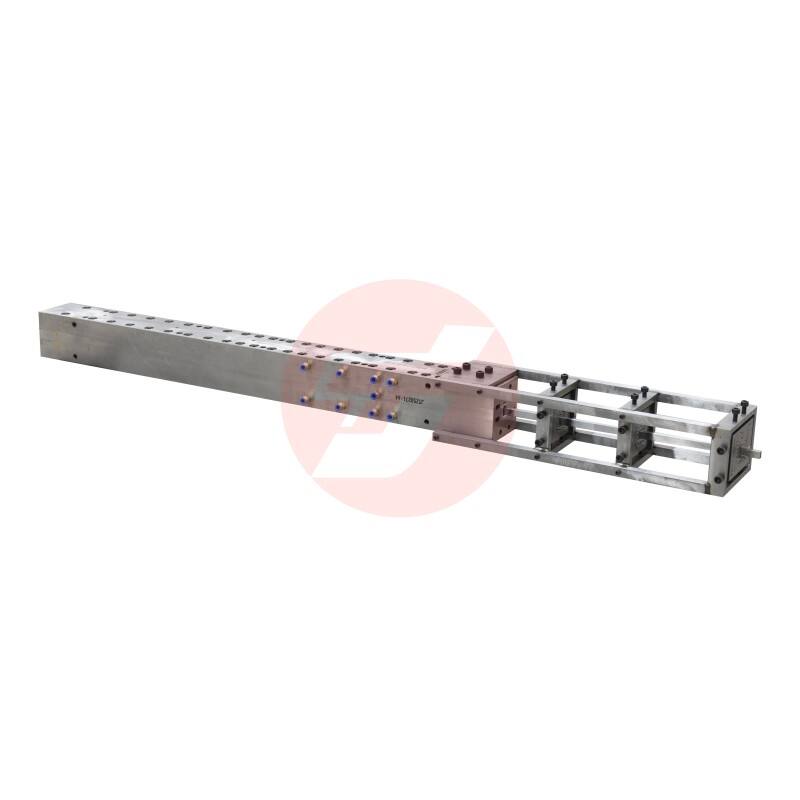
Індивідуальне виготовлення форм для пултрузії рам спроектовані з жорсткими допусками з самого початку. Геометрія форми перевіряється відповідно до конкретних креслень рами, наданих заводом, а оснащення тестується й налаштовується до початку повномасштабного виробництва. Ці початкові інвестиції в точність приносять вигоду протягом усього циклу виробництва, зменшуючи частоту випуску деталей, що не відповідають специфікаціям, і мінімізуючи потребу в ручному контролі та корекції.
Термічна стабільність добре спроектованої спеціалізованої форми також сприяє сталості. Під час виробництва форма нагрівається, і її розміри трохи змінюються через теплове розширення. Спеціалізовані форми проектуються з урахуванням цих характеристик розширення, тому розміри готового профілю залишаються в межах специфікації навіть після того, як форма досягає робочої температури. Універсальні форми рідко забезпечують такий рівень термічної компенсації для конкретних геометрій профілів.
Оптимізація матеріалів за допомогою спеціалізованого інструменту
Конструкція форм для витягування (пултрузії) рам безпосередньо впливає на ефективність використання сировини. Спеціалізовану форму можна спроектувати так, щоб мінімізувати товщину стінок у нетривіальних зонах, одночасно зберігаючи або збільшуючи товщину там, де діють найбільші структурні навантаження. Такий підхід зменшує витрати матеріалу на одну раму без погіршення її експлуатаційних характеристик, що безпосередньо впливає на собівартість одиниці продукції.
Орієнтація волокон та розподіл смоли всередині профілю також залежать від геометрії форми. Спеціальну форму можна спроектувати таким чином, щоб керувати розміщенням волокон і максимізувати співвідношення міцності до ваги готової рами. Це особливо важливо для фабрик, що виробляють легкі модулі для установки на дахах, де вага рами впливає на загальне навантаження системи на будівельну конструкцію.
Під час виробництва сотень тисяч рам навіть незначна економія матеріалів на одиницю накопичується в суттєве зниження витрат. Фабрики, які інвестують у добре спроектовані спеціалізовані прес-форми для процесу пултрузії рам, постійно повідомляють про нижчу вартість матеріалів на одну раму порівняно з тими, що використовують стандартне обладнання, що робить початкові інвестиції в оснастку надзвичайно ефективними з точки зору витрат у довгостроковій перспективі.
Ефективність виробництва та інтеграція в лінію
Зменшення часу підготовки та складності заміни оснастки
Індивідуальну форму проектують так, щоб вона безперебійно інтегрувалася в існуючу лінію пропултрузії на заводі. Розміри форми, монтажні інтерфейси та розташування елементів нагріву визначаються з урахуванням обладнання конкретного заводу. Це означає, що під час встановлення форма спочатку точно підходить, а лінія швидко досягає стабільних умов виробництва. Універсальні форми часто потребують адаптації, підкладання прокладок або модифікації, перш ніж їх можна буде ефективно використовувати на певній лінії.
Для заводів, які виробляють кілька профілів рам — наприклад, різних розмірів для різних форматів панелей — наявність набору індивідуально розроблених форм для пропултрузії рам, усі з яких спроектовані згідно з одним стандартом монтажу, спрощує процедури заміни. Оператори можуть ефективно замінювати форми, скорочуючи простої між виробничими циклами й підвищуючи загальну ефективність обладнання.
Ця перевага інтеграції поширюється й на налаштування параметрів процесу. Оскільки спеціальна прес-форма розроблена для певного профілю та системи матеріалів, оптимальні значення швидкості витягування, температури затвердіння та в’язкості смоли можна встановити ще на етапі розробки оснастки й задокументувати для забезпечення стабільної відтворюваності. Це скорочує період експериментів і підбору параметрів, який зазвичай супроводжує введення нової оснастки.
Збільшений термін служби прес-форми завдяки конструкції, адаптованій до конкретного застосування
Прес-форми для виробництва рам методом пултрузії піддаються значному зносу, особливо в зоні входу, де абразивні скловолоконні нитки вперше контактує з поверхнею прес-форми. Спеціальну прес-форму можна спроектувати з підсиленою зносоствійкою поверхнею в цих зонах підвищених навантажень — за допомогою більш твердих марок інструментальної сталі або спеціальних покриттів, що продовжують термін її служби без надмірного зростання загальної вартості оснастки.
Внутрішня поверхнева обробка порожнини форми також впливає як на якість виробу, так і на термін служби форми. Індивідуальні форми полірують і піддають спеціальній обробці згідно з технічними вимогами, що відповідають використовуваній смолі, що зменшує адгезію між затверділим виробом і поверхнею форми. Це зменшує необхідну силу витягання, знижує знос як форми, так і машини для процесу пропултрузії та забезпечує чистішу поверхневу обробку готового профілю рами.
Заводи, які використовують індивідуальні форми для пропултрузії рам, зазвичай повідомляють про більш тривалі інтервали між ремонтом або заміною форм у порівнянні з тими, хто використовує універсальні інструменти. Це призводить до зниження витрат на інструменти на одну раму протягом строку експлуатації форми, що ще більше посилює економічну доцільність інвестицій у спеціалізовані інструменти.
Відповідність якості та вимоги до сертифікації
Відповідність міжнародним стандартам для фотоелектричних рам
Рами для сонячних панелей повинні відповідати цілому ряду міжнародних стандартів, що стосуються стійкості до механічних навантажень, стійкості до корозії та розмірної сумісності з системами кріплення. Стандарти, такі як IEC 61215 та IEC 61730, встановлюють еталонні показники продуктивності, яким повинні відповідати рами, щоб модулі були сертифіковані для продажу на ключових ринках. Досягнення відповідності вимагає виготовлення профілів рам із постійними розмірами та властивостями матеріалу — вимоги, які найбільш надійно забезпечуються за допомогою спеціалізованих прес-форм для протягування, розроблених саме для рам.
Коли завод використовує спеціальну прес-форму, розроблену для виробництва певного сертифікованого профілю, він може продемонструвати прослідковуваність між специфікацією інструменту та проектом сертифікованого виробу. Ця прослідковуваність є цінною під час аудитів та поновлення сертифікатів, оскільки надає документальне підтвердження того, що виробничий процес здатний стабільно забезпечувати геометрію сертифікованого профілю.
Універсальні форми, навпаки, можуть виробляти профілі, які є близькими до сертифікованого проекту, але не збігаються з ним точно. Навіть незначні відхилення можуть породжувати питання щодо відповідності, особливо для проектів, де потрібна перевірка третьою стороною. Індивідуальні прес-форми для витягування (pultrusion) рам усувають цю невизначеність, забезпечуючи відповідність оснастки сертифікованим специфікаціям продукту з самого початку.
Підтримка систем управління якістю на заводі
Сучасні заводи з виробництва фотогальванічних (PV) модулів працюють у рамках систем управління якістю, які вимагають документального контролю всіх вхідних параметрів виробництва, у тому числі оснастки. Індивідуальна прес-форма поставляється разом із детальною інженерною документацією — кресленнями, специфікаціями матеріалів, записами про обробку поверхонь та результатами приймальних випробувань, — яку можна безпосередньо включити до системи управління якістю заводу. Ця документація підтримує внутрішні аудити, аудити замовників та діяльність з сертифікації третьою стороною.
Здатність точно визначати та документувати характеристики прес-форм для профілювання (pultrusion) рам також сприяє діяльності щодо постійного покращення. Коли завод виявляє можливість поліпшити експлуатаційні характеристики рами — наприклад, шляхом коригування розподілу товщини стінок або зміни геометрії монтажного пазу — він може співпрацювати з постачальником прес-форм для реалізації контрольованої зміни конструкції та документування цієї модифікації. Такий структурований підхід до покращення інструментів можливий лише за умови, що завод має повну власність на індивідуально розроблену конструкцію прес-форми.
Заводи, які розглядають свої прес-форми для профілювання (pultrusion) рам як стратегічні активи, а не як товарні матеріали одноразового використання, постійно досягають кращих результатів щодо якості та нижчих загальних витрат на виробництво. Інвестиції в індивідуалізацію в цьому контексті є інвестиціями в інфраструктуру якості заводу так само, як і в його виробничі потужності.
Стратегічні та комерційні міркування
Захист власницьких конструкцій рам
Для виробників фотовольтаїчних модулів, які розробили власні конструкції рам — незалежно від того, чи йдеться про естетичну диференціацію, сумісність із системами кріплення чи структурну ефективність, — спеціалізовані прес-форми для процесу протягування (pultrusion) рам є механізмом, за допомогою якого охороняється та реалізується ця інтелектуальна власність. Спеціалізована прес-форма виробляє профіль, який конкуренти не зможуть відтворити за допомогою стандартного інструментарію, створюючи таким чином реальну перешкоду для підробки.
Ця охорона особливо важлива для виробників, що постачають преміальні сегменти ринку, де конструкція рами є частиною ціннісного запропонування продукту. Відмінний профіль рами, який легко розпізнається візуально й перевершує аналоги за функціональністю, сприяє позиціонуванню бренду та обґрунтовує преміальну цінову політику. Жодного з цих результатів неможливо досягти без інвестицій у спеціалізовані прес-форми для процесу протягування (pultrusion) рам, які закладають власницьку конструкцію безпосередньо в технологічний процес виробництва.
Комерційна вартість цього захисту зростає з часом. Коли завод створює історію успішного використання певного типу рами — накопичуючи дані про її встановлення, сертифікати експлуатаційних характеристик та відгуки клієнтів — спеціальна форма, за допомогою якої виготовляється ця рама, стає все більш цінним активом. Заміна її на універсальні інструменти означатиме втрату накопиченої вартості сертифікованого й перевіреного на практиці дизайну.
Масштабування виробництва без зменшення якості
Оскільки фабрики фотоелектричних модулів нарощують обсяги виробництва, щоб задовольнити зростаючий попит, узгодженість профілів їхніх рам стає ще важливішою, а не менш важливою. У разі великих обсягів навіть незначні відхилення якості, які були прийнятними при менших обсягах випуску, можуть призвести до значних витрат на доробку та браку. Спеціалізовані форми для процесу пропресовування рам забезпечують стабільність розмірів та повторюваність технологічного процесу, необхідні для підтримки стандартів якості при зростанні обсягів виробництва.
Масштабування також часто передбачає додавання виробничих ліній або роботу в кількох змінах. Індивідуальні форми можна точно відтворювати за однаковими специфікаціями, забезпечуючи розмірну взаємозамінність рам, виготовлених на різних лініях або в різний час. Ця взаємозамінність є обов’язковою у виробничих підприємств, що постачають великі проекти, де рами з різних виробничих партій мають збиратися разом безпосередньо на об’єкті.
Можливість впевненого масштабування, знаючи, що оснастка забезпечить стабільні результати, є однією з найвагоміших причин, чому встановлені виробники ФЕС продовжують інвестувати в індивідуальні прес-форми для витягування рам навіть при зростанні обсягів виробництва. Інвестиції в оснастку масштабуються вигідно — вартість на одну раму знижується зі зростанням обсягів, тоді як переваги щодо якості залишаються незмінними.
Часті запитання
Що робить індивідуальні прес-форми для витягування рам відмінними від стандартних форм?
Індивідуальні прес-форми для витягування профілів розроблені для виготовлення певного профілю поперечного перерізу, який відповідає точному конструктивному рішенню рами на заводі, включаючи всі граничні відхилення розмірів, товщину стінок і геометрію каналів. Стандартні прес-форми призначені для профілів загального призначення й можуть не відповідати конкретним вимогам певної рами сонячної панелі, що призводить до розбіжностей у розмірах, збільшення кількості браку та потенційних проблем із відповідністю нормативним вимогам.
Як індивідуальні прес-форми для витягування профілів впливають на виробничі витрати?
Хоча початкові інвестиції в індивідуальні прес-форми для витягування профілів вищі за вартість стандартного оснащення, загальна вартість протягом терміну експлуатації прес-форми, як правило, нижча. Індивідуальні прес-форми зменшують відходи матеріалу, мінімізують брак і переділку, подовжують інтервали технічного обслуговування та ефективніше інтегруються в існуючі виробничі лінії. Ці економії накопичуються під час високотемпової серійної продукції, роблячи інвестиції в індивідуальне оснащення дуже економічно вигідними.
Чи можуть індивідуальні пропульзійні форми для рам підтримувати кілька форматів панелей?
Так. Заводи, які виробляють кілька форматів панелей, зазвичай замовляють набір індивідуальних пропульзійних форм для рам, кожна з яких розроблена для конкретного профілю. Коли ці форми виготовлені згідно зі спільним стандартом кріплення, заміна профілів є ефективною та добре контрольованою. Такий підхід надає заводам гнучкості у роботі з різноманітними сегментами ринку без втрати переваг якості й узгодженості, які забезпечує спеціальне інструментальне обладнання.
Скільки часу потрібно на розробку індивідуальної пропульзійної форми для рам?
Терміни розробки спеціалізованих прес-форм для витягування профілів для рам залежать від складності профілю та потужності постачальника прес-форм, але, як правило, становлять від кількох тижнів до кількох місяців. Процес включає перевірку проекту, механічну обробку прес-форми, поверхневу обробку та приймальні випробування. Підприємства, які планують розробку інструментів як частину свого циклу розробки продукції, можуть мінімізувати вплив цього процесу на терміни запуску виробництва.
Зміст
- Роль пропульзійних форм для рамок у виробництві ФЕ-модулів
- Точне інженерне проектування як виробнича перевага
- Ефективність виробництва та інтеграція в лінію
- Відповідність якості та вимоги до сертифікації
- Стратегічні та комерційні міркування
-
Часті запитання
- Що робить індивідуальні прес-форми для витягування рам відмінними від стандартних форм?
- Як індивідуальні прес-форми для витягування профілів впливають на виробничі витрати?
- Чи можуть індивідуальні пропульзійні форми для рам підтримувати кілька форматів панелей?
- Скільки часу потрібно на розробку індивідуальної пропульзійної форми для рам?