
 EN
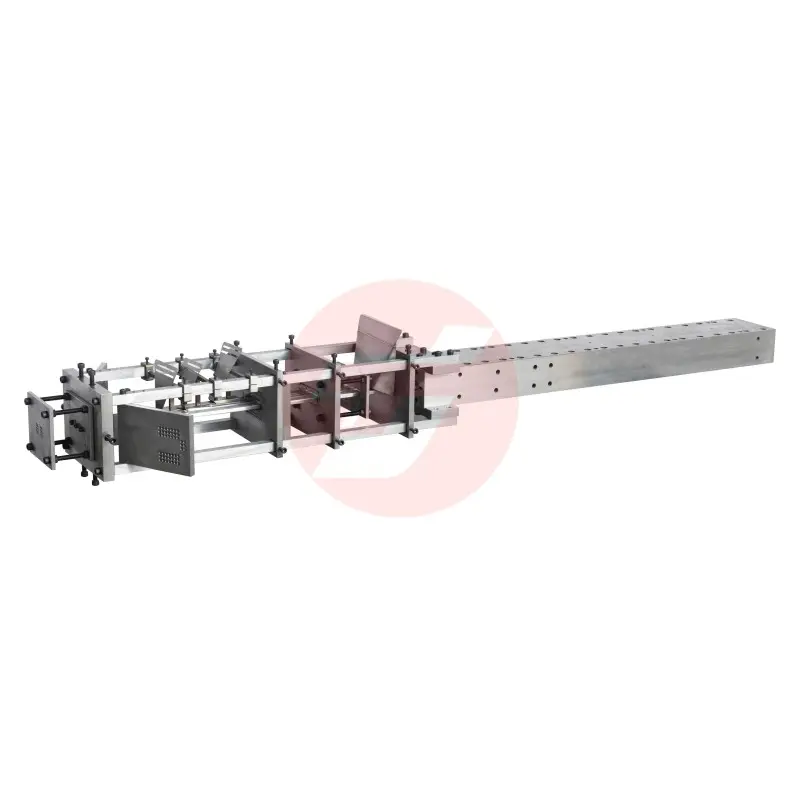
Ფოტოვოლტაიკური წარმოების მკაცრ კონკურენციაში ყველა კომპონენტის შერჩევა მნიშვნელოვან წონას ატარებს. PV საწარმოების მიერ გაკეთებული ყველაზე მნიშვნელოვანი გადაწყვეტილებებიდან ერთ-ერთია სოლარული პანელების მისაბმელად საჭიროებული სტრუქტურული ფრეიმების წარმოების მეთოდი. მწარმოებლები მუდმივად მოძრაობენ მზა ინსტრუმენტების გამოყენების გზიდან და მიმართავენ მიზნობრივად შექმნილ ინსტრუმენტების გამოყენებას ფრეიმებისთვის პულტრუზიის ფორმებს რომლებიც სპეციალურად შეიმუშავებულია მათი ზუსტი წარმოების მოთხოვნების შესატავსებლად. ეს გადასვლა არ გამოწვეული მხოლოდ ტრენდით ან პრეფერენციებით — ის გამოწვეულია გაზომვადი სიკარგით, ხარჯეფექტურობით და თანამედროვე სოლარული ინსტალაციების სტრუქტურული მოთხოვნებით.
Კითხვა, თუ რატომ უპირებს PV ქარხნები საერთოდ სტანდარტული ალტერნატივების ნაცვლად ფრეიმების მისასაწარმოებლად მორგებულ პულტრუზიის ფორმებს, მოიცავს ინჟინერიულ სიზუსტეს, წარმოების მასშტაბირებას, მასალის ოპტიმიზაციას და გრძელვადიან ხარჯთა კონტროლს. ამ მომენტების გაგება ხელს უწყობს იმის გასაგებად, თუ რატომ გახდა მორგება ინდუსტრიის სტანდარტი, ხოლო არ დარჩა გამონაკლისი. ეს სტატია აკვლევს ამ პრეფერენციის ძირეულ მიზეზებს და იმას, რას ნიშნავს ეს ქარხნებისთვის, რომლებიც ინვესტიციებს აკეთებენ მომავალი თაობის სოლარული ფრეიმების წარმოებაში.
Პულტრუზიის ფორმების როლი ფრეიმების წარმოებაში PV მწარმოებლობაში
Რა წვლილს ვაწვდის პულტრუზია სოლარული ფრეიმების წარმოებაში
Პულტრუზია არის უწყვეტი წარმოების პროცესი, რომელშიც გაძლიერებული ბოჭკოები გადაიტანება რეზინის აბანოში და შემდეგ გახურებულ ფორმაში — ჩასასხმელად — მუდმივი კვეთის პროფილის მისაღებად. მზის პანელების საყრდენების შემთხვევაში ეს პროცესი უზრუნველყოფს განსაკუთრებულ სტაბილურობას, მაღალ რეზისტენტობას გაჭიმვის დროს და ზომის სიზუსტეს გრძელი წარმოების ციკლების განმავლობაში. თავად ჩასასხმელი არის ამ პროცესში განმსაზღვრელი ინსტრუმენტი, ხოლო მისი გეომეტრია პირდაპირ განსაზღვრავს ყოველი საყრდენის ხარისხს.
Საყრდენების პულტრუზიის ჩასასხმელებს უნდა გამოიძლონ მეორედ გახურების ციკლები, შეინარჩუნონ მკაცრი ზომის დაშვებები და წინააღმდეგობა გამოიჩინონ აბრაზიული ბოჭკოების მასალების მოცხადების წინააღმდეგ. ჩასასხმელი, რომელიც კარგად მუშაობს ამ პირობებში, უზრუნველყოფს იმ ფაქტს, რომ ყოველი საყრდენის ნაკვეთი ხაზიდან გამოვა იმავე სტრუქტურული მტკიცების მქონე, როგორც პირველი. ეს მეორედ გამოყენების შესაძლებლობა საკრიტიკო მნიშვნელობის აქვს ფოტოვოლტაიკური წარმოებაში, სადაც საყრდენებს უნდა შეესაბამებოდეს მუდმივი ტვირთის მეტყველების და ამინდის წინააღმდეგობის სტანდარტები ათასობით ერთეულზე.
Სტანდარტული ფორმები, რომლებიც საერთო მიზნების პროფილების წარმოებისთვის არის შექმნილი, ხშირად არ აკმაყოფილებენ ამ მოთხოვნებს. ისინი შეიძლება წარმოებდნენ პროფილებს, რომლებსაც მეორადი მექანიკური დამუშავება სჭირდება, გამოიწვევდნენ უფრო მაღალ ნაგავის რაოდენობას ან ვერ მოერგებოდნენ თანამედროვე სოლარული პანელების საჭიროებებს კუთხეების გეომეტრიასა და მონტაჟის არხების კონფიგურაციას შესახებ. სწორედ ამ მომენტში იწყებენ ჩანს საფარგლების მისასარგებლად მორგებული პულტრუზიის ფორმების ღირებულება.
Რატომ განსხვავდება საფარგლების გეომეტრია ფოტოვოლტაიკური პროდუქტების მიხედვით
Არ არის ყველა სოლარული პანელი ერთნაირი საფარგლის დიზაინით. მოდულის განზომილებები, მინის სისქე, მონტაჟის სისტემის თავსებადობა და რეგიონალური მონტაჟის სტანდარტები ყველა ეს ფაქტორი ზემოქმედებს საჭიროებულ საფარგლის პროფილზე. ის საწარმო, რომელიც სასარგებლო მიზნების მიწაზე მონტაჟის სისტემებისთვის პანელებს წარმოებს, საფარგლებს მოითხოვს სხვადასხვა ტვირთის მოწინააღმდეგობის შეძლებასა და არხების სიღრმეს, ვიდრე ის საწარმო, რომელიც სახლების სახურავებზე მონტაჟის მიზნით მოდულებს წარმოებს. ეს განსხვავებები არ არის მხოლოდ ესთეტიკური — ისინი ზემოქმედებენ სტრუქტურულ შესაძლებლობაზე ქარის, თოვლის და სეისმური ტვირთების ქვეშ.
Ფრეიმების მორგებული პულტრუზიის ფორმები საშუალებას აძლევს წარმოებლებს ამ კონკრეტული გეომეტრიული მოთხოვნების პირდაპირ ჩაწერას ინსტრუმენტებში. ფორმის ღრუ მოწყობილობის მეშვეობით არის დამზადებული სჭირდებარე სწორი განივკვეთი, რომელიც მოიცავს კედლის სისქეს, ფლანეცის სიგანეს, კუთხის რადიუსებს და ნებისმიერ ინტეგრირებულ არხებს ან ღრუებს მონტაჟის ნაკერძებისთვის. ამ დონის სიზუსტე მზად არსებული ფორმების დიზაინით უბრალოდ არ მიიღება.
Რადგან პანელების ფორმატები უფრო მეტად ევოლუციონირებენ — უფრო დიდი მოდულების ზომებისა და თავისუფალი მინის გამოყენების გავრცელებით — ფრეიმების ახალი მორგებული პულტრუზიის ფორმების სწრაფად შემუშავებისა და გამოყენების შესაძლებლობა წარმოებლებს მნიშვნელოვან კონკურენტულ უპირატესობას აძლევს. ისინი შეძლებენ თავიანთი ფრეიმების პროფილების ადაპტაციას ახალი პროდუქტების თაობების მოთხოვნების მიხედვით, რაც ზოგადი ინსტრუმენტების შეზღუდვებით არ შეიზღუდება.
Სიზუსტის ინჟინერია როგორც წარმოების უპირატესობა
Მაღალი მოცულობის წარმოების დროს განზომილებების სტაბილურობა
Მაღალი მოცულობის ფოტოვოლტაიკური წარმოების დროს ფრეიმების პროფილებში მცირე განზომილების გადახრებიც კი შეიძლება გამოიწვიოს მნიშვნელოვანი მომდევნო პრობლემები. საზღვრებს გარეთ მყოფი ფრეიმები შეიძლება არ ჩაჯდეს სწორად მინაზე, შეიძლება შექმნან ხანგრძლივობის სარეზერვო სივრცეები ან არ შეესატყოს სწორად მონტაჟის რელსებს დაყენების დროს. ამ პრობლემები პირდაპირ ისახება გარანტიულ მოთხოვნებზე, ხელახლა დამუშავების ხარჯებზე და რეპუტაციის ზიანზე.
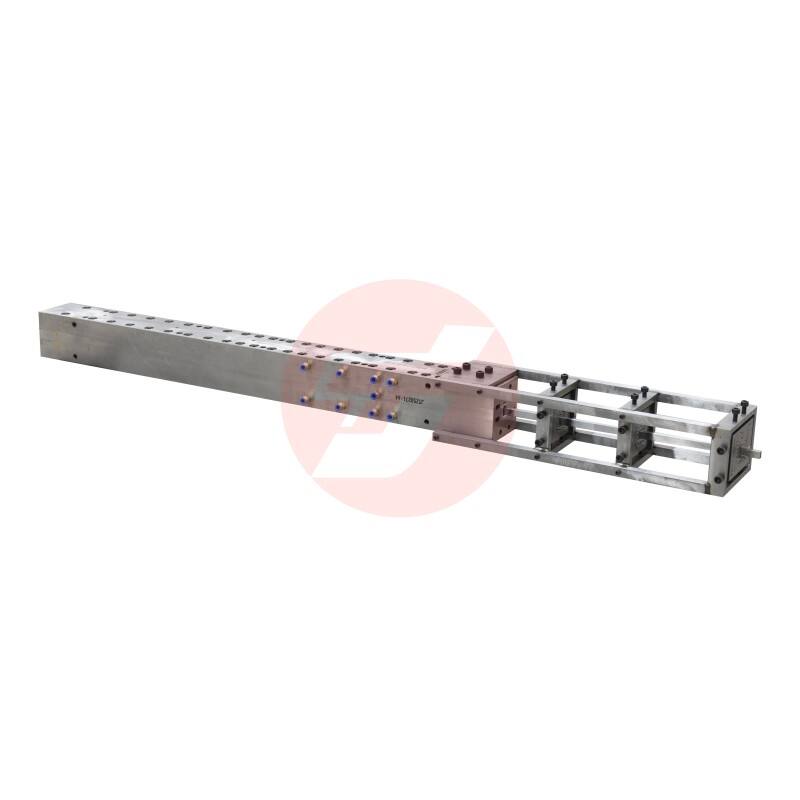
Ინდივიდუალურად შექმნილი ფრეიმებისთვის პულტრუზიის ფორმებს საწყის ეტაპზე მკაცრი დაშვების ზღვრებით არის შემუშავებული. ფორმის გეომეტრია ვალიდირებულია ქარხნის კონკრეტული ფრეიმების ნახაზების მიხედვით, ხოლო ინსტრუმენტები სრული წარმოების დაწყებამდე ტესტირებული და შესაბამისად დამუშავებულია. ეს წინასწარი ზუსტების ინვესტიცია მთელი წარმოების ციკლის განმავლობაში მოგებას მოაქვს, რაც ამცირებს სპეციფიკაციებს გარეთ მყოფი ნაკეთობების რაოდენობას და მინიმიზაციას ახდენს ხელით შემოწმებისა და შესწორების აუცილებლობას.
Კარგად შემუშავებული ინდივიდუალურად დამზადებული ფორმის თერმული სტაბილურობაც წვლილი შეაქვს სიზუსტეში. წარმოების დროს ფორმის გახურების შედეგად მისი განზომილებები მცირედ იცვლება თერმული გაფართოების გამო. ინდივიდუალურად დამზადებული ფორმები ამ გაფართოების მახასიათებლების გათვალისწინებით არის შემუშავებული, ამიტომ საბოლოო პროფილის განზომილებები მაშინაც კი შესაბამისი სპეციფიკაციების ფარგლებში რჩება, როდესაც ფორმა მიაღწევს სამუშაო ტემპერატურას. სტანდარტული ფორმები ძალზე იშვიათად აძლევენ ამ დონის თერმულ კომპენსაციას კონკრეტული პროფილის გეომეტრიისთვის.
Ინდივიდუალური ინსტრუმენტების მეშვეობით მასალის ოპტიმიზაცია
Ფრეიმების პულტრუზიის ფორმების დიზაინი პირდაპირ გავლენას ახდენს საწყისი მასალების ეფექტურ გამოყენებაზე. ინდივიდუალურად დამზადებული ფორმა შეიძლება ისე იყოს შემუშავებული, რომ არ არსებით არსებულ ადგილებში საკმარისად შემცირდეს კედლის სისქე, ხოლო სტრუქტურული ტვირთების მაქსიმალური მნიშვნელობის ადგილებში შეიძლება შენარჩუნდეს ან გაიზარდოს კედლის სისქე. ეს მიდგომა ამცირებს მასალის მოხმარებას ერთი ფრეიმის მიხედვით მოქმედების შეუმცირებლობის გარეშე, რაც პირდაპირ აისახება ერთეულის წარმოების ღირებულებაზე.
Ფიბრების მიმართულება და რეზინის განაწილება პროფილში ასევე განისაზღვრება ფორმის გეომეტრიით. შესაძლებელია მიზნად განსაკუთრებული ფორმის შექმნა, რომელიც მიმართავს ფიბრების განლაგებას ისე, რომ დასრულებული საყრდენი კონსტრუქციის ძალა-წონის შეფარდება მაქსიმალური იყოს. ეს განსაკუთრებით მნიშვნელოვანია იმ საწარმოებისთვის, რომლებიც მზადებენ მსუბუქი მოდულებს სახურავის გამოყენების მიზნით, სადაც საყრდენი კონსტრუქციის წონა უშუალოდ მოქმედებს შენობის სტრუქტურაზე მოდებულ სრულ ტვირთზე.
Ათასობით საყრდენი კონსტრუქციის წარმოების დროს თითოეულ ერთეულზე მიღებული მცირე მასალის ეკონომია დროთა განმავლობაში მნიშვნელოვნად კლებულობს სრულ წარმოების ხარჯებს. იმ საწარმოები, რომლებიც ინვესტიციებს აკეთებენ კარგად სპეციალიზებულ პულტრუზიის ფორმებში საყრდენი კონსტრუქციების წარმოებისთვის, მუდმივად აცხადებენ დაბალ მასალის ხარჯებს თითოეულ საყრდენი კონსტრუქციაზე სტანდარტული ინსტრუმენტების გამოყენების შედარებით, რაც საწყისი ინსტრუმენტების ინვესტიციებს დროთა განმავლობაში მაღალი ეკონომიკური ეფექტიანობის მქონე ხდის.
Წარმოების ეფექტიანობა და ხაზის ინტეგრაცია
Მომზადების დროს შეკლება და რეჟიმის შეცვლის სირთულის შემცირება
Ინდივიდუალურად შექმნილი ფორმა დიზაინირებულია ისე, რომ უსევროდ შეერთდეს საწარმოს არსებულ პულტრუზიის ხაზთან. ფორმის განზომილებები, მიმაგრების ინტერფეისები და სითბოს ელემენტების განლაგება ყველა მითითებულია საწარმოს აღჭურვილობასთან შესატყოლებლად. ეს ნიშნავს, რომ როცა ფორმა დაყენებულია, ის პირველად სწორად ეჯახება და ხაზი სწრაფად აღწევს სტაბილური წარმოების პირობებს. სტანდარტული ფორმები ხშირად მოითხოვენ ადაპტაციის სამუშაოებს, შიმებს ან მოდიფიკაციებს, სანამ მათ კონკრეტულ ხაზზე ეფექტურად გამოიყენებენ.
Იმ საწარმოებისთვის, რომლებიც წარმოებენ რამდენიმე საფარების კარკასის პროფილს — მაგალითად, სხვადასხვა ზომის საფარების ფორმატებისთვის — კარკასების ინდივიდუალურად შექმნილი პულტრუზიის ფორმების კომპლექტის მქონეობა, რომლებიც ყველა ერთი და იგივე მიმაგრების სტანდარტით არის დიზაინირებული, მნიშვნელოვნად ამარტივებს შეცვლის პროცედურებს. ოპერატორები შეძლებენ ფორმების ეფექტურ შეცვლას, რაც შემცირებს წარმოების ციკლებს შორის დასტავებს და აუმჯობესებს მთლიანად აღჭურვილობის ეფექტურობას.
Ეს ინტეგრაციის უპირატესობა ვრცელდება პროცესის პარამეტრების დაყენებაზე. რადგან მორგებული ფორმა შეიმუშავებულია კონკრეტული პროფილისა და მასალის სისტემისთვის, საჭიროების შესაბამად გამოყენების სიჩქარე, გამაგრების ტემპერატურა და რეზინის სიბლანტე შეიძლება დაისახოს ინსტრუმენტების შემუშავების ეტაპზე და დოკუმენტირდეს მუდმივი განმეორების უზრუნველყოფისთვის. ეს ამცირებს საცდელო-შეცდომის პერიოდს, რომელიც ჩვეულებრივ ახალი ინსტრუმენტების შემოღების დროს მოჰყვება.
Გრძელი ფორმის სამსახურო სიცოცხლე მიღწევა მოცემული გამოყენების მიხედვით შემუშავებული დიზაინით
Ფრეიმების პულტრუზიის ფორმები მნიშვნელოვნად იხარჯება, განსაკუთრებით შესასვლელ ზონაში, სადაც აბრაზიული გამართული ბორცვები პირველად ეხება ფორმის ზედაპირს. მორგებული ფორმა შეიძლება დიზაინირდეს გაძლიერებული აბრაზიული წინააღმდეგობის ზედაპირებით ამ მაღალი ტვირთის არეებში, რაც ხანგრძლივობის გაზრდას უზრუნველყოფს ინსტრუმენტების საერთო ღირებულების არ გაზრდის შედეგად, უფრო მკაცრი ინსტრუმენტული ფოლადის ხარისხების ან ზედაპირის მკაცრების გამოყენებით.
Ფორმის ღრუს შიგა ზედაპირის სიხარისხი ასევე ავლენს გავლენას როგორც ნაკეთობის ხარისხზე, ასევე ფორმის სიცოცხლის ხანგრძლივობაზე. ინდივიდუალურად შექმნილი ფორმები პოლირდება და მუშავდება იმ სპეციფიკაციების მიხედვით, რომელიც შეესაბამება გამოყენებულ რეზინის სისტემას, რაც ამცირებს გამაგრებული ნაკეთობის და ფორმის ზედაპირს შორის მიჯაჭვულობას. ეს ამცირებს საჭიროებულ გამოსახსნელი ძალას, ამცირებს ფორმის და პულტრუზიის მანქანის აბრაზიულ მოწყობილობას და უფრო სუფთა ზედაპირის სიხარისხს იძლევა დასრულებული საფარის პროფილს.
Იმ საწარმოებს, რომლებიც საფარების წარმოებისთვის იყენებენ ინდივიდუალურად შექმნილ პულტრუზიის ფორმებს, ჩვეულებრივ აცხადებენ ფორმის რემონტის ან შეცვლის შორის უფრო გრძელ ინტერვალებს, ვიდრე იმ საწარმოებს, რომლებიც საერთო დანიშნულების ინსტრუმენტებს იყენებენ. ეს გამოიხატება ფორმის სამსახურო სიცოცხლის განმავლობაში საფარის ერთეულზე დაკარგული ინსტრუმენტების ხარჯების შემცირებაში და საერთო სარგებლიანობის შემთხვევაში ინდივიდუალური ინსტრუმენტების შეძენის ინვესტიციების დასაბუთებას უფრო მეტად ამ strengthening-ს.
Ხარისხის შესაბამობა და სერტიფიცირების მოთხოვნები
PV საფარების საერთაშორისო სტანდარტების შესრულება
Სოლარული პანელების კარკასებმა უნდა შეასრულონ საერთაშორისო სტანდარტების მთელი რიგი, რომლებიც მოიცავს მექანიკური ტვირთის წინააღმდეგობის, კოროზიის წინააღმდეგობის და მონტაჟის სისტემებთან განზომილებითი თავსებადობის მოთხოვნებს. სტანდარტები, როგორიცაა IEC 61215 და IEC 61730, აყენებენ სამუშაო მოთხოვნებს, რომლებსაც კარკასებმა უნდა დააკმაყოფილონ მოდულების მთავარ ბაზრებში გასაყიდად სერტიფიცირების მისაღებად. შესასრულებლად მოთხოვნების მიღწევა სჭირდება კარკასების პროფილების წარმოებას მუდმივი განზომილებებით და მასალის თვისებებით — მოთხოვნები, რომლებიც ყველაზე საიმედოდ აკმაყოფილდება კარკასების მისასაღებად მორგებული პულტრუზიის ფორმების გამოყენებით.
Როდესაც საწარმო იყენებს კონკრეტული სერტიფიცირებული პროფილის წარმოების მიზნით შექმნილ მორგებულ ფორმას, ის შეძლებს დაადასტუროს საშუალების სპეციფიკაციასა და სერტიფიცირებული პროდუქტის დიზაინს შორის კავშირის დაკვეყნებას. ეს კავშირი მნიშვნელოვანია აუდიტების და სერტიფიკატების განახლების დროს, რადგან ის მოწმობს წარმოების პროცესის უნარს მუდმივად მიაწოდოს სერტიფიცირებული პროფილის გეომეტრია.
Საერთო დანიშნულების ფორმები, პირიქით, შეიძლება წარმოადგენდნენ პროფილებს, რომლებიც მიახლოებით ემთხვევიან სერტიფიცირებულ დიზაინს, მაგრამ არ ემთხვევიან ზუსტად. უმცირესი გადახრებიც კი შეიძლება გამოიწვიოს შესაბამისობის კითხვები, განსაკუთრებით იმ პროექტებში, სადაც მოითხოვება მესამე პირის შემოწმება. ჩარჩოების მისასარგებლად შექმნილი პულტრუზიის ფორმები ამ არაგარკვეულობას აღმოფხვრის იმ გზით, რომ უზრუნველყოფს ინსტრუმენტების სერტიფიცირებული პროდუქტის სპეციფიკაციასთან სრული შესაბამისობას პროექტის დასაწყისიდანვე.
Საწარმოს ხარისხის მართვის სისტემების მხარდაჭერა
Ახალგაზრდა ფოტოვოლტაიკური საწარმოები ხარისხის მართვის სისტემების ქვეშ მუშაობენ, რომლებიც მოითხოვენ ყველა წარმოების შემავალი კომპონენტის — მათ შორის ინსტრუმენტების — დოკუმენტირებულ კონტროლს. ინდივიდუალურად შექმნილი ფორმა მოდის დეტალური ინჟინერული დოკუმენტაციით — გამოკვეთებით, მასალის სპეციფიკაციებით, ზედაპირის დამუშავების ჩანაწერებით და მიღების საკონტროლო გამოცდების შედეგებით, — რომელიც შეიძლება პირდაპირ შეიტანოს საწარმოს ხარისხის მართვის სისტემაში. ეს დოკუმენტაცია მხარს უჭერს შიდა აუდიტებს, მომხმარებლის აუდიტებს და მესამე პირის სერტიფიცირების საქმიანობას.
Პულტრუზიის ფორმების საკონსტრუქციო მახასიათებლების ზუსტად განსაზღვრვა და დოკუმენტირება კარკასებისთვის ასევე ხელს უწყობს უწყვეტი გაუმჯობესების სამუშაოებს. როდესაც ქარხანა აღმოაჩენს კარკასების მოქმედების გაუმჯობესების შესაძლებლობას — მაგალითად, კედლის სისქის განაწილების შეცვლით ან მიმაგრების არხის გეომეტრიის მოდიფიცირებით — ის შეიძლება თანამშრომლობის ფარგლებში მონაწილეობა მიიღოს ფორმების მომწოდებლის მიერ კონტროლირებადი დიზაინის ცვლილების განხორციელებაში და მოდიფიკაციის დოკუმენტირებაში. ამ სტრუქტურირებული მიდგომა საჭრელი ინსტრუმენტების გაუმჯობესების მიმართ მხოლოდ მაშინ შეიძლება განხორციელდეს, როდესაც ქარხანას აქვს მთლიანად მისი საკუთარი ფორმების დიზაინზე საკუთარი საკუთრება.
Ის ქარხნები, რომლებიც კარკასების პულტრუზიის ფორმებს არ მიიჩნევენ მხოლოდ მოხმარებლის სასარგებლო ნივთებად, არამედ სტრატეგიულ აქტივებად, მუდმივად აღწევენ უკეთეს ხარისხის შედეგებს და დაბალ საერთო წარმოების ხარჯებს. ამ კონტექსტში ინდივიდუალური ადაპტაციის ინვესტიცია არის ინვესტიცია ქარხნის ხარისხის ინფრასტრუქტურაში ისევე, როგორც მის წარმოების შესაძლებლობაში.
Სტრატეგიული და კომერციული საკითხები
Პატენტების დაცული კარკასების დიზაინების დაცულობა
PV მწარმოებლებისთვის, რომლებმაც შეიმუშავეს საკუთრებაში არსებული ჩარჩოების დიზაინი ესთეტიკური დიფერენცირების, მონტაჟის სისტემის თავსებადობის ან სტრუქტურული შესრულების მიზნით ჩარჩოებისთვის მორგებული პულტრუზიული ფორმები არის მექ სპეციალური ფორმის ფორმის გამოქმნა წარმოადგენს პროფილს, რომლის რეპლიკაცებაც შეუძლებელია კონკურენტების მიერ სტანდარტული ინსტრუმენტების გამოყენებით, რაც ქმნის ხელშესახებ ბარიერს იმიტაციისათვის.
Ეს დაცვა განსაკუთრებით მნიშვნელოვანია მწარმოებლებისთვის, რომლებიც უზრუნველყოფენ პრემიუმ სეგმენტების ბაზარს, სადაც ჩარჩოს დიზაინი წარმოადგენს პროდუქტის ღირებულების წინადადების ნაწილს. გამორჩეული ჩარჩო პროფილი, რომელიც ვიზუალურად აღიარებულია და ფუნქციურად უპირატესია, შეიძლება მხარი დაუჭიროს ბრენდის პოზიციონირებას და გამართლოს პრემიუმ ფასები. ეს ყველაფერი ვერ მოხერხდება ინვესტიციის გარეშე მორგებული pultrusion molds for frames რომ კოდირება საპატრონო დიზაინი წარმოების პროცესში.
Ამ დაცვის კომერციული ღირებულება დროთა განმავლობაში იზრდება. როგორც ქარხანა აგროვებს გამოცდილი ფრეიმის დიზაინის შესახებ პრაქტიკულ გამოცდილობას — დამკვიდრებული მონაცემები, შესაბამისი სერტიფიკატები და კლიენტების რეკომენდაციები — ამ დიზაინის წარმოებისთვის გამოყენებული სპეციალური ფორმა უფრო უფრო მნიშვნელოვან აქტივად იქცევა. მისი სტანდარტული ინსტრუმენტებით ჩანაცვლება ნიშნავს სერტიფიცირებული და გამოცდილი დიზაინის აკუმულირებული ღირებულების დატოვებას.
Ხარისხის შენარჩუნების პირობებში წარმოების მასშტაბის გაზრდა
Როგორც ფოტოვოლტაიკური ქარხნები გაზრდიან წარმოების მოცულობას მზარდი მოთხოვნის დასაკმაყოფილებლად, მათი ფრეიმების პროფილების ერთნაირობა ხდება უფრო მნიშვნელოვანი, არ არის ნაკლებად. მაღალი მოცულობის შემთხვევაში მცირე ხარისხის გადახრები, რომლებიც დაბალი წარმოების დონეზე კიდევე მართვადი იყო, შეიძლება გამოიწვიოს მნიშვნელოვანი ხელახლა დამუშავების და ნაგავის ხარჯები. ფრეიმების სპეციალურად შექმნილი პულტრუზიის ფორმები უზრუნველყოფს საჭიროებულ განზომილებით სტაბილურობას და პროცესის განმეორებადობას, რაც საშუალებას აძლევს ხარისხის სტანდარტების შენარჩუნებას წარმოების მოცულობის გაზრდის პირობებში.
Მასშტაბირება ხშირად ითავსებს წარმოების ხაზების დამატებას ან რამდენიმე სამუშაო ციკლის გაშვებას. სპეციალური ფორმები შეიძლება იდენტური სპეციფიკაციებით გამოყენების მიხედვით გამოყოფილ იქნას, რაც უზრუნველყოფს სხვადასხვა წარმოების ხაზზე ან სხვადასხვა დროს წარმოებული სარკეების განზომილებით შეცვლადობას. ეს შეცვლადობა საჭიროებს დიდი პროექტების მომარაგების საწარმოებში, სადაც სხვადასხვა წარმოების სერიიდან მომავალი სარკეები უნდა ერთმანეთს შეესატყოვნონ სამუშაო ადგილზე.
Იმ სინამდვილის გამო, რომ შეგვიძლია მასშტაბირება დარწმუნებით განხორციელდეს, იმის გარანტიით, რომ ინსტრუმენტები მუდმივად მიაწოდებენ ერთნაირ შედეგებს, ეს არის ერთ-ერთი ყველაზე მიმზიდველი მიზეზი, რის გამოც დამკვიდრებული ფოტოვოლტაიკური წარმოების მწარმოებლები განაგრძობენ სპეციალური პულტრუზიის ფორმების შეძენას სარკეებისთვის, მიუხედავად იმისა, რომ მათი წარმოების მოცულობა იზრდება. ინსტრუმენტების შეძენის ხარჯები სასარგებლოდ მასშტაბირდება — თითოეული სარკის წარმოების ხარჯი მოცულობის გაზრდასთან ერთად კლებულობს, ხოლო ხარისხის უპირატესობები მუდმივად რჩება.
Ხშირად დასმული კითხვები
Რა განასხვავებს სპეციალური პულტრუზიის ფორმებს სარკეებისთვის სტანდარტული ფორმებისგან?
Ფრეიმების ადაპტირებული პულტრუზიის ფორმები შეიმუშავებულია კონკრეტული განივი კვეთის პროფილის წარმოებისთვის, რომელიც შეესაბამება ქარხნის საკუთარი ფრეიმის დიზაინს, მათ შორის ყველა განზომილების დაშვების ზღვარს, კედლის სისქეს და არხის გეომეტრიას. სტანდარტული ფორმები საერთო მიზნების პროფილებისთვის არის შეიმუშავებული და შეიძლება არ შეესაბამებოდეს კონკრეტული სოლარული პანელის ფრეიმის სპეციფიკურ მოთხოვნებს, რაც განზომილების გადახრებს, უფრო მაღალ ნაგავის რაოდენობას და შესაძლო შესაბამისობის პრობლემებს იწვევს.
Როგორ აისახება ფრეიმების ადაპტირებული პულტრუზიის ფორმები წარმოების ხარჯებზე?
Მიუხედავად იმისა, რომ ფრეიმების ადაპტირებული პულტრუზიის ფორმების საწყისი ინვესტიცია სტანდარტული ინსტრუმენტების შეძენაზე მაღალია, ფორმის სამსახურის ხანგრძლივობის განმავლობაში საერთო ხარჯი ჩვეულებრივ დაბალია. ადაპტირებული ფორმები ამცირებენ მასალის დაკარგვას, მინიმიზაციას ახდენენ ნაგავის და ხელახლა დამუშავების რაოდენობას, გრძელებენ სამსახურის ინტერვალებს და უფრო ეფექტურად ინტეგრდებიან არსებულ წარმოების ხაზებში. ეს დაზოგვები მაღალი მოცულობის წარმოების სერიებში აკუმულირდება და ადაპტირებული ინსტრუმენტების ინვესტიციას საკმაოდ ეკონომიკურად მოსახერხებელს ხდის.
Შეიძლება თუ არა ფრეიმების მორგებული პულტრუზიის ფორმების გამოყენება რამდენიმე პანელის ფორმატის მხარდაჭერად?
Კი. რამდენიმე პანელის ფორმატს წარმოებად ქარხნები ჩვეულებრივ იკიდებენ ფრეიმების მორგებული პულტრუზიის ფორმების კომპლექტს, რომელთა თითოეული განკუთვნილია კონკრეტული პროფილისთვის. როცა ეს ფორმები ერთი და იგივე მიმაგრების სტანდარტზე არის შექმნილი, პროფილებს შორის გადასვლა ეფექტური და კონტროლირებულია. ეს მიდგომა ქარხნებს აძლევს საშუალებას სხვადასხვა საბაზრო სეგმენტის მომსახურებას უზრუნველყოფის გარეშე და არ აკლებს მორგებული ინსტრუმენტების ხარისხისა და სტაბილურობის უპირატესობებს.
Რამდენი ხანი სჭირდება ფრეიმების მორგებული პულტრუზიის ფორმის შექმნას?
Ინდივიდუალურად შექმნილი პულტრუზიის ფორმების დამზადების დროგრაფიკა საყრდენი რამეების სირთულის და ფორმების მწარმოებლის საწარმოსუნარიანობის მიხედვით იცვლება, მაგრამ ჩვეულებრივ რამდენიმე კვირიდან რამდენიმე თვემდე გრძელდება. პროცესი მოიცავს დიზაინის შემოწმებას, ფორმების მექანიკურ დამუშავებას, ზედაპირის დამუშავებას და მიღების ტესტირებას. ის საწარმოები, რომლებიც საჭიროების შესაბამად ინსტრუმენტების დამზადებას ადგენენ თავიანთი პროდუქტების განვითარების ციკლის ნაკლებად მნიშვნელოვან ნაკვეთად, შეძლებენ მინიმიზირებას წარმოების გაშვების დროგრაფიკაზე მოქმედებას.
Სარჩევი
- Პულტრუზიის ფორმების როლი ფრეიმების წარმოებაში PV მწარმოებლობაში
- Სიზუსტის ინჟინერია როგორც წარმოების უპირატესობა
- Წარმოების ეფექტიანობა და ხაზის ინტეგრაცია
- Ხარისხის შესაბამობა და სერტიფიცირების მოთხოვნები
- Სტრატეგიული და კომერციული საკითხები
-
Ხშირად დასმული კითხვები
- Რა განასხვავებს სპეციალური პულტრუზიის ფორმებს სარკეებისთვის სტანდარტული ფორმებისგან?
- Როგორ აისახება ფრეიმების ადაპტირებული პულტრუზიის ფორმები წარმოების ხარჯებზე?
- Შეიძლება თუ არა ფრეიმების მორგებული პულტრუზიის ფორმების გამოყენება რამდენიმე პანელის ფორმატის მხარდაჭერად?
- Რამდენი ხანი სჭირდება ფრეიმების მორგებული პულტრუზიის ფორმის შექმნას?