
 EN
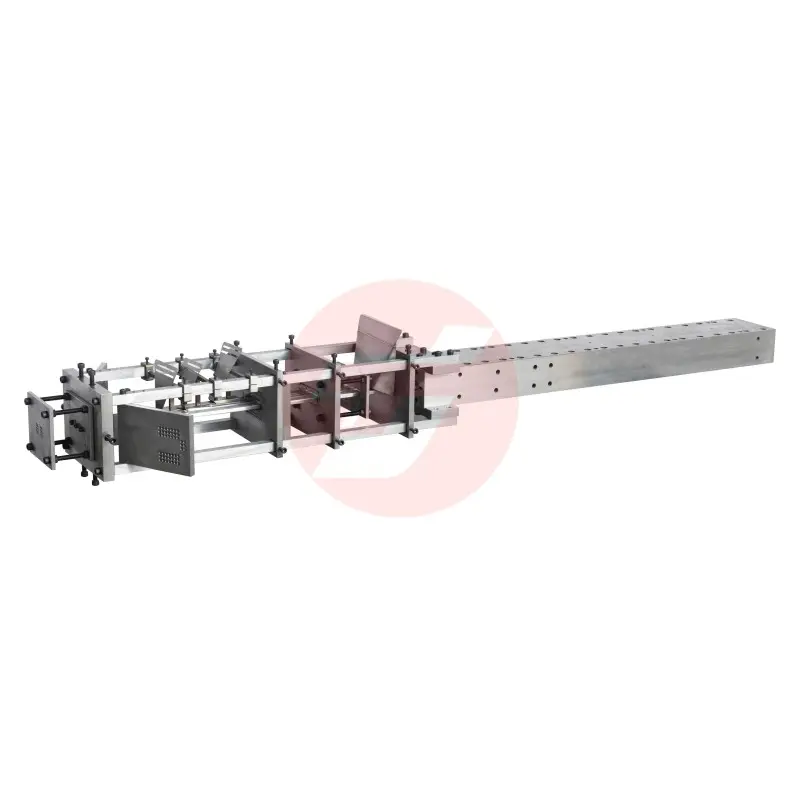
A fotovoltaikus gyártás versengő piacán minden alkatrész-kiválasztás súlyos következményekkel jár. A PV-gyárak egyik legfontosabb döntése az, hogyan állítják elő a napelemeket rögzítő szerkezeti kereteket. Egyre több gyártó tér el a készleten kapható szerszámoktól, és célzottan kifejlesztett extrúziós formák felé fordul a keretek gyártásához amelyeket pontosan a gyártási igényeiknek megfelelően terveztek. Ez az átalakulás nem csupán egy divat vagy preferencia következménye — hanem mérhető teljesítmény, költséghatékonyság és a modern napelemes berendezések szerkezeti igényei hajtják.
Az a kérdés, hogy miért részesítik előnyösebbnek a PV-gyárak kifejezetten az egyedi szálüveg-öntőformákat a keretekhez a szabványos alternatívák helyett, az építőmérnöki pontosságra, a gyártási skálázhatóságra, az anyagoptimalizálásra és a hosszú távú költségkontrollra irányul. Ennek a tényezőknek a megértése segít tisztázni, miért vált a testreszabás az iparág szabványává, és nem maradt kivételnek. Ebben a cikkben megvizsgáljuk ezen preferencia alapvető okait, valamint azt, mit jelent ez a gyárak számára, amelyek a következő generációs napelemes keretgyártásba fektetnek be.
A szálüveg-öntőformák szerepe a PV-gyártásban keretekhez
Mi az, amit a szálüveg-eljárás hozzáad a napelemes keretgyártáshoz
A pultrúzió egy folyamatos gyártási eljárás, amely során megerősített szálakat húznak át egy gyantafürdőn, majd egy fűtött szerszámon – az úgynevezett formán –, hogy állandó keresztmetszetű profilokat állítsanak elő. A napelemkeretek gyártásához ez az eljárás kiváló konzisztenciát, magas húzószilárdságot és pontos méretpontosságot biztosít hosszú gyártási sorozatok során. Maga a forma a folyamat meghatározó eszköze, és geometriája közvetlenül meghatározza minden egyes keret minőségét.
A keretekhez használt pultrúziós formák ellenállóképeseknek kell lenniük a többszörös hőmérséklet-ciklusokkal szemben, szoros méreteltérési tűréseket kell megőrizniük, valamint ellenállniuk kell a durva szálanyagok okozta kopásnak. Egy ilyen körülmények között jól működő forma biztosítja, hogy minden keretrész ugyanolyan szerkezeti integritással hagyja el a gyártósor végét, mint az első. Ez a ismételhetőség kritikus fontosságú a napelemes (PV) gyártásban, ahol a kereteknek több ezer egységen keresztül egyformán kell megfelelniük a terhelésviselési és időjárásállósági szabványoknak.
A szokásos, általános célú profilok gyártására tervezett szabványos szerszámok gyakran nem felelnek meg ezeknek az igényeknek. Előfordulhat, hogy olyan profilokat állítanak elő velük, amelyek másodlagos megmunkálást igényelnek, magasabb selejtarányt eredményeznek, vagy nem képesek kielégíteni a modern napelemekhez szükséges speciális sarokgeometriákat és rögzítőcsatorna-konfigurációkat. Éppen ez az a pont, ahol a keretekhez kifejlesztett egyedi extrúziós szerszámok kezdik megmutatni az értéküket.
Miért változik a keret geometriája a napelemes termékek között
Nem minden napelem rendelkezik azonos kerettervezéssel. A modul méretei, az üveg vastagsága, a rögzítőrendszer kompatibilitása és a régióspecifikus telepítési szabványok mind befolyásolják a szükséges keretprofil alakját. Egy olyan gyár, amely nagyüzemi földfelszíni rögzítésű rendszerekhez szükséges paneleket gyárt, más teherbírású és csatornamélységű kereteket igényel, mint egy olyan gyár, amely tetőre szerelhető lakossági modulokat állít elő. Ezek a különbségek nem csupán esztétikai jellegűek – hatással vannak a szerkezet szél-, hó- és földrengés-terhelések alatti szerkezeti teljesítményére.
Az egyedi kialakítású extrúziós formák keretekhez lehetővé teszik a gyártók számára, hogy ezeket a specifikus geometriai követelményeket közvetlenül a szerszámozásba építsék be. A forma üregét úgy gépezik, hogy pontosan a szükséges keresztmetszetet állítsák elő, beleértve a falvastagságot, a perem szélességét, a sarkok sugarát, valamint bármely integrált csatornát vagy horpadást a rögzítőelemekhez. Ezt a pontossági szintet egyszerűen nem lehet elérni kész szerszámformákkal.
Ahogy a panelformátumok továbbfejlődnek – egyre nagyobb modulméretek és vékonyabb üveg alkalmazása válik általánossá – a gyorsan fejleszthető és üzembe helyezhető, egyedi kialakítású extrúziós formák keretekhez jelentős versenyelőnyt biztosítanak a gyártók számára. Így képesek az új termékgenerációkhoz igazítani keretprofiljaikat anélkül, hogy korlátozná őket az általános szerszámok korlátai.
Pontossági mérnöki megoldások mint gyártási előny
Méretbeli egyenletesség nagy tételszámú sorozatgyártás során
A nagy mennyiségű napelemgyártásban akár kis méreteltérések is komoly problémákat okozhatnak a folyamat további szakaszaiban. A tűréshatárokon kívül eső keretprofilok nem illeszkednek megfelelően az üveghez, hézagokat hozhatnak létre az időjárásálló tömítésben, vagy nem állíthatók be megfelelően a felszerelés során a rögzítő sínhez. Ezek a problémák közvetlenül garanciális igényekhez, újrafeldolgozási költségekhez és a márkanevének károsodásához vezetnek.
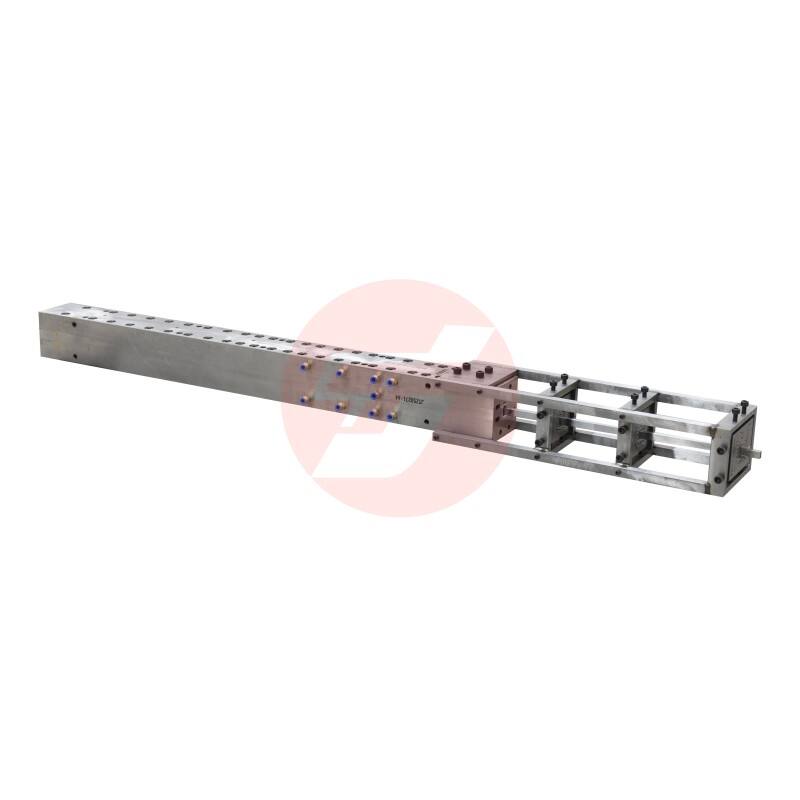
Egyedi készítésű extrúziós formák felé fordul a keretek gyártásához a kezdetektől szigorú tűréshatárokra épülnek. Az öntőszerszám geometriáját az üzem saját keretrajzai alapján ellenőrzik, és a szerszámokat a teljes gyártás megkezdése előtt tesztelik és beállítják. Ez a kezdeti pontosságra fordított beruházás a teljes gyártási ciklus során jutalmat hoz: csökkenti a specifikációknak nem megfelelő alkatrészek gyakoriságát, és minimalizálja a kézi ellenőrzés és korrekció szükségességét.
Egy jól megtervezett egyedi szerszám hőállósága szintén hozzájárul a konzisztenciához. A gyártás során, amikor a szerszám felmelegszik, méretei kismértékben megváltoznak a hőtágulás miatt. Az egyedi szerszámokat úgy tervezik, hogy figyelembe veszik ezt a tágulási viselkedést, így a kész profil méretei akkor is a megadott tűréshatárokon belül maradnak, ha a szerszám elérte az üzemelési hőmérsékletét. Az általános szerszámok ritkán kínálnak ilyen szintű hőkompenzációt konkrét profilgeometriák esetében.
Anyagoptimalizáció egyedi szerszámok segítségével
A keretekhez használt pultrúziós szerszámok terve közvetlenül befolyásolja a nyersanyagok hatékony felhasználását. Egy egyedi szerszám úgy tervezhető, hogy a nem kritikus területeken minimalizálja a falvastagságot, miközben megtartja vagy növeli a vastagságot ott, ahol a szerkezeti terhelések a legnagyobbak. Ez a megközelítés csökkenti az anyagfelhasználást keretenként anélkül, hogy kompromisszumot kötnénk a teljesítményben, ami közvetlen hatással van az egységre jutó gyártási költségre.
A szálak elhelyezése és a gyanta eloszlása a profilban szintén a formázószerszám geometriájától függ. Egy egyedi formázószerszám úgy tervezhető meg, hogy a szálak elhelyezését olyan módon irányítsa, amely maximalizálja a kész keret erősség-tömeg arányát. Ez különösen fontos azoknál a gyáraknál, amelyek könnyűsúlyú modulokat gyártanak tetőre szereléshez, ahol a keret tömege hozzájárul az épületszerkezetre ható teljes rendszerterheléshez.
Száz ezernél is több keret gyártása során akár csekély anyagmegtakarítás is jelentős költségcsökkenést eredményez egységenként. Azok a gyárak, amelyek jól megtervezett, egyedi pultrúziós formázószerszámokba fektetnek be a keretek gyártásához, általában alacsonyabb anyagköltséget jelentenek keretenként, mint azok, amelyek standard szerszámokat használnak, így a kezdeti szerszámköltség hosszú távon rendkívül költséghatékony befektetés.
Gyártási hatékonyság és vonali integráció
Beállítási idő és átállási bonyolultság csökkentése
Egy egyedi szerszámot terveznek úgy, hogy zavartalanul illeszkedjen egy gyár meglévő húzóvonalaiba. A szerszám méretei, rögzítési felületei és fűtőelem-elhelyezései mind a gyár berendezéseinek megfelelően kerülnek meghatározásra. Ez azt jelenti, hogy a szerszám telepítésekor az első alkalommal is pontosan illeszkedik, és a vonal gyorsan elérheti a stabil termelési körülményeket. Az általános szerszámok gyakran igényelnek adaptációs munkát, beillesztést vagy módosítást, mielőtt hatékonyan használhatók lennének egy adott vonalon.
Azoknak a gyároknak, amelyek többféle keretprofilot állítanak elő – például különböző méretű kereteket különböző panelformátumokhoz – egy olyan egyedi húzószerszám-készlet alkalmazása, amelyek mindegyike ugyanarra a rögzítési szabványra lett tervezve, leegyszerűsíti a váltási eljárásokat. A munkások hatékonyan cserélhetik a szerszámokat, csökkentve ezzel a leállási időt a termelési ciklusok között, és javítva az egész berendezés hatékonyságát.
Ez az integrációs előny kiterjed a folyamatparaméterek beállítására is. Mivel az egyedi szerszámot egy meghatározott profilhoz és anyagrendszerhez tervezték, az optimális húzási sebesség, keményedési hőmérséklet és gyanta-viszkozitás beállításai már a szerszámfejlesztés fázisában meghatározhatók és dokumentálhatók a következetes reprodukálhatóság érdekében. Ez csökkenti a próbálgatások és hibák időszakát, amely általában a új szerszámok bevezetését kíséri.
Hosszabb szerszám-élettartam az alkalmazásspecifikus tervezés révén
A keretek gyártására szolgáló pultrúziós szerszámok jelentős kopásnak vannak kitéve, különösen a belépési zónában, ahol az éles üvegszálak először érintik a szerszám felületét. Az egyedi szerszámot ezen nagy igénybevétel alatt álló területeken megerősített, kopásálló felületekkel lehet kialakítani, keményebb szerszámacél-fajták vagy felületkezelések alkalmazásával, így a szerszám élettartama meghosszabbítható anélkül, hogy a szerszám teljes költsége aránytalanul megnőne.
A forma üregének belső felületi minősége szintén hatással van a gyártmány minőségére és a forma élettartamára. Az egyedi gyártású formákat a használt műgyanta-rendszernek megfelelő specifikációk szerint csiszolják és kezelik, ezzel csökkentve a megkeményedett alkatrész és a forma felülete közötti tapadást. Ez csökkenti a kihúzáshoz szükséges erőt, csökkenti a forma és a pultrúziós gép kopását, valamint tisztább felületi minőséget eredményez a kész keretprofilon.
Azok a gyárak, amelyek egyedi pultrúziós formákat használnak keretek gyártásához, általában hosszabb időközöket jelentenek a forma újrapolírozása vagy cseréje között az általános célú szerszámokat használó gyárakhoz képest. Ez a forma szolgálati ideje alatt alacsonyabb szerszámköltséget eredményez darabonként, tovább erősítve a gazdasági indokot az egyedi szerszámokba történő beruházás mellett.
Minőségi megfelelés és tanúsítási követelmények
Nemzetközi szabványok teljesítése napelemes keretekhez
A napelemkereteknek meg kell felelniük egy sor nemzetközi szabványnak, amelyek a mechanikai terhelésállóságot, a korrózióállóságot és a rögzítőrendszerekkel való méretbeli kompatibilitást szabályozzák. Olyan szabványok, mint az IEC 61215 és az IEC 61730, teljesítményalapú követelményeket állítanak fel, amelyeket a kereteknek teljesíteniük kell ahhoz, hogy a modulokat a főbb piacokon forgalomba lehessen hozni. A megfelelés eléréséhez a keretprofilokat egységes méretekkel és anyagtulajdonságokkal kell gyártani – ezeket a követelményeket a legmegbízhatóbban speciális, keretgyártásra szabott extrúziós szerszámokkal lehet teljesíteni.
Amikor egy gyár olyan egyedi szerszámot használ, amelyet egy meghatározott, tanúsított profil előállítására terveztek, akkor nyomon követhető kapcsolatot tud bemutatni a szerszám műszaki leírása és a tanúsított termékterv között. Ez a nyomon követhetőség értékes eszköz auditok és tanúsítási újítások során, mivel dokumentált bizonyítékot szolgáltat arról, hogy a gyártási folyamat képes a tanúsított profil geometriájának folyamatos előállítására.
A szokásos, általánosított formák viszont olyan profilokat állíthatnak elő, amelyek közelítőleg, de nem pontosan egyeznek meg a tanúsított tervezéssel. Már a kis eltérések is megkérdőjelezhetik a megfelelőséget, különösen azoknál a projekteknél, ahol harmadik fél ellenőrzését is követelik meg. Az alapkeretekhez készített egyedi extrúziós formák kizárják ezt a bizonytalanságot, mivel a szerszámozás már kezdetektől fogva összhangban van a tanúsított termék specifikációjával.
Gyári minőségirányítási rendszerek támogatása
A modern napelemgyártó üzemek minőségirányítási rendszerek alatt működnek, amelyek dokumentált ellenőrzést követelnek meg minden gyártási bemeneti tényező esetében, beleértve a szerszámozást is. Az egyedi extrúziós forma részletes mérnöki dokumentációval érkezik – rajzokkal, anyagspecifikációkkal, felületkezelési nyilvántartással és elfogadási teszteredményekkel –, amelyek közvetlenül beépíthetők a gyár minőségirányítási rendszerébe. Ez a dokumentáció támogatja a belső ellenőrzéseket, a vevők ellenőrzéseit és a harmadik fél által végzett tanúsítási tevékenységeket.
A húzószerszámok (pultrúziós szerszámok) keretekhez történő pontos jellemzőinek meghatározása és dokumentálása szintén támogatja a folyamatos fejlesztési tevékenységeket. Amikor egy gyár lehetőséget azonosít a keretek teljesítményének javítására – például a falvastagság-eloszlás módosításával vagy egy rögzítő csatorna geometriájának átalakításával –, együttműködhet a szerszámgyártóval a szabályozott tervezési változtatás végrehajtásában és a módosítás dokumentálásában. Ez a strukturált eszközfejlesztési megközelítés csak akkor lehetséges, ha a gyár teljes mértékben tulajdonosa egy egyedi szerszámtervezésnek.
Azok a gyárak, amelyek a keretekhez használt pultrúziós szerszámokat stratégiai eszközökként, nem pedig általánosan beszerezhető fogyóeszközként kezelik, következetesen jobb minőségi eredményeket érnek el, és alacsonyabb összes gyártási költséggel működnek. Ebben az összefüggésben a testreszabásba történő beruházás ugyanolyan mértékben a gyár minőségi infrastruktúrájába történő befektetés, mint a gyártási kapacitásába történő.
Stratégiai és kereskedelmi megfontolások
Tulajdonosi jogokkal védett kerettervek védelme
A napelemgyártók számára, akik saját keretterveket fejlesztettek ki – legyen az esztétikai megkülönböztetés, a rögzítőrendszer-kompatibilitás vagy a szerkezeti teljesítmény érdekében – a keretekhez készített egyedi extrúziós formák az a mechanizmus, amellyel ezt az iparjogvédelmi jogot védelmezik és hasznosítják. Egy egyedi forma olyan profil előállítását teszi lehetővé, amelyet a versenytársak nem tudnak reprodukálni szabványos szerszámokkal, így konkrét akadályt teremt a másolás ellen.
Ez a védelem különösen fontos azok számára a gyártóknak, akik prémium piaci szegmenseknek szállítanak, ahol a keretterv része a termék értékkínálatának. Egy különleges, vizuálisan felismerhető és funkcionálisan kiváló keretprofil támogathatja a márkapozíciót és indokolhatja a prémium árképzést. Mindez elérhetetlen a keretekhez készített egyedi extrúziós formákba történő beruházás nélkül, amelyek a tulajdonosi terveket közvetlenül beépítik a gyártási folyamatba.
Ennek a védelemnek a kereskedelmi értéke az idővel egyre növekszik. Amint egy gyár nyomon követi egy adott keretkialakítás teljesítményét – gyűjtve a telepítési adatokat, a teljesítménytanúsítványokat és az ügyfélreferenciákat – az a speciális szerszámforma, amely ezt a kialakítást gyártja, egyre értékesebb eszközzé válik. A cseréje általános szerszámozásra azt jelentené, hogy lemondunk a tanúsított, bevált kialakítás felhalmozott értékéről.
Termelés skálázása minőség fenntartása nélkül
Ahogy a napelemgyárak növelik termelésüket a növekvő kereslet kielégítése érdekében, keretprofiljaik egységessége egyre fontosabbá válik, nem kevésbé. Nagyobb mennyiségek esetén még azok a kisebb minőségi ingadozások is, amelyek kisebb kibocsátási szinteken kezelhetők voltak, jelentős újrafeldolgozási és hulladékköltségeket eredményezhetnek. A keretekhez kifejlesztett, szabványosított extrúziós szerszámformák biztosítják a méretbeli stabilitást és a folyamat ismételhetőségét, amelyek szükségesek a minőségi szabványok fenntartásához a termelési mennyiségek növekedése mellett.
A méretnövelés gyakran jár új gyártósorok bevezetésével vagy több műszakos üzemeltetéssel. Az egyedi szerszámokat azonos specifikációk szerint lehet reprodukálni, így biztosítható, hogy a különböző gyártósorokon vagy eltérő időpontokban előállított keretek méretileg egymással cserélhetők legyenek. Ez a cserélhetőség elengedhetetlen a nagy projekteket ellátó gyárak számára, ahol a különböző gyártási tételből származó kereteknek a terepen is illeszkedniük kell egymáshoz.
Az a képesség, hogy biztonságosan növeljük a termelési kapacitást, tudva, hogy a szerszámok konzisztens eredményeket szolgáltatnak, az egyik legmeggyőzőbb ok, amiért a megbízható napelem-gyártók továbbra is egyedi pultrúziós szerszámokba fektetnek be keretekhez, még akkor is, ha termelési volumenük növekszik. A szerszámin invertíció kedvezően skálázódik – a keretenkénti költség csökken a termelési mennyiség növekedésével, miközben a minőségi előnyök állandóak maradnak.
GYIK
Mi teszi különlegessé az egyedi pultrúziós szerszámokat keretekhez a szabványos szerszámoktól eltérően?
Az egyedi kialakítású extrúziós szerszámok keretekhez úgy vannak tervezve, hogy egy adott keresztmetszeti profilt állítsanak elő, amely pontosan megfelel egy gyár konkrét kerettervezésének, beleértve az összes méreti tűrést, falvastagságot és csatorna-geometriát. A szabványos szerszámok általános célú profilokhoz készülnek, és nem feltétlenül felelnek meg egy adott napelemkeret specifikus követelményeinek, ami méreteltérésekhez, magasabb selejtarányhoz és potenciális megfelelőségi problémákhoz vezethet.
Hogyan befolyásolják az egyedi kialakítású extrúziós szerszámok a gyártási költségeket?
Bár az egyedi kialakítású extrúziós szerszámok kezdeti beruházási költsége magasabb, mint a szabványos szerszámok beszerzése, a szerszám élettartama alatt a teljes költség általában alacsonyabb. Az egyedi szerszámok csökkentik az anyagpazarlást, minimalizálják a selejtet és az utófeldolgozást, meghosszabbítják a karbantartási időközöket, valamint hatékonyabban integrálódnak a meglévő gyártósorokba. Ezek a megtakarítások nagy mennyiségű termelés során halmozódnak fel, így az egyedi szerszámok beruházása rendkívül költséghatékony.
Támogathatnak-e testreszabott extrúziós formák keretekhez több panelformátumot?
Igen. Azok a gyártók, amelyek több panelformátumot is gyártanak, általában egy teljes készlet testreszabott extrúziós formát rendelnek keretekhez, amelyek mindegyike egy meghatározott profilhoz készül. Amikor ezeket a formákat egy közös rögzítési szabvány szerint tervezik, a profilváltás hatékony és jól szabályozott. Ez a megközelítés rugalmasságot biztosít a gyártóknak, hogy különféle piaci szegmenseket is kiszolgálhassanak anélkül, hogy lemondanának a testreszabott szerszámok minőségi és konzisztencia-előnyeiről.
Mennyi idő szükséges egy testreszabott extrúziós forma keretekhez történő fejlesztéséhez?
Az alvázakhoz szükséges egyedi pultrúziós formák fejlesztési ütemterve a profil bonyolultságától és a formaellátó kapacitásától függően változik, általában néhány hétből néhány hónapig terjed. A folyamat magában foglalja a tervezési felülvizsgálatot, a forma megmunkálását, a felületkezelést és az elfogadási tesztelést. Azok a gyárak, amelyek a szerszámozás-fejlesztést részévé teszik termékfejlesztési ciklusuknak, minimalizálhatják a termelésbe való bevezetés ütemtervére gyakorolt hatást.
Tartalomjegyzék
- A szálüveg-öntőformák szerepe a PV-gyártásban keretekhez
- Pontossági mérnöki megoldások mint gyártási előny
- Gyártási hatékonyság és vonali integráció
- Minőségi megfelelés és tanúsítási követelmények
- Stratégiai és kereskedelmi megfontolások
-
GYIK
- Mi teszi különlegessé az egyedi pultrúziós szerszámokat keretekhez a szabványos szerszámoktól eltérően?
- Hogyan befolyásolják az egyedi kialakítású extrúziós szerszámok a gyártási költségeket?
- Támogathatnak-e testreszabott extrúziós formák keretekhez több panelformátumot?
- Mennyi idő szükséges egy testreszabott extrúziós forma keretekhez történő fejlesztéséhez?