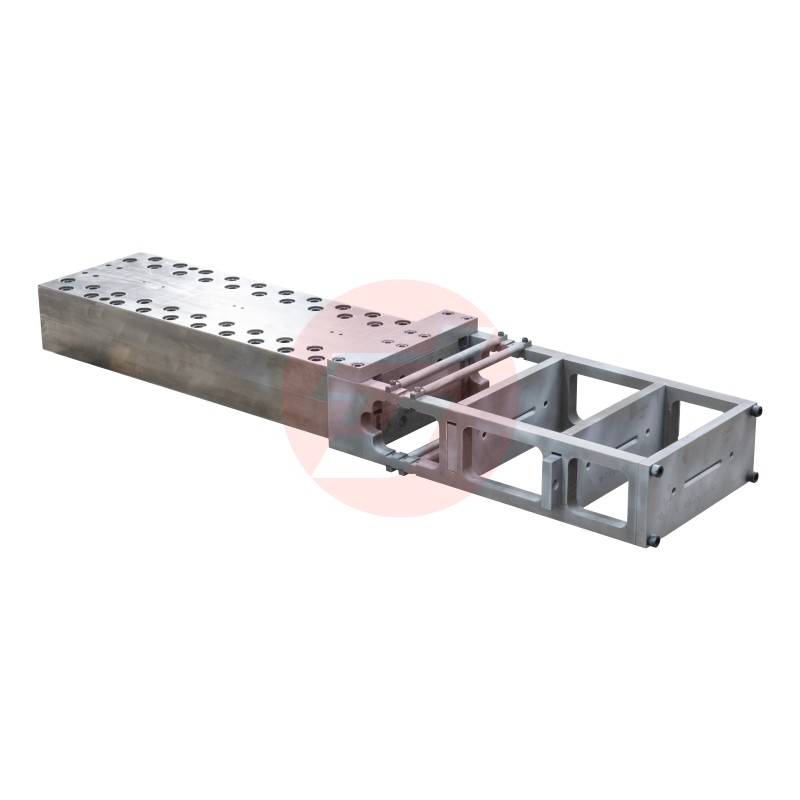
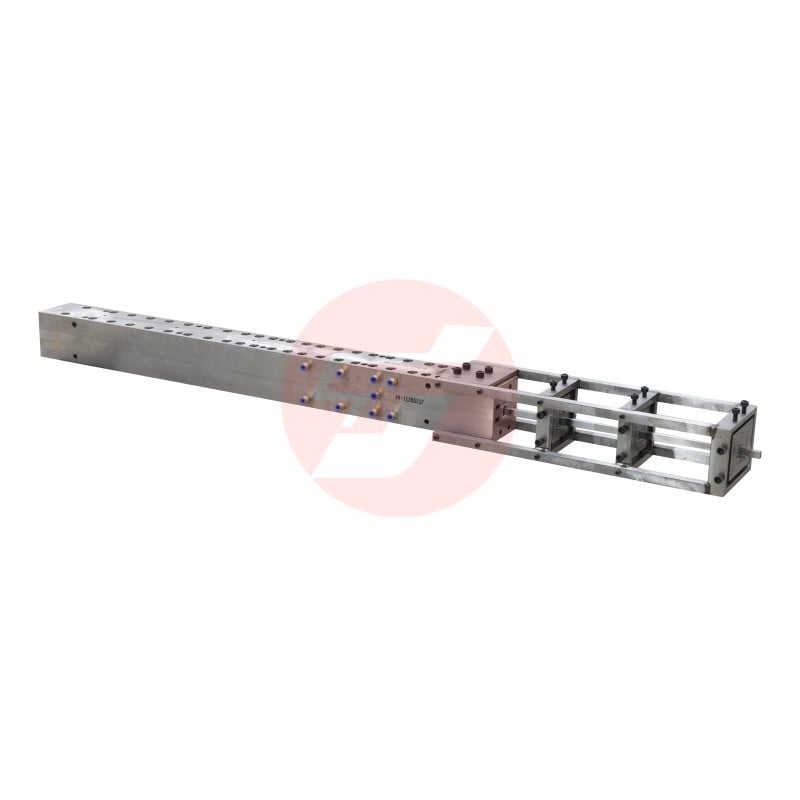
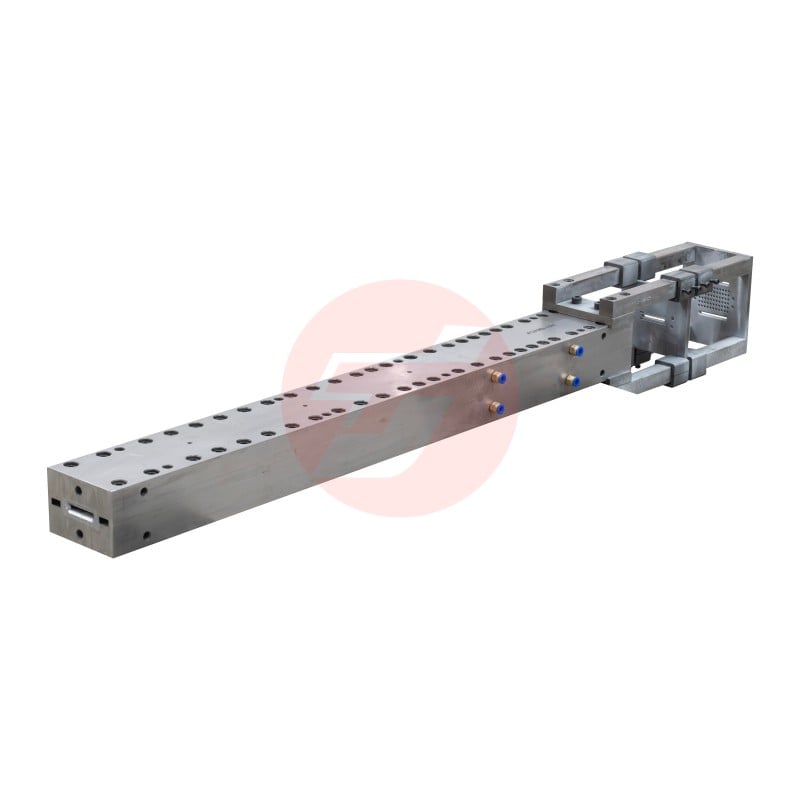
Большинство производственных линий для пропиточного вытяжного формования стекловолокна работают непрерывно, без остановок. В качестве основного несущего элемента при формировании профиля пресс-формы подвергаются длительному воздействию эрозии смолы, трению стекловолокон и многократным циклам термического нагрева и охлаждения. Это приводит к типичным проблемам: образованию отложений смолы внутри полости пресс-формы, абразивному износу внутренних стенок и коррозии поверхности вследствие окисления. Как только точность пресс-формы снижается или на её поверхности появляются повреждения, это напрямую вызывает образование заусенцев, разницу в цвете, а также искривление и деформацию готовых профилей. Частые ремонты пресс-форм нарушают график производства и повышают общие производственные затраты изготовителей.
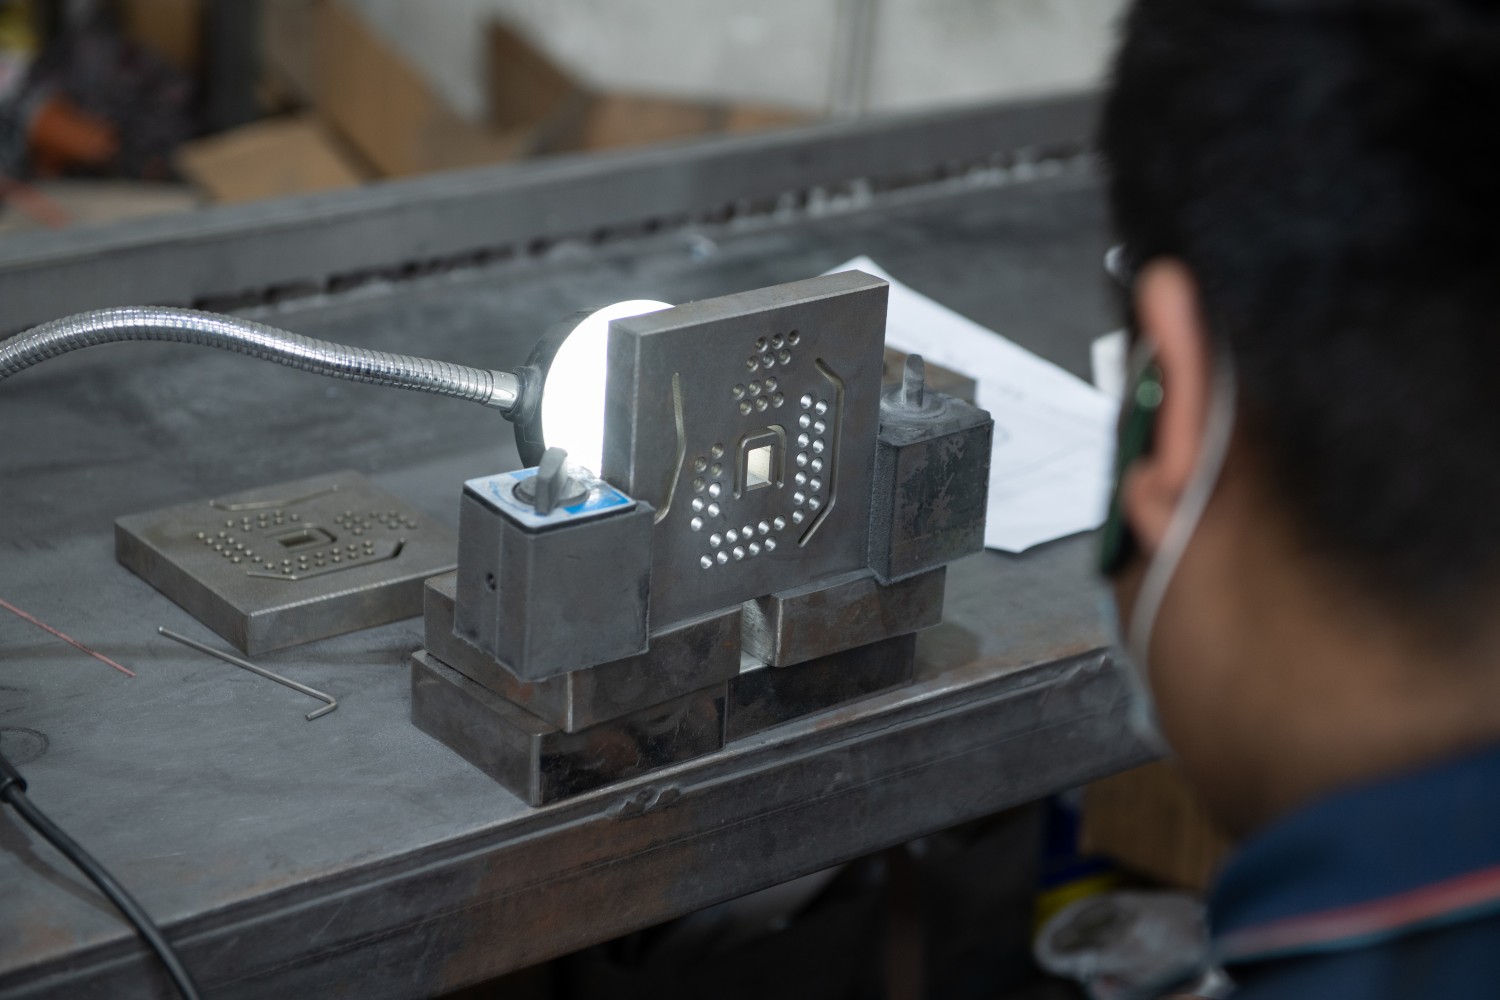
Регулярное техническое обслуживание имеет решающее значение для сохранения геометрической точности и увеличения срока службы пресс-форм. Ежедневное обслуживание подразделяется на два вида: обслуживание в перерывах между производственными циклами и периодическое углублённое обслуживание. Во время простоев между производственными циклами немедленно удаляйте остатки смолы с поверхности полости пресс-формы, чтобы предотвратить затвердевание смолы и её необратимое прилипание или царапины на поверхности полости. Использование твёрдых инструментов для непосредственного соскабливания внутренней стенки пресс-формы строго запрещено, поскольку это вызовет необратимые царапины.
При периодическом углублённом обслуживании выполняйте тонкую полировку и восстановление полостей пресс-форм, проверяйте каналы нагрева и уплотнительные зоны пресс-форм, а также одновременно применяйте защиту от коррозии и окисления.
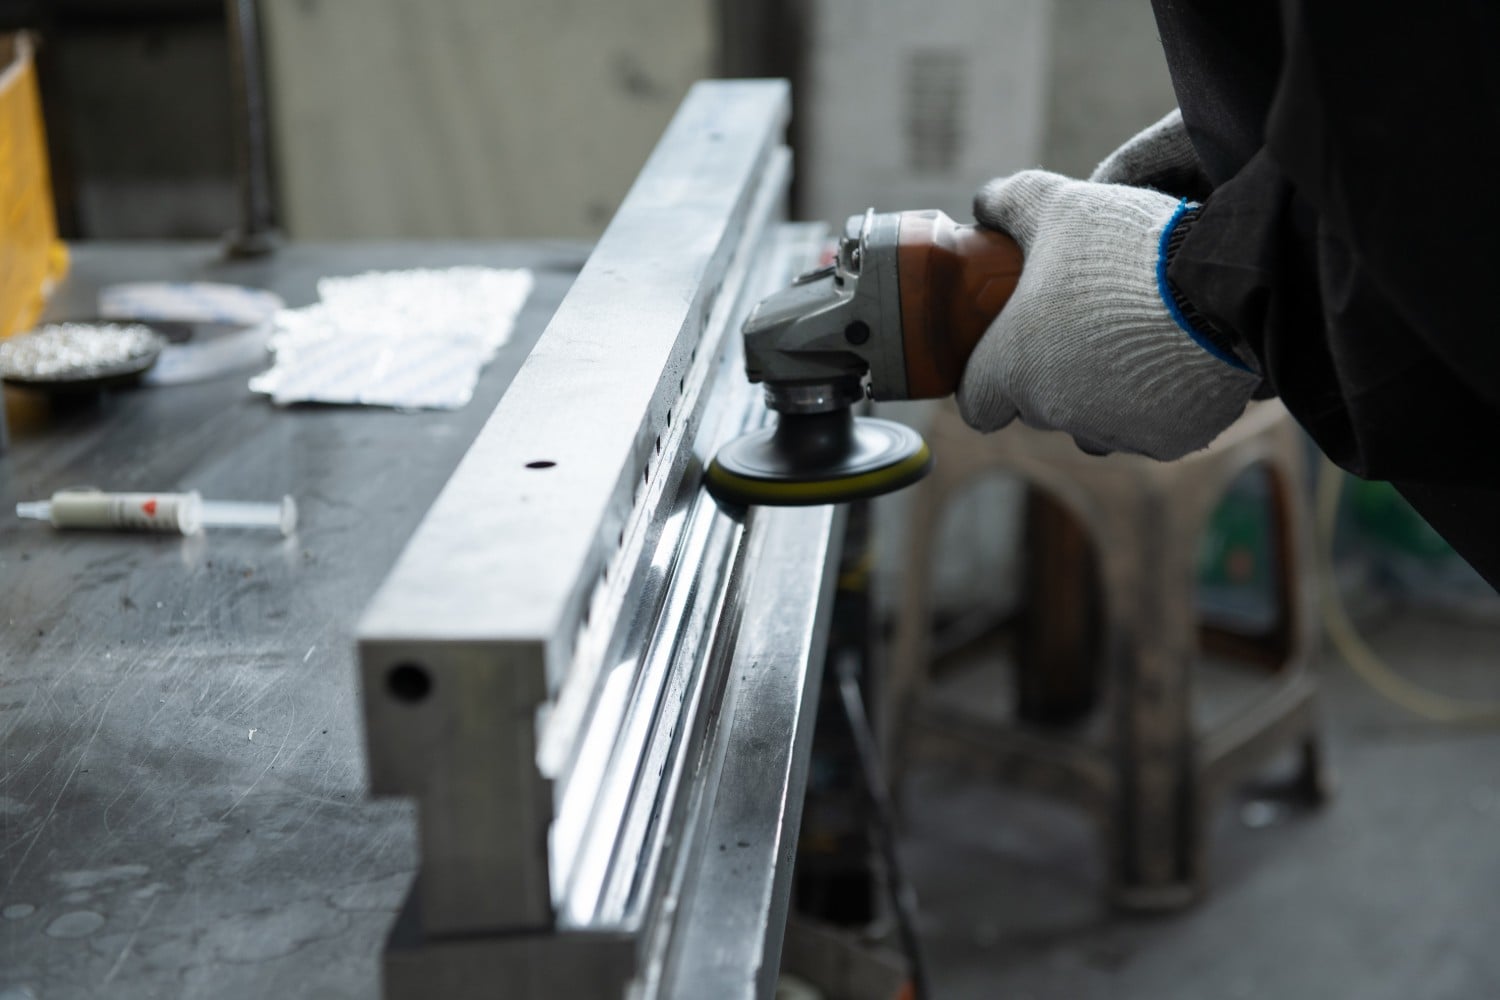
Циклы технического обслуживания пресс-форм для процесса пултрузии должны гибко корректироваться в зависимости от различных смоляных систем и реальных условий производства. Хорошо согласованный процесс демолдинга в сочетании с индивидуальным планом технического обслуживания пресс-форм позволяет снизить риски прилипания формы и засорения полости, обеспечивает стабильное поддержание качества поверхности профилей и помогает производителям композитных материалов повысить эффективность массового производства.

Компания Suzhou Jiteng Precision Mold Co., Ltd. предлагает высокоточные пресс-формы для пултрузии в области ветроэнергетики, фотоэлектричества и полиуретановых применений. Сертифицировано по ISO9001, допуск ±0,02 мм, производительность 180+ пресс-форм/месяц. Более 20 лет опыта. Запросите коммерческое предложение уже сегодня.
№ 5, Восточная дорога Тонгсинь, сообщество Ваньпин, Восточный район экотуризма Тайху, район Уцзян, город Сучжоу, Китай
Авторские права © 2026 Suzhou Jiteng Precision Mould Co., Ltd. Все права защищены. ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ
 EN
 Горячие новости