A legtöbb üvegszálas pultrúziós gyártósor folyamatosan, megszakítás nélkül működik. A szerszámok, mint a profilok alakításának alapvető hordozói, hosszú távon gyanta-lerakódásnak, az üvegszálak súrlódásának és ismétlődő hőmérséklet-ingadozásnak vannak kitéve. Ez gyakran vezet gyanta lerakódásához a szerszám üregében, a belső falak kopásához és a felület oxidációs korróziójához. Amint a szerszám pontossága romlik vagy a felület sérül, ez közvetlenül csiszolási nyomokat, színeltérést, torzulást és deformációt eredményez a kész profilokon. A gyakori szerszámjavítások megszakítják a gyártási ütemterveket, és emelik a gyártók összesített gyártási költségeit.
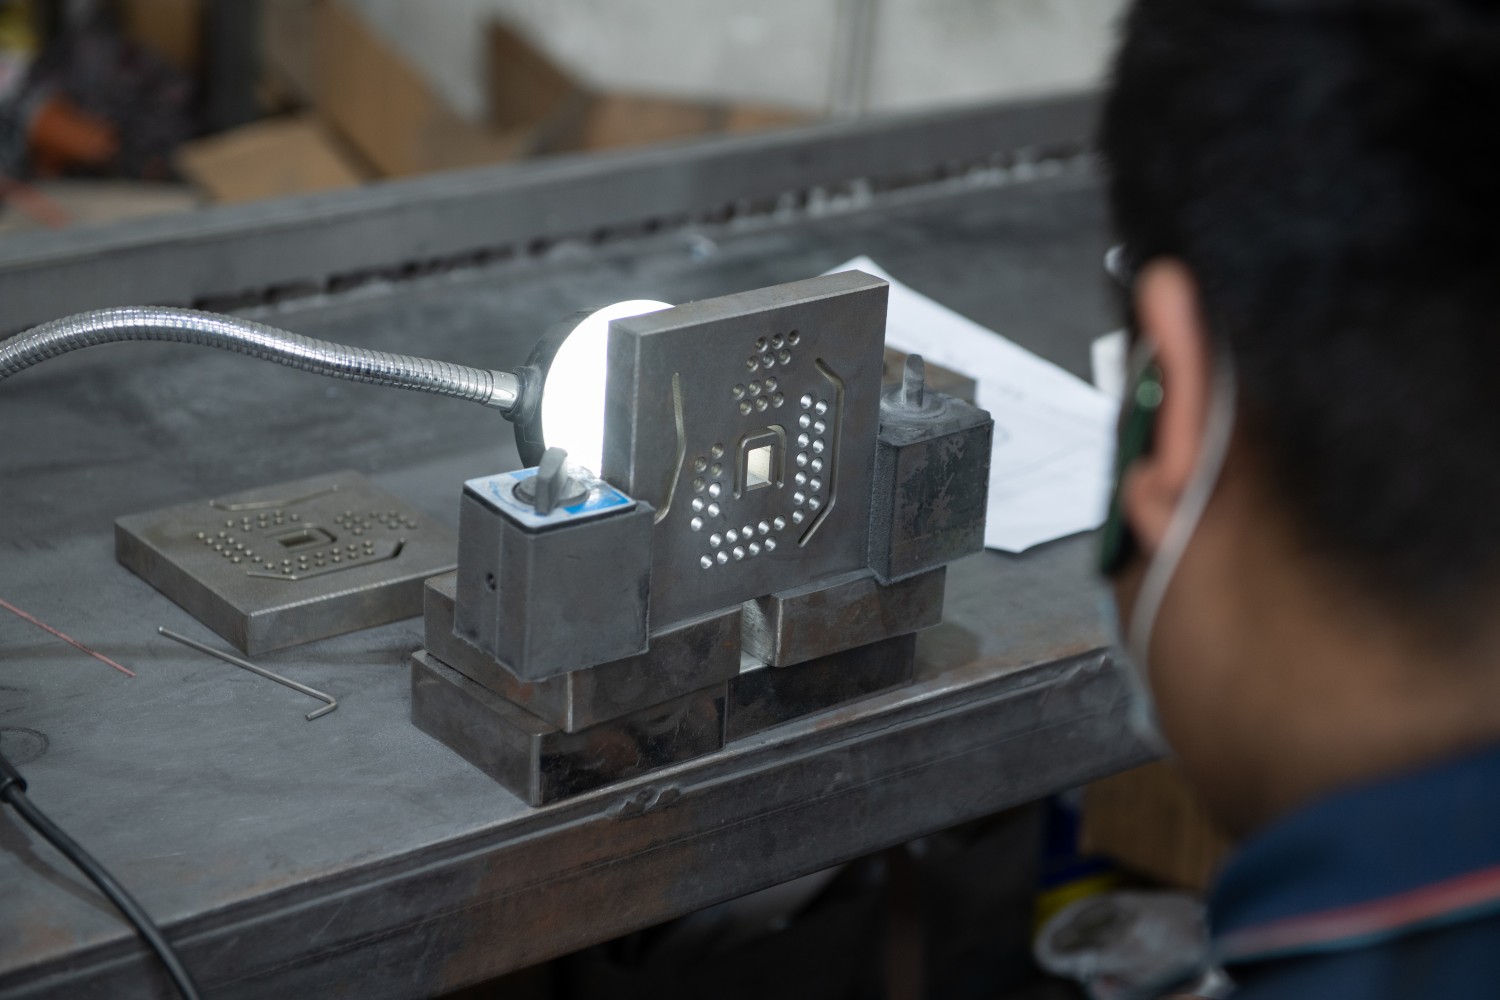
A rutinszerű karbantartás elengedhetetlen a formák méretbeli pontosságának megőrzéséhez és élettartamuk meghosszabbításához. A napi karbantartás két kategóriába sorolható: a termelési szünetek alatti karbantartás és az időszakos, részletes karbantartás. A termelési ciklusok közötti leállások idején azonnal távolítsa el a maradék gyantarakodást a forma üreg felületéről, hogy megakadályozza a megkeményedett gyanta ragadását és a forma üreg végleges karcolódását. A kemény eszközök használata a forma belső falának közvetlen kaparássára szigorúan tilos, mivel ez visszafordíthatatlan karcolódást okozhat.
Az időszakos, részletes karbantartás során finom csiszolást és helyreállítást végezzen a forma üregeken, ellenőrizze a formák fűtőcsatornáit és tömítési területeit, valamint egyidejűleg alkalmazza a rozsdamentesítő és oxidáció-ellenes védelmet.
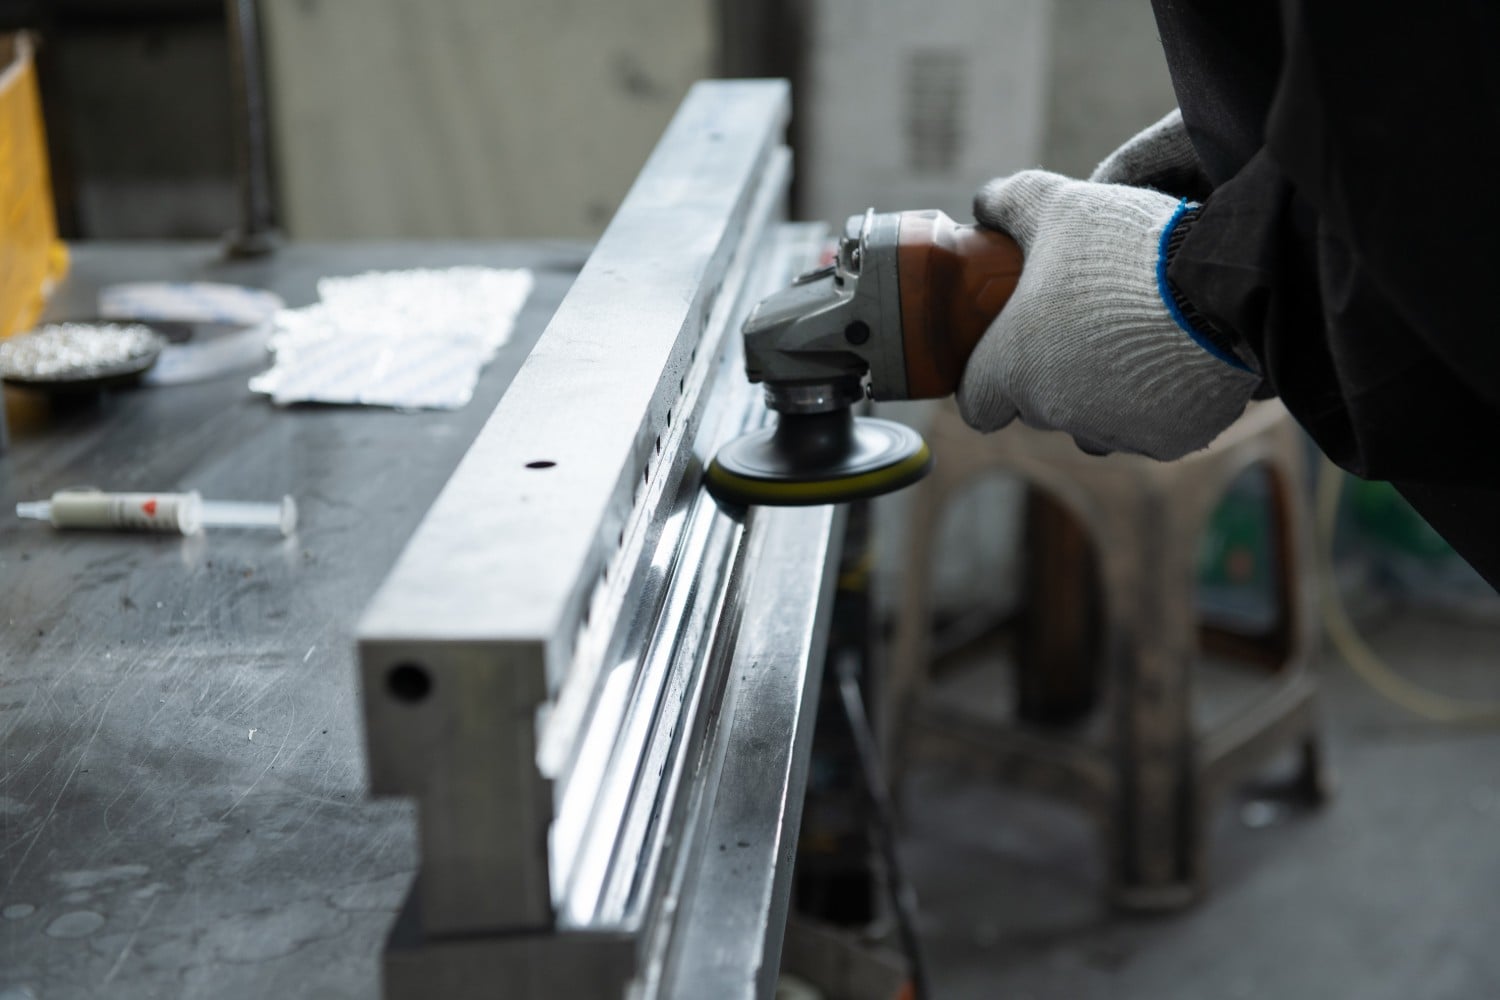
A pultrúziós formák karbantartási ciklusait rugalmasan kell igazítani a különböző gyanta-rendszerek és a tényleges gyártási körülmények szerint. Egy jól összehangolt kioldási folyamat és egy személyre szabott forma-karbantartási terv csökkentheti a formaragadás és a formaüreg elzáródásának kockázatát, folyamatosan biztosítva a profilok felületminőségét, és segítve a kompozit anyagok gyártóit a tömeggyártási hatékonyság növelésében.

A Suzhou Jiteng Precision Mold Co., Ltd. nagy pontosságú pultrúziós formákat gyárt szélenergia, napelemes és poliuretán alkalmazásokhoz. ISO9001 tanúsítvánnyal rendelkezik, ±0,02 mm-es tűréssel, havi 180+ forma gyártási kapacitással. Több mint 20 éves szakértelem. Kérjen árajánlatot még ma.
Kína, Suzhou, Wujiang kerület, East Taihu Ecotourism Resort, Wanping közösség, Tongxin Keleti út 5. szám
Szerzői jog © 2026 Suzhou Jiteng Precision Mould Co., Ltd. Minden jog fenntartva. ADATVÉDELMI IRÁNYELVEK
 EN
 Friss hírek