
 EN
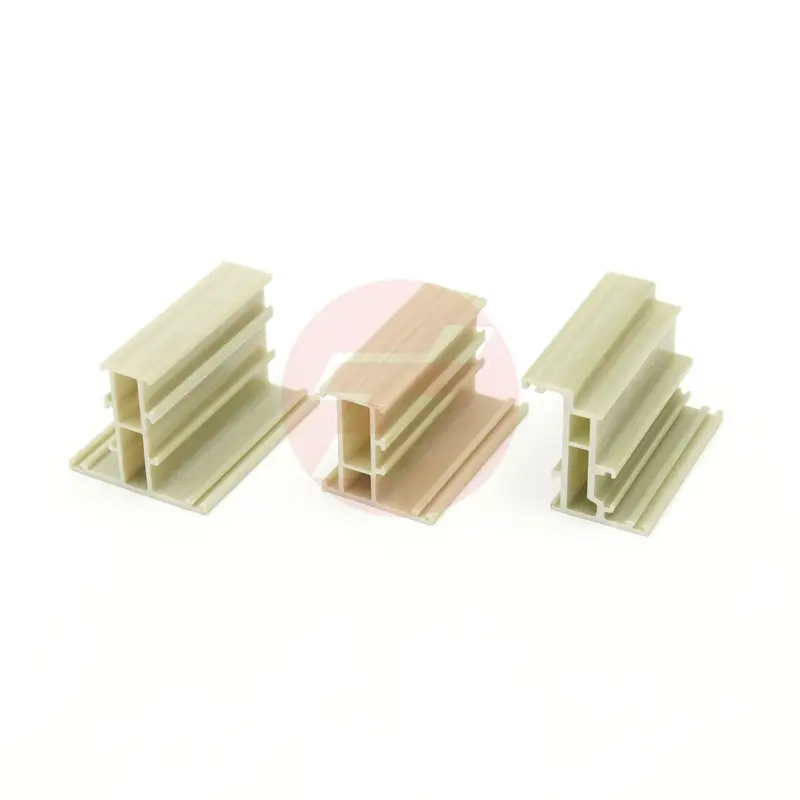
Пресс-формы для пропитки композитных материалов представляют собой важнейший прорыв в современной инженерии материалов, позволяющий производителям выпускать стабильно прочные и лёгкие профили для требовательных промышленных применений. Точность и долговечность пресс-форм для пропитки композитных материалов напрямую определяют качество, размерную точность и эксплуатационные характеристики готовых композитных профилей. Независимо от того, разрабатываются ли компоненты для авиакосмической техники, автомобильные конструкции или элементы инфраструктуры, понимание принципа работы пресс-форм для пропитки композитных материалов имеет решающее значение для инженеров и специалистов по закупкам, стремящихся оптимизировать как эффективность производства, так и надёжность конечного продукта.
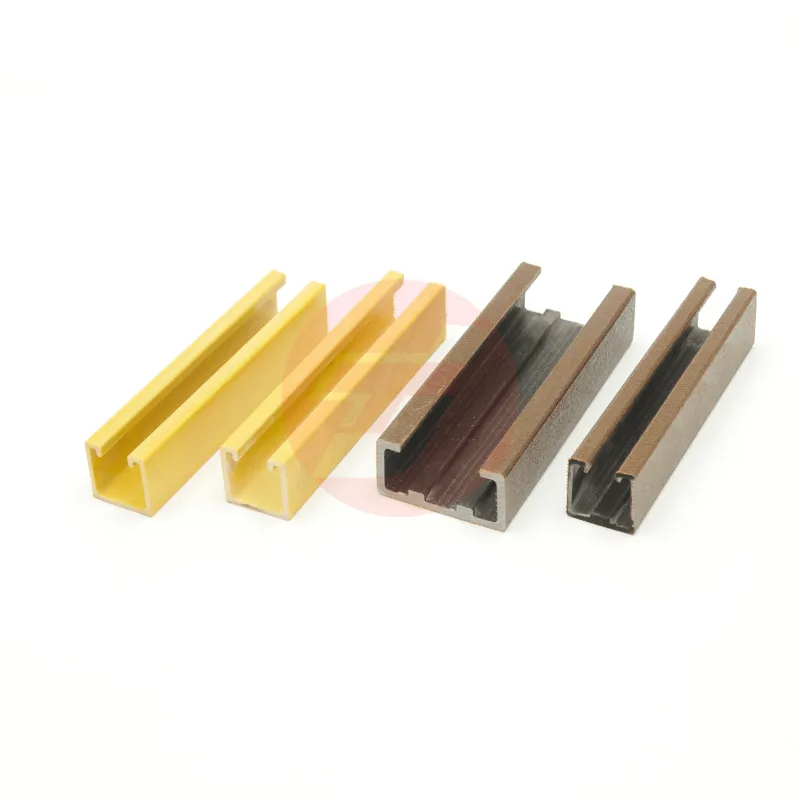
Роль пресс-форм для пултрузии композитных материалов выходит далеко за рамки простого формирования геометрии. Эти специализированные инструментальные решения активно определяют ориентацию волокон, контролируют течение смолы, регулируют распределение температуры отверждения и обеспечивают однородные поперечные характеристики по всей длине получаемого профиля. Поддерживая точные тепловые и механические условия, пресс-формы для пултрузии композитных материалов обеспечивают размерную стабильность и структурную целостность, необходимые в высокопроизводительных применениях, где отказ материала создаёт недопустимые риски для эксплуатации и безопасности.
Как Композитный материал Пресс-формы для пултрузии управляют архитектурой профиля
Выравнивание волокон и направленная прочность
Пресс-формы для пропитки композитных материалов направляют непрерывное волокнистое армирование через внутренние каналы с высочайшей точностью, задавая ориентацию волокон, которая определяет прочностные характеристики в заданном направлении. Геометрия полости пресс-формы напрямую влияет на то, сохранят ли волокна продольную ориентацию для достижения максимальной прочности на растяжение или приобретут многонаправленную ориентацию для повышения сопротивления сдвигу и кручению. Современные пресс-формы для пропитки композитных материалов оснащены специальными направляющими поверхностями, минимизирующими волнистость волокон и предотвращающими их хаотичное изгибание; последнее привело бы к образованию зон концентрации напряжений и преждевременного разрушения в готовом профиле.
Внутренняя отделка поверхности пресс-форм для протяжки композитных материалов существенно влияет на контакт волокон и плотность их укладки. Гладкие, точно обработанные поверхности внутри пресс-форм для протяжки композитных материалов позволяют волокнам свободно скользить без зацепов, разрывов или локального смещения, нарушающего структурную целостность. Инженеры, проектирующие пресс-формы для протяжки композитных материалов, должны соблюдать баланс между плотностью укладки волокон и требованиями к течению смолы: чрезмерное сжатие волокон препятствует проникновению смолы, а недостаточная плотность волокон снижает несущую способность и общую прочность профиля.
Распределение смолы и контроль её насыщения
Пресс-формы для пропитки композитных материалов функционируют как сложные системы подачи смолы, контролирующие количество, вязкость и скорость потока термореактивных смол, которые связывают волокнистое армирование в твёрдые композитные конструкции. Конструкция полости пресс-формы для пропитки композитных материалов создаёт зоны давления, заставляющие смолу проникать во все межволоконные промежутки, устраняя пустоты, которые иначе стали бы слабыми местами, подверженными проникновению влаги, образованию микротрещин и ускоренному усталостному разрушению. Правильно спроектированные пресс-формы для пропитки композитных материалов обеспечивают контролируемое противодавление, предотвращающее чрезмерное выдавливание смолы и гарантирующее полную пропитку волокон по всему поперечному сечению.
Маршруты течения смолы внутри пресс-форм для протяжки композитных материалов необходимо оптимизировать, чтобы предотвратить зоны нехватки смолы, где недостаточное количество смолы поступает в отдельные участки, оставляя сухие волоконные пучки с минимальным количеством связующего и ухудшенными механическими свойствами. Современные пресс-формы для протяжки композитных материалов включают каналы постепенно изменяющейся ширины, стратегически расположенные входные отверстия для потока и элементы распределения давления, которые обеспечивают равномерное течение смолы по сложным геометрическим профилям, гарантируя однородную плотность композита и стабильную прочность по всему изготовленному изделию.
Терморегулирование и интеграция процесса отверждения
Контроль температуры для оптимального отверждения смолы
Пресс-формы для пропитки композитных материалов работают как прецизионные термические инструменты, поддерживая контролируемые температурные условия, которые ускоряют полимеризацию смолы и одновременно предотвращают термическую деградацию или неполную поперечную сшивку, ослабляющую конечную структуру композита. Системы нагрева, встроенные в пресс-формы для пропитки композитных материалов, должны обеспечивать равномерное распределение температуры по всей поверхности пресс-формы, предотвращая образование «горячих точек», которые ускоряют локальное отверждение и вызывают концентрацию внутренних напряжений. Термопары, встроенные по всему объёму пресс-форм для пропитки композитных материалов, позволяют осуществлять мониторинг температуры в реальном времени и использовать системы замкнутого управления, поддерживающие температуру отверждения в строго заданных допусках — обычно ±2–5 °C, в зависимости от требований к химическому составу смолы.
Скорость отверждения напрямую коррелирует с конечными комплексными свойствами, включая температуру стеклования, плотность сшивки и механическую прочность. Пресс-формы для протяжки композитных материалов, спроектированные с эффективными тепловыми путями, сокращают общее время отверждения и повышают производительность, однако чрезмерная скорость нагрева внутри пресс-форм для протяжки композитных материалов может привести к удержанию летучих побочных продуктов и образованию внутренних пор, снижающих надёжность конструкции. Оптимальные тепловые профили внутри пресс-форм для протяжки композитных материалов обеспечивают баланс между скоростью производства и требованиями к качеству, как правило, поддерживая стационарную температуру в диапазоне 120–180 °C в зависимости от состава полиэфирной, винилэфирной или эпоксидной смолы.
Стабильность размеров во время и после отверждения
Пресс-формы для пропитки композитных материалов должны обеспечивать компенсацию циклов теплового расширения и сжатия, сохраняя при этом фиксированные геометрические границы, определяющие конечную форму профиля. Состав материала и коэффициенты теплового расширения пресс-форм для пропитки композитных материалов существенно влияют на степень стабильности размеров при последовательных производственных циклах. Пресс-формы из стали или алюминия расширяются предсказуемо при нагревании, однако их размеры полости должны быть заранее скорректированы на этапе проектирования для компенсации термического роста, что гарантирует соответствие конечного композитного профиля заданным допускам после охлаждения до комнатной температуры.
Усадка после отверждения в пресс-формах для протяжки композитных материалов представляет собой ещё один критически важный фактор, поскольку термореактивные смолы подвергаются объёмному сжатию во время и после экзотермической реакции отверждения. Пресс-формы для протяжки композитных материалов, спроектированные с несколько увеличенными полостями, способны компенсировать такую усадку и обеспечить выпуск композитного профиля требуемых конечных размеров. Недостаточная компенсация усадки в пресс-формах для протяжки композитных материалов приводит к получению профилей меньших размеров, не соответствующих предъявляемым геометрическим требованиям, либо требующих дорогостоящих дополнительных операций механической обработки.
Выбор материалов и оптимизация долговечности
Состав материала пресс-формы для увеличения срока службы
Пресс-формы для пропитки композитных материалов должны выдерживать агрессивное химическое воздействие неполимеризованных смол, термические циклические нагрузки от многократного нагрева и охлаждения, а также механический износ при непрерывном прохождении волокон. Высокоуглеродистая сталь, нержавеющая сталь и алюминиево-медные сплавы являются основными материалами для изготовления пресс-форм для пропитки композитных материалов; каждый из них обладает определёнными преимуществами с точки зрения теплопроводности, твёрдости, коррозионной стойкости и экономической эффективности. Пресс-формы для пропитки композитных материалов, изготовленные из инструментальной стали, обеспечивают превосходную твёрдость и износостойкость, что увеличивает срок службы на протяжении тысяч производственных циклов и одновременно сохраняет стабильность геометрических размеров и качество поверхности — параметры, напрямую влияющие на текстуру поверхности и целостность композитного профиля.
Поверхностные покрытия, наносимые на пресс-формы для пропиточного формования композитных материалов, обеспечивают дополнительную защиту от прилипания смолы, химического воздействия и эрозионного износа, вызванного армирующими волокнами. Хромирование, никелевые покрытия и специализированные полимерные разделительные составы повышают эксплуатационные характеристики пресс-форм для пропиточного формования композитных материалов, одновременно снижая потребность в техническом обслуживании и объём незапланированных простоев производства. Инвестиции в высококачественные пресс-формы для пропиточного формования композитных материалов и защитные покрытия напрямую приводят к снижению себестоимости единицы продукции при расчёте на длительный срок службы и стабильное качество выпускаемой продукции.
Точное производство полостей пресс-форм
Геометрия полости внутри пресс-форм для протяжки композитных материалов должна быть обработана с высокой точностью, обычно с допусками ±0,05–0,1 мм по критическим размерам профиля, что обеспечивает стабильность размеров и свойств композитного профиля на всём протяжении производственного цикла. Обработка на станках с ЧПУ, электроэрозионная обработка проволочным электродом (ЭРО) и операции прецизионной полировки формируют гладкие полости с точными размерами, определяющие основную функциональность пресс-форм для протяжки композитных материалов. Инвестиции в высокоточные обрабатывающие центры и наличие квалифицированных технических специалистов на этапе изготовления пресс-форм для протяжки композитных материалов напрямую определяют, будут ли окончательные изготовленные профили последовательно соответствовать техническим требованиям заказчика и эксплуатационным характеристикам.
Процедуры контроля качества при изготовлении пресс-форм для пултрузии композитных материалов включают верификацию с помощью координатно-измерительной машины (CMM), анализ профиля поверхности и валидацию с использованием программного обеспечения для моделирования течения, что подтверждает геометрию полости пресс-формы, характеристики распределения смолы и тепловые показатели до запуска производства. Пресс-формы для пултрузии композитных материалов, не соответствующие производственным допускам на этапе изготовления, могут выпускать профили, несоответствующие техническим требованиям, на протяжении всего срока их эксплуатации, что приводит к возвратам со стороны клиентов, гарантийным претензиям и ущербу репутации.
Часто задаваемые вопросы
Какие конкретные преимущества обеспечивают пресс-формы для пултрузии композитных материалов по сравнению с другими технологиями литья?
Пресс-формы для пултрузии композитных материалов позволяют непрерывно производить профили, армированные волокном, с существенно более высокой производительностью по сравнению с альтернативными методами литья, такими как литьё под давлением, прессование или намотка. пресс-формы для пултрузии композитных материалов создавать профили с исключительным соотношением прочности к массе, превосходной размерной точностью и стабильными механическими свойствами на протяжении длительных серийных производственных циклов. Технология пропитки (pultrusion), использующая пресс-формы для пропитки композитных материалов, снижает объёмы производственных отходов, затраты на материалы и энергопотребление, обеспечивая при этом готовые композитные профили с минимальными требованиями к отделке после производства.
Каким образом производители обеспечивают стабильность качества профилей, получаемых с использованием пресс-форм для пропитки композитных материалов?
Согласованность качества в формах для пропитки композитных материалов зависит от стабильности химического состава смолы, точного контроля температуры формы, постоянного натяжения волокна во время протяжки, а также регулярного технического обслуживания формы, включая очистку и повторное нанесение разделительного состава. Системы онлайн-контроля качества проверяют профили из композитных материалов, выходящие из форм для пропитки композитных материалов, на соответствие размерным параметрам, наличие дефектов поверхности и содержание волокна. Формы для пропитки композитных материалов требуют периодической повторной калибровки и восстановления поверхности по мере накопления износа в ходе длительных производственных циклов, что обеспечивает стабильность размеров и минимизирует размерный дрейф, ухудшающий качество конечного продукта.
Какие отрасли получают наибольшую пользу от высокопроизводительных профилей, изготовленных с использованием форм для пропитки композитных материалов?
Отрасли, включая аэрокосмическую, автомобильную, инфраструктурную, возобновляемую энергетику, морскую и строительную, широко используют профили, изготовленные с помощью пресс-форм для пропитки композитных материалов, где необходимы легкие, высокопрочные и устойчивые к коррозии конструкционные элементы. Лонжероны лопастей ветряных турбин, ребра жесткости фюзеляжей самолетов, конструкции поглощения энергии при авариях в автомобилях, балки для усиления мостов и трубопроводные системы — все они зависят от стабильных высоких эксплуатационных характеристик, обеспечиваемых пресс-формами для пропитки композитных материалов. Химическая промышленность, строительство коммунальных объектов и производство промышленного оборудования все чаще требуют композитов, полученных методом пропитки в пресс-формах, благодаря их превосходным свойствам и экономически выгодному производству.
Содержание
- Как Композитный материал Пресс-формы для пултрузии управляют архитектурой профиля
- Терморегулирование и интеграция процесса отверждения
- Выбор материалов и оптимизация долговечности
-
Часто задаваемые вопросы
- Какие конкретные преимущества обеспечивают пресс-формы для пултрузии композитных материалов по сравнению с другими технологиями литья?
- Каким образом производители обеспечивают стабильность качества профилей, получаемых с использованием пресс-форм для пропитки композитных материалов?
- Какие отрасли получают наибольшую пользу от высокопроизводительных профилей, изготовленных с использованием форм для пропитки композитных материалов?