
 EN
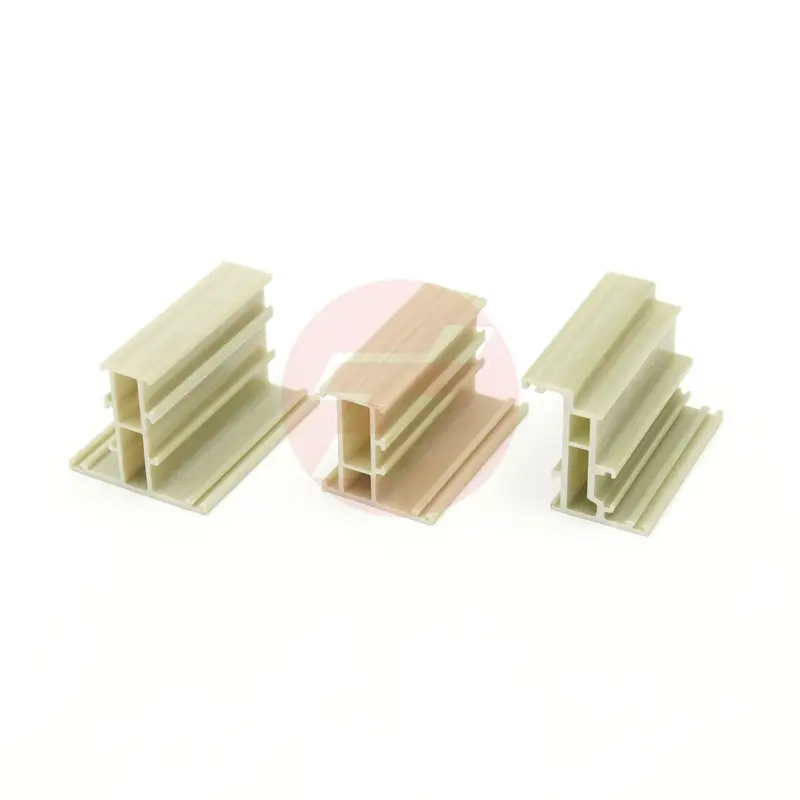
Კომპოზიტური მასალების პულტრუზიის ფორმები წარმოადგენს თანამედროვე მასალების ინჟინერიის მნიშვნელოვან წინსვლას, რომელიც მწარმოებლებს საშუალებას აძლევს წარმოების მოთხოვნების შესაბამად მყარი, მსუბუქი პროფილების მიღებას. კომპოზიტური მასალების პულტრუზიის ფორმების სიზუსტე და გამძლეობა პირდაპირ განსაზღვრავს საბოლოო კომპოზიტური პროფილების ხარისხს, განზომილების სიზუსტეს და სამუშაო მახასიათებლებს. მიუხედავად იმისა, რომ რა სახის კომპონენტებს ამზადებენ — აეროკოსმოსური ტექნიკის, ავტომობილების სტრუქტურების თუ ინფრასტრუქტურის ელემენტებს, კომპოზიტური მასალების პულტრუზიის ფორმების მუშაობის პრინციპების გაგება საჭიროებს ინჟინრებსა და შეძენების სპეციალისტებს, რათა ოპტიმიზირდეს როგორც წარმოების ეფექტურობა, ისე საბოლოო პროდუქტის სიმდგრადობა.
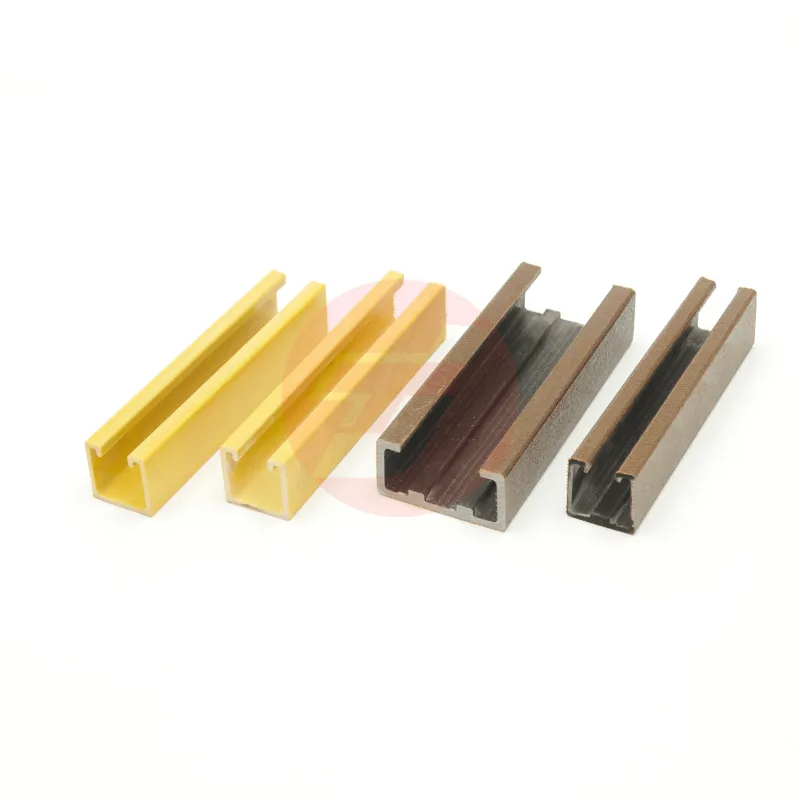
Კომპოზიტური მასალების პულტრუზიის ფორმების როლი გაცილებით აღემატება უბრალო ფორმის განსაზღვრას. ეს სპეციალიზებული ინსტრუმენტები აქტიურად აწარმოებენ ბოჭკოების მიმართულებას, კონტროლავენ რეზინის გადინებას, რეგულირებენ გამაგრების ტემპერატურის განაწილებას და უზრუნველყოფენ წარმოებული პროფილის მთელ განივკვეთში ერთნაირ თვისებებს. ზუსტი სითბური და მექანიკური პირობების შენარჩუნებით კომპოზიტური მასალების პულტრუზიის ფორმები უზრუნველყოფენ განზომილებით სტაბილურობას და სტრუქტურულ მტკიცებას, რომელიც საჭიროებს სამაღალი სიკვდავის მოწამოვნების გამოყენებას, სადაც მასალის დაშლა წარმოადგენს მიუღებელ ექსპლუატაციურ და უსაფრთხოების რისკს.
Როგორ Კომპოზიტური მასალა Პულტრუზიის ფორმები კონტროლავენ პროფილის არქიტექტურას
Ბოჭკოების გასწორება და მიმართულებითი მტკიცება
Კომპოზიტური მასალების პულტრუზიის ფორმები უზრუნველყოფს უწყვეტი ბოჭკორეინფორსმენტის სწორ გადატანას თავისი შიგა არხებით, რაც ზუსტად განსაზღვრავს ბოჭკოების მიმართულებას და ამ მიმართულებას ეფუძნება მიმართულებითი ძალის მახსიმალური მახასიათებლები. ფორმის ღრუს გეომეტრია პირდაპირ განსაზღვრავს, არის თუ არ ბოჭკოები გრძელდება გასწვრივ მაქსიმალური რეზისტენტობის მისაღებად ან მიიღებენ მრავალმიმართულებიან მიმართულებას გასაძლიერებლად შეღებვისა და ტორსიის წინააღმდეგ წინააღმდეგობას. საერთაშორისო დონის კომპოზიტური მასალების პულტრუზიის ფორმები შეიცავს სპეციალიზებულ მიმართვის ზედაპირებს, რომლებიც მინიმიზაციას ახდენენ ბოჭკოების ტალღოვანობას და თავიდან არიდებენ მათ შემთხვევით გამოხრას, რაც საბოლოო პროფილში ძალის კონცენტრაციის წერტილებს და ადრეული გაფუჭების ზონებს შეიძლება შექმნას.
Კომპოზიტური მასალების პულტრუზიის ფორმების შიგა ზედაპირის სიხელი მნიშვნელოვნად მოქმედებს ბოჭკორების კონტაქტზე და მათ შეკრების სიმჭიდროვეზე. კომპოზიტური მასალების პულტრუზიის ფორმებში გლუვი, სწორად დამუშავებული ზედაპირები საშუალებას აძლევს ბოჭკორებს უხელოდ გადაადგილდეს, არ დაეჭირდეს, არ გაწყდეს ან ადგილობრივად გადაადგილდეს, რაც სტრუქტურული უწყვეტობის დარღვევას იწვევს. ინჟინრებმა, რომლებიც კომპოზიტური მასალების პულტრუზიის ფორმებს აშენებენ, უნდა დაიცვან ბოჭკორების შეკრების სიმჭიდროვე და რეზინის გავრცელების მოთხოვნილებებს შორის ბალანსი, რადგან ჭარბი ბოჭკორების შეკუმშვა აკავებს რეზინის შეღწევას, ხოლო საკმარისად დაბალი ბოჭკორების სიმჭიდროვე ამცირებს ტვირთის მოსატანად შესაძლებლობას და სრული პროფილის სიმტკიცეს.
Რეზინის განაწილება და გაჯერების კონტროლი
Კომპოზიტური მასალების პულტრუზიის ფორმები მოქმედებს როგორც საკმაოდ სრულყოფილი რეზინის მიწოდების სისტემები, რომლებიც კონტროლავენ თერმოსეტური რეზინების რაოდენობას, სიბლანტეს და სიჩქარეს, რომლებიც ბოჭკორეინფორსირებულ მასალას აერთიანებენ მყარ კომპოზიტურ სტრუქტურებში. კომპოზიტური მასალების პულტრუზიის ფორმებში მოთავსებული ღერძის დიზაინი ქმნის წნევის ზონებს, რომლებიც ძალით აყენებენ რეზინს ყველა ბოჭკოს შორის მდებარე სივრცეში, რაც არიდებს ცარიელ სივრცეებს, რომლებიც სხვა შემთხვევაში ქმნიდნენ სუსტ ადგილებს, რომლებიც მოგვიანებით ხდებიან სინათლის შეღებავად, მიკროტრეშების წარმოქმნის ადგილად და სწრაფვას აჩქარების მიზეზად. სწორად დაპროექტებული კომპოზიტური მასალების პულტრუზიის ფორმები მოქმედებენ კონტროლირებული უკანა წნევით, რაც თავიდან არიდებს რეზინის ჭარბ გაჟონვას და უზრუნველყოფს ბოჭკოების სრულ გასვლას მთლიანი განივკვეთის მანძილზე.
Კომპოზიტური მასალების პულტრუზიის ფორმებში რეზინის გადასვლის ტრაექტორიების ოპტიმიზაცია აუცილებელია იმ ზონების წარმოქმნის თავიდან ასაცილებლად, სადაც რეზინის არასაკმარისი რაოდენობა აღმოჩნდება გარკვეულ ადგილებში, რაც იწვევს მშრალი ბოჭკოების კრებულების წარმოქმნას, სადაც ბინდერი მინიმალურია და მექანიკური მახასიათებლები დაზიანებულია. საერთოდ აღნიშნული კომპოზიტური მასალების პულტრუზიის ფორმები შეიცავს სტუფენებრივად შემცირებულ არხებს, სტრატეგიულად განლაგებულ გასასვლელებს და წნევის განაწილების ელემენტებს, რომლებიც უზრუნველყოფენ რეზინის გადასვლის გათანაბრებას რთული პროფილის გეომეტრიების გასწვრივ და უზრუნველყოფენ ჰომოგენურ კომპოზიტურ სიმკვრივეს და მთლიანი წარმოებული ნაკეთობის მახასიათებლების სტაბილურობას.
Თერმული მართვა და გამკვრივების პროცესის ინტეგრაცია
Ტემპერატურის კონტროლი რეზინის ოპტიმალური გამკვრივებისთვის
Კომპოზიტური მასალების პულტრუზიის ფორმები მოქმედებს როგორც სიზუსტის სათბორო ინსტრუმენტები, რომლებიც მოქმედებენ კონტროლირებულ ტემპერატურულ გარემოში, რაც აჩქარებს რეზინის პოლიმერიზაციას და თავიდან არიდებს თერმულ დეგრადაციას ან არასრულ კრეს-ლინკინგს, რომელიც ასუსტებს საბოლოო კომპოზიტურ სტრუქტურას. კომპოზიტური მასალების პულტრუზიის ფორმებში ჩაშენებული სითბოს მომარაგების სისტემები უნდა უზრუნველყოს ერთნაირი ტემპერატურის განაწილება ყველა ფორმის ზედაპირზე, რათა თავიდან აირიდოს ცხელი ლაქები, რომლებიც აჩქარებს ადგილობრივ გამაგრებას და ქმნის შიგა ძაბვის კონცენტრაციებს. კომპოზიტური მასალების პულტრუზიის ფორმებში ჩაშენებული თერმოელემენტები საშუალებას აძლევს რეალურ დროში ტემპერატურის მონიტორინგს და დახურული მარეგულირებლის სისტემებს, რომლებიც შენარჩუნებენ გამაგრების ტემპერატურას მკაცრი დაშვების ფარგლებში, ჩვეულებრივ ±2–5°C-ის ფარგლებში, რეზინის ქიმიური შემადგენლობის მოთხოვნების მიხედვით.
Გამოჯანმრთელების კურსი პირდაპირ კორელირებს საბოლოო კომპოზიტური მასალის თვისებებთან, მათ შორის მინდვრის გადასვლის ტემპერატურას, კრესლინკის სიმჭიდროვეს და მექანიკურ ძალას. ეფექტური თერმული გზებით შემუშავებული კომპოზიტური მასალის პულტრუზიის ფორმები ამცირებს საერთო გამოჯანმრთელების ხანგრძლივობას და აუმჯობესებს წარმოების სიჩქარეს, მაგრამ კომპოზიტური მასალის პულტრუზიის ფორმებში ჭარბი გაცხელების სიჩქარე შეიძლება დააჭეროს სახსრის გამოყოფილი გაზები და შექმნას შიგა პოროზულობა, რაც ამცირებს სტრუქტურულ სიმტკიცეს. კომპოზიტური მასალის პულტრუზიის ფორმებში ოპტიმალური თერმული პროფილები აწონასწორებს წარმოების სიჩქარეს და ხარისხის მოთხოვნებს, როგორც წესი, მდგრადი მდგომარეობის ტემპერატურების შენარჩუნებით 120–180°C შუალედში, რაც დამოკიდებულია პოლიესტერის, ვინილ-ესტერის ან ეპოქსიდის რეზინის შემადგენლობაზე.
Გამოჯანმრთელების დროს და მის შემდეგ განზომილების სტაბილურობა
Კომპოზიტური მასალების პულტრუზიის ფორმებს უნდა შეძლონ თერმული გაფართოებისა და შეკუმშვის ციკლების აღძრა, ხოლო ერთდროულად უნდა შეინარჩუნონ საბოლოო პროფილის გეომეტრიას განმსაზღვრელი მუდმივი განზომილებები. კომპოზიტური მასალების პულტრუზიის ფორმების მასალის შემადგენლობა და თერმული გაფართოების კოეფიციენტები მნიშვნელოვნად განსაზღვრავენ წარმოების მიმდევრობითი ციკლების განმავლობაში მიღებული განზომილებების სტაბილურობის ხარისხს. ფორმები, რომლებიც დამზადებულია ფოლადის ან ალუმინის საფუძველზე, გაფართოების პროცესში წინასწარ განსაზღვრული წესით იზრდებიან, მაგრამ მათი ფორმის ღრმაში მდებარე განზომილებები დიზაინის ეტაპზე უნდა იყოს წინასწარ შესწორებული თერმული გაფართოების კომპენსაციის მიზნით, რათა საბოლოო კომპოზიტური პროფილი გაგრილების შემდეგ სასურველი დაშორებების შესაბამისად შეესაბამებოდეს მოცემული სპეციფიკაციების მოთხოვნებს.
Კომპოზიტური მასალების პულტრუზიის ფორმებში შემდგომი შეკუმშვა წარმოადგენს კიდევა ერთ მნიშვნელოვან ფაქტორს, რადგან თერმოსეტური რეზინები მოიცავს მოცულობის შეკუმშვას ექსოთერმული გამაგრების რეაქციის დროს და მის შემდეგ. კომპოზიტური მასალების პულტრუზიის ფორმები, რომლებიც შეიძლება მცირედ გადაზომილი იყოს, შეძლებს ამ შეკუმშვის კომპენსირებას და კომპოზიტური პროფილის სასურველი საბოლოო ზომებით გამოტანას. კომპოზიტური მასალების პულტრუზიის ფორმებში შეკუმშვის არასაკმარისი კომპენსაცია იწვევს ზომებით მცირე პროფილების მიღებას, რომლებიც არ აკმაყოფილებენ ზომების მოთხოვნებს ან საჭიროებენ ძვირადღირებულ მეორად მექანიკურ დამუშავებას.
Მასალის არჩევანი და სიმტკიცის ოპტიმიზაცია
Ფორმის მასალის შემადგენლობა გრძელი სამსახურის ხანისთვის
Კომპოზიტური მასალების პულტრუზიის ფორმებს უნდა გამოიძლევოდეს უკურებული რეზინების აგრესიული ქიმიური ზემოქმედება, ხშირად გათბობისა და გაცივების გამო წარმოქმნილი თერმული ციკლირების ძაბვა და უწყვეტი ბოჭკოების გასვლის გამო მექანიკური აბრაზიული მოწვევა. კომპოზიტური მასალების პულტრუზიის ფორმების წარმოებისთვის ძირითადად იყენებენ მაღალი ნახშირბადის შემცველობის ფოლადს, მოცულობრივად მომზადებულ ფოლადს და ალუმინის-სპილენძის შენაირებებს, რომლებიც თითოეული განსაკუთრებულად გამოირჩევა თერმული გამტარობის, მაგრობის, კოროზიის წინააღმდეგობის და სამუშაო ეფექტურობის მიხედვით. სასაქონლო ფოლადისგან დამზადებული კომპოზიტური მასალების პულტრუზიის ფორმები აჩვენებენ განსაკუთრებულ მაგრობას და აბრაზიული მოწვევის წინააღმდეგობას, რაც საშუალებას აძლევს მათ ათასობით წარმოების ციკლში გამოყენების ხანგრძლივობას გაზრდას, ასევე განზომილებათა სტაბილურობის და ზედაპირის ხარისხის შენარჩუნებას, რაც პირდაპირ აისახება კომპოზიტური პროფილის ზედაპირის ტექსტურასა და მთლიანობაზე.
Სარეველი საფარები, რომლებიც კომპოზიტური მასალების პულტრუზიის ფორმებზე იქნა დაყენებული, აძლევს დამატებით დაცვას რეზინის შემჭიდველობის, ქიმიური აგრესიის და ბოჭკოვანი გამაგრების ეროზიული მოხმარების წინააღმდეგ. ქრომირება, ნიკელზე დაფუძნებული საფარები და სპეციალიზებული პოლიმერული გამომყოფი საშუალებები ამაღლებს კომპოზიტური მასალების პულტრუზიის ფორმების სამუშაო მახასიათებლებს და ამცირებს მათ მოვლის საჭიროებას და განუსაზღვრელ წარმოების შეწყვეტებს. ხარჯები მაღალი ხარისხის კომპოზიტური მასალების პულტრუზიის ფორმებსა და დაცვით საფარებზე პირდაპირ გადაისახება ერთეულზე დაკლებულ წარმოების ხარჯებში, როცა ეს ხარჯები განაწილებულია გრძელი ექსპლუატაციური სიცოცხლის ჰორიზონტზე და მუდმივი ხარისხის პროდუქციის გამოშვების მიხედვით.
Ფორმების სიზუსტით წარმოება
Კომპოზიტური მასალების პულტრუზიის ფორმებში ცარცის გეომეტრია უნდა დამზადდეს საკმაოდ სტრიქტული დაშორებით, ჩვეულებრივ ±0,05–0,1 მმ კრიტიკული პროფილის განზომილებების გასწვრივ, რათა უზრუნველყოფილი იყოს კომპოზიტური პროფილების განზომილებებისა და თვისებების სტაბილურობა მთელი წარმოების ციკლის განმავლობაში. კომპიუტერით კონტროლირებადი მანქანების (CNC) დამუშავება, საძაფნელო ელექტროეროზიული დამუშავება (wire EDM) და სიზუსტის მაღალი დონის პოლირება ქმნის გლუვ და სწორად განზომილ ცარცებს, რომლებიც განსაზღვრავენ კომპოზიტური მასალების პულტრუზიის ფორმების ძირითად ფუნქციონირებას. კომპოზიტური მასალების პულტრუზიის ფორმების დამზადების დროს სიზუსტის მაღალი დონის მანქანებში და კვალიფიციური ტექნიკური ექსპერტიზის შეძენა პირდაპირ განსაზღვრავს, შეესაბამება თუ არა საბოლოო წარმოებული პროფილები მომხმარებლის სპეციფიკაციებსა და საჭიროებებს სტაბილურად.
Კომპოზიტური მასალების პულტრუზიის ფორმების წარმოების დროს ხარისხის კონტროლის პროცედურები მოიცავს კოორდინატული გაზომვის მანქანის (CMM) ვერიფიკაციას, ზედაპირის პროფილომეტრიის ანალიზს და სიმულაციის პროგრამული უზრუნველყოფის ვალიდაციას, რომელიც ადასტურებს ფორმის ღრუს გეომეტრიას, რეზინის განაწილების მახასიათებლებს და თერმულ შესაძლებლობებს წარმოების დაწყებამდე. კომპოზიტური მასალების პულტრუზიის ფორმები, რომლებიც არ აკმაყოფილებენ წარმოების დაშვებულ დაშორებებს წარმოების ეტაპზე, შეიძლება მთელი ექსპლუატაციის ხანგრძლივობის განმავლობაში არ შეესაბამებული პროფილების წარმოებას, რაც მიიყვანებს მომხმარებლის დაბრუნებებს, გარანტიის მოთხოვნებს და რეპუტაციულ ზიანს.
Ხშირად დასმული კითხვები
Რა კონკრეტული უპირატესობები აქვს კომპოზიტური მასალების პულტრუზიის ფორმებს სხვა ფორმების ტექნოლოგიებთან შედარებით?
Კომპოზიტური მასალების პულტრუზიის ფორმები საშუალებას აძლევს უწყვეტი ბოჭკო-გაძლიერებული პროფილების წარმოებას მნიშვნელოვნად მაღალი სიჩქარით, ვიდრე სხვა ფორმების მეთოდები, როგორიცაა ინექციური ფორმები, კომპრესიული ფორმები ან ძაფის გახვევა. კომპოზიტური მასალების პულტრუზიის ფორმები კომპოზიტური მასალების პულტრუზიის ფორმები ქმნის პროფილებს განსაკუთრებული ძალის-წონის შეფარდებით, უმაღლესი განზომილებითი სიზუსტით და სტაბილური მექანიკური თვისებებით გრძელი წარმოების ციკლების განმავლობაში. კომპოზიტური მასალების პულტრუზიის ფორმების გამოყენებით მიღებული პულტრუზიის ტექნოლოგია ამცირებს წარმოების ნარჩევებს, მასალების ხარჯს და ენერგიის მოხმარებას, ხოლო დამზადებული კომპოზიტური პროფილები მინიმალურ დამუშავებას მოითხოვენ წარმოების შემდეგ.
Როგორ უზრუნველყოფენ წარმოებლები ხარისხის სტაბილურობას კომპოზიტური მასალების პულტრუზიის ფორმებით წარმოებულ პროფილებში?
Კომპოზიტური მასალების პულტრუზიის ფორმებში ხარისხის ერთნაირობა დამოკიდებულია სტაბილურ რეზინის ქიმიურ შემადგენლობაზე, საჭიროების შესაბამად მოწესრიგებულ ფორმის ტემპერატურაზე, საყელოს გაჭიმვის დროს ბოჭკოების მუდმივ ტენზიაზე და ფორმების რეგულარულ მოვლაზე, რომელშიც შედის სუფთავა და გამომყოფი საშუალების ხელახლა დალაგება. საკონტროლო სისტემები მიმდინარე წარმოების დროს ამოწმებენ კომპოზიტური მასალების პულტრუზიის ფორმებიდან გამოსულ პროფილებს ზომის სიზუსტეზე, ზედაპირის დეფექტებზე და ბოჭკოების შემცველობის შემოწმებაზე. კომპოზიტური მასალების პულტრუზიის ფორმებს სჭირდება პერიოდული რეკალიბრაცია და ზედაპირის აღდგენა, რადგან გრძელვადი წარმოების ციკლების შედეგად მოხდება მათი აბრაზიული wear, რაც უზრუნველყოფს ზომის სტაბილურობას და ამცირებს ზომის გადახრას, რომელიც საბოლოო პროდუქტის ხარისხს არღვევს.
Რომელი სამრეწველო სფეროები მიიღებენ ყველაზე მეტ სარგებლობას კომპოზიტური მასალების პულტრუზიის ფორმებით წარმოებული მაღალი სიკიდევის პროფილებისგან?
Ინდუსტრიები, მათ შორის აეროსკოპი, ავტომობილები, ინფრასტრუქტურა, განახლებადი ენერგია, საზღვაო და მშენებლობა, ფართოდ იყენებენ კომპოზიტიური მასალის პულტრუზიული ფორმებისგან დამზადებულ პროფილებს, სადაც აუცილებელია მს ქარის ტურბინის ბლედის ბოჭკოები, თვითმფრინავის ფუსგელაჟის გამკაცრებლები, ავტომობილების დაჯახების სტრუქტურები, ხიდის გამაგრებითი ბოძები და მილსადენების სისტემები დამოკიდებულია კომპოზიტული მასალის პულტრუ ქიმიური დამუშავების, კომუნალური მშენებლობისა და სამრეწველო აღჭურვილობის მწარმოებელი ინდუსტრიები სულ უფრო და უფრო მეტად აკონკრეტებენ პულტრუზიით ფორმირებულ კომპოზიტებს მათი უპირატესი თვისებების და ხარჯების კონკურენტუნარიანი წარმოების
Სარჩევი
- Როგორ Კომპოზიტური მასალა Პულტრუზიის ფორმები კონტროლავენ პროფილის არქიტექტურას
- Თერმული მართვა და გამკვრივების პროცესის ინტეგრაცია
- Მასალის არჩევანი და სიმტკიცის ოპტიმიზაცია
-
Ხშირად დასმული კითხვები
- Რა კონკრეტული უპირატესობები აქვს კომპოზიტური მასალების პულტრუზიის ფორმებს სხვა ფორმების ტექნოლოგიებთან შედარებით?
- Როგორ უზრუნველყოფენ წარმოებლები ხარისხის სტაბილურობას კომპოზიტური მასალების პულტრუზიის ფორმებით წარმოებულ პროფილებში?
- Რომელი სამრეწველო სფეროები მიიღებენ ყველაზე მეტ სარგებლობას კომპოზიტური მასალების პულტრუზიის ფორმებით წარმოებული მაღალი სიკიდევის პროფილებისგან?