
 EN
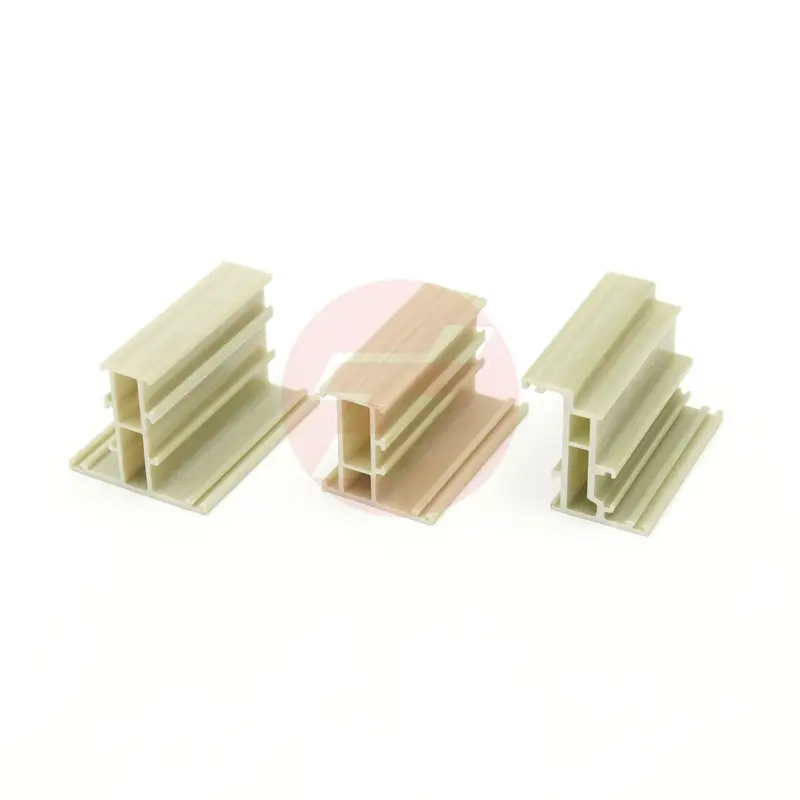
ເຄື່ອງມືຂຶ້ນຮູບວັດສະດຸປະກອບແບບດຶງຜ່ານ (pultrusion) ແມ່ນເປັນການພັດທະນາທີ່ສຳຄັນຢ່າງຫຼວງຫຼາຍໃນດ້ານວິສະວະກຳວັດສະດຸທີ່ທັນສະໄໝ, ເຊິ່ງຊ່ວຍໃຫ້ຜູ້ຜະລິດສາມາດຜະລິດຊິ້ນສ່ວນທີ່ມີຄວາມແຂງແຮງຢ່າງຕໍ່ເນື່ອງ ແລະ ເບົາ, ສຳລັບການນຳໃຊ້ໃນອຸດສາຫະກຳທີ່ມີຄວາມຕ້ອງການສູງ. ຄວາມຖືກຕ້ອງ ແລະ ຄວາມໝັ້ນຄົງຂອງເຄື່ອງມືຂຶ້ນຮູບວັດສະດຸປະກອບແບບດຶງຜ່ານ (pultrusion) ມີຜົນກະທົບໂດຍກົງຕໍ່ຄຸນນະພາບ, ຄວາມຖືກຕ້ອງຂອງຂະໜາດ ແລະ ລັກສະນະການປະຕິບັດຂອງຊິ້ນສ່ວນວັດສະດຸປະກອບສຸດທ້າຍ. ບໍ່ວ່າຈະເປັນການອອກແບບຊິ້ນສ່ວນສຳລັບຍານອາວະກາດ, ອຸປະກອນດ້ານລົດ ຫຼື ສ່ວນປະກອບຂອງສິ່ງອຳນວຍຄວາມສະດວກພື້ນຖານ, ການເຂົ້າໃຈວິທີການທີ່ເຄື່ອງມືຂຶ້ນຮູບວັດສະດຸປະກອບແບບດຶງຜ່ານ (pultrusion) ປະຕິບັດງານຈຶ່ງເປັນສິ່ງຈຳເປັນສຳລັບວິສະວະກອນ ແລະ ຜູ້ຊ່ຽວຊານດ້ານການຈັດຊື້ ເພື່ອເພີ່ມປະສິດທິພາບໃນການຜະລິດ ແລະ ຄວາມນ່າເຊື່ອຖືຂອງຜະລິດຕະພັນສຸດທ້າຍ.
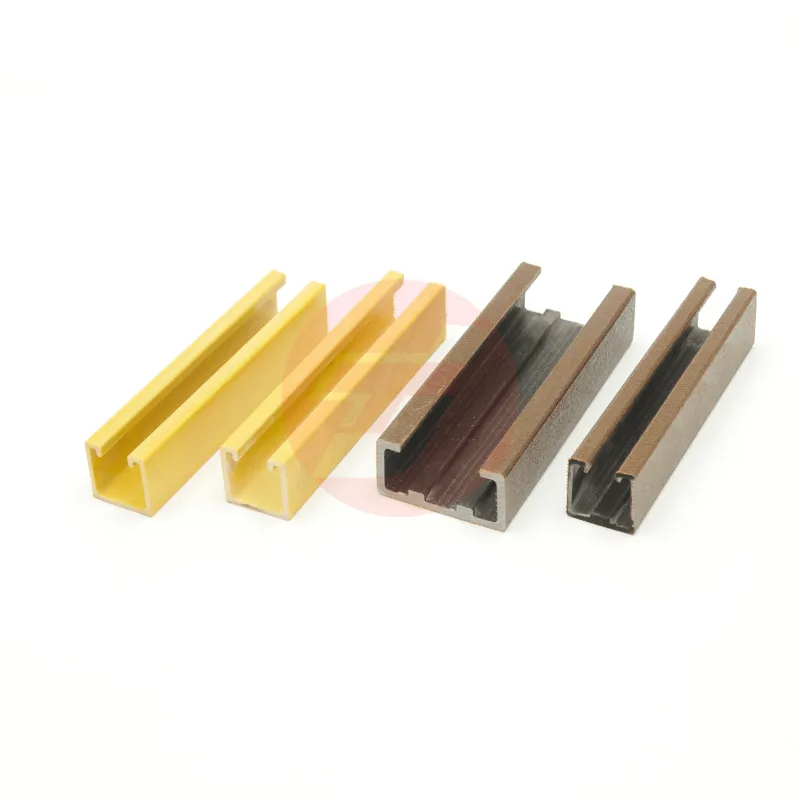
ບົດບາດຂອງແບບພິມທີ່ໃຊ້ໃນການຜະລິດວັດສະດຸປະກອບດ້ວຍການດຶງຜ່ານ (pultrusion) ມີຄວາມສຳຄັນຫຼາຍກວ່າການກຳນົດຮູບຮ່າງເທົ່ານັ້ນ. ແບບພິມທີ່ຖືກອອກແບບເປັນພິເສດເຫຼົ່ານີ້ມີສ່ວນຮ່ວມຢ່າງເຕັມທີ່ໃນການຈັດຕັ້ງທິດທາງຂອງເສັ້ນໄຍ, ຄວບຄຸມການລົ້ນຂອງເຣຊິນ, ກຳນົດການແຈກຢາຍອຸນຫະພູມໃນຂະນະທີ່ເກີດການແຫ້ງ, ແລະຮັບປະກັນຄຸນສົມບັດທີ່ເປັນເອກະພາບທົ່ວທັງບໍລິເວນຂ້າມຂອງຜະລິດຕະພັນທີ່ຜະລິດອອກ. ໂດຍການຮັກສາສະພາບການທາງຄວາມຮ້ອນ ແລະ ທາງກົກາຍທີ່ຖືກຕ້ອງຢ່າງເປັນພິເສດ, ແບບພິມທີ່ໃຊ້ໃນການຜະລິດວັດສະດຸປະກອບດ້ວຍການດຶງຜ່ານຈະໃຫ້ຄວາມສະຖຽນທາງມິຕິ ແລະ ຄວາມເຂັ້ມແຂງທາງໂຄງສ້າງທີ່ຈຳເປັນສຳລັບການນຳໃຊ້ທີ່ຕ້ອງການປະສິດທິພາບສູງ, ໂດຍທີ່ການລົ້ມສະຫຼາກຂອງວັດສະດຸຈະນຳໄປສູ່ຄວາມເສີຍຫາຍທາງດ້ານການດຳເນີນງານ ແລະ ຄວາມປອດໄພທີ່ບໍ່ສາມາດຮັບໄດ້.
ແນວໃດ ແບບປະສົມ ແບບພິມທີ່ໃຊ້ໃນການຜະລິດດ້ວຍວິທີດຶງຜ່ານ (Pultrusion) ຄວບຄຸມສະຖາປັດຕະຍາຂອງຮູບຮ່າງ
ການຈັດຕັ້ງເສັ້ນໄຍ ແລະ ຄວາມເຂັ້ມແຂງຕາມທິດທາງ
ເຄື່ອງມືຂຶ້ນຮູບວັດສະດຸປະກອບດ້ວຍວິທີການດຶງຜ່ານ (pultrusion) ນຳໃຊ້ທໍ່ພາຍໃນເພື່ອຊີ້ນຳການຈັດລຽງເສັ້ນໄຍທີ່ເປັນຕົວເສີມຢ່າງຕໍ່ເນື່ອງດ້ວຍຄວາມຖືກຕ້ອງທີ່ສຸດ, ເຊິ່ງກຳນົດທິດທາງຂອງເສັ້ນໄຍທີ່ຈະກຳນົດຄຸນສົມບັດຂອງຄວາມແຂງແຮງຕາມທິດທາງ. ຮູບຮ່າງຂອງຫ້ອງທີ່ໃຊ້ໃນການຂຶ້ນຮູບ (mold cavity) ມີຜົນຕໍ່ການທີ່ເສັ້ນໄຍຈະຄົງຢູ່ໃນທິດທາງຕາມລະດັບ (longitudinal) ເພື່ອໃຫ້ໄດ້ຄວາມແຂງແຮງໃນການດຶງ (tensile strength) ສູງສຸດ ຫຼື ຈະຖືກຈັດລຽງໃນຫຼາຍທິດທາງເພື່ອເພີ່ມຄວາມຕ້ານທານຕໍ່ການເຄື່ອນທີ່ເລື່ອນ (shear) ແລະ ການບິດ (torsional resistance). ເຄື່ອງມືຂຶ້ນຮູບວັດສະດຸປະກອບທີ່ທັນສະໄໝໃຊ້ພື້ນທີ່ຊີ້ນຳທີ່ຖືກອອກແບບເປັນພິເສດເພື່ອຫຼຸດຜ່ອນການເບື່ອນຂອງເສັ້ນໄຍ (fiber waviness) ແລະ ປ້ອງກັນການເບື່ອນຢ່າງບໍ່ເປັນລະບົບ (random fiber buckling), ເຊິ່ງຖ້າເກີດຂຶ້ນຈະເຮັດໃຫ້ເກີດຈຸດທີ່ມີຄວາມເຄັ່ນຕຶກສູງ (stress concentration points) ແລະ ເຂດທີ່ເສີຍຫາຍກ່ອນເວລາ (premature failure zones) ໃນຮູບຮ່າງສຸດທ້າຍ.
ການປັບປຸງພື້ນຜິວດ້ານໃນຂອງບ່ອນຫຼໍ່ທີ່ໃຊ້ສຳລັບການຜະລິດວັດສະດຸປະກອບດ້ວຍເທັກນິກ pultrusion ມີຜົນຕໍ່ການສຳຜັດຂອງເສັ້ນໄຍ ແລະ ຄວາມໜາແໜ້ນຂອງການຈັດເລີຽງເສັ້ນໄຍ. ພື້ນຜິວທີ່ເລືອກແລະປັບປຸງຢ່າງຖືກຕ້ອງພາຍໃນບ່ອນຫຼໍ່ທີ່ໃຊ້ສຳລັບການຜະລິດວັດສະດຸປະກອບດ້ວຍເທັກນິກ pultrusion ສາມາດຊ່ວຍໃຫ້ເສັ້ນໄຍເລື່ອນໄປຢ່າງລຽບລ້ອຍໂດຍບໍ່ມີການຕິດຄ້າງ, ຂະໜາດເສັ້ນໄຍເສຍຫາຍ ຫຼື ການເຄື່ອນຍ້າຍທີ່ບໍ່ເປັນປົກກະຕິ ເຊິ່ງຈະເຮັດໃຫ້ຄວາມຕໍ່ເນື່ອງຂອງໂຄງສ້າງເສຍຫາຍ. ວິສະວະກອນທີ່ອອກແບບບ່ອນຫຼໍ່ທີ່ໃຊ້ສຳລັບການຜະລິດວັດສະດຸປະກອບດ້ວຍເທັກນິກ pultrusion ຕ້ອງຄຳນຶງເຖິງຄວາມສຳດວນລະຫວ່າງຄວາມໜາແໜ້ນຂອງການຈັດເລີຽງເສັ້ນໄຍ ແລະ ຄວາມຕ້ອງການຂອງການລົ້ນຂອງ resin; ເນື່ອງຈາກການອັດເສັ້ນໄຍຫຼາຍເກີນໄປຈະຂັດຂວາງການລົ້ນຂອງ resin ໃນຂະນະທີ່ຄວາມໜາແໜ້ນຂອງເສັ້ນໄຍຕ່ຳເກີນໄປຈະເຮັດໃຫ້ຄວາມສາມາດໃນການຮັບນ້ຳໜັກ ແລະ ຄວາມແຂງແຮງທັງໝົດຂອງຊິ້ນສ່ວນຫຼຸດລົງ.
ການຈັດສຳລັບ resin ແລະ ການຄວບຄຸມການຊຸ່ມຊື້ນ
ເຄື່ອງມືຂຶ້ນຮູບວັດສະດຸປະກອບດ້ວຍວິທີການດຶງຜ່ານ (pultrusion) ແຕ່ລະຊິ້ນເຮັດຫນ້າທີ່ເປັນລະບົບຈັດສົ່ງເຮືອນເຄມີທີ່ສຸກເສີນ, ໂດຍຄວບຄຸມປະລິມານ, ຄວາມໜືດ, ແລະ ອັດຕາການໄຫຼຂອງເຮືອນເຄມີທີ່ແຕກຕົວເປັນຂອງແທ້ (thermosetting resins) ເຊິ່ງຈະເຊື່ອມຕໍ່ເສັ້ນໃຍທີ່ໃຊ້ເປັນສ່ວນປະກອບເຂົ້າກັບໂຄງສ້າງວັດສະດຸປະກອບທີ່ແໜ້ນ. ການອອກແບບຫ້ອງທີ່ຢູ່ໃນເຄື່ອງມືຂຶ້ນຮູບວັດສະດຸປະກອບດ້ວຍວິທີການດຶງຜ່ານ (pultrusion) ຈະສ້າງເຂດຄວາມກົດດັນທີ່ເຮັດໃຫ້ເຮືອນເຄມີໄຫຼເຂົ້າໄປໃນທຸກໆຊ່ອງຫວ່າງລະຫວ່າງເສັ້ນໃຍ, ເພື່ອກຳຈັດບ່ອນທີ່ເປົ່າຫວ່າງ (voids) ທີ່ຈະເຮັດໃຫ້ເກີດຈຸດອ່ອນທີ່ອາດຖືກນ້ຳເຂົ້າໄປ, ມີການແ cracks ຢູ່ໃນລະດັບຈຸລະພາກ, ແລະ ການເສື່ອມສະພາບຢ່າງໄວວາ. ເຄື່ອງມືຂຶ້ນຮູບວັດສະດຸປະກອບດ້ວຍວິທີການດຶງຜ່ານ (pultrusion) ທີ່ອອກແບບຢ່າງຖືກຕ້ອງຈະຮັກສາຄວາມກົດດັນທີ່ກັບຄືນ (backpressure) ໃນລະດັບທີ່ຄວບຄຸມໄດ້, ເພື່ອປ້ອງກັນການໄຫຼອອກຂອງເຮືອນເຄມີຫຼາຍເກີນໄປ ແລະ ຮັບປະກັນວ່າເສັ້ນໃຍທັງໝົດຈະຖືກຫຸ້ມຫໍ່ດ້ວຍເຮືອນເຄມີຢ່າງທົ່ວທັງໝົດທົ່ວທັງໝົດທີ່ຂ້າມທັງໝົດ.
ເສັ້ນທາງການໄຫຼຂອງເຮືອນຢາງໃນບ່ອນຂຶ້ນຮູບວັດສະດຸປະກອບຕ້ອງຖືກປັບປຸງຢ່າງເໝາະສົມເພື່ອປ້ອງກັນເຂດທີ່ມີການຂາດເຂີນເຮືອນຢາງ ໂດຍທີ່ເຮືອນຢາງບໍ່ພໍເພີ່ອເຂົ້າໄປໃນບໍ່ກີ່ເຂດໜຶ່ງ ສົ່ງຜົນໃຫ້ເສັ້ນໄຍແຫ້ງທີ່ບໍ່ມີຕົວຈັບຢູ່ເທິງເສັ້ນໄຍ ແລະ ມີຄຸນສົມບັດທາງກົນສາດທີ່ອ່ອນແອ. ບ່ອນຂຶ້ນຮູບວັດສະດຸປະກອບທີ່ທັນສະໄໝໃຊ້ທໍ່ທີ່ມີຄວາມກວ້າງແຕກຕ່າງກັນຢ່າງຄ່ອຍເປັນລຳດັບ ຊ່ອງເປີດທີ່ຖືກວາງໄວ້ຢ່າງມີເປົ້າໝາຍ ແລະ ຄຸນສົມບັດການແຈກຢາຍຄວາມກົດດັນເພື່ອໃຫ້ການໄຫຼຂອງເຮືອນຢາງເທົ່າທຽມກັນທົ່ວທັງຮູບຮ່າງທີ່ສັບສົນ ເພື່ອຮັບປະກັນຄວາມໜາແໜ້ນທີ່ເທົ່າທຽມກັນຂອງວັດສະດຸປະກອບ ແລະ ຄວາມແຂງແຮງທີ່ສອດຄ່ອງກັນທົ່ວທັງຊິ້ນສ່ວນທີ່ຜະລິດ.
ການຈັດການຄວາມຮ້ອນ ແລະ ການບູລະນາການຂະບວນການແຫ້ງ
ການຄວບຄຸມອຸນຫະພູມເພື່ອການແຫ້ງເຮືອນຢາງທີ່ດີທີ່ສຸດ
ເຄື່ອງມືຂອງການຜະລິດວັດສະດຸປະກອບດ້ວຍວັດສະດຸປະກອບທີ່ຖືກດຶງຜ່ານ (pultrusion) ສາມາດເຮັດຫນ້າທີ່ເປັນເຄື່ອງມືຄວບຄຸມອຸນຫະພູມຢ່າງແນ່ນອນ, ໂດຍຮັກສາສະພາບແວດລ້ອມທີ່ມີການຄວບຄຸມອຸນຫະພູມເພື່ອເຮັດໃຫ້ການປະຕິກິລິຍາຂອງເຮືອນເຄມີເກີດຂື້ນໄວຂື້ນ, ໃນເວລາດຽວກັນກໍປ້ອງກັນບໍ່ໃຫ້ເກີດການເສື່ອມສະພາບຈາກອຸນຫະພູມສູງເກີນໄປ ຫຼື ການເຊື່ອມຕໍ່ຂອງໂມເລກຸນທີ່ບໍ່ຄົບຖ້ວນ ເຊິ່ງຈະເຮັດໃຫ້ວັດສະດຸປະກອບສຸດທ້າຍມີຄວາມແຂງແຮງຕ່ຳລົງ. ລະບົບການໃຫ້ຄວາມຮ້ອນທີ່ຖືກຕິດຕັ້ງຢູ່ໃນເຄື່ອງມືຂອງການຜະລິດວັດສະດຸປະກອບດ້ວຍວັດສະດຸປະກອບທີ່ຖືກດຶງຜ່ານ (pultrusion) ຕ້ອງສາມາດຈັດສົ່ງຄວາມຮ້ອນຢ່າງເທົ່າທຽມກັນທົ່ວທັງໝົດຂອງເຄື່ອງມື, ເພື່ອປ້ອງກັນບໍ່ໃຫ້ເກີດບໍລິເວນທີ່ມີອຸນຫະພູມສູງເກີນໄປ (hot spots) ເຊິ່ງຈະເຮັດໃຫ້ການແຫ້ງຕົວເກີດຂື້ນໄວຂື້ນໃນບໍລິເວນນັ້ນ ແລະ ສ້າງຄວາມເຄັ່ງຕຶງພາຍໃນ. ອຸປະກອນວັດແທກອຸນຫະພູມ (thermocouples) ທີ່ຖືກຝັງຢູ່ທົ່ວທັງໝົດຂອງເຄື່ອງມືຂອງການຜະລິດວັດສະດຸປະກອບດ້ວຍວັດສະດຸປະກອບທີ່ຖືກດຶງຜ່ານ (pultrusion) ຈະຊ່ວຍໃຫ້ສາມາດຕິດຕາມອຸນຫະພູມໃນເວລາຈິງ ແລະ ສາມາດຄວບຄຸມລະບົບການແຫ້ງຕົວຢ່າງເປັນວຟົງ (closed-loop control systems) ເພື່ອຮັກສາອຸນຫະພູມໃນຂະບວນການແຫ້ງຕົວໃຫ້ຢູ່ໃນຂອບເຂດທີ່ກຳນົດໄວ້ຢ່າງເຂັ້ມງວດ, ໂດຍທົ່ວໄປແລ້ວແມ່ນຢູ່ໃນຂອບເຂດ ±2–5°C, ຂື້ນກັບຄວາມຕ້ອງການຂອງເຄມີສູດຂອງເຮືອນເຄມີ.
ອັດຕາການຮັກສາມີຄວາມສຳພັນໂດຍກົງກັບຄຸນສົມບັດລວມສຸດທ້າຍ ລວມທັງ ອຸນຫະພູມຂອງຈຸດເปลີ່ນແປງແບບແກ້ວ (glass transition temperature), ຄວາມໜາແໜ້ນຂອງການເຊື່ອມຕໍ່ຂ້າມ (crosslink density), ແລະ ຄວາມແຂງແຮງທາງກາຍະພາບ. ບ່ອນທີ່ໃຊ້ເພື່ອຂຶ້ນຮູບວັດສະດຸປະກອບ (pultrusion molds) ທີ່ອອກແບບມາດ້ວຍເສັ້ນທາງຄວາມຮ້ອນທີ່ມີປະສິດທິພາບ ສາມາດຫຼຸດເວລາການຮັກສາທັງໝົດລົງ ແລະ ປັບປຸງປະສິດທິພາບໃນການຜະລິດ; ແຕ່ຖ້າອັດຕາການເຮັດໃຫ້ຮ້ອນເກີນໄປໃນບ່ອນຂຶ້ນຮູບວັດສະດຸປະກອບ (pultrusion molds) ອາດຈະເຮັດໃຫ້ຜະລິດຕະພັນຂ້າງທີ່ເກີດຈາກການເຮັດໃຫ້ຮ້ອນ (volatile byproducts) ຕິດຄ້າງຢູ່ພາຍໃນ ແລະ ເກີດເປັນຮູບເປົ່າພາຍໃນ (internal porosity) ທີ່ຈະຫຼຸດທັງຄວາມເຊື່ອຖືໄດ້ທາງໂຄງສ້າງ. ລູກສູນຍາການຄວາມຮ້ອນທີ່ເໝາະສົມທີ່ສຸດໃນບ່ອນຂຶ້ນຮູບວັດສະດຸປະກອບ (pultrusion molds) ຈະສາມາດຮັກສາຄວາມສົມດຸນລະຫວ່າງຄວາມໄວໃນການຜະລິດ ແລະ ຂໍ້ກຳນົດດ້ານຄຸນນະພາບ, ໂດຍທົ່ວໄປແລ້ວຈະຮັກສາອຸນຫະພູມໃນສະຖານະທີ່ຄົງທີ່ຢູ່ໃນລະດັບ 120–180°C ຂຶ້ນກັບສູດຂອງ polyester, vinyl ester ຫຼື epoxy resin.
ຄວາມສະຖຽນຂອງຂະໜາດໃນระหว່າງ ແລະ ຫຼັງຈາກການຮັກສາ
ເຄື່ອງມືທີ່ໃຊ້ໃນການຜະລິດວັດສະດຸປະກອບຕ້ອງສາມາດຮັບມືກັບວຟົງການຂະຫຍາຍຕัวແລະຫົດໂຕຈາກອຸນຫະພູມ ໃນເວລາທີ່ຮັກສາຂອບເຂດຂະໜາດທີ່ຖືກກຳນົດໄວ້ຢ່າງແໜ່ນອາດເພື່ອກຳນົດຮູບຮ່າງສຸດທ້າຍຂອງຜະລິດຕະພັນ. ປະກອບຂອງວັດສະດຸ ແລະ ສຳປະສິດການຂະຫຍາຍຕົວຈາກອຸນຫະພູມຂອງເຄື່ອງມືທີ່ໃຊ້ໃນການຜະລິດວັດສະດຸປະກອບ ມີຜົນຕໍ່ຄວາມສອດຄ່ອງຂອງຂະໜາດທີ່ໄດ້ຮັບໃນແຕ່ລະລຸ້ນການຜະລິດ. ເຄື່ອງມືທີ່ຜະລິດຈາກເຫຼັກ ຫຼື ອາລູມີເນີອູມ ຈະຂະຫຍາຍຕົວຢ່າງຄາດເດົາໄດ້ເມື່ອຖືກຄວາມຮ້ອນ, ແຕ່ຂະໜາດຂອງບ່ອນທີ່ໃຊ້ໃນການຂຶ້ນຮູບຕ້ອງຖືກປັບລ່ວມກ່ອນໃນຂະນະການອອກແບບເພື່ອຊົດເຊີຍການຂະຫຍາຍຕົວຈາກອຸນຫະພູມ, ເພື່ອໃຫ້ຮູບຮ່າງສຸດທ້າຍຂອງວັດສະດຸປະກອບສອດຄ່ອງກັບຄວາມຖືກຕ້ອງທີ່ກຳນົດໄວ້ຫຼັງຈາກເຢັນລົງເຖິງອຸນຫະພູມຫ້ອງ.
ການຫົດຕົວຫຼັງຈາກການປິ່ນປົວໃນບ່ອນທີ່ມີການຂຶ້ນຮູບວັດສະດຸປະກອບເປັນອີກປັດໄຈທີ່ສຳຄັນ, ເນື່ອງຈາກເຮືອນເຄມີທີ່ແຫ້ງຕົວໄດ້ຈະເກີດການຫົດຕົວເຖິງແມ່ນວ່າຈະຢູ່ໃນຂະນະທີ່ເກີດປະຕິກິລິຍາຄວາມຮ້ອນ ແລະ ຫຼັງຈາກນັ້ນ. ບ່ອນທີ່ມີການຂຶ້ນຮູບວັດສະດຸປະກອບທີ່ຖືກອອກແບບດ້ວຍຫ້ອງທີ່ມີຂະໜາດໃຫຍ່ຂຶ້ນເລັກນ້ອຍຈະສາມາດຮັບມືກັບການຫົດຕົວນີ້ໄດ້, ເຊິ່ງຈະເຮັດໃຫ້ຊິ້ນສ່ວນປະກອບຖືກປ່ອຍອອກມາດ້ວຍຂະໜາດສຸດທ້າຍທີ່ຕັ້ງໃຈ. ຖ້າບ່ອນທີ່ມີການຂຶ້ນຮູບວັດສະດຸປະກອບບໍ່ໄດ້ຄຳນຶງເຖິງການຫົດຕົວຢ່າງເພີ່ຍງພໍ, ຊິ້ນສ່ວນທີ່ໄດ້ຈະມີຂະໜາດນ້ອຍເກີນໄປ ແລະ ບໍ່ສາມາດບັນລຸເງື່ອນໄຂດ້ານຂະໜາດ ຫຼື ຈະຕ້ອງຜ່ານຂະບວນການຕັດແຕ່ງເພີ່ມເຕີມທີ່ມີຄ່າໃຊ້ຈ່າຍສູງ.
ການເລືອກວັດສະດຸ ແລະ ການປັບປຸງຄວາມທົນທານ
ປະກອບຂອງວັດສະດຸບ່ອນທີ່ມີການຂຶ້ນຮູບເພື່ອເພີ່ມອາຍຸການໃຊ້ງານ
ເຄື່ອງມືທີ່ໃຊ້ໃນການຜະລິດວັດສະດຸປະກອບຕ້ອງສາມາດຕ້ານການສຳຜັດກັບເຄມີທີ່ຮຸນແຮງຈາກເຮືອນທີ່ຍັງບໍ່ແຫ້ງ, ຄວາມເຄັ່ງຕຶດຈາກການເຮີດຮ້ອນແລະເຢັນຊ້ຳໆ, ແລະການສຶກສາຈາກການຜ່ານໄຟເບີຢ່າງຕໍ່ເນື່ອງ. ເຫຼັກທີ່ມີຄາບອນສູງ, ເຫຼັກສະແຕນເລດ, ແລະອະລູມິເນຽມ-ທີ່ມີທຳມະຊາດທີ່ປະກອບດ້ວຍທີ່ເປັນທີ່ນິຍົມໃຊ້ເປັນວັດສະດຸສຳລັບເຄື່ອງມືທີ່ໃຊ້ໃນການຜະລິດວັດສະດຸປະກອບ, ໂດຍແຕ່ລະຊະນິດມີຂໍ້ດີທີ່ແຕກຕ່າງກັນໃນດ້ານການຖ່າຍເທີມ, ຄວາມແຂງ, ຄວາມຕ້ານການກັດກິນ, ແລະປະສິດທິພາບດ້ານຕົ້ນທຶນ. ເຄື່ອງມືທີ່ໃຊ້ໃນການຜະລິດວັດສະດຸປະກອບທີ່ຜະລິດຈາກເຫຼັກສຳລັບເຄື່ອງມືໃຫ້ຄວາມແຂງແລະຄວາມຕ້ານການສຶກສາທີ່ດີເລີດ, ເຮັດໃຫ້ອາຍຸການໃຊ້ງານຍືດຍາວໄປຫຼາຍພັນວົງຈອນການຜະລິດ ໂດຍຮັກສາຄວາມຖືກຕ້ອງຂອງຂະໜາດ ແລະ ຄຸນນະພາບຂອງພື້ນຜິວ ເຊິ່ງມີຜົນໂຍງໂດຍກົງຕໍ່ເນື້ອພື້ນຜິວ ແລະ ຄວາມເຂັ້ມແຂງຂອງຮູບຮ່າງວັດສະດຸປະກອບ.
ການເຄືອບພື້ນຜິວທີ່ ນໍາ ໃຊ້ໃສ່ແມ່ພິມ pultrusion ວັດສະດຸປະສົມປະກອບໃຫ້ການປ້ອງກັນເພີ່ມເຕີມຕໍ່ການຕິດພັນ resin, ການໂຈມຕີທາງເຄມີ, ແລະການຂົນເປື້ອນຈາກການເສີມສ້າງເສັ້ນໃຍ. ການເຄືອບ chromium, ການເຄືອບທີ່ອີງໃສ່ nickel, ແລະຕົວແທນປ່ອຍ polymer ທີ່ພິເສດເພີ່ມຄຸນລັກສະນະການປະຕິບັດຂອງແມ່ພິມ pultrusion ວັດສະດຸປະສົມປະສານໃນຂະນະທີ່ຫຼຸດຜ່ອນຄວາມຕ້ອງການໃນການ ບໍາ ລຸງຮັກສາແລະເວລາຢຸດການຜະລິດທີ່ບໍ່ຖືກວາງແຜນ. ການລົງທືນໃນແມ່ພິມ pultrusion ແລະການເຄືອບປ້ອງກັນວັດສະດຸປະສົມທີ່ມີຄຸນນະພາບສູງແມ່ນແປໂດຍກົງເປັນຄ່າຜະລິດຕ່ ໍາ ຕໍ່ຫົວ ຫນ່ວຍ ເມື່ອຖືກ amortized ໃນໄລຍະອາຍຸການ ດໍາ ເນີນງານທີ່ຍາວນານແລະຜົນຜະລິດທີ່ມີຄຸນນະພາບທີ່ສອດຄ່ອງ.
ການຜະລິດຄວາມແມ່ນຍໍາຂອງຮູ mold
ຮູບຮ່າງຂອງບໍລິເວນທີ່ຫວ່າງໃນແບບພິມສຳລັບການຜະລິດວັດສະດຸປະກອບຕ້ອງຖືກຕັດແຕ່ງດ້ວຍຄວາມຖືກຕ້ອງສູງເປັນພິເສດ, ໂດຍທົ່ວໄປແມ່ນຢູ່ໃນຊ່ວງ ±0.05–0.1 ມີລີແມັດ ສຳລັບມິຕິທີ່ສຳຄັນຂອງຮູບຮ່າງ, ເພື່ອຮັບປະກັນວ່າຮູບຮ່າງ ແລະ ຄຸນສົມບັດຂອງວັດສະດຸປະກອບຈະຄົງທີ່ໃນທັງໝົດຂອງການຜະລິດ. ການຕັດແຕ່ງດ້ວຍເຄື່ອງຈັກ CNC, ການຕັດດ້ວຍລວດໄຟຟ້າ (wire EDM) ແລະ ການຂັດເງົາທີ່ມີຄວາມຖືກຕ້ອງສູງ ແມ່ນຖືກນຳໃຊ້ເພື່ອສ້າງບໍລິເວນທີ່ຫວ່າງທີ່ເລືອນລ້ຳ ແລະ ມີມິຕິທີ່ຖືກຕ້ອງ, ເຊິ່ງເປັນສ່ວນທີ່ສຳຄັນທີ່ສຸດຂອງແບບພິມສຳລັບການຜະລິດວັດສະດຸປະກອບ. ການລົງທຶນໃນເຄື່ອງຈັກທີ່ມີຄວາມຖືກຕ້ອງສູງ ແລະ ຄວາມຊຳນິຊຳນານທາງດ້ານເຕັກນິກທີ່ດີເລີດໃນຂະບວນການຜະລິດແບບພິມສຳລັບວັດສະດຸປະກອບ ຈະເປັນປັດໄຈທີ່ຕັດສິນວ່າຮູບຮ່າງທີ່ຜະລິດອອກມາຈະເປັນໄປຕາມຂໍ້ກຳນົດ ແລະ ຄວາມຕ້ອງການດ້ານປະສິດທິພາບຂອງລູກຄ້າໄດ້ຢ່າງຄົງທີ່ຫຼືບໍ່.
ຂະບວນການຄວບຄຸມຄຸນນະພາບໃນระหว່າງການຜະລິດເຄື່ອງຈັກປັ້ມແບບເສັ້ນໃຍປະສົມ ລວມເຖິງການຢືນຢັນດ້ວຍເຄື່ອງວັດແທກພິເສດ (CMM), ການວິເຄາະຮູບຮ່າງເທື່ອງໜ້າ, ແລະ ການຢືນຢັນດ້ວຍຊອບແວຈຳລອງການໄຫຼ ເຊິ່ງຢືນຢັນຮູບຮ່າງຂອງຫ້ອງແບບ, ລັກສະນະການແຈກຢາຍເຣຊິນ, ແລະ ຄຸນສົມບັດດ້ານອຸນຫະພູມກ່ອນເລີ່ມການຜະລິດ. ເຄື່ອງຈັກປັ້ມແບບເສັ້ນໃຍປະສົມທີ່ບໍ່ສາມາດບັນລຸຄວາມຖືກຕ້ອງທາງດ້ານການຜະລິດໃນຂະບວນການຜະລິດອາດຈະຜະລິດຊິ້ນສ່ວນທີ່ບໍ່ຢູ່ໃນຂອບເຂດທີ່ກຳນົດໄວ້ຕະຫຼອດອາຍຸການໃຊ້ງານທັງໝົດ, ສົ່ງຜົນໃຫ້ເກີດການຄືນສິນຄ້າຈາກລູກຄ້າ, ການຮ້ອງຂໍໃນເງື່ອນໄຂການຮັບປະກັນ, ແລະ ການເສື່ອມເສີນຊື່ເສີງ.
ຄຳຖາມທີ່ຖາມເລື້ອຍໆ
ເຄື່ອງຈັກປັ້ມແບບເສັ້ນໃຍປະສົມມີຂໍ້ດີເພີ່ມເຕີມໃດແດ່ເມື່ອທຽບກັບເຕັກໂນໂລຊີການປັ້ມອື່ນໆ?
ເຄື່ອງຈັກປັ້ມແບບເສັ້ນໃຍປະສົມເຮັດໃຫ້ການຜະລິດຊິ້ນສ່ວນທີ່ເສັ້ນໃຍເສີມຢູ່ຢ່າງຕໍ່ເນື່ອງ ມີອັດຕາການຜະລິດທີ່ສູງຂຶ້ນຢ່າງເປັນທີ່ສັງເກດເຫັນເມື່ອທຽບກັບວິທີການປັ້ມອື່ນໆເຊັ່ນ: ການປັ້ມແບບເທີມ, ການປັ້ມແບບກົດ, ຫຼື ການ winding ເສັ້ນໃຍ. ການ ເຄື່ອງຈັກປັ້ມແບບເສັ້ນໃຍປະສົມ ສ້າງປະໂຟໄລທີ່ມີອັດຕາສ່ວນຄວາມແຂງແຮງຕໍ່ນ້ຳໜັກທີ່ເຫີນເວີນ, ຄວາມຖືກຕ້ອງດ້ານມິຕິທີ່ດີເລີດ, ແລະ ຄຸນສົມບັດທາງກົກສະຕິກທີ່ເໝືອນກັນຢ່າງຕໍ່ເນື່ອງໃນການຜະລິດທີ່ຍາວນານ. ເຕັກໂນໂລຊີການດຶງຜ່ານ (pultrusion) ທີ່ໃຊ້ບ່ອນຂຶ້ນຮູບຈາກວັດຖຸປະກອບ (composite material pultrusion molds) ຊ່ວຍຫຼຸດຜ່ອນຂີ້ເຫຼື້ອຈາກການຜະລິດ, ຕົ້ນທຶນວັດຖຸດິບ, ແລະ ການບໍລິໂພກພະລັງງານ, ໃນຂະນະທີ່ສະເໜີປະໂຟໄລທີ່ຜະລິດສຳເລັດຈາກວັດຖຸປະກອບທີ່ຕ້ອງການການປັບປຸງຫຼັງການຜະລິດໆນ້ອຍທີ່ສຸດ.
ຜູ້ຜະລິດຈະຮັບປະກັນຄວາມສອດຄ່ອງດ້ານຄຸນນະພາບຂອງປະໂຟໄລທີ່ຜະລິດຈາກບ່ອນຂຶ້ນຮູບຈາກວັດຖຸປະກອບ (composite material pultrusion molds) ແນວໃດ?
ຄວາມສົມໆກັນດ້ານຄຸນນະພາບຂອງບ່ອນຫຼໍ່ຮູບແບບວັດສະດຸປະກອບແມ່ນຂຶ້ນກັບສູດເຄມີຂອງ resin ທີ່ຄົງທີ່, ການຄວບຄຸມອຸນຫະພູມຂອງບ່ອນຫຼໍ່ຢ່າງຖືກຕ້ອງ, ຄວາມຕຶງຂອງເສັ້ນໃຍທີ່ຄົງທີ່ໃນເວລາດຶງຜ່ານ, ແລະ ການບໍາລຸງຮັກສາບ່ອນຫຼໍ່ຢ່າງເປັນປະຈຳ ເຊິ່ງລວມເຖິງການລ້າງແລະການທາຄືນ agent ທີ່ຊ່ວຍໃຫ້ວັດສະດຸລ້ອນອອກຈາກບ່ອນຫຼໍ່. ລະບົບການຕິດຕາມຄຸນນະພາບໃນຂະນະຜະລິດຈະກວດສອບຮູບແບບວັດສະດຸປະກອບທີ່ອອກມາຈາກບ່ອນຫຼໍ່ເພື່ອຢືນຢັນຄວາມຖືກຕ້ອງດ້ານມິຕິ, ຄວາມບົກບ່ອນທີ່ເກີດຂື້ນຕໍ່ໜ້າພ້ອງ, ແລະ ປະລິມານເສັ້ນໃຍທີ່ມີຢູ່. ບ່ອນຫຼໍ່ຮູບແບບວັດສະດຸປະກອບຕ້ອງໄດ້ຮັບການປັບຄ່າໃໝ່ແລະຟື້ນຟູໜ້າພ້ອງຢ່າງເປັນປະຈຳ ເນື່ອງຈາກການສຶກສາຈາກການຜະລິດຢ່າງຕໍ່ເນື່ອງ, ເພື່ອຮັບປະກັນຄວາມຄົງທີ່ດ້ານມິຕິ ແລະ ຫຼຸດຜ່ອນການປ່ຽນແປງມິຕິທີ່ຈະສົ່ງຜົນເຖິງຄຸນນະພາບຂອງຜະລິດຕະພັນສຸດທ້າຍ.
ອຸດສາຫະກຳໃດທີ່ໄດ້ຮັບປະໂຫຍດຫຼາຍທີ່ສຸດຈາກຮູບແບບທີ່ມີປະສິດທິພາບສູງ ທີ່ຜະລິດດ້ວຍບ່ອນຫຼໍ່ຮູບແບບວັດສະດຸປະກອບ?
ອຸດສາຫະກຳຕ່າງໆ ເຊັ່ນ: ອາວະກາດ, ລົດຍົນ, ສິ່ງອຳນວຍຄວາມສະດວກພື້ນຖານ, ພະລັງງານທີ່ແຫຼ່ງທີ່ສາມາດເຮັດໃຫ້ຟື້ນຟູໄດ້, ທະເລ ແລະ ການກໍ່ສ້າງ ໄດ້ນຳໃຊ້ໂປຟິລ໌ທີ່ຜະລິດຈາກບ່ອນຂຶ້ນຮູບວັດສະດຸປະກອບດ້ວຍເສັ້ນໃຍ (pultrusion molds) ໂດຍກວ້າງຂວາງ ໂດຍທີ່ອົງປະກອບທີ່ມີນ້ຳໜັກເບົາ, ມີຄວາມແຂງແຮງສູງ ແລະ ຕ້ານການກັດກິນໄດ້ດີ ແມ່ນມີຄວາມຈຳເປັນຢ່າງຍິ່ງ. ສ່ວນທີ່ເປັນແກນກາງຂອງແຜ່ນພັດລົມເປີດ (wind turbine blade spars), ສ່ວນທີ່ເປັນຕົວປັບປຸງຄວາມແຂງແຮງຂອງໂຕຖັງເຮືອບິນ (aircraft fuselage stiffeners), ສ່ວນທີ່ປ້ອງກັນການເກີດອຸບັດຕິເຫດຂອງລົດ (automotive crash structures), ແຖບທີ່ເຮັດໃຫ້ເກີດຄວາມແຂງແຮງຂອງສະພານ (bridge reinforcement beams) ແລະ ລະບົບທໍ່ (piping systems) ທັງໝົດນີ້ ຂຶ້ນກັບຄຸນສົມບັດທີ່ມີປະສິດທິພາບສູງຢ່າງເປັນລຳດັບທີ່ສະໜອງໂດຍບ່ອນຂຶ້ນຮູບວັດສະດຸປະກອບດ້ວຍເສັ້ນໃຍ (pultrusion molds). ອຸດສາຫະກຳການປຸງແຕ່ງເຄມີ, ການກໍ່ສ້າງສິ່ງອຳນວຍຄວາມສະດວກພື້ນຖານ, ແລະ ການຜະລິດອຸປະກອນອຸດສາຫະກຳ ໄດ້ເລີ່ມນຳໃຊ້ວັດສະດຸປະກອບດ້ວຍເສັ້ນໃຍທີ່ຜະລິດດ້ວຍວິທີ pultrusion ໃນປະຈຸບັນນີ້ຢ່າງເພີ່ມຂື້ນ ເນື່ອງຈາກຄຸນສົມບັດທີ່ດີເລີດຂອງມັນ ແລະ ຄວາມເປັນເອກະສານດ້ານເສດຖະກິດໃນການຜະລິດ.
ບົດສາລະບານ
- ແນວໃດ ແບບປະສົມ ແບບພິມທີ່ໃຊ້ໃນການຜະລິດດ້ວຍວິທີດຶງຜ່ານ (Pultrusion) ຄວບຄຸມສະຖາປັດຕະຍາຂອງຮູບຮ່າງ
- ການຈັດການຄວາມຮ້ອນ ແລະ ການບູລະນາການຂະບວນການແຫ້ງ
- ການເລືອກວັດສະດຸ ແລະ ການປັບປຸງຄວາມທົນທານ
-
ຄຳຖາມທີ່ຖາມເລື້ອຍໆ
- ເຄື່ອງຈັກປັ້ມແບບເສັ້ນໃຍປະສົມມີຂໍ້ດີເພີ່ມເຕີມໃດແດ່ເມື່ອທຽບກັບເຕັກໂນໂລຊີການປັ້ມອື່ນໆ?
- ຜູ້ຜະລິດຈະຮັບປະກັນຄວາມສອດຄ່ອງດ້ານຄຸນນະພາບຂອງປະໂຟໄລທີ່ຜະລິດຈາກບ່ອນຂຶ້ນຮູບຈາກວັດຖຸປະກອບ (composite material pultrusion molds) ແນວໃດ?
- ອຸດສາຫະກຳໃດທີ່ໄດ້ຮັບປະໂຫຍດຫຼາຍທີ່ສຸດຈາກຮູບແບບທີ່ມີປະສິດທິພາບສູງ ທີ່ຜະລິດດ້ວຍບ່ອນຫຼໍ່ຮູບແບບວັດສະດຸປະກອບ?