
 EN
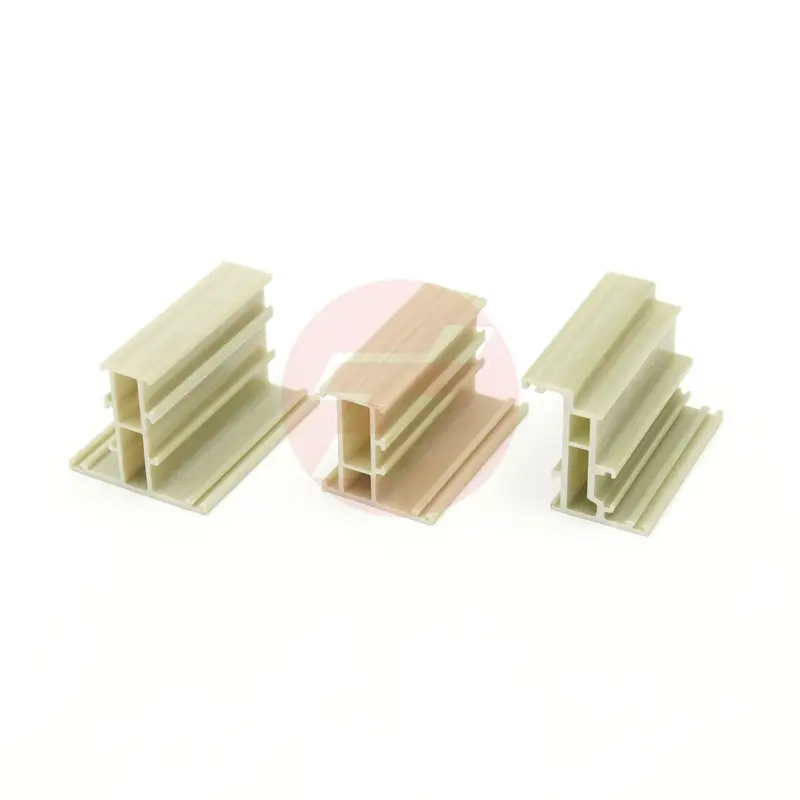
Прес-форми для витягування композитних матеріалів є важливим досягненням у сучасному машинобудуванні матеріалів, що дозволяє виробникам створювати профілі зі стабільно високою міцністю та низькою вагою для складних промислових застосувань. Точність і довговічність прес-форм для витягування композитних матеріалів безпосередньо визначають якість, розмірну точність та експлуатаційні характеристики кінцевих композитних профілів. Незалежно від того, чи йдеться про проектування аерокосмічних компонентів, автомобільних конструкцій чи елементів інфраструктури, розуміння принципу роботи прес-форм для витягування композитних матеріалів є обов’язковим для інженерів та фахівців з закупівель, які прагнуть оптимізувати як ефективність виробництва, так і надійність кінцевого продукту.
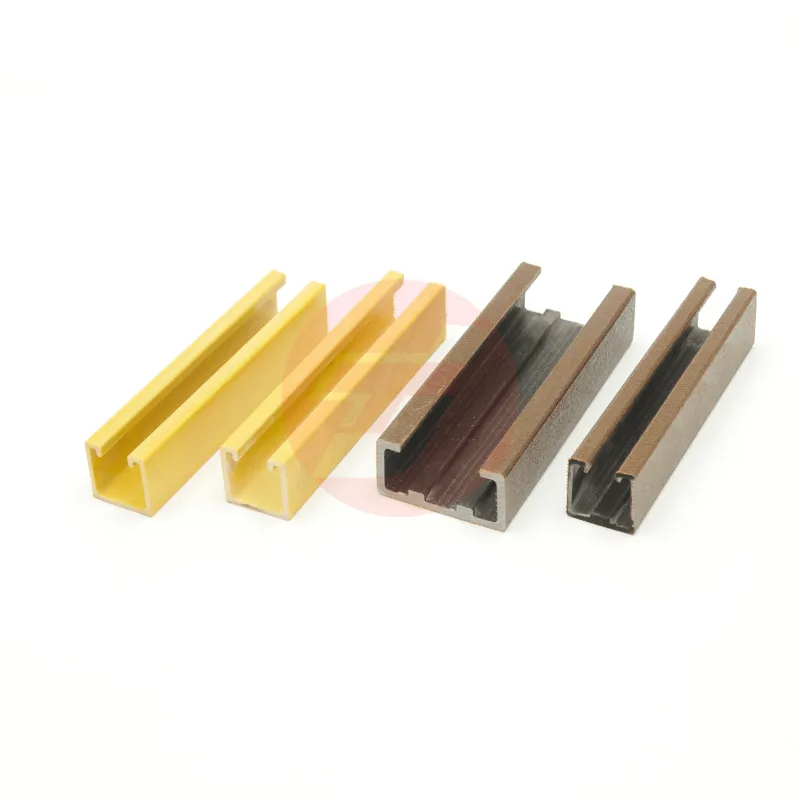
Роль форм для витягування композитних матеріалів виходить далеко за межі простого визначення форми. Ці спеціалізовані інструментальні рішення активно формують орієнтацію волокон, контролюють потік смоли, регулюють розподіл температури затвердіння та забезпечують однорідні поперечні властивості по всьому виготовленому профілю. Зберігаючи точні теплові й механічні умови, форми для витягування композитних матеріалів забезпечують стабільність розмірів та структурну цілісність, необхідні у високопродуктивних застосуваннях, де відмова матеріалу створює неприйнятні експлуатаційні й безпекові ризики.
Як Композитний Матеріал Форми для витягування контролюють архітектуру профілю
Вирівнювання волокон та напрямкова міцність
Прес-форми для витягування композитних матеріалів направляють неперервне волоконне армування через внутрішні канали з високою точністю, забезпечуючи орієнтацію волокон, яка визначає напрямкові характеристики міцності. Геометрія порожнини прес-форми безпосередньо впливає на те, чи волокна залишаються вирівняними у поздовжньому напрямку для досягнення максимальної межі міцності на розтяг, чи набувають багатонапрямкової орієнтації для підвищення опору зсуву та кручення. Сучасні прес-форми для витягування композитних матеріалів мають спеціалізовані направляючі поверхні, що мінімізують хвилястість волокон і запобігають їх випадковому згинанню, що інакше призводило б до концентрації напружень і зон передчасного руйнування в кінцевому профілі.
Внутрішнє відділення форм для витягування композитних матеріалів значно впливає на контакт волокон і щільність їх укладання. Гладкі, точно оброблені поверхні всередині форм для витягування композитних матеріалів дозволяють волокнам плавно ковзати без зачеплення, розриву чи локального зміщення, що порушує структурну цілісність. Інженери, які проектують форми для витягування композитних матеріалів, повинні збалансувати щільність укладання волокон із вимогами до потоку смоли: надмірне стиснення волокон блокує проникнення смоли, тоді як недостатня щільність волокон зменшує несучу здатність і загальну міцність профілю.
Розподіл смоли та контроль насичення
Форми для витягування композитних матеріалів функціонують як складні системи подачі смоли, що контролюють кількість, в’язкість та швидкість потоку термореактивних смол, які зв’язують волокнисту арматуру в міцні композитні структури. Конструкція порожнини форми у формах для витягування композитних матеріалів створює зони тиску, які примушують смолу проникати в усі міжволокнисті простори, усуваючи порожнини, що інакше призводили б до слабких місць, схильних до проникнення вологи, утворення мікротріщин та прискореного втомного руйнування. Правильно спроектовані форми для витягування композитних матеріалів підтримують контрольований зворотний тиск, що запобігає надмірному витоку смоли й одночасно забезпечує повне змочування волокон по всьому поперечному перерізу.
Маршрути руху смоли в прес-формах для протягування композитних матеріалів мають бути оптимізовані, щоб запобігти зонам нестачі смоли, де до певних ділянок надходить недостатньо смоли, у результаті чого виникають сухі волоконні жгутки з мінімальною кількістю зв’язуючого агента та погіршеними механічними властивостями. Сучасні прес-форми для протягування композитних матеріалів мають канали з поступово змінною шириною, стратегічно розташовані вхідні отвори для потоку та елементи розподілу тиску, які забезпечують рівномірний рух смоли по складних геометричних профілях, що гарантує однорідну щільність композиту та стабільну міцність по всьому виготовленому виробу.
Тепловий менеджмент та інтеграція процесу затвердіння
Контроль температури для оптимального затвердіння смоли
Прес-форми для витягування композитних матеріалів працюють як прецизійні термальні інструменти, забезпечуючи контрольоване температурне середовище, що прискорює полімеризацію смоли й одночасно запобігає термічному розкладу чи неповному перехресному зв’язуванню, які ослаблюють кінцеву структуру композиту. Системи нагріву, інтегровані в прес-форми для витягування композитних матеріалів, повинні забезпечувати рівномірний розподіл температури по всіх поверхнях форми, щоб запобігти утворенню «гарячих плям», які прискорюють локальне затвердіння й спричиняють концентрацію внутрішніх напружень. Термопари, вбудовані по всій довжині прес-форм для витягування композитних матеріалів, дозволяють здійснювати моніторинг температури в реальному часі та використовувати системи замкненого циклу керування, що підтримують температуру затвердіння в жорстких допусках — зазвичай ±2–5°C, залежно від вимог хімічного складу смоли.
Швидкість вилікування безпосередньо корелює з остаточними комплексними властивостями, у тому числі з температурою скловидного переходу, щільністю сіткових зв’язків та механічною міцністю. Форми для протягування композитних матеріалів, розроблені з ефективними тепловими шляхами, скорочують загальний час вилікування й підвищують продуктивність, але надмірна швидкість нагрівання всередині форм для протягування композитних матеріалів може затримувати леткі побічні продукти й спричиняти внутрішню пористість, що знижує структурну надійність. Оптимальні теплові профілі всередині форм для протягування композитних матеріалів забезпечують баланс між швидкістю виробництва та вимогами до якості, зазвичай підтримуючи сталі температури в діапазоні 120–180 °C залежно від складу поліестерної, вініл-естерної чи епоксидної смоли.
Стабільність розмірів під час і після вилікування
Прес-форми для витягування композитних матеріалів мають забезпечувати компенсацію циклів теплового розширення та стиснення, зберігаючи при цьому фіксовані геометричні межі, що визначають кінцеву форму профілю. Склад матеріалу та коефіцієнти теплового розширення прес-форм для витягування композитних матеріалів суттєво впливають на ступінь стабільності розмірів у серії послідовних виробничих запусків. Прес-форми на основі сталі або алюмінію розширюються передбачувано під час нагрівання, однак їхні розміри формувальної порожнини мають бути заздалегідь скориговані на етапі проектування для компенсації теплового розширення, щоб кінцевий композитний профіль відповідав заданим допускам після охолодження до кімнатної температури.
Зменшення розмірів після термообробки у прес-формах для витягування композитних матеріалів є ще одним критичним фактором, оскільки термореактивні смоли зазнають об’ємного стиснення під час екзотермічної реакції затвердіння та після неї. Прес-форми для витягування композитних матеріалів, спроектовані з трохи збільшеними порожнинами, можуть компенсувати це зменшення розмірів і забезпечити вивільнення композитного профілю з заданими кінцевими розмірами. Недостатня компенсація зменшення розмірів у прес-формах для витягування композитних матеріалів призводить до отримання профілів зі зменшеними розмірами, які не відповідають вимогам до габаритів або потребують дорогих додаткових операцій механічної обробки.
Підбір матеріалу та оптимізація довговічності
Склад матеріалу прес-форми для тривалого терміну експлуатації
Форми для витягування композитних матеріалів повинні витримувати агресивну хімічну дію незатверділих смол, термічні циклічні навантаження від багаторазового нагрівання й охолодження та механічне зношування через постійне проходження волокон. Високовуглецева сталь, нержавіюча сталь і алюмінієво-мідні сплави є основними матеріалами для виготовлення форм для витягування композитних матеріалів; кожен із них має певні переваги щодо теплопровідності, твердості, корозійної стійкості та економічної ефективності. Форми для витягування композитних матеріалів, виготовлені з інструментальної сталі, забезпечують вищу твердість і стійкість до зношування, що збільшує термін служби на тисячі виробничих циклів і одночасно зберігає розмірну стабільність та якість поверхневої обробки — чинників, які безпосередньо впливають на текстуру та цілісність поверхні композитного профілю.
Покриття, нанесені на прес-форми для витягування композитних матеріалів, забезпечують додатковий захист від прилипання смоли, хімічної агресії та ерозійного зносу через волокнисту арматуру. Хромування, покриття на основі нікелю та спеціалізовані полімерні звільняючі агенти підвищують експлуатаційні характеристики прес-форм для витягування композитних матеріалів, одночасно зменшуючи потребу в технічному обслуговуванні та незаплановані простої у виробництві. Інвестиції в високоякісні прес-форми для витягування композитних матеріалів та захисні покриття безпосередньо зменшують виробничі витрати на одиницю продукції, якщо розподілити їх на тривалий термін експлуатації та стабільну якість випуску.
Точне виготовлення порожнин прес-форм
Геометрію порожнини у прес-формах для витягування композитних матеріалів потрібно обробляти з надзвичайною точністю, зазвичай з допуском ±0,05–0,1 мм щодо критичних розмірів профілю, щоб забезпечити стабільність розмірів і властивостей композитного профілю протягом усього циклу виробництва. Операції з ЧПУ-обробки, електроерозійної обробки дротом (EDM) та прецизійного полірування формують гладкі порожнини з точними розмірами, які визначають основну функціональність прес-форм для витягування композитних матеріалів. Інвестиції в високоточні обробні центри та кваліфікований технічний досвід під час виготовлення прес-форм для витягування композитних матеріалів безпосередньо визначають, чи будуть остаточні виготовлені профілі послідовно відповідати специфікаціям замовника та вимогам до експлуатаційних характеристик.
Процедури контролю якості під час виготовлення прес-форм для витягування композитних матеріалів включають верифікацію за допомогою координатно-вимірювальної машини (CMM), аналіз профілограми поверхні та перевірку за допомогою програмного забезпечення для моделювання потоку, що підтверджує геометрію порожнини форми, характеристики розподілу смоли та теплові показники до початку виробництва. Прес-форми для витягування композитних матеріалів, які не відповідають виробничим допускам на етапі виготовлення, можуть виробляти профілі, що не відповідають специфікаціям, протягом усього терміну їх експлуатації, що призводить до повернення товару клієнтами, претензій за гарантією та шкоди репутації.
Питання та відповіді
Які конкретні переваги надають прес-форми для витягування композитних матеріалів порівняно з іншими технологіями формування?
Прес-форми для витягування композитних матеріалів дозволяють безперервне виробництво профілів із підсиленням неперервними волокнами зі значно вищою продуктивністю, ніж альтернативні методи формування, такі як лиття під тиском, пресування або намотування волокна. прес-форми для витягування композитних матеріалів створювати профілі з надзвичайним співвідношенням міцності до ваги, вищою розмірною точністю та стабільними механічними властивостями протягом тривалих серій виробництва. Технологія витягування (pultrusion), що використовує форми для витягування композитних матеріалів, зменшує відходи виробництва, витрати на матеріали та енергоспоживання, одночасно забезпечуючи готові композитні профілі з мінімальними вимогами до остаточної обробки після виробництва.
Як виробники забезпечують сталість якості профілів, отриманих із форм для витягування композитних матеріалів?
Узгодженість якості у прес-формах для витягування композитних матеріалів залежить від стабільної хімічної формули смоли, точного контролю температури прес-форми, постійного натягу волокна під час витягування та регулярного технічного обслуговування прес-форми, включаючи очищення й повторне нанесення засобу для звільнення. Системи онлайн-контролю якості перевіряють композитні профілі, що виходять із прес-форм для витягування композитних матеріалів, на відповідність розмірам, наявність поверхневих дефектів та правильність вмісту волокна. Прес-форми для витягування композитних матеріалів потребують періодичної рекалібрування й відновлення поверхні, оскільки знос накопичується під час тривалих циклів виробництва, що забезпечує стабільність розмірів і мінімізує розбіжності в розмірах, які погіршують якість кінцевого продукту.
Які галузі найбільше вигодають від високопродуктивних профілів, виготовлених за допомогою прес-форм для витягування композитних матеріалів?
Галузі, зокрема авіаційно-космічна, автомобільна, інфраструктурна, відновлюваної енергетики, морська та будівельна, широко використовують профілі, виготовлені за допомогою прес-форм для витягування композитних матеріалів, де важливими є легкі, міцні та стійкі до корозії конструктивні елементи. Лопатеві спарі вітрових турбін, підсилювачі фюзеляжу літаків, автотранспортні елементи кріш-структури, балки для підсилення мостів та трубопровідні системи всі залежать від узгоджених високопродуктивних характеристик, які забезпечують прес-форми для витягування композитних матеріалів. Хімічна промисловість, будівництво комунальних об’єктів та виробництво промислового обладнання все частіше вимагають композитів, виготовлених методом витягування, завдяки їхнім перевагам у властивостях та економічно вигідним виробничим витратам.
Зміст
- Як Композитний Матеріал Форми для витягування контролюють архітектуру профілю
- Тепловий менеджмент та інтеграція процесу затвердіння
- Підбір матеріалу та оптимізація довговічності
-
Питання та відповіді
- Які конкретні переваги надають прес-форми для витягування композитних матеріалів порівняно з іншими технологіями формування?
- Як виробники забезпечують сталість якості профілів, отриманих із форм для витягування композитних матеріалів?
- Які галузі найбільше вигодають від високопродуктивних профілів, виготовлених за допомогою прес-форм для витягування композитних матеріалів?