
 EN
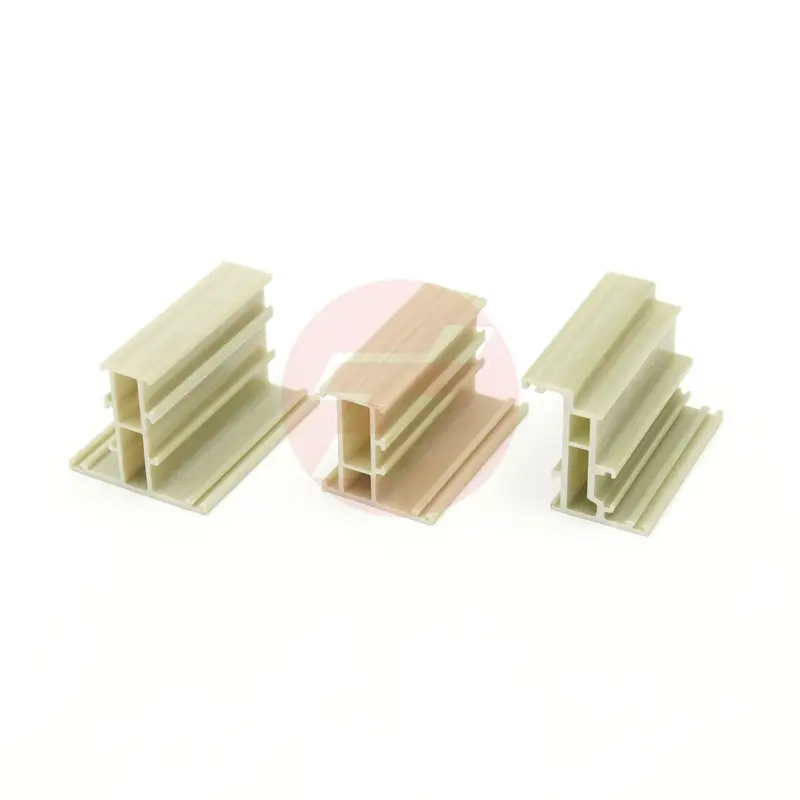
A kompozit anyagok extrúziós formái a modern anyagmérnöki tudomány egyik kulcsfontosságú fejlesztését jelentik, lehetővé téve a gyártók számára, hogy folyamatosan erős, könnyű profilokat állítsanak elő igényes ipari alkalmazásokhoz. A kompozit anyagok extrúziós formáinak pontossága és tartóssága közvetlenül meghatározza a végső kompozit profilok minőségét, méretbeli pontosságát és teljesítményjellemzőit. Legyen szó légiközlekedési alkatrészek, autóipari szerkezetek vagy infrastruktúra-elemek tervezéséről, a kompozit anyagok extrúziós formáinak működésének megértése elengedhetetlen azok számára, akik a gyártási hatékonyság és a végtermék megbízhatósága optimalizálását célozzák – legyenek azok mérnökök vagy beszerzési szakemberek.
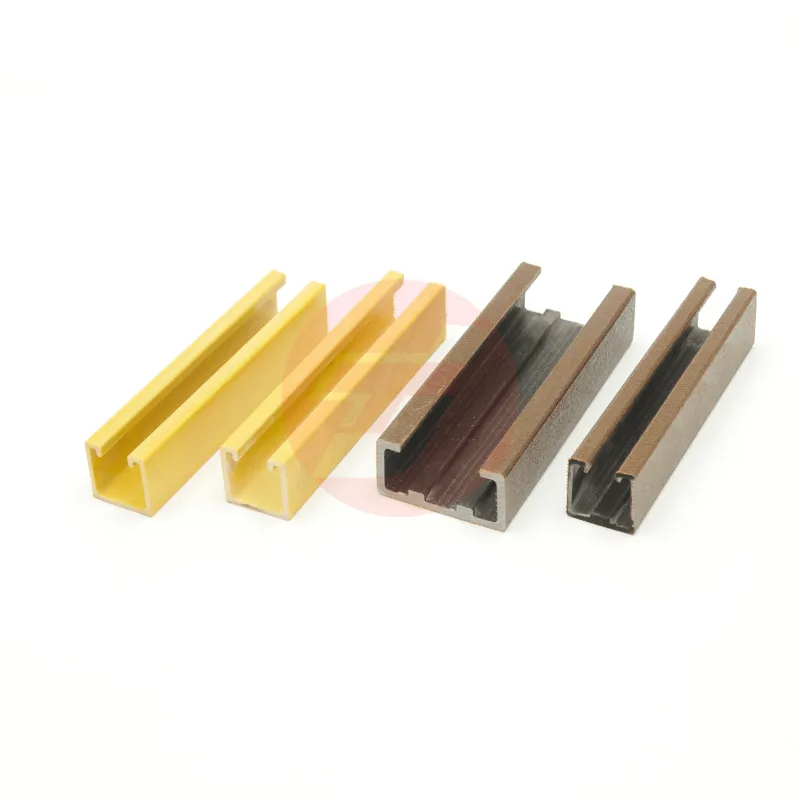
A kompozit anyagok pultrúziós formáinak szerepe messze túlmutat a pusztán alak meghatározásán. Ezek a speciális szerszámozási megoldások aktívan irányítják a rostok elrendezését, szabályozzák a gyanta áramlását, szabályozzák a keményedési hőmérséklet-eloszlást, és biztosítják az egységes keresztmetszeti tulajdonságokat az előállított profil teljes hosszában. A pontos hőmérsékleti és mechanikai körülmények fenntartásával a kompozit anyagok pultrúziós formái azokat a méretstabilitást és szerkezeti integritást nyújtják, amelyekre a nagy teljesítményű alkalmazásokban szükség van, ahol az anyag meghibásodása elfogadhatatlan működési és biztonsági kockázatot jelent.
Hogyan Összetettanyag Pultrúziós formák szabályozzák a profil architektúráját
Rost-orientáció és irányított szilárdság
A kompozit anyagok pultrúziós szerszámai a folyamatos szálmegerősítést pontosan irányítják saját belső csatornáikon keresztül, meghatározva a szálak elrendezését, amely a mechanikai szilárdság irányfüggő tulajdonságait határozza meg. A szerszám üregének geometriája közvetlenül befolyásolja, hogy a szálak hosszirányban maradnak-e párhuzamosan a maximális húzószilárdság érdekében, vagy többirányú elrendezést érnek-e el a nyírási és csavarásállóság javítása érdekében. A fejlett kompozit anyagok pultrúziós szerszámai speciális vezetőfelületeket tartalmaznak, amelyek minimalizálják a szálak hullámosságát és megakadályozzák a szálak véletlenszerű megtörését – ilyen esetben ugyanis feszültségkoncentrációs pontok és korai meghibásodási zónák alakulnának ki a végleges profilban.
A kompozit anyagok pultrúziós formáinak belső felületi minősége jelentősen befolyásolja a szálak érintkezését és a tömörítési sűrűséget. A sima, pontosan megmunkált felületek a kompozit anyagok pultrúziós formáiban lehetővé teszik a szálak zavartalan csúszását anélkül, hogy megakadnának, eltörnének vagy helyileg elmozdulnának, ami megszüntetné a szerkezeti folytonosságot. A kompozit anyagok pultrúziós formáit tervező mérnököknek egyensúlyt kell teremteniük a szálak tömörítési sűrűsége és a gyantaáramlás követelményei között, mivel a túlzott szálkompresszió akadályozza a gyanta behatolását, míg a hiányos szálsűrűség csökkenti a teherbírást és az egész profil szilárdságát.
Gyanta-eloszlás és telítettség-szabályozás
A kompozit anyagok pultrúziós formái fejlett gyantaellátó rendszereként működnek, és szabályozzák a hőre keményedő gyanták mennyiségét, viszkozitását és áramlási sebességét, amelyek a rostos megerősítést szilárd kompozit szerkezetekké kötik össze. A kompozit anyagok pultrúziós formáinak üregtervezése nyomászónákat hoz létre, amelyek a gyantát minden rostközi térbe kényszerítik, így kizárva a pórusokat, amelyek egyébként gyenge pontokat eredményeznének, és érzékenyek lennének a nedvesség behatolására, mikrotörések kialakulására és gyorsult fáradási tönkremenetelre. Megfelelően tervezett kompozit anyagok pultrúziós formái ellennyomást tartanak fenn, hogy megakadályozzák a túlzott gyanta kifolyást, miközben biztosítják a teljes rostfelület teljes beázását az egész keresztmetszetben.
A kompozit anyagok extrúziós szerszámaiban a gyantaáramlás útvonalait optimalizálni kell a hiányzó áramlási zónák elkerülésére, ahol a gyanta nem jut el bizonyos területekre, így száraz rostcsomók keletkeznek, amelyek minimális kötőanyagot tartalmaznak, és mechanikai tulajdonságaik romlottak. A fejlett kompozit anyagok extrúziós szerszámai fokozatosan változó csatornaszélességeket, stratégiai áramlási nyílásokat és nyomáselosztási funkciókat tartalmaznak, amelyek kiegyenlítik a gyantaáramlást a bonyolult profilgeometriák mentén, így biztosítva a homogén kompozitsűrűséget és az egész gyártott alkatrész mentén egyenletes szilárdságot.
Hőkezelés és keményedési folyamat integrációja
Hőmérséklet-szabályozás az optimális gyantakeményedéshez
A kompozit anyagok pultrúziós formái precíziós hőmérséklet-szabályozó eszközként működnek, amelyek kontrollált hőmérsékleti környezetet biztosítanak a gyanták polimerizációjának gyorsítására, miközben megakadályozzák a hőkárosodást vagy a hiányos keresztkötést, amely gyengíti a végső kompozit szerkezetet. A kompozit anyagok pultrúziós formáiba integrált fűtőrendszereknek egyenletes hőmérséklet-eloszlást kell biztosítaniuk a forma teljes felületén, hogy elkerüljék a helyi túlmelegedést, amely gyorsítja a helyi keményedést és belső feszültségkoncentrációkat okoz. A kompozit anyagok pultrúziós formáiba beépített hőmérséklet-érzékelők (termoelemek) valós idejű hőmérséklet-mérést és zárt szabályozási rendszereket tesznek lehetővé, amelyek a keményedési hőmérsékletet szigorú tűréshatárokon belül tartják – általában ±2–5 °C-on belül, a gyanta kémiai összetételétől függően.
A gyógyulási arány közvetlenül összefügg a végleges kompozit tulajdonságokkal, ideértve a üvegátmeneti hőmérsékletet, a keresztkötési sűrűséget és a mechanikai szilárdságot. A hatékony hővezetési utakat figyelembe vevő kompozit anyagok pultrúziós formái csökkentik az összesített keményedési időt, miközben növelik a termelési teljesítményt; azonban a kompozit anyagok pultrúziós formáiban túlzottan gyors fűtési sebesség elfogadhatatlan mennyiségű illékony mellékterméket zárhat be, és belső pórusosságot okozhat, amely csökkenti a szerkezeti megbízhatóságot. A kompozit anyagok pultrúziós formáiban alkalmazott optimális hőprofilok a gyártási sebességet és a minőségi követelményeket egyensúlyozzák, általában 120–180 °C közötti állandó hőmérsékletet tartanak fenn a poliészter-, vinil-észter- vagy epoxigyanták összetételétől függően.
Méretstabilitás a keményedés alatt és után
A kompozit anyagok extrúziós szerszámai hőtágulási és hőösszehúzódási ciklusokat kell, hogy elviseljenek, miközben megtartják a végleges profilgeometriát meghatározó rögzített méreti határokat. A kompozit anyagok extrúziós szerszámainak anyagösszetétele és hőtágulási együtthatói jelentősen befolyásolják azt a méretbeli egyezést, amelyet egymást követő gyártási ciklusok során érnek el. Az acélból vagy alumíniumból készült kompozit anyagok extrúziós szerszámai előre jelezhető módon tágulnak felmelegedéskor, de a szerszámkamra méreteit a tervezés során előre ki kell igazítani a hőtágulás kiegyenlítésére, így biztosítva, hogy a végleges kompozit profil a szobahőmérsékletre való lehűlést követően megfeleljen a megadott tűréshatároknak.
A kompozit anyagok extrúziós szerszámainak utóhőkezelés utáni összehúzódása egy másik kritikus tényező, mivel a termoszető anyagok térfogati összehúzódást szenvednek el a hőfejlődéses keményedési reakció során és után. A kompozit anyagok extrúziós szerszámai úgy készülnek, hogy a formák üregének mérete kissé nagyobb, mint a végleges méret, így kompenzálható az összehúzódás, és a kompozit profil a tervezett végső méretére hűl le. Ha a kompozit anyagok extrúziós szerszámaiban nem megfelelő az összehúzódás-kiegyenlítés, akkor a profilok kisebbek lesznek a megadott méretnél, ezért nem felelnek meg a méretbeli követelményeknek, vagy drága másodlagos megmunkálási műveletek szükségesek.
Anyagválasztás és tartósság-optimalizálás
Szerszám anyagösszetétele a hosszabb élettartam érdekében
A kompozit anyagok pultrúziós formái ellenállóképesek kell legyenek az keményítetlen gyanták agresszív kémiai hatásával szemben, a folyamatos fűtés és hűtés miatti hőciklusos terheléssel szemben, valamint a folyamatos rostáthaladás okozta mechanikai kopással szemben. A pultrúziós formák gyártásához elsősorban magas szén tartalmú acél, rozsdamentes acél és alumínium-réz ötvözeteket használnak, amelyek mindegyike különleges előnyöket kínál a hővezetőképesség, keménység, korrózióállóság és költséghatékonyság területén. A szerszámacélból készült kompozit anyagok pultrúziós formái kiváló keménységet és kopásállóságot nyújtanak, így több ezer gyártási cikluson keresztül meghosszabbítják a szolgálati élettartamot, miközben fenntartják a méretbeli egyenletességet és a felületi minőséget, amely közvetlenül befolyásolja a kompozit profil felületi szerkezetét és integritását.
A kompozit anyagok extrúziós szerszámainak felületi bevonatai további védelmet nyújtanak a gyanta tapadása, a kémiai támadás és a rostos megerősítésből eredő eróziós kopás ellen. A krómbevonatok, a nikkelalapú bevonatok és a speciális polimer kioldószerek javítják a kompozit anyagok extrúziós szerszámainak teljesítményjellemzőit, miközben csökkentik a karbantartási igényt és a tervezetlen gyártási leállásokat. A minőségi kompozit anyagok extrúziós szerszámainak és védőbevonatainak befektetése közvetlenül alacsonyabb egységköltséget eredményez, ha a hosszú üzemidő és az egyenletes minőségű kimenet alapján átlagoljuk.
Szerszámkamrák precíziós gyártása
A kompozit anyagok pultrúziós szerszámainak üreggeometriáját pontos tűrésekkel kell megmunkálni, általában ±0,05–0,1 mm a kritikus profilméretek mentén, így biztosítva a kompozit profilok méretének és tulajdonságainak egyenletességét az egész gyártási folyamat során. A CNC-megmunkálás, a huzalos EDM (elektromos kisüléses megmunkálás) és a precíziós csiszolási műveletek olyan sima, pontosan méretezett üregeket hoznak létre, amelyek meghatározzák a kompozit anyagok pultrúziós szerszámainak alapfunkcióját. A kompozit anyagok pultrúziós szerszámainak gyártása során a nagy pontosságú megmunkálóközpontokba és a szakértő műszaki szakértelembe történő beruházás közvetlenül meghatározza, hogy a végleges gyártott profilok egyeznek-e az ügyfél specifikációival és teljesítménykövetelményeivel, és ezt következetesen elérjék-e.
A kompozit anyagok pultrúziós formáinak gyártása során alkalmazott minőségellenőrzési eljárások közé tartozik a koordinátamérő gép (CMM) ellenőrzése, a felületi profilometriai elemzés és a folyamatszimulációs szoftverekkel végzett érvényesítés, amely megerősíti a forma üregének geometriáját, a gyantaeloszlás jellemzőit és a hőteljesítményt a gyártás megkezdése előtt. A kompozit anyagok pultrúziós formái, amelyek nem felelnek meg a gyártási tűréseknek a gyártási fázisban, az üzemelésük teljes ideje alatt nem megfelelő profilokat állíthatnak elő, ami vevői visszaküldéseket, garanciális igényeket és hírnévcsökkenést eredményezhet.
GYIK
Milyen konkrét előnyöket kínálnak a kompozit anyagok pultrúziós formái más öntőtechnológiákhoz képest?
A kompozit anyagok pultrúziós formái lehetővé teszik a folyamatos szálerősítésű profilok gyártását lényegesen magasabb termelési sebességgel, mint az alternatív öntőeljárások – például az injekciós öntés, a kompressziós öntés vagy a száltekercselés. A kompozit anyagok pultrúziós formái profilok létrehozása kivételesen magas szilárdság-tömeg aránnyal, kiváló méretpontossággal és egyenletes mechanikai tulajdonságokkal hosszú gyártási sorozatokban. A kompozit anyagok pultrúziós formáinak alkalmazásával működő pultrúziós technológia csökkenti a gyártási hulladékot, az anyagköltségeket és az energiafelhasználást, miközben minimális utófeldolgozást igénylő kész kompozit profilokat állít elő.
Hogyan biztosítják a gyártók a minőségi egyenletességet a kompozit anyagok pultrúziós formáiból készült profiloknál?
A minőségi egyenletesség a kompozit anyagok pultrúziós formáiban a stabil gyanta-kémiai összetételre, a pontos forma hőmérséklet-szabályozásra, a folyamatos szálfeszültségre a húzás során, valamint a rendszeres forma karbantartásra – például tisztításra és a kioldószerek újrafelvitelére – épül. Az online minőségellenőrző rendszerek a kompozit anyagok pultrúziós formáiból kilépő profilokat ellenőrzik a méretbeli pontosság, a felületi hibák és a szál-tartalom ellenőrzése érdekében. A kompozit anyagok pultrúziós formáit időszakos újraeffektuálásra és felületi helyreállításra van szükség, mivel a hosszabb termelési ciklusok során kopás lép fel, így biztosítva a méretbeli stabilitást és minimalizálva a méretbeli eltolódást, amely károsítja a végső termék minőségét.
Mely iparágak profitálnak leginkább a kompozit anyagok pultrúziós formáival gyártott nagy teljesítményű profilokból?
Az űrkutatási, autóipari, infrastruktúra-, megújuló energia-, hajóépítési és építőipari ágazatok széles körben használnak összetett anyagokból gyártott profilokat, amelyeket extrúziós szerszámokkal állítanak elő, ahol a könnyűsúlyú, nagy szilárdságú, korrózióálló szerkezeti elemek elengedhetetlenek. A szélkerekek lapátjainak gerincszerkezete, repülőgépek törzsének merevítői, autók ütközésbiztos szerkezetei, hidak megerősítő gerendái és csővezetékrendszerek mind az összetett anyagokból extrúziós szerszámokkal készült alkatrészek konzisztens, magas teljesítményű tulajdonságaira támaszkodnak. A vegyipar, a közműépítés és az ipari berendezések gyártása egyre gyakrabban írja elő az extrúziós szerszámokkal készült kompozitokat kiváló tulajdonságaik és költséghatékony gyártási gazdaságosságuk miatt.
Tartalomjegyzék
- Hogyan Összetettanyag Pultrúziós formák szabályozzák a profil architektúráját
- Hőkezelés és keményedési folyamat integrációja
- Anyagválasztás és tartósság-optimalizálás
-
GYIK
- Milyen konkrét előnyöket kínálnak a kompozit anyagok pultrúziós formái más öntőtechnológiákhoz képest?
- Hogyan biztosítják a gyártók a minőségi egyenletességet a kompozit anyagok pultrúziós formáiból készült profiloknál?
- Mely iparágak profitálnak leginkább a kompozit anyagok pultrúziós formáival gyártott nagy teljesítményű profilokból?