
 EN
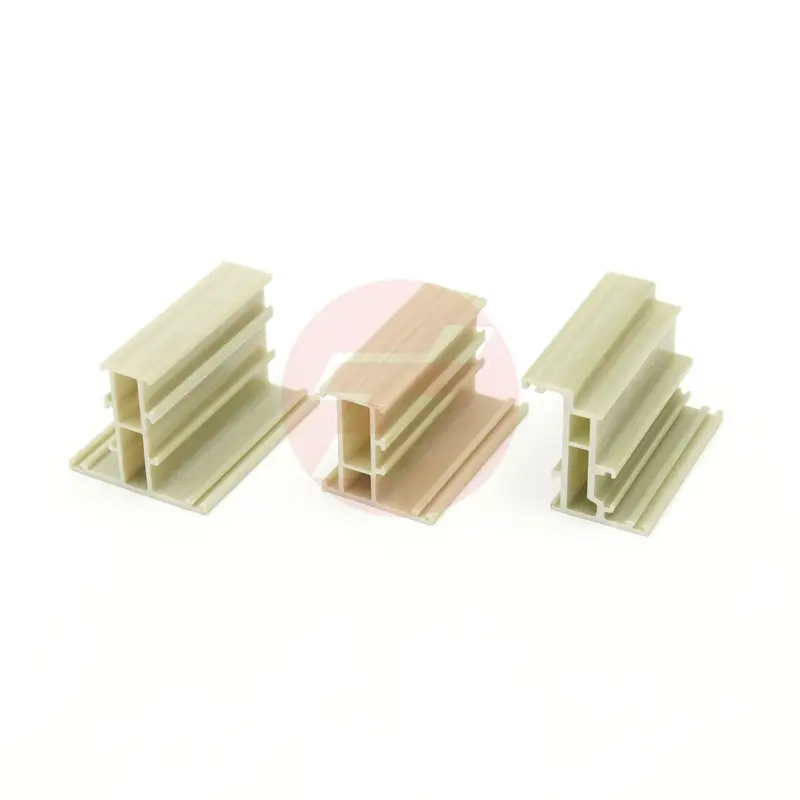
Moldes pro pultrusio materialium compositiorum repraesentant progressum criticum in moderna ingeniaria materialium, quae fabricatoribus permittunt profila fortia et levia producere constanter ad applicationes industriales exigentes. Praecisio et durabilitas moldium pro pultrusio materialium compositiorum determinant directe qualitatem, accuratiam dimensionalem et proprietates functionales finalium profilorum compositorum. Sive componentes aerospaciales, sive structuras automobilium, sive elementa infrastructurae designentur, intellectus de modo quo moldes pro pultrusio materialium compositiorum operantur essentialis est ad ingeniarios et professionales qui res emunt, ut tam efficacitas productiva quam fiducia in producto finali optime augeri possint.
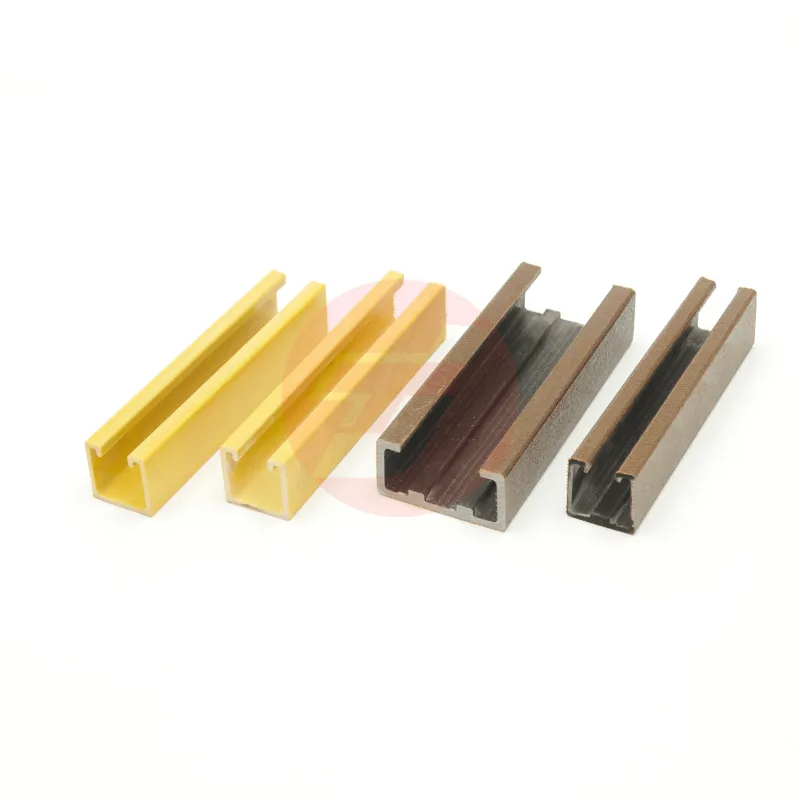
Functiones formarum ad pultrusionem materialium compositarum longe ultra simplicem definitionem figurarum extenduntur. Haec instrumenta specialia activam partem agunt in dirigendo orientatione fibrarum, regendo fluxu resinae, moderando distributione temperaturae in tempore coagulationis, et certificando proprietates uniformes transversales per totum profilum fabricatum. Per servandam praecisam conditionem thermicam et mechanicam, formae ad pultrusionem materialium compositarum praebent stabilitatem dimensionalem et integritatem structuralem quae in applicationibus altissimae perficiendae requiruntur, ubi defectus materiae risca inadmissibilia operativa et salutis generat.
Quomodo Materia composita Formae ad Pultrusionem Regunt Architecturam Profilis
Allinatio Fibrorum et Fortitudo Directionalis
Moldes pro pultrusionem materialem compositam dirigunt renfortem fibrarum continuorum per canales internos suos cum praecisione exacta, constituendo orientationem fibrarum quae proprietates fortitudinis directionales determinat. Geometria cavitatis moldis directe influent utrum fibrae manent aligatae longitudinaliter pro maxima fortitudine tractionis an orientantur multi-directionaliter pro resistentia augenda ad scissuram et torsionem. Moldes pro pultrusionem materialem compositam provecti includunt superficies speciales dirigentes quae minimizant undulationem fibrarum et prohibent flexionem fibrarum casualem, quae alioquin crearent puncta concentrationis stress et zonas defectus praecocis in profilo finali.
La finitura superficiale interna dei modelli per estrusione di materiali compositi influisce in modo significativo sul contatto e sulla densità di impacchettamento delle fibre. Superfici lisce e lavorate con precisione all’interno dei modelli per estrusione di materiali compositi consentono alle fibre di scorrere agevolmente, senza impigliarsi, rompersi o subire spostamenti localizzati che compromettano la continuità strutturale. Gli ingegneri che progettano modelli per estrusione di materiali compositi devono bilanciare la densità di impacchettamento delle fibre con le esigenze di flusso della resina: una compressione eccessiva delle fibre ostacola la penetrazione della resina, mentre una densità insufficiente riduce la capacità portante e la resistenza complessiva del profilo.
Distribuzione della resina e controllo della saturazione
Moldes pro pultrusionem materialium compositorum funguntur ut systemata sophistica distributionis resinum, quae quantitatem, viscositatem et velocitatem fluxus resinum thermosetantium regunt, quae renfortia fibrosa in structuras solidas compositas conglutinant. Designatio cavitatis moldis intra moldes pro pultrusionem materialium compositorum constituere zonas pressionis quae resinas in omnes interstitiales spatia fibrorum impellunt, vacua eliminantes quae alioquin puncta infirma crearent, quae ad ingressum umoris, microfissuras et accelerationem defectus per fatigationem essent obnoxia. Moldes pro pultrusionem materialium compositorum bene designati pressionem retrogradam regulatam servant, quae effusionem resinum nimiam prohibet dum totam sectionem transversam perfecte imbuunt fibrae.
Viae fluxus resinis intra formas pultrusionis materialium compositarum optime disponendae sunt, ut regiones inanes (ubi resina insufficiens ad certas partes pervenit) evitantur; quae regiones fasciculos fibrarum aridos relinquunt, cum minimo ligamento et deterioribus proprietatibus mechanicis. Formae pultrusionis materialium compositarum praecellentium latitudines canalium graduatas, portas fluxus strategicas et proprietates distributionis pressionis includunt, quae fluxum resinis per geometrias profili complexas aequant, ut densitas composita homogenea et fortitudo constans per totam partem fabricatam obtineatur.
Gestio Caloris et Integratio Processus Curationis
Controlus Temperaturae pro Curatione Resinae Optima
Moldes pro pultrusio materialem compositam operantur ut instrumenta thermica praecisa, quae ambientes temperaturas regulatas servent, quibus polymerizatio resinae acceleratur dum degradatio thermalis vel reticulatio incompleta, quae structuram finalem compositam infirmat, prohibentur. Systemata calefacientia in moldes pro pultrusio materialem compositam incorporata uniformem distributionem temperaturae per omnes superficies moldis praebere debent, ut puncta calida, quae maturitatem localem accelerant et concentrationes tensionis internae creant, impediantur. Thermocuplae per moldes pro pultrusio materialem compositam insertae permittunt observationem temperaturae in tempore reali et systemata controlis in circuitu clauso, quae temperaturam maturitatis intra limites strictos servent, ut in genere ±2–5°C, secundum postulationes chemiae resinae.
Ratum curae directe correlat cum proprietatibus compositis finalibus, inter quas temperatio transitionis vitrea, densitas reticulationis, et fortitudo mechanica. Moulds pro pultrusione materialium compositarum, designatae cum viis thermalibus efficacibus, minuunt tempus totale curae dum producentiam meliorant; sed celeritas excesiva calefaciendi intra moulds pro pultrusione materialium compositarum potest volatilia subproducta includere et porositas interna creare, quae fidem structuralem minuit. Profila thermalia optima intra moulds pro pultrusione materialium compositarum aequilibrant celeritatem productionis contra requisita qualitatis, typice tenentes temperaturas statio-stationarias inter 120–180°C secundum formulam polyesteris, vinylesteris, aut resinae epoxidicae.
Stabilitas Dimensionalis Durante et Post Curationem
Moldes pro pultrusio materialem compositum debent ciclos expansionis et contractionis thermalis accommodare, dum tamen limites dimensionales fixi servantur qui geometriam profilis finalis definunt. Compositio materialis et coefficientes expansionis thermalis moldum pro pultrusio materialem compositum magnopere influunt gradum consistentiae dimensionalium per successive operationes productionis. Moldes pro pultrusio materialem compositum ex ferro vel alluminio expanduntur praedictibiliter sub calore, sed dimensiones cavitas moldis praeadjustandae sunt in designo ut compensationem expansionis thermalis praebent, ut profilis finalis compositus tolerantiis specificatis satisfaciat post refrigerationem ad temperaturam ambientem.
Contractionis post-cura in formis pultrusionis materialium compositarum alterum considerandum criticum est, quia resinae thermoset contrahunt volumen durante et post reactionem exothermicam curandi. Formae pultrusionis materialium compositarum quae cavitas parum ampliores habent hanc contractionem accommodare possunt, profili composito ad dimensiones finales intentas liberando. Contractionis insufficientis compensatio in formis pultrusionis materialium compositarum profilia subdimensionata producit quae ad requisita dimensionalia non satisfaciunt aut quae operationes secundarias machinandi onerosas exigunt.
Selectio Materialis et Optimizatio Durabilitatis
Compositio Materialis Formae pro Vita Operativa Prolongata
Moldes pro pultrusionem materialium compositorum debent resistere expositioni chemicae acerbae a resinis non curatis, stress thermico ex cyclis repetitis calefaciendi et refrigescendi, et attritioni mechanicae ex transitu continuo fibrarum. Accipitri carbonaceus altus, ferrum inoxidabile, et alligaturae cupri-aluminii sunt electiones principales materialium pro moldibus pultrusionis materialium compositorum, quae singulae praebent praerogativas distinctas in conductibilitate thermica, duritia, resistentia corrosioni, et efficacia pretii. Moldes pro pultrusionem materialium compositorum fabricati ex ferro utensilario praebent duritiam et resistentiam attritioni superiores, extendentes vitam usus per millia cyclorum productionis dum manent consistentia dimensionalis et qualitas superficiei, quae directe influunt texturam et integritatem superficiei profilis compositis.
Coating superficiales applicate ad formae pro pultrusione de materialia composita praebent protectionem additivam contra adhaesionem resinis, impetum chemicum, et attritionem erosivam ab renfortibus fibrosis. Platinatio chromi, coating basata in nickel, et agentes specialis liberationis polymerici meliorant proprietates functionales formarum pro pultrusione de materialia composita dum minuunt necessitates manutentionis et interruptiones productionis non planificatas. Investitio in formis de altissimae qualitatis pro pultrusione de materialia composita et coating protectiva directe convertitur in minores costus productionis per unitatem cum distribuatur super longiores periodos operationis et output qualitatis constans.
Fabricatio Precisionis Cavitationum Formarum
Geometria cavum in formis pultrusionis materialium compositarum ad exactas tolerentias machinanda est, typice ±0.05–0.1 mm per dimensiones criticas profili, ut dimensiones et proprietates constantes profili materialium compositarum per totam seriem productionis obtineantur. Machinatio CNC, EDM fili (machinatio descensus electrici), et operationes politurae praecisae cavitates leves et accurate dimensionatas creant, quae functionem principalem formarum pultrusionis materialium compositarum definunt. Investitio in centra machinationis altae praecisionis et in peritiam technicam peritos in fabricando formis pultrusionis materialium compositarum directe determinat utrum profilia finaliter manufacta specificationibus clientis et requisitis performance consistenter satisfaciant.
Proceduras de control de qualitate durante fabricatione de moldes pro pultrusion de material composite include verificacion per machine de mesura de coordinatas (CMM), analyse de profilometria de superficie, e validation per software de simulation de fluxu que confirma le geometria del cavitate del molde, le characteristicas de distribution del resina, e le prestantia thermal ante le initiation del production. Le moldes pro pultrusion de material composite que non satisfac le tolerantias de fabrication durante le phasa de fabrication pote produr profili extra del specification durante tote su vita operative, resultante in retornos de clientes, reclamationes de garantia, e damno al reputation.
FAQ
Quales avantages specific ha le moldes pro pultrusion de material composite comparate con altere technologias de moldeo?
Le moldes pro pultrusion de material composite permitte le production continue de profili renfortiate con fibra a rate de productivitate significativemente plus alte quam altere methodos de moldeo tal como moldeo per injection, moldeo per compression, o avolution de filamento. Le moldes pro pultrusion de material composite creare profili cum exceptionale relatione inter fortitudinem et pondus, superior accuratio dimensionalis, et consistentes proprietates mechanicæ per longas series productionis. Technologia pultrusionis utentis formæ pro pultrusione materialium compositorum minuit residua productionis, impensas materialium, et consumptionem energiæ, dum profert profili finitos compositos cum minimis requisitis post-productionis pro finitione.
Quomodo fabricatores certificant consistentiam qualitatis in profilis productis ex formis pro pultrusione materialium compositorum?
Consistentia qualitatis in formis pultrusionis materialium compositarum pendet ex stabili compositione chymica resinis, exacto controllo temperaturae formae, constanti tensione fibrarum dum trahuntur, et regulari conservatione formae, quae includit purgationem et renovationem agentis liberantis. Systemata monitoriae qualitatis in linea inspiciunt profila composita emergentia ex formis pultrusionis materialium compositarum ad verificandam accuratam dimensionem, defectus superficiales, et contentum fibrarum. Formae pultrusionis materialium compositarum requirunt periodicam recalculationem et restitutionem superficiei, cum usura accumulatur ex productionibus diuturnis, ut stabilitas dimensionalis servetur et derivatio dimensionalis minuatur, quae qualitatem ultimam producti laedit.
Quae industriae maxime proficiunt ex profilis altius perficientibus fabricatis per formes pultrusionis materialium compositarum?
Industries such as aerospace, automotive, infrastructure, renewable energy, marine, and construction widely use profiles made via composite material pultrusion molds, where lightweight, high-strength, corrosion-resistant structural components are critical. Wind turbine blade spars, aircraft fuselage stiffeners, automotive crash structures, bridge reinforcement beams, and piping systems all rely on the consistent high-performance properties provided by composite material pultrusion molds. Chemical processing, utility construction, and industrial equipment manufacturing increasingly specify pultrusion-molded composites due to their superior properties and cost-competitive production economics.
Index Contentorum
- Quomodo Materia composita Formae ad Pultrusionem Regunt Architecturam Profilis
- Gestio Caloris et Integratio Processus Curationis
- Selectio Materialis et Optimizatio Durabilitatis
-
FAQ
- Quales avantages specific ha le moldes pro pultrusion de material composite comparate con altere technologias de moldeo?
- Quomodo fabricatores certificant consistentiam qualitatis in profilis productis ex formis pro pultrusione materialium compositorum?
- Quae industriae maxime proficiunt ex profilis altius perficientibus fabricatis per formes pultrusionis materialium compositarum?