
 EN
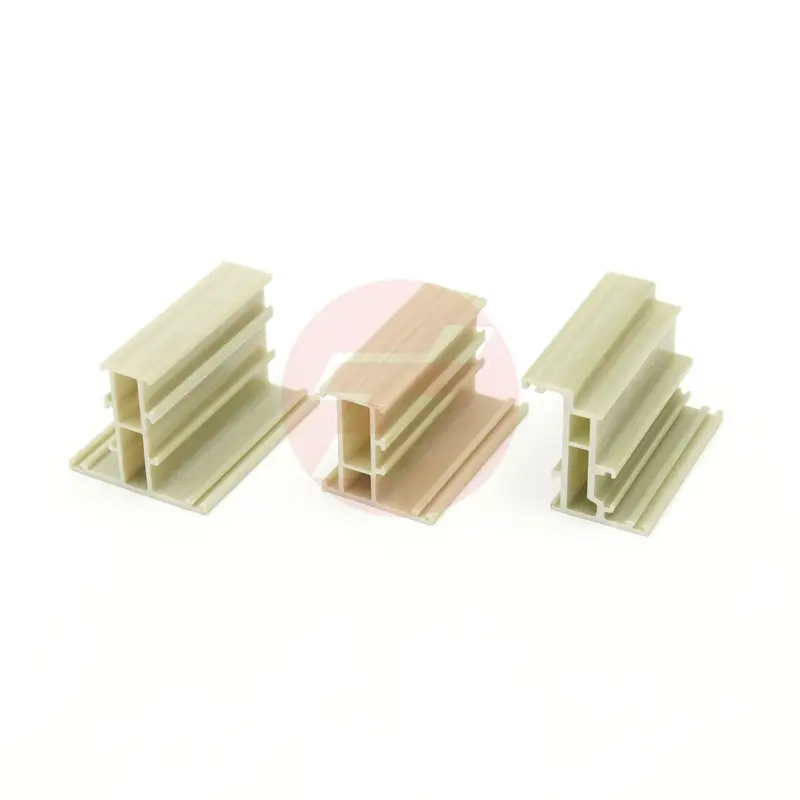
Moldur fyrir pultrusíun samsettra efna tákna mikilvæga áframhald í nútíma efnafræði, sem gerir framleiðendum kleift að framleiða jafnsterk, léttar sniðlaga hluti fyrir kröfuþungar iðnaðarsýningar. Nákvæmni og viðstöndu molda fyrir pultrusíun samsettra efna ákvarða beint gæði, málskorrækt og afköst endanlegu samsettu sniðlaganna. Það séu þá hlutir fyrir loft- og rúmferð, bifreiðauppbyggingar eða innviðaþætti, er nauðsynlegt að skilja hvernig moldur fyrir pultrusíun samsettra efna virka, til að verkfræðingar og kaupmenn geti hámarkað bæði framleiðslueffektívnissina og áreiðanleika endanlegu vöru.
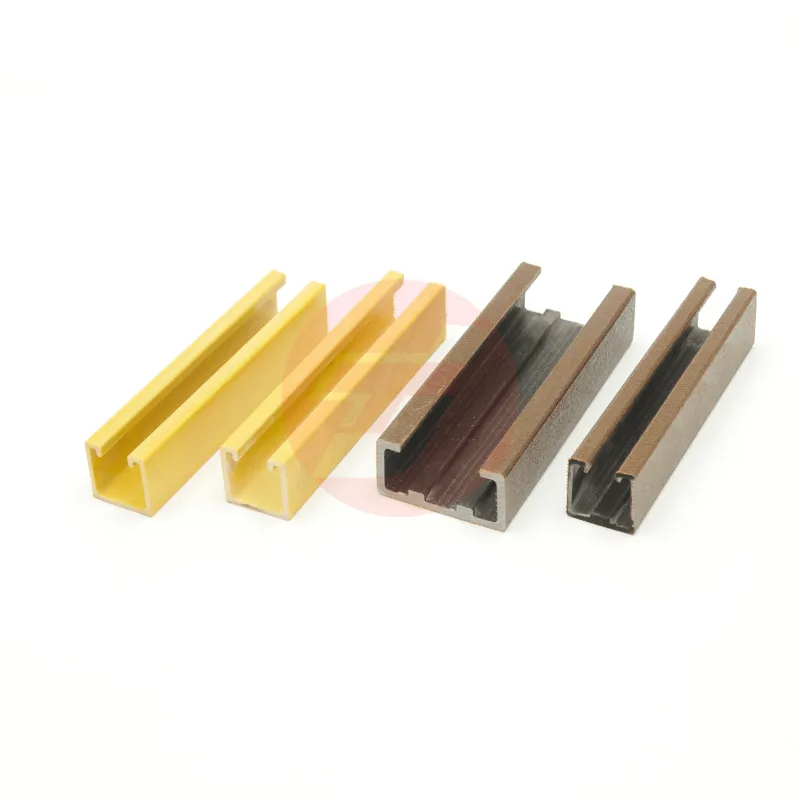
Hlutverk pultrusjónarformiða fyrir samsettar efni fer langt fyrir utan einfalda skapun á lögun. Þessi sérstaklega verkfæri leysa virkilega upp í vefjastefnu, stjórna flæði raufnýts, reglulega dreifingu hitastigs við hörðun og tryggja jafna þversniðsegenskapir í öllum framleiddum prófílum. Með því að halda nákvæmum hita- og véltækum skilyrðum veita pultrusjónarformið fyrir samsettar efni víddastöðugleika og byggingarheildarráði sem krefst hámarksafköstum notkunar, þar sem brot á efni myndi gefa óþolandi rekstrar- og öryggisríkju.
Hvernig? Samsett efni Pultrusjónarformið stjórna byggingu prófílsins
Vefjastefna og áttbundin styrkleiki
Moldur fyrir pultrusíun samsettra efna leiða samfellda fiber-afþokkun í gegnum innri rásir sínar með nákvæmri nákvæmni og ákvarða þannig stefnu ferskanna sem ákvarðar stefnubundnar styrkueiginleika. Geómetría holu moldanna ákvarðar beinlínis hvort ferskarnir halda stefnunni sinni lengdarsamlega til hámarks tögröðunarstyrks eða ná stefnubundinni stefnu til aukins sker- og snúningstöndu. Í framfarinum moldum fyrir pultrusíun samsettra efna eru sérstakar leiðsluflaturnar sem lágmarka ójafnvægi ferskanna og koma í veg fyrir óreglulega brot ferskanna, sem annars myndu búa til svæði með hækkun á spennu og fyrrtíma brjót á endanlegu prófílinu.
Ytri yfirborðsúrvinnsla samsettra efna í pultrusjónarformum á mikil áhrif á fiber-samband og þéttleika. Slétt, nákvæmlega vinnsluð yfirborð í pultrusjónarformum fyrir samsett efni leyfa fílum að glíða sléttlega án þess að festast, brotna eða hreyfast staðbundið á hátt sem sker á heildarráði byggingarinnar. Verkfræðingar sem hanna pultrusjónarform fyrir samsett efni verða að jafna þéttleika fíla við kröfur um rísínstrauma, því of mikil þétting fíla hindrar rísínin að þrengja innan í efnum, en of lítil fílathéttleiki minnkar þolmöguleika og almennt styrkleika profílsins.
Rísín dreifing og mæting á fullri upptökunni
Samsettar efna pultrusion-formar virka sem snjórr límsendingarkerfi, sem stjórna magni, viskósum og flæðihraða þermahardandi líma sem festir fiber-sterkjan í fastar samsettar uppbyggingar. Hönnun á holu formanna fyrir samsettar efna pultrusion skapar ýtrissvæði sem ýta líminu inn í hvert millirými fiberanna, þannig að tóm svæði eru útþýdd, sem annars myndu búa til veikar staði sem eru viðkvæmir fyrir vatnsupptöku, mikroskópískum sprungum og hröðuðum tíðni brotum. Rétt hönnuðar pultrusion-formar fyrir samsettar efni halda áfram stýrðum bakýtri sem koma í veg fyrir of mikið límúrslátt, en tryggja samt fullkomna vökvaðan á öllum fiberum yfir heildar þversniðinu.
Flæðisleiðir fyrir hráefni í samsettrum efnum í pultrusjónarmyndum verða að vera háðar því að koma í veg fyrir svæði sem eru ekki nóg með hráefni þar sem ónógu mikill hluti af hráefni nær ákveðnum svæðum, sem skapar þurrar tröður af völdum vantar tvíhliða og minnkaðar mekanískar eiginleikar. Í nýjum pultrusjónarmyndum fyrir samsettra efni eru notuð breytilegar rásbreiddir, ákveðnar flæðishliðar og eiginleikar sem dreifa þrýstingi til að jafna flæði hráefnisins yfir flókna sniðmynstur, sem tryggir jafna þéttleika samsettra efna og samhverfa styrk í öllum framleiddu hlutum.
Hitastjórnun og sameining við hörfnunaraðferð
Hitastjórnun fyrir bestu hörfnun hráefnis
Moldur fyrir pultrusíun samsettra efna virka sem nákvæmar hitamælitæki, þar sem viðhaldið er á stjórnuðum hitamiljó, sem hrökkar polymeriseringu hráefnisins en krefst ekki hitaslyssunar eða ófullkominnar yfirgnæfingar sem veikir lokasamsettu uppbygginguna. Hitakerfið sem innbyggt er í moldur fyrir pultrusíun samsettra efna verður að veita jafna hitadreifingu yfir allar yfirborðsflaturnar á moldunum, til að koma í veg fyrir heitum svæðum sem hrökkar staðbundna stífugun og myndar innri spennusamþættingar. Þermóparar sem settar eru inn í moldur fyrir pultrusíun samsettra efna leyfa rauntíma hitamælingar og lokaðar lykkju stjórnkerfi sem halda stífugunarspennunni innan mjög takmarkaðra marka, venjulega ±2–5°C, eftir því hvaða kröfur hráefnið setur til stífugunar.
Hlutfall viðurkenndrar meðferðar er beint tengt lokaeiginleikum samsettra efna, þar á meðal glerþroskastig, þéttleiki yfirbrúunaraða og mekanísk styrkur. Form fyrir pultrusion á samsettri efni, sem eru hannað með áhrifamiklum hitaleiðum, minnka heildarvirkja meðferðartíma og bæta framleiðsluhraða, en of mikil hitahraði innan formanna fyrir pultrusion á samsettri efni getur látið flyktileg viðbótarafurðir safnast saman og mynda innri holur sem minnka uppbyggingartraust. Bestu hitapróf í formum fyrir pultrusion á samsettri efni jafna framleiðsluhraða við gæðakröfur, og halda venjulega jafnvægis-hitastigi á bilinu 120–180°C, eftir því hvort polyester, vinyl ester eða epoxy rísín er notað.
Stöðugleiki mála í og eftir meðferð
Moldur fyrir pultrusíun samsettra efna verða að geta tekið á móti hitaútvidun og hitasamdrátt á meðan þær halda fastum víddamörkum sem skilgreina endanlega lögun á hnitunum. Samsetning efna og hitaútvidunarskref samsettra efna í moldum fyrir pultrusíun áhrifa mikið hversu góð viðhaldandi nákvæmni er náð í framleiðsluferlum eftir ferli. Steypu- eða álúminíumbyggðar moldur fyrir pultrusíun samsettra efna útþverast á fyrirsjáanlegan hátt við hitun, en víddir holunnar í moldunum verða að vera forskorðaðar í hönnuninni til að bæta fyrir hitaútþverun, svo að endanlega samsett hnitunin uppfylli tilgreindar markvísanir eftir að hún hefur kólnað niður í herbergishita.
Eftirhördunarsamdráttur í samsettrum efni í pultrusjónarmyndum er einnig mikilvæg umhugsun, þar sem hitaþolnir hræðslur minnka rúmmálið sitt á meðan og eftir exótermískt hörðunaraðgerð. Pultrusjónarmyndir fyrir samsett efni sem eru hannaðar með aðeins of stórum holur geta tekið þennan samdrátt upp og gefið út samsettu hlutinn í áætluðum endanlegum málum. Ónógu góð útfylling á samdrátt í pultrusjónarmyndum fyrir samsett efni leidir til of smárra hluta sem ekki uppfylla málkröfur eða krefjast dýrra aukavinnsluferla.
Efnavall og hækkun á notkunartíma
Efnavall myndar fyrir lengri notkunartíma
Moldur fyrir pultrusion samsettra efna verða að standa áhrifum agressíva efnafræðilegrar átaka frá óhreinsuðum hráefnum, þermíska sveifluburði frá endurteknari hitun og kælingu og vélarvirkri slitageyðingu frá samfelldri framleiðslu íþrótta. Hálfjármál, rustfritt stál og járn-koparleger blöndu eru helstu efnavalkostir fyrir moldur fyrir pultrusion samsettra efna, hver með sérstökum kosti í huga við þermískan leiðileika, harðleika, mótsögu gegn rusningu og kostnaðarafurð. Moldur fyrir pultrusion samsettra efna sem framleiddar eru úr verkfæristáli býða upp á yfirráðandi harðleika og mótsögu gegn slitageyðingu, sem lengir notkunarlíftíma um þúsundir framleiðsluslóða á meðan viðhalda staðbundinni samræmdri og yfirborðsþéttleika sem beinlínis áhrifar yfirborðsmynd og heildarráði samsettra profíla.
Yfirborðsbeþekkingar sem beitt er á myndanir fyrir pultrusíun samsettra efna veita aukna vernd gegn límsaðhengi, efnavirkni og slífrunargagnvirkni frá vöðvaþéttun. Krómplötun, niklubaseðar beþekkingar og sérstakir pólýmerir afslöppunarvegir bæta afköstum myndana fyrir pultrusíun samsettra efna á meðan þær minnka viðhaldskröfur og óáætlaða framleiðslustöðvun. Investeringin í hágæða myndanir fyrir pultrusíun samsettra efna og verndarbeþekkingar fer beint í lægri framleiðslukostnaður á einingu þegar hún er dreifð yfir lengra starfstíð og samræmd gæðaútkoma.
Nákvæm framleiðsla á holum í myndum
Geometrian á holunni í myndunargöngum fyrir samsettar efni verður að vera unnin með mikilli nákvæmni, venjulega ±0,05–0,1 mm á lykilþátta mælingum um þversniðið, til að tryggja jafna mál og eiginleika samsettra þversniða í gegnum allan framleiðsluferilinn. CNC-vinnsla, tråd-EDM (raukasviðsvinnsla) og nákvæm slífuun vinnur út sléttar, nákvæmlega mældar holur sem skilgreina kjarnafall myndunargöngu fyrir samsettar efni. Investering í hámarksnákvæmar vinnslustöðvar og sérfræði hæfra tæknifólks við framleiðslu myndunargöngu fyrir samsettar efni ákvarðar beint hvort lokaþversniðin uppfylla kröfur viðskiptavina og ákvörðunarkröfur á árangri á endanum.
Aðferðir til gæðaöryggis við framleiðslu á myndunarförum fyrir samsettar efni byggja á staðfestingu með hnitamæliforriti (CMM), yfirborðsprofílmælingum og staðfestingu með flæðisímunarforriti sem staðfestir lögun holunnar í myndunarförum, eiginleika dreifingar á hráefni og hitastöðugleika áður en framleiðsla hefst. Samsettar efna myndunarförur sem ekki uppfylla framleiðslusvæði á því tímabili sem þær eru framleiddar geta framleitt út af skilgreindum prófílum á allan tíma notkunar þeirra, sem leidir til endurgreiðslna frá viðskiptavinum, ábyrgðarkröfu og tjón á heitum.
Algengar spurningar
Hverjar sérstakar kosti bjóða samsettar efna myndunarförur fram miðað við aðrar myndunaraðferðir?
Samsettar efna myndunarförur leyfa samfellda framleiðslu á prófílum með þráðforskuðum vöðvum með miklu hærra framleiðsluhraða en aðrar myndunaraðferðir eins og innsprautunarmyndun, þrýstingssamþrýstingarmyndun eða tráðvafningur. Það samsettar efna myndunarförur búa til prófíla með úmerkilegum styrkleika-þyngdarástæðum, yfirleitandi málsjávarlegri nákvæmni og samhverfum eiginleikum í lengri framleiðsluferlum. Pultrusion-tækni sem notar pultrusion-móldur fyrir samsettar efni minnkar framleiðsluaffall, efnavirði og orkunotkun á meðan hún framleiðir lokaða samsetta prófíl með lágustu mögulegu kröfu um eftirvinnslu.
Hvernig tryggja framleiðendur gæðastöðugleika í prófílum sem framleiddir eru úr samsettrum efna pultrusion-móldum?
Gæða samhæfni í formum fyrir pultrusíun samsettra efna er háð stöðugri efnafræðilegri samsetningu á hráefni, nákvæmri hitastýringu á formi, jafnri tröðun á vöðvum í töggnum og reglulegri viðhaldi á formi, þar á meðal hreinsun og endurupplausn lyfja. Kerfis til raunháttar gæðauppskráningar skoða samsettar sniðmát sem koma úr pultrusíunarmyndum til að athuga málsamræmi, yfirborðsdefekta og staðfestingu á vöðvahlutfalli. Pultrusíunarmyndir fyrir samsettur efni þurfa reglulega endurkalla og yfirborðs endurheimt þegar slitage verður af lengri framleiðsluferlum, til að tryggja málsamræmi og lágmarka breytingar á málum sem geta skemmt gæðum lokaproduktanna.
Hverjar iðgreinar nýta sér mest af hárfjárra sniðmátum sem framleidd eru með pultrusíunarmyndum fyrir samsettur efni?
Viðeigandi atvinnugreinar, svo sem loft- og rúmfræði, bílagerð, byggingarverk, endurnýjanleg orka, sjófar, og byggingar, nota víða profíl sem eru framleiddir í pultrusjónarmyndum úr samsettu efni, þar sem léttvægi, há styrkleiki og mótsögn gegn ruskingu eru nauðsynleg fyrir uppbyggingarefni. Sperrur í vindorkuvélarblöðum, stífandi hlutar í flugvélahringi, öryggisstrik í bílum, styttibjálkar í brúggrunnum og rörkerfi eru allt háð samhverfu hágæðaeiginleikum sem pultrusjónarmyndir úr samsettu efni veita. Atvinnugreinar sem vinna með efnaframleiðslu, notendauppbyggingu og framleiðslu iðnaðarbúnaðar taka aukalega upp samsettar efni sem eru framleidd með pultrusjónarmyndum vegna yfirráðandi eiginleika þeirra og kostnaðarvinsældar framleiðslu.
Efnisyfirlit
- Hvernig? Samsett efni Pultrusjónarformið stjórna byggingu prófílsins
- Hitastjórnun og sameining við hörfnunaraðferð
- Efnavall og hækkun á notkunartíma
-
Algengar spurningar
- Hverjar sérstakar kosti bjóða samsettar efna myndunarförur fram miðað við aðrar myndunaraðferðir?
- Hvernig tryggja framleiðendur gæðastöðugleika í prófílum sem framleiddir eru úr samsettrum efna pultrusion-móldum?
- Hverjar iðgreinar nýta sér mest af hárfjárra sniðmátum sem framleidd eru með pultrusíunarmyndum fyrir samsettur efni?