
 EN
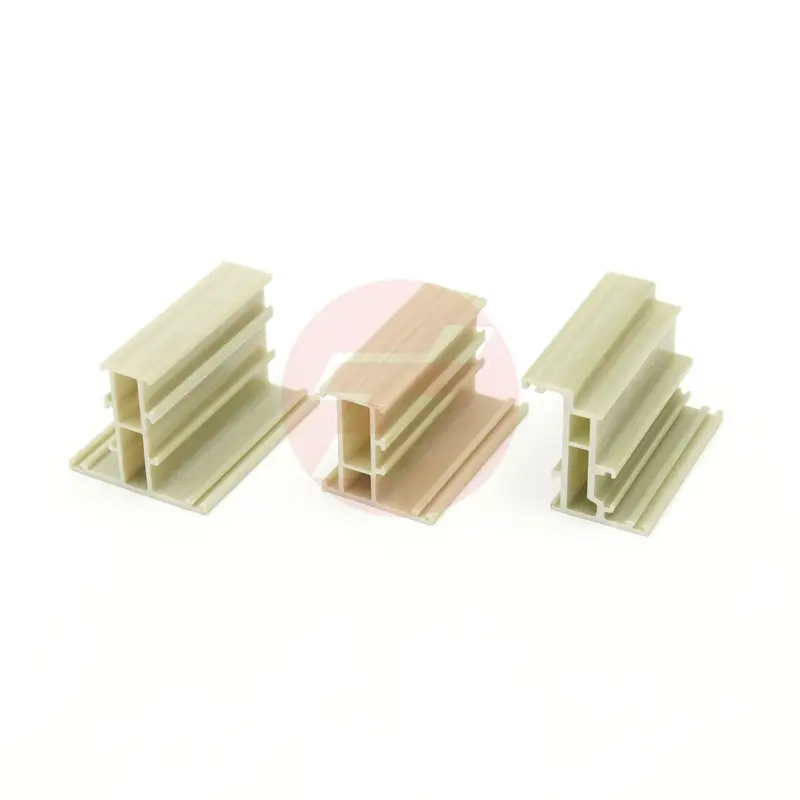
Ang mga pultrusion mold na gawa sa composite material ay kumakatawan sa isang mahalagang pag-unlad sa modernong engineering ng materyales, na nagpapahintulot sa mga tagagawa na mag-produce ng mga profile na palaging malakas at magaan para sa mga pang-industriya na aplikasyong nangangailangan ng mataas na antas ng kahusayan. Ang kumpiyansa at katatagan ng mga pultrusion mold na gawa sa composite material ang direktang tumutukoy sa kalidad, tiyak na sukat, at mga katangian ng pagganap ng mga panghuling composite profile. Kung ang disenyo ay para sa mga bahagi ng aerospace, mga istruktura ng sasakyan, o mga elemento ng imprastraktura, ang pag-unawa kung paano gumagana ang mga pultrusion mold na gawa sa composite material ay napakahalaga para sa mga inhinyero at mga propesyonal sa pagbili na naghahanap ng optimal na kahusayan sa produksyon at katiyakan sa kalidad ng panghuling produkto.
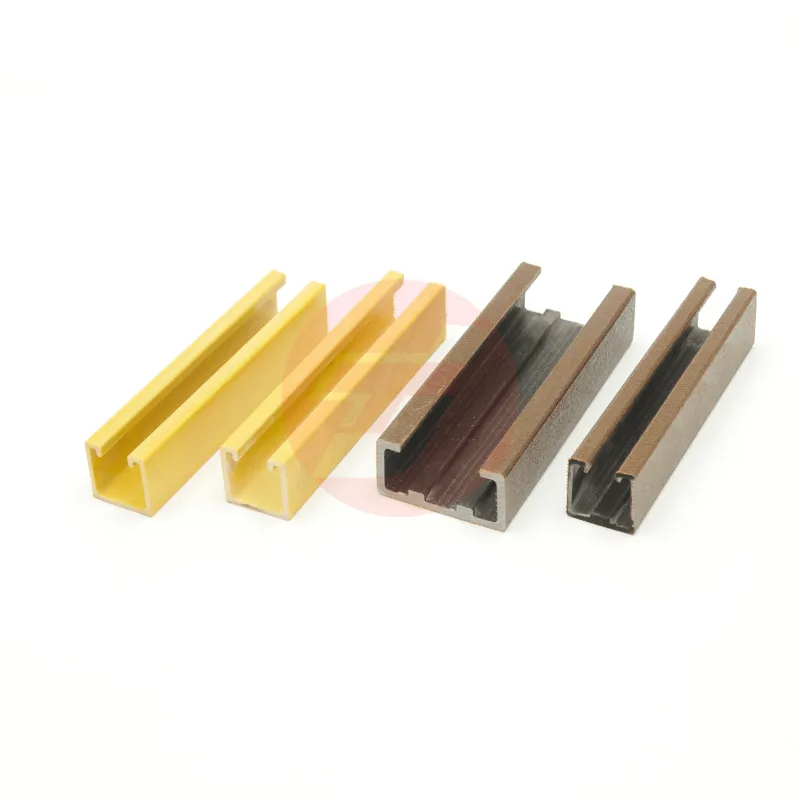
Ang papel ng mga pultrusion mold na gawa sa composite material ay umaabot nang malayo sa simpleng pagtukoy ng hugis. Ang mga espesyalisadong tooling na ito ay aktibong nagbibigay ng hugis sa pagkakasunod-sunod ng mga fiber, kontrolado ang daloy ng resin, regulado ang distribusyon ng temperatura sa panahon ng pagkakatigas, at sinisiguro ang pantay na mga katangian sa buong cross-section ng ginawang profile. Sa pamamagitan ng pagpapanatili ng eksaktong mga kondisyon sa init at mekanikal, ang mga pultrusion mold na gawa sa composite material ay nagbibigay ng kahihinatnan sa sukat at integridad na istruktural na kinakailangan sa mga high-performance na aplikasyon kung saan ang pagkabigo ng materyales ay nagdudulot ng hindi tinatanggap na panganib sa operasyon at kaligtasan.
Paano Kompositong materyal Ang Pultrusion Molds ay Nagkokontrol sa Arkitektura ng Profile
Pagkakasunod-sunod ng Fiber at Lakas na Direksyonal
Ang mga hugis ng pultrusion na gawa sa komposito ay nagpapamuno sa patuloy na pagsasagkot ng hibla sa loob ng kanilang mga kanaal nang may tiyak na kahusayan, na nagtatakda ng direksyon ng pagkakaayos ng hibla na sumasalamin sa lakas nito ayon sa direksyon. Ang hugis ng loob ng hugis ay direktang nakaaapekto kung ang mga hibla ay mananatiling pahalang upang makamit ang pinakamataas na lakas sa paghila o kung magkakaroon ng maraming direksyon para sa mas mahusay na paglaban sa pagpapahina at pag-ikot. Ang mga modernong hugis ng pultrusion na gawa sa komposito ay may espesyal na ibabaw na pampamuno na binabawasan ang pagkabukod-bukod ng hibla at pinipigilan ang di-kontroladong pagkabendehin nito, na kung hindi man ay magdudulot ng mga punto ng sobrang stress at mga lugar ng maagang pagkabigo sa panghuling hugis.
Ang panloob na surface finish ng mga mold para sa pultrusion ng composite material ay may malaking epekto sa fiber contact at pack density. Ang makinis at eksaktong naka-machined na mga surface sa loob ng mga mold para sa pultrusion ng composite material ay nagpapahintulot sa mga fiber na gumalaw nang makinis nang walang pagkakagat, pagsira, o lokal na paglipat na sumisira sa structural continuity. Dapat balansehin ng mga inhinyero na dinisenyo ang mga mold para sa pultrusion ng composite material ang fiber pack density laban sa mga kinakailangan sa resin flow, dahil ang labis na compression ng fiber ay nakakablock sa resin penetration samantalang ang kulang na fiber density ay nababawasan ang load-bearing capacity at kabuuang profile strength.
Resin Distribution at Saturation Control
Ang mga hugis ng composite material pultrusion ay gumagana bilang mga sopistikadong sistema ng pagpapadala ng resin, na kontrolado ang dami, katas, at bilis ng daloy ng thermosetting resins na nag-uugnay sa fiber reinforcement upang mabuo ang solidong composite structures. Ang disenyo ng mold cavity sa loob ng composite material pultrusion molds ay nagtatatag ng mga pressure zone na pilitin ang resin na pumasok sa bawat interstitial space ng fiber, na nag-aalis ng mga voids na maaaring magdulot ng mga mahinang punto na madaling maapektuhan ng moisture ingress, microcracking, at accelerated fatigue failure. Ang mga composite material pultrusion molds na may tamang disenyo ay nagpapanatili ng kontroladong backpressure na nanghihigpit sa labis na resin bleeding habang tinitiyak ang kumpletong fiber wet-out sa buong cross-section.
Ang mga daanan ng daloy ng resin sa loob ng mga pultrusion mold para sa composite material ay kailangang i-optimize upang maiwasan ang mga lugar na kulang sa resin, kung saan hindi sapat ang resin na umaabot sa ilang bahagi, na nag-iwan ng mga tuyo na fiber bundle na may kaunting binder at mahinang katangian mekanikal. Ang mga advanced na pultrusion mold para sa composite material ay may mga graduated na lapad ng channel, estratehikong mga flow gate, at mga tampok sa distribusyon ng presyon na pinalalawak ang daloy ng resin sa buong kumplikadong hugis ng profile, na nagsisiguro ng pantay na density ng composite at pare-parehong lakas sa buong bahagi na ginagawa.
Pamamahala ng Init at Pagsasama ng Proseso ng Pagkakatunaw
Pangangasiwa sa Temperatura para sa Pinakamainam na Pagkakatunaw ng Resin
Ang mga mold para sa pultrusion ng composite material ay gumagana bilang mga eksaktong instrumentong pang-init, na panatilihin ang kontroladong kapaligiran ng temperatura upang pa-pabilisin ang polymerization ng resin habang pinipigilan ang thermal degradation o hindi kumpletong cross-linking na nagpapahina sa huling istruktura ng composite. Ang mga sistema ng pag-init na nakaimbak sa loob ng mga mold para sa pultrusion ng composite material ay kailangang magbigay ng pantay na distribusyon ng temperatura sa lahat ng ibabaw ng mold, upang maiwasan ang mga hot spot na pabilisin ang lokal na curing at lumikha ng mga konsentrasyon ng internal stress. Ang mga thermocouple na nakapaloob sa buong mga mold para sa pultrusion ng composite material ay nagbibigay-daan sa real-time na pagsubaybay sa temperatura at sa mga closed-loop na sistema ng kontrol na panatilihin ang temperatura ng curing sa loob ng mahigpit na toleransya—karaniwang ±2–5°C—depende sa mga kinakailangan ng kemikal na komposisyon ng resin.
Ang rate ng paggaling ay direktang nauugnay sa mga panghuling katangian ng komposito, kabilang ang temperatura ng transisyon ng salamin, densidad ng crosslink, at lakas na mekanikal. Ang mga hugis na ginagamit sa pultrusion ng kompositong materyal na dinisenyo na may epektibong mga landas ng init ay nababawasan ang kabuuang oras ng paggaling habang pinapabuti ang daloy, ngunit ang labis na bilis ng pag-init sa loob ng mga hugis na ginagamit sa pultrusion ng kompositong materyal ay maaaring mahuli ang mga volatile na byproduct at lumikha ng panloob na porosity na nagpapababa ng katiyakan ng istruktura. Ang optimal na mga profile ng init sa loob ng mga hugis na ginagamit sa pultrusion ng kompositong materyal ay nagbabalanse sa bilis ng produksyon at mga kinakailangan sa kalidad, na karaniwang pinapanatili ang mga temperatura ng steady-state sa pagitan ng 120–180°C depende sa pormulasyon ng polyester, vinyl ester, o epoxy resin.
Katatagan ng Sukat Habang at Pagkatapos ng Pagpapagaling
Ang mga mold para sa pultrusion ng composite material ay kailangang makasakop sa mga siklo ng thermal expansion at contraction habang pinapanatili ang mga nakafixed na dimensional na hangganan na nagtatakda sa huling geometry ng profile. Ang komposisyon ng materyal at mga coefficient ng thermal expansion ng mga mold para sa pultrusion ng composite material ay may malaking epekto sa antas ng dimensional na konsistensiya na nakakamit sa bawat sumunod na production run. Ang mga mold na gawa sa bakal o aluminum para sa pultrusion ng composite material ay lumalawak nang maasahan kapag mainit, ngunit ang mga dimension ng kanilang mold cavity ay kailangang i-adjust nang una sa disenyo upang kompensahin ang thermal growth, na nag-aagarantiya na ang huling composite profile ay sumusunod sa mga itinakdang toleransya pagkatapos maging at temperatura ng kuwarto.
Ang pagkakaroon ng pagkontrakt ng materyal matapos ang pagpapahusay (post-cure shrinkage) sa mga mold para sa pultrusion ng composite material ay isa pang mahalagang konsiderasyon, dahil ang mga thermosetting resin ay nagpapakita ng pagbawas ng volume habang at pagkatapos ng eksotermik na reaksyon ng pagpapahusay. Ang mga mold para sa pultrusion ng composite material na dinisenyo na may mga cavity na bahagyang mas malaki kaysa sa kinakailangan ay maaaring tumanggap ng ganitong pagkontrakt, na nagpapahintulot sa composite profile na mailabas nang may tamang huling sukat. Kung hindi sapat ang kompensasyon para sa pagkontrakt sa mga mold para sa pultrusion ng composite material, ang resulta ay mga profile na mas maliit kaysa sa kinakailangan—na hindi sumusunod sa mga kinakailangang sukat o kailangang ipasa sa mahal na sekondaryong operasyon ng pagmamachine.
Pagpili ng Materyal at Pag-optimize ng Katatagan
Komposisyon ng Materyal ng Mold para sa Mas Mahabang Panahon ng Paggamit
Ang mga mold para sa pultrusion ng composite material ay kailangang tumagal sa agresibong pagkakalantad sa kemikal mula sa mga di pa na-cure na resin, stress dulot ng thermal cycling mula sa paulit-ulit na pag-init at paglamig, at mekanikal na pagsuot dahil sa patuloy na pagdaan ng mga fiber. Ang mataas na carbon steel, stainless steel, at aluminum-copper alloys ang pangunahing mga napipiliang materyales para sa mga mold na ito, bawat isa ay may natatanging mga benepisyo sa aspeto ng thermal conductivity, hardness, corrosion resistance, at cost-effectiveness. Ang mga mold para sa pultrusion ng composite material na gawa sa tool steel ay nagbibigay ng superior na hardness at wear resistance, na nagpapahaba ng service life sa libo-libong production cycles habang pinapanatili ang dimensional consistency at kalidad ng surface finish—na direktang nakaaapekto sa surface texture at integrity ng composite profile.
Ang mga panlabas na kumukubkob na aplikasyon sa mga porma ng pultrusion ng kompositong materyal ay nagbibigay ng karagdagang proteksyon laban sa pagdikit ng resin, kemikal na pagsalakay, at erosibong pagsuot mula sa pinalalakas na hibla. Ang pagplating ng chromium, mga kumukubkob na may nikel, at mga espesyal na polimerikong ahente para sa pag-alis ay nagpapahusay sa mga katangian ng pagganap ng mga porma ng pultrusion ng kompositong materyal habang binabawasan ang mga pangangailangan sa pagpapanatili at hindi inaasahang pagdurugtong sa produksyon. Ang pamumuhunan sa mataas na kalidad na mga porma ng pultrusion ng kompositong materyal at mga protektibong kumukubkob ay direktang nagreresulta sa mas mababang gastos sa produksyon bawat yunit kapag ibinahagi sa mahabang buhay ng operasyon at pare-parehong kalidad ng output.
Presisyong Pagmamanupaktura ng mga Kuwadro ng Porma
Ang geometry ng kavidad sa loob ng mga mold para sa pultrusion ng composite material ay kailangang i-machined nang may tiyak na toleransya, karaniwang ±0.05–0.1 mm sa mga mahahalagang sukat ng profile, upang matiyak ang pagkakapare-pareho ng mga sukat at katangian ng composite profile sa buong produksyon. Ang CNC machining, wire EDM (electrical discharge machining), at mga operasyon ng precision polishing ang gumagawa ng malalambot at eksaktong sukat na mga kavidad na nagtatakda ng pangunahing kakayahan ng mga mold para sa pultrusion ng composite material. Ang pamumuhunan sa mataas na presisyong machining centers at sa kasanayan ng mga teknikal na eksperto sa panahon ng paggawa ng mga mold para sa pultrusion ng composite material ang direktang tumutukoy kung ang mga natapos na profile ay sumusunod nang paulit-ulit sa mga kinakailangan ng customer at sa mga kinakailangan sa pagganap.
Ang mga pamamaraan sa pagkontrol ng kalidad habang ginagawa ang mga mold para sa pultrusion ng composite material ay kasama ang pagsusuri gamit ang coordinate measuring machine (CMM), pagsusuri ng surface profilometry, at pagpapatunay gamit ang software para sa flow simulation—na nagkakumpirma sa geometry ng mold cavity, mga katangian ng distribusyon ng resin, at thermal performance bago magsimula ang produksyon. Ang mga mold para sa pultrusion ng composite material na hindi nakakatugon sa mga toleransya sa paggawa sa panahon ng pagmamanupaktura ay maaaring mag-produce ng mga profile na hindi sumusunod sa mga espesipikasyon sa buong kanilang operasyonal na buhay, na nagreresulta sa mga pagbabalik ng customer, mga reklamo sa warranty, at pinsala sa reputasyon.
KBP (Karaniwang Tanong at Sagot)
Ano ang mga tiyak na kalamangan na ibinibigay ng mga mold para sa pultrusion ng composite material kumpara sa iba pang teknolohiya ng pagmold?
Ang mga mold para sa pultrusion ng composite material ay nagpapahintulot sa patuloy na produksyon ng mga profile na may fiber reinforcement sa mas mataas na bilis kumpara sa iba pang paraan ng pagmold tulad ng injection molding, compression molding, o filament winding. Ang mga mold para sa pultrusion ng composite material lumikha ng mga profile na may napakalakas na ratio ng lakas sa timbang, napakahusay na katiyakan sa sukat, at pare-parehong mekanikal na katangian sa mahabang paggawa. Ang teknolohiyang pultrusion na gumagamit ng mga mold para sa pultrusion ng composite material ay nababawasan ang basurang nabubuo sa produksyon, ang gastos sa materyales, at ang pagkonsumo ng enerhiya habang nagbibigay ng mga natapos na composite profile na may pinakamababang pangangailangan ng finishing pagkatapos ng produksyon.
Paano ginagarantiya ng mga tagagawa ang pagkakapare-pareho ng kalidad sa mga profile na ginawa mula sa mga mold para sa pultrusion ng composite material?
Ang pagkakapare-pareho ng kalidad sa mga pultrusion mold na gawa sa composite material ay nakasalalay sa matatag na pormulasyon ng kemikal ng resin, eksaktong kontrol ng temperatura ng mold, pare-parehong tensyon ng fiber habang hinahatak, at regular na pagpapanatili ng mold kabilang ang paglilinis at muling pag-apply ng release agent. Ang mga sistema ng in-line quality monitoring ay sinusuri ang mga composite profile na lumalabas mula sa mga pultrusion mold na gawa sa composite material para sa katumpakan ng sukat, mga depekto sa ibabaw, at pagpapatunay ng nilalaman ng fiber. Ang mga pultrusion mold na gawa sa composite material ay nangangailangan ng periodic na recalibration at pagbabalik ng surface habang tumatagal ang wear mula sa mahabang production runs, upang matiyak ang katatagan ng sukat at bawasan ang dimensional drift na sumisira sa kalidad ng panghuling produkto.
Anong mga industriya ang pinakakikinabangan mula sa mga high-performance profiles na ginagawa gamit ang mga composite material pultrusion mold?
Ang mga industriya tulad ng aerospace, automotive, imprastruktura, renewable energy, marine, at konstruksyon ay lubos na gumagamit ng mga profile na ginawa mula sa composite material pultrusion molds kung saan ang mga lightweight, mataas na lakas, at corrosion-resistant na structural element ay mahalaga. Ang mga wind turbine blade spars, aircraft fuselage stiffeners, automotive crash structures, bridge reinforcement beams, at piping systems ay lahat ay umaasa sa pare-parehong mataas na performance na katangian na ibinibigay ng composite material pultrusion molds. Ang mga industriya ng chemical processing, utility construction, at industrial equipment manufacturing ay unti-unting nagtatakda ng pultrusion-molded composites dahil sa kanilang superior na katangian at cost-competitive na production economics.
Talaan ng Nilalaman
- Paano Kompositong materyal Ang Pultrusion Molds ay Nagkokontrol sa Arkitektura ng Profile
- Pamamahala ng Init at Pagsasama ng Proseso ng Pagkakatunaw
- Pagpili ng Materyal at Pag-optimize ng Katatagan
-
KBP (Karaniwang Tanong at Sagot)
- Ano ang mga tiyak na kalamangan na ibinibigay ng mga mold para sa pultrusion ng composite material kumpara sa iba pang teknolohiya ng pagmold?
- Paano ginagarantiya ng mga tagagawa ang pagkakapare-pareho ng kalidad sa mga profile na ginawa mula sa mga mold para sa pultrusion ng composite material?
- Anong mga industriya ang pinakakikinabangan mula sa mga high-performance profiles na ginagawa gamit ang mga composite material pultrusion mold?