
 EN
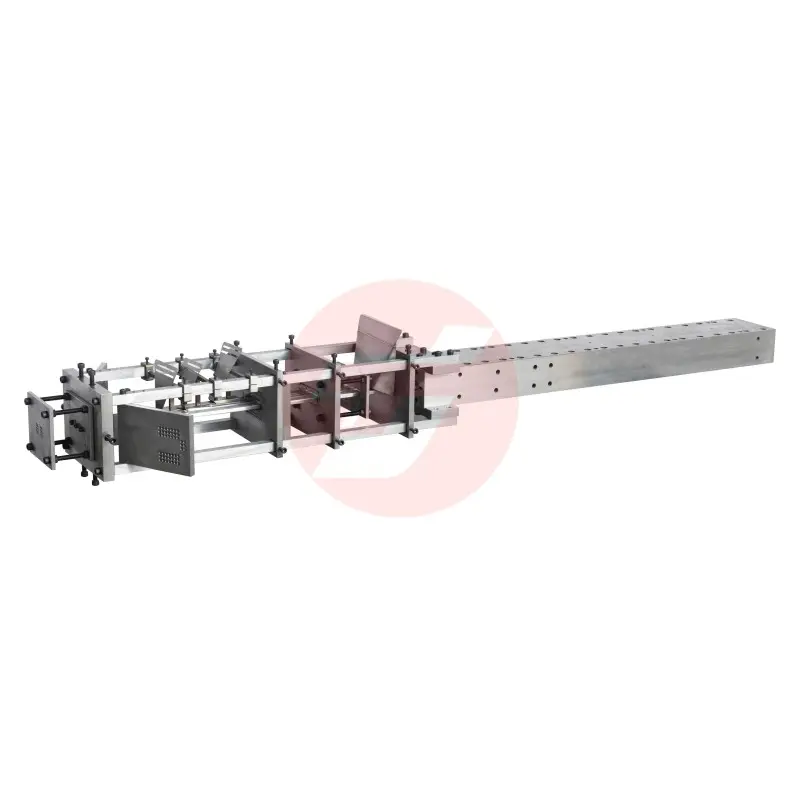
U konkurentnom okruženju proizvodnje fotonapetostnih sustava svaka odluka o sastavnim dijelovima ima težinu. Jedan od najvažnijih odluka koje solarna tvornica donosi je kako proizvodi konstrukcijske okvirne konstrukcije koje drže solarne panele na mjestu. Sve više proizvođača odlazi od "od sada dostupnih" alata i kreće se prema namjenjenim alatima. s druge vrijednosti koji su dizajnirani da odgovaraju njihovim tačnim proizvodnim zahtjevima. Ova promjena nije samo posljedica trendova ili preferencija, već je posljedica mjerljivih performansi, troškovne učinkovitosti i strukturnih zahtjeva modernih solarnih instalacija.
Pitanje zašto fotonaponski tvornici posebno preferiraju prilagođene kalupke za pultruzne okvire nad standardnim alternativama odnosi se na tehničku preciznost, skalabilnost proizvodnje, optimizaciju materijala i dugoročnu kontrolu troškova. Razumijevanje tih pokretača pomaže objasniti zašto je prilagodba postala industrijski standard, a ne izuzetak. U ovom članku razmatra se glavni razlozi za ovu prednost i što to znači za tvornice koje ulažu u proizvodnju sljedeće generacije solarnih okvira.
Uloga pultrusijskih kalup za okvir u proizvodnji fotonapetostnih materijala
Što pultrusija doprinosi proizvodnji solarnih kadra
Pultrusija je kontinuirani proizvodni proces u kojem se ojačana vlakna povlače kroz smola i zatim kroz zagrevanu maticu kalup kako bi se proizveo stalni profil poprečnog presjeka. U slučaju solarnih panela, ovaj postupak pruža iznimnu konzistenciju, visoku čvrstoću na vladanje i dimenzijsku točnost tijekom dugih proizvodnih radova. Sam kalup je ključni element u ovom procesu, a njegova geometrija izravno određuje kvalitetu svakog proizvedenog okvira.
Pultruzni kalupci za okvir moraju izdržavati ponavljajuće toplinske cikluse, održavati stroge tolerancije dimenzija i odoljeti nošenju od abrazivnih vlakana. Kalup koji dobro radi u tim uvjetima osigurava da svaki dio okvira izlazi iz linije s istim strukturnim integritetom kao i prvi. Ova se ponovljivost od ključne je važnosti u proizvodnji fotonapetostnih sustava, gdje okvir mora ispunjavati dosljedne standarde nosivosti i otpornosti na vremenske uvjete u tisućama jedinica.
Standardni kalupci, dizajnirani za profile opće namjene, često nisu u skladu s tim zahtjevima. U skladu s člankom 1. stavkom 2. točkom (a) Uredbe (EZ) br. 725/2009 Komisija je odlučila da se u skladu s člankom 2. točkom (b) Uredbe (EZ) br. 765/2008 primjenjuje odredba iz članka 3. stavka 1. Upravo ovdje se počinju pokazati vrijednosti prilagođenih kalupara za okvir.
Zašto se geometrija okvira razlikuje među fotonapetostnim proizvodima
Ne dijele svi solarni paneli isti oblik okvira. U skladu s člankom 3. stavkom 2. stavkom 3. ovog Pravilnika, poduzeća koja su poduzeta poduzeća koja su poduzeta poduzeća koja su poduzeća koja su poduzeća koja su poduzeća koja su poduzeća koja su poduzeća koja su poduzeća koja su poduzeća koja su poduzeća koja su U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 528/2012 Komisija je odlučila da se u skladu s člankom 3. točkom (b) Uredbe (EU) br. 528/2012 i člankom 3. točkom (c) Uredbe (EU) br. 528/2012 i člankom 3. točkom (c) Uredbe ( Ove razlike nisu kozmetičke, već utječu na konstrukcijske performanse pod vjetrom, snijegom i seizmičkim opterećenjima.
U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, proizvođači mogu upotrebljavati u proizvodnji uređaja za proizvodnju električne energije. U slučaju da se u obliku ne napravi presjek, u slučaju da se ne napravi presjek, u slučaju da se ne napravi presjek, u slučaju da se ne napravi presjek, u slučaju da se ne napravi presjek, u slučaju da se ne napravi presjek, u slučaju da se ne napravi presjek, u slučaju da se ne napravi presjek, u slučaju da se Ova razina specifičnosti jednostavno nije dostižna sa dizajniranim kalupima.
Kako se formati ploča nastavljaju razvijati s većim veličinama modula i tanjim staklom koji postaju sve češći sposobnost brzog razvoja i primjene novih prilagođenih kalupova za pultruziranje okvira daje proizvođačima značajnu konkurentnu prednost. Oni mogu prilagoditi svoje profile okvira novim generacijama proizvoda bez ograničenja generičkih alata.
Precizno inženjerstvo kao proizvodna prednost
Dimensionalna konzistentnost u velikim količinama
U proizvodnji velike količine fotonaponskih materijala čak i mala odstupanja dimenzija u profilima okvira mogu stvoriti značajne probleme u daljnjem postupku. Okviri koji su blago izvan tolerancije možda se ne mogu pravilno uskladiti s staklom, mogu stvoriti praznine u vremenskom pečatu ili se tijekom ugradnje možda ne mogu pravilno poravnati s montažnim šinama. Ovi problemi se direktno prevode u zahtjeve za jamstvo, troškove ponovnog rada i štetu ugleda.
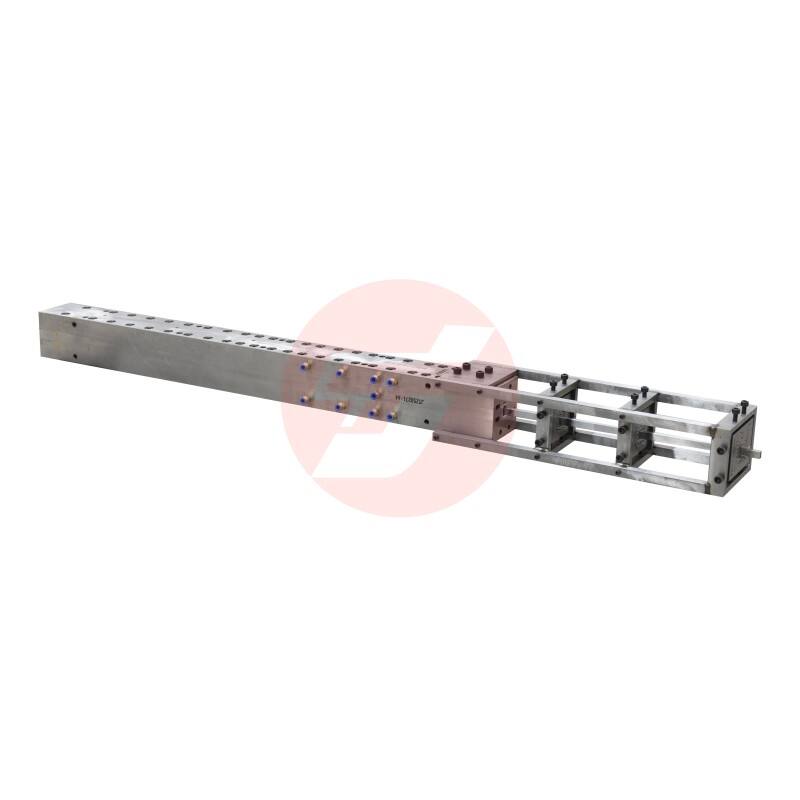
Prilagođeno s druge vrijednosti su dizajnirani s tesnim tolerancijama od samog početka. Geometrija kalupca potvrđuje se prema crtežima tvornice, a alat se testira i prilagođava prije početka pune proizvodnje. Ova unaprijed ulaganja u preciznost isplaćuju dividende tijekom cijele proizvodne trke, smanjujući učestalost dijelova izvan specifikacije i smanjujući potrebu za ručnim pregledom i ispravkom.
Termalna stabilnost dobro dizajniranog oblikovanja također doprinosi dosljednosti. Kako se kalup zagrijava tijekom proizvodnje, njegove dimenzije se blago mijenjaju zbog toplinske ekspanzije. U skladu s tim, u slučaju da se u obliku ne primijenjuje određena temperatura, u slučaju da se ne primijenjuje određena temperatura, u slučaju da se ne primijeni određena temperatura, u slučaju da se ne primijeni određena temperatura, u slučaju da se ne primijeni određena temperatura, u slučaju da se ne primijeni određena temperatura, u slučaju da U slučaju da se u slučaju izloženosti od strane gume koristi gume, gume se mogu koristiti za proizvodnju gume.
Optimizacija materijala pomoću prilagođenih alata
U skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EZ) br. Stroj za oblikovanje može se dizajnirati tako da smanji debljinu zida u nekritičnim područjima, a istovremeno održava ili povećava debljinu gdje su strukturna opterećenja najveća. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 600/2014 Komisija je u skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EU) br. 600/2014 odlučila o uvođenju mjera za smanjenje troškova proizvodnje.
Na orijentaciju vlakana i raspodjelu smole unutar profila također utječe geometrija kalupca. Stvor može biti dizajniran kako bi se vodilo postavljanje vlakana na način koji će maksimalno povećati odnos snage i težine gotovog okvira. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 725/2009 Komisija je odlučila da se u skladu s člankom 3. stavkom 1. točkom (b) Uredbe (EZ) br. 765/2008 primjenjuje odredba o uvođenju mjera za smanjenje emisije CO2 u skladu s člankom 3. točkom
U proizvodnji stotina tisuća okvira, čak i skromna ušteda materijala po jedinici rezultira znatnim smanjenjem troškova. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 1095/2010 Komisija je odlučila o uvođenju mjera za utvrđivanje troškova za proizvodnju i prodaju proizvoda u skladu s člankom 3. točkom (a) Uredbe (EU) br. 1095/2010 u skladu s člankom 4. točkom (a) Uredbe
U skladu s člankom 3. stavkom 2.
Smanjenje vremena postavljanja i složenosti promjene
Stvor je dizajniran tako da se može integrirati s postojećom linijom za pultruziranje. Dimenzije kalupara, postavljanje interfejsa i postavljanje grijača su svi određeni kako bi se poklapale s tvorničkom opremom. To znači da kad se kalup instalira, prvi put se pravilno uklapa, a linija može brzo postići stabilne uvjete proizvodnje. Generički kalup često zahtijeva adaptacijski rad, šminkanje ili modifikaciju prije nego što se mogu učinkovito koristiti na određenoj liniji.
Za tvornice koje proizvode više profila okvira na primjer, različite veličine za različite formate ploča posjedovanje skupa prilagođenih kalup za pultruziranje okvira koji su svi dizajnirani prema istom standardu montaže pojednostavljuje postupke zamjene. Operatori mogu učinkovito mijenjati kalup, smanjujući vrijeme zastoja između proizvodnih redova i poboljšavajući ukupnu učinkovitost opreme.
Ova prednost integracije proteže se i na postavke parametara procesa. Budući da je prilagođeni kalup dizajniran za određeni profil i sustav materijala, optimalna brzina povlačenja, temperatura ozdravljenja i postavke viskoznosti smole mogu se utvrditi tijekom faze razvoja alata i dokumentirati za dosljednu replikaciju. To smanjuje razdoblje pokušaja i pogrešaka koje obično prati uvođenje novih alata.
Duži životni vijek za kalup kroz dizajn za određenu uporabu
U slučaju da se u slučaju izloženosti od strane stakleničkih vlakana ne provede ispitivanje, potrebno je utvrditi da je u slučaju izloženosti od strane stakleničkih vlakana, u slučaju izloženosti od strane stakleničkih vlakana, potrebno utvrditi razinu ispitivanja. U ovim područjima visokog stresa može se dizajnirati prilagođeni kalup s ojačanim površinama za nošenje, koristeći tvrđe vrste čelika za alat ili površinske tretmane koje produžavaju životni vijek bez neproporcionalnog povećanja ukupne cijene alatke.
U unutarnjoj površini šupljine za oblikovanje također utječe na kvalitetu dijelova i dugotrajnost oblika. Strojevi za oblikovanje za potrebe odjeljka za oblikovanje za potrebe odjeljka za oblikovanje za potrebe odjeljka za oblikovanje za potrebe odjeljka za oblikovanje za potrebe odjeljka za oblikovanje za potrebe odjeljka za oblikovanje za potrebe odjeljka za oblikovanje za potrebe odjeljka za oblikovanje za potrebe odjeljka za oblikovanje To smanjuje potrebnu silu vučenja, smanjuje habanje i na kalup i na pultrusijsku mašinu te proizvodi čistiji površni finiš na završnom profilu okvira.
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 765/2008 za proizvodnju proizvoda iz kategorije proizvoda koji se upotrebljavaju u proizvodnji proizvoda iz kategorije proizvoda koji se upotrebljavaju u proizvodnji proizvoda iz kategorije proizvoda koji se upotrebljavaju u proizvodnji proizvoda iz kategorije proizvoda koji se upotreblja U skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EU) br. 1025/2012 Komisija je odlučila da se odredi da se u skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EU) br. 1025/2012 ne primjenjuju mjere koje su bile uvedene u skladu s člankom 3. stavkom 2. točkom (
U skladu s člankom 6. stavkom 2.
U skladu s člankom 3. stavkom 2.
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 765/2008 Europska komisija je odlučila o uvođenju mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za U skladu s člankom 3. stavkom 1. stavkom 2. Za postizanje sukladnosti potrebno je da se profili okvira proizvode s dosljednim dimenzijama i svojstvima materijala zahtjevima koji se najpouzdanije ispunjavaju putem prilagođenih kalupova za pultruziranje okvira.
U slučaju da se proizvodnja proizvoda odvija u skladu s pravilima o proizvodnji, proizvođač može upotrijebiti određenu metodu za proizvodnju proizvoda. U skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EZ) br. 765/2008 Komisija može oduzeti od zahtjeva za izdavanje certifikata za proizvodnju proizvoda koji se upotrebljavaju u proizvodnji proizvoda koji sadrže određene specifične karakteristike.
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. Čak i male odstupanje mogu stvoriti pitanja o usklađenosti, posebno za projekte u kojima je potrebna inspekcija treće strane. U skladu s ovom definicijom, proizvod je proizvedeno u skladu s standardima za proizvodnju.
Podrška sustavima upravljanja kvalitetom u tvornici
Moderne fotonapetostne tvornice rade u skladu s sustavima upravljanja kvalitetom koji zahtijevaju dokumentiranu kontrolu svih ulaznih materijala za proizvodnju, uključujući alat. U obliku prilagođenom proizvođaču dolazi detaljna inženjerska dokumentacija crteži, specifikacije materijala, zapisi o tretmanu površine i rezultati testiranja prihvaćanja koji se mogu uključiti izravno u sustav upravljanja kvalitetom tvornice. U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za sve proizvode koji se upotrebljavaju u proizvodnji proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda za proizvodnju proizvoda
Sposobnost određivanja i dokumentiranja točnih karakteristika kalupara za pultruziranje okvira također podupire aktivnosti stalnog poboljšanja. Kada tvornica prepozna priliku za poboljšanje performansi okvira, na primjer, podešavanjem raspodjele debljine zida ili izmjenom geometrije kanala za montiranje, može raditi s dobavljačem kalupom kako bi provela kontroliranu promjenu dizajna i dokumentirala izmjenu. Ovaj strukturirani pristup poboljšanju alata moguć je samo kada tvornica ima potpuno vlasništvo nad dizajnom kalupara na zahtjev.
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 600/2014 Komisija je odlučila da se u skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 600/2014 primjenjuje odredba o uvođenju mjera za smanjenje troškova proizvodnje. Ulaganje u prilagođavanje u ovom kontekstu je ulaganje u infrastrukturu kvalitete tvornice koliko i u njezine proizvodne kapacitete.
Strateške i komercijalne razmatranja
Zaštita vlasničkih dizajnova okvira
Za proizvođače fotonaponskih sustava koji su razvili svojstvene modele okvira bilo za estetsku diferencijaciju, kompatibilnost sustava montaže ili strukturne performanse prilagođeni kalupci za pultruziranje okvira mehanizam su kroz koji se ta intelektualna svojina štiti i iskorištava. U skladu s tim, u skladu s člankom 2. stavkom 3. stavkom 3.
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 765/2008 Komisija je odlučila o uvođenju mjera za zaštitu proizvoda u skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 765/2008 i u skladu s člankom 3. točkom (b) Uredbe (EZ) br. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 1303/2013 Komisija je odlučila da se odluka o pokretanju postupka za uvođenje mjera za utvrđivanje cijene za proizvod za koji se primjenjuje mjera za utvrđivanje cijene za proizvod koji se upotrebljava u Uniji, uz pomoć Ništa od toga ne može se postići bez ulaganja u prilagođene kalupke za pultruzne okvire koji kodiraju vlasnički dizajn u proizvodni proces.
Trgovinska vrijednost ove zaštitne spojine se s vremenom smanjuje. Kako tvornica gradi svoj uspjeh s određenim dizajnom okvira prikupljajući podatke o instalaciji, certifikata o učinkovitosti i referenci kupaca prilagođeni kalup koji proizvodi taj dizajn postaje sve vrijednija imovina. Zamjena na generički alat znači odustajanje od akumulisane vrijednosti certificiranog, dokazanog dizajna.
Širenje proizvodnje bez kompromisa s kvalitetom
Kako fotonaponski tvornici povećavaju proizvodnju kako bi zadovoljili rastuću potražnju, dosljednost njihovih profila okvira postaje kritičnija, a ne manje. U slučaju većih količina, čak i male kvalitetske promjene koje su bile upravljive na nižim proizvodnim razinama mogu uzrokovati značajne troškove preobrada i otpada. U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, proizvođač mora osigurati da se u skladu s člankom 3. točkom (b) ovog članka:
Skaliranje također često uključuje dodavanje proizvodnih linija ili rad u više smjena. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 765/2008 Komisija je odlučila o uvođenju mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđ Ova zamjenjivost je ključna za tvornice koje isporučuju velike projekte gdje se okviri iz više proizvodnih serija moraju uklopiti zajedno u terenu.
Sposobnost pouzdanog razmnožavanja, znajući da će alatka pružiti dosljedne rezultate, jedan je od najvažnijih razloga zašto etablirani proizvođači PV-a nastavljaju ulaziti u prilagođene kalupke za pultruzne okvire čak i dok njihovi proizvodni volumen raste. Ulaganje u alatke se povoljno povećava troškovi po kadru smanjuju se s povećanjem zapremine, dok prednosti kvalitete ostaju konstantne.
Često se javljaju pitanja
Što čini prilagođene kalup za poltruzne okvire različitim od standardnih kalup?
U skladu s tim, u skladu s člankom 3. stavkom 3. točkom (a) ovog članka, proizvođači mogu koristiti u proizvodnji i prodaji proizvoda koji se koriste za proizvodnju proizvoda koji se koriste za proizvodnju proizvoda koji se koriste za proizvodnju proizvoda koji se koriste za proizvodnju proizvoda koji se koriste za proizvodnju proizvoda koji se koriste za proizvodnju proizvoda koji U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 1025/2012 Komisija je odlučila da se odredi proizvodnja u skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 1025/2013 u skladu s člankom 2. točkom (b) Uredbe (EU) br. 1025/2013.
Kako prilagođeni kalupci za pultruziranje okvira utječu na troškove proizvodnje?
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (b) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (c) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (c) Uredbe (EZ) br. 765/2008 i Strojevi za oblikovanje na zamjenu smanjuju otpad materijala, smanjuju otpad i preobrada, produžavaju intervale za servisiranje i učinkovitije se integrišu s postojećim proizvodnim linijama. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 1303/2013 Komisija je u skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EU) br. 1303/2013 odlučila o uvođenju mjera za smanjenje troškova u skladu s člankom 3. točkom (a) Uredbe (EU) br.
Mogu li prilagođeni kalupci za pultruziranje okvira podržati više formata ploča?
-Da, to je dobro. Proizvodi koji proizvode više formata ploča obično naručuju skup prilagođenih kalupnih oblika za okvir, svaki dizajniran za određeni profil. Ako su ti kalupci dizajnirani prema zajedničkom standardu montaže, prijelaz između profila je učinkovit i dobro kontroliran. Ovaj pristup daje tvornicama fleksibilnost da služe različitim tržišnim segmentima bez žrtvovanja kvalitete i konzistentnosti prednosti prilagođenih alata.
Koliko je potrebno za razvoj prilagođene pultrusijske kalup za okvire?
Razvojni vremenski raspored za prilagođene kalupke za pultruziranje okvira varira ovisno o složenosti profila i kapacitetu dobavljača kalupova, ali obično se kreće od nekoliko tjedana do nekoliko mjeseci. Proces uključuje reviziju dizajna, obradu oblika, obradu površine i testiranje prihvaćanja. Proizvođači koji planiraju razvoj alata kao dio svog ciklusa razvoja proizvoda mogu smanjiti utjecaj na rokove za pokretanje proizvodnje.
Sadržaj
- Uloga pultrusijskih kalup za okvir u proizvodnji fotonapetostnih materijala
- Precizno inženjerstvo kao proizvodna prednost
- U skladu s člankom 3. stavkom 2.
- U skladu s člankom 6. stavkom 2.
- Strateške i komercijalne razmatranja
-
Često se javljaju pitanja
- Što čini prilagođene kalup za poltruzne okvire različitim od standardnih kalup?
- Kako prilagođeni kalupci za pultruziranje okvira utječu na troškove proizvodnje?
- Mogu li prilagođeni kalupci za pultruziranje okvira podržati više formata ploča?
- Koliko je potrebno za razvoj prilagođene pultrusijske kalup za okvire?