
 EN
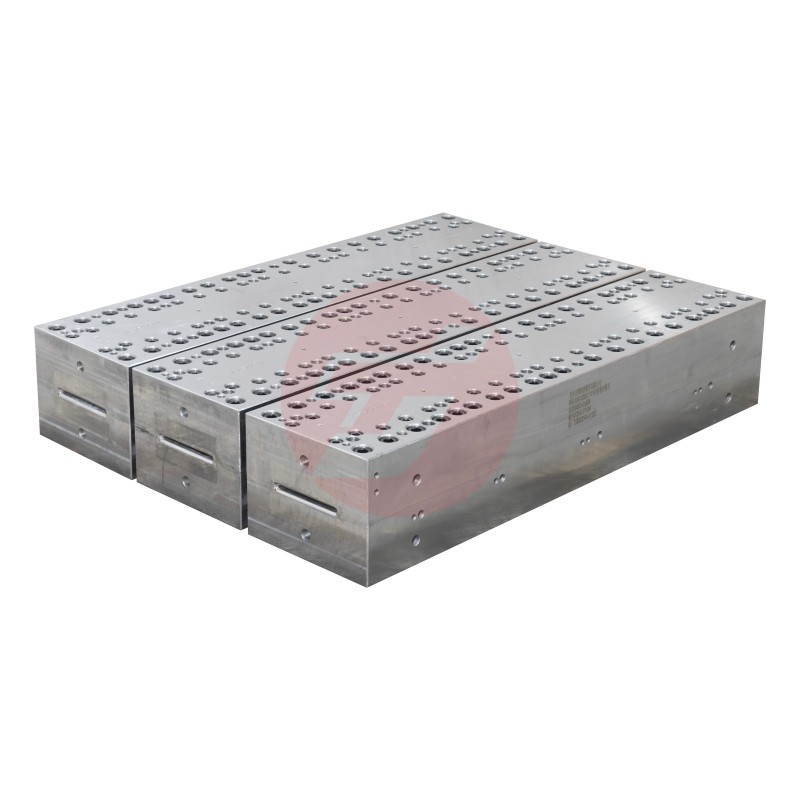
A megfelelő fotovoltaikus keret pultrúziós forma a tömeggyártásra való áttérés kritikus döntés, amely közvetlenül befolyásolja a gyártási hatékonyságot, a termék minőségét és a nappanelipar hosszú távú jövedelmezőségét. Ahogy a megújuló energiára irányuló globális kereslet tovább nő, a gyártók egyre nagyobb nyomásnak vannak kitéve, hogy versenyképes költségeken, magas minőségben szállítsanak fotovoltaikus kereteket, miközben fenntartják a méretbeli pontosság és a felületi minőség állandóságát. A pultrúziós eljárás – amely lehetővé teszi az egyenletes keresztmetszetű profilok folyamatos gyártását – a fénytükör-keretek alumíniumból történő gyártásának domináns módszere lett, ugyanakkor a szerszám (forma) maga az alapvető elem, amely meghatározza a gyártás sikerességét. Annak megértése, hogyan értékeljünk és válasszunk megfelelő fotovoltaikus keret pultrúziós szerszámot, kimerítő ismereteket igényel az anyagkompatibilitásról, a hőkezelésről, a gyártási mennyiségre vonatkozó igényekről, valamint a minőségbiztosítási protokollokról, amelyek összhangban állnak az ipari méretű gyártási célokkal.
A napelemes keretek extrúziós szerszámainak kiválasztási folyamata tömeggyártási környezetben messze túlmutat az egyszerű méretmegfeleltetésen, és magában foglalja a hőteljesítmény-jellemzőket, a kopásállósági tulajdonságokat, a karbantartási hozzáférhetőséget és a skálázhatósági potenciált, amelyek együttesen döntik el, hogy egy gyártási művelet képes-e fenntartani a nagy térfogatú kibocsátást anélkül, hogy minőségi szabványokat sértenének. Ez a részletes útmutató a szerszámextrúziós szerszámok értékelésének rendszerszerű módszertanát vizsgálja, azonosítja a kritikus teljesítménymutatókat, és tájékozott beszerzési döntéseket segít meghozni, amelyek összehangolják a kezdeti tőkeberuházást a hosszú távú üzemeltetési hatékonysággal. A gyártók anyagtudományi megfontolások, geometriai pontossági követelmények, hűtőrendszer-integráció és gyártási ciklus optimalizálása révén olyan keretet hozhatnak létre a szerszámextrúziós szerszámok kiválasztásához, amelyek milliókra számítható gyártási ciklus során is konzisztens teljesítményt nyújtanak, miközben minimalizálják a leállásokat és csökkentik az egységenkénti gyártási költségeket.
A gyártási mennyiség igényeinek és az öntőszerszám-élettartamra vonatkozó specifikációk megértése
Az elvárt gyártási ciklusok és élettartam-igények kiszámítása
Amikor napelemes keret extrúziós szerszámot választunk tömeggyártáshoz, az első kritikus lépés a várható termelési mennyiség pontos kiszámítása, és annak átváltása konkrét szerszám-élettartam-követelményekké. Az ipari napelemes keretgyártók általában évente százezres vagy akár több millió méter lineáris hosszúságú termelési célokat tűznek ki, ami folyamatos vagy majdnem folyamatos szerszámüzemeltetést jelent hőmérsékleti és mechanikai igénybevétel mellett. Egy megfelelően meghatározott, tömeggyártásra szolgáló napelemes keret extrúziós szerszám legalább egy millió extrúziós cikluson keresztül bizonyítottan képes fenntartani méretbeli stabilitását jelentős méretromlás nélkül, amelyhez gondos anyagválasztás és felületkezelési protokollok szükségesek. A gyártóknak dokumentálniuk kell a tervezett termelési ütemtervet, beleértve a műszakbeosztást, a karbantartási időszakokat és a várható kimeneti mennyiséget, hogy meghatározzák az alapvető élettartam-követelményeket, amelyek alapján a szerszám anyagspecifikációi meghatározhatók.
A gyártási térfogat és az öntőszerszám-invertálás közötti kapcsolat egy világos gazdasági elvet követ, amely szerint a magasabb tartóssági követelmények indokolják a kezdeti tőkekiadás növelését a hosszabb üzemelési élettartam és a csökkent cserékre való szükséglet révén. Azoknak a létesítményeknek, amelyek éves gyártási célja meghaladja a kétmillió métert a napenergiás keretprofilokból, a prémium minőségű szerszámacél-ötvözetekbe és fejlett felületkemítési kezelésekbe történő beruházás jobb egységköltség-gazdaságot eredményez, mint az alacsonyabb specifikációjú alternatívák, amelyeket előidézett idő előtt kell cserélni. A gyártástervezőknek részletes életciklus-költségmodelleket kell kidolgozniuk, amelyek figyelembe veszik az öntőszerszám beszerzési költségeit, az elvárt üzemelési élettartamot, a karbantartási igényeket és a cserék időközeit az optimális tartóssági specifikáció meghatározásához. Ez az analitikus megközelítés biztosítja, hogy a napenergiás keretek extrudálására szolgáló öntőszerszám-választás összhangban legyen a pénzügyi tervezési időtávokkal és az üzemeltetési fenntarthatósági célokkel.
A szerszámgyártási specifikációk illesztése a nyersanyag-feldolgozási követelményekhez
A napelemkeretek gyártásában használt különböző alumíniumötvözetek és kompozit anyagok eltérő hőmérsékleti és mechanikai igényeket támasztanak a pultrúziós szerszámokkal szemben, ezért a szerszámanyagok kompatibilitásának értékelése elengedhetetlen a kiválasztási folyamat során. A napelemkeretek pultrúziós szerszámának ellenálló képességgel kell rendelkeznie a 480–550 °C-os hőmérsékleten olvadt vagy félig olvadt alumínium folyamatos expozíciójával szemben, miközben megőrzi méretstabilitását és felületi integritását. A szerszámok anyagának alacsony hőtágulási együtthatóval kell rendelkeznie, hogy megakadályozza a méretváltozást a hosszabb időtartamú gyártási ciklusok során, valamint elegendő keménységgel kell bírnia az alumínium-oxid képződésből és szennyező részecskékből eredő abrasív kopás elleni ellenálláshoz. Az olyan speciális alumíniumötvözeteket feldolgozó gyártóknak, amelyek javított korrózióállósággal vagy hővezető-képességgel rendelkeznek, ellenőrizniük kell, hogy a szóba jövő szerszámok megfelelő anyagminőséget és felületkezelést tartalmaznak-e ezekhez a konkrét fémkémiához.
A feldolgozott anyag kémiai összetétele és az öntőforma felületi állapota közötti kölcsönhatás közvetlenül befolyásolja a termékminőséget, beleértve a felületi minőséget, a méretbeli egyenletességet és a hibaráta szintjét, amelyek hatással vannak a további szerelési műveletekre. A fejlett napelemkeret-kihúzási öntőformák speciális bevonatokkal – például króm-nitriddel vagy titán-alumínium-nitriddel – készülnek, amelyek egyaránt biztosítanak kopásállóságot és kioldási tulajdonságokat, így minimalizálják az anyaghoz tapadást és elősegítik a sima anyagáramlást a nyílás üregében. A kiválasztási szempontok közé tartozik a bevonat kompatibilitásának ellenőrzése az Ön konkrét alumíniumötvözet-összetételével, a bevonat élettartamának értékelése a gyártási körülmények között, valamint a karbantartási célokra szükséges újrabevonási lehetőség megítélése. Az egyértelmű anyagfeldolgozási követelmények meghatározása és azok igazolt öntőforma-teljesítmény-jellemzőkhez való illesztése révén a gyártók elkerülhetik a drága kompatibilitási problémákat, amelyek veszélyeztetik a gyártási hatékonyságot.
Hőkezelő rendszer integrációjának és hűtési hatékonyságának értékelése
Hűtőcsatornák tervezésének és hőelvezetési kapacitásának értékelése
A hőkezelés egyik legkritikusabb teljesítménytényezője a napelemkeretek extrudáló szerszámának kiválasztásánál, mivel a megfelelő hűtési kapacitás hiánya közvetlenül a méretingadozásokhoz, felületi hibákhoz és a szerszám gyorsabb kopásához vezet, ami aláássa a tömeggyártási célokat. Egy jól megtervezett fotovoltaikus keret pultrúziós forma stratégiai helyzetű hűtőcsatornákat tartalmaz, amelyek egyenletes hőmérséklet-eloszlást biztosítanak a szerszám felületén, miközben lehetővé teszik a szilárdulási sebesség pontos szabályozását a anyagtulajdonságok optimalizálása érdekében. A hűtőrendszer architektúrájának elegendő keresztmetszeti területtel kell rendelkeznie a hűtőcsatornákban, optimalizált áramlási útvonal-geometriával és elegendő bemeneti/kimeneti csatlakozó méretekkel, hogy képes legyen kezelni a folyamatos, nagy térfogatú gyártás által kiszabott hőterhelést anélkül, hogy hőmérsékletgradiensek keletkeznének, amelyek torzulást vagy méretingadozást okozhatnak.
A gyártóknak részletes hőmérsékleti elemzés útján, amikor lehetséges, számítógéppel segített folyadékdinamikai (CFD) modellezéssel is értékelniük kell a hűtőrendszer teljesítményét annak ellenőrzésére, hogy a vizsgált szerszámkialakítások képesek-e fenntartani a célhőmérsékletet a várható gyártási körülmények között. A kritikus értékelési paraméterek közé tartozik a hűtőfolyadék áramlási sebességének igénye, a nyomáscsökkenés jellemzői, a szerszám felületén mért hőmérséklet-egyenletesség, valamint a hűtési ciklus időtartamának hatása az összesített gyártási teljesítményre. A kiváló minőségű napelemkeret-pultrúziós szerszámok gyakran konform hűtőcsatornák elrendezését alkalmazzák, amelyek követik a bonyolult profilgeometriák kontúrját, így biztosítva a kihúzott keret minden szakaszában azonos hőmérsékleti körülményeket. Ez a hőmérsékleti egyenletesség közvetlenül javítja a méretbeli pontosságot és csökkenti a selejtarányt, ami mérhető gazdasági előnyökhöz vezet, és indokolja a magasabb szintű szerszámkövetelmények alkalmazását.
Hőmérséklet-szabályozó rendszerek integrálása a gyártósori infrastruktúrába
A napelemes keretek extrúziós szerszámainak hűtőrendszere zavartalanul integrálódniuk kell a meglévő gyártósori infrastruktúrába, ideértve a hűtőkapacitást, a hűtőfolyadék-elosztó hálózatot és a valós idejű folyamatvezérlést lehetővé tevő hőmérséklet-ellenőrző rendszereket. A kiválasztási folyamat során a gyártóknak ellenőrizniük kell a szerszám hűtőfolyadék-igényeinek és a létesítményben elérhető rendszerek kompatibilitását, ideértve a hűtőfolyadék típusának előírásait, a térfogatáram-kapacitást, a szállítási nyomás-tartományokat és a hőmérséklet-szabályozás pontosságát. A szerszám hűtési igényei és a létesítmény képességei közötti nem egyezőség akadályokat teremthet a termelési kapacitásban, vagy költséges infrastrukturális bővítéseket kényszeríthet ki, amelyek semlegesítik a nagy mennyiségű gyártás gazdasági előnyeit. A részletes műszaki leírásoknak egyértelműen dokumentálniuk kell a hűtőfolyadék-csatlakozási szabványokat, a javasolt áramlási paramétereket és a hőteljesítmény-görbéket a várható üzemi tartományon belül.
A fejlett gyártási környezetek egyre inkább beépített, zárt hurkú hőmérséklet-szabályozó rendszereket alkalmaznak, amelyek valós idejű figyelést és automatizált beállítási képességet biztosítanak a gyártási folyamatok során az optimális hőmérsékleti körülmények fenntartásához. Amikor napelemkeret-pultrúziós szerszámot választunk tömeggyártáshoz, értékelni kell a beépített hőmérsékletérzékelők elérhetőségét, az adatfelület kompatibilitását a gyári vezérlőrendszerekkel, valamint a hőteljesítmény-időbeli alakulás alapján működő prediktív karbantartási protokollok támogatását. Ezek az integrációs lehetőségek lehetővé teszik a hűtőrendszer romlásának proaktív azonosítását, az energiafogyasztás optimalizálását a pontos hőmérséklet-szabályozás révén, valamint a hőtörténet dokumentálását a minőségbiztosítási nyomvonalhatóság céljából. Az így nyert működési átláthatóság és irányítási képességek jelentős értéket teremtenek nagy térfogatú gyártási környezetekben, ahol a folyamatstabilitás közvetlenül befolyásolja a termékminőséget és a gyártási hatékonyságot.
Méretbeli pontosság és geometriai tűrések képességének elemzése
Összeszerelési kompatibilitás érdekében a profil tűrések követelményeinek meghatározása
A napelemes keretprofilok méretbeli pontossága közvetlenül meghatározza a szerelés hatékonyságát, a szerkezeti integritást és az egész rendszer teljesítményét, ezért a geometriai pontosság elsődleges szempont a napelemes keretek extrudálóformáinak kiválasztásakor. A modern napelemes rögzítőrendszerek olyan keretalkatrészeket igényelnek, amelyeknél a méretbeli tűrések szigorúak – általában ±0,15 mm a kritikus szerelési felületeken – annak biztosítására, hogy megfelelően illeszkedjenek a üveglapokhoz, a csatlakozódobozokhoz és a szerkezeti rögzítőelemekhez. A napelemes keretek extrudálóformájának képesnek kell lennie arra, hogy hosszabb időtartamú gyártási folyamatok során is konzisztensen előállítsa a profilokat ezen tűréshatárokon belül, figyelembe véve az üzemelés közben fellépő hőtágulást, a hűlés során bekövetkező anyagösszehúzódást, valamint a forma élettartama alatt fokozatosan jelentkező kopásokat. A gyártóknak részletes tűrésspecifikációkat kell megállapítaniuk a további feldolgozási (szerelési) követelmények alapján, és ellenőrizniük kell, hogy a vizsgálatba vett formák megfelelő pontossági gyártási szabványokat és minőség-ellenőrzési protokollokat tartalmaznak.
A szerszámgyártás pontossága és a végső termék méreti pontossága közötti kapcsolat egy láncszerű hatást követ, ahol a kezdeti szerszám-tűrések közvetlenül befolyásolják a megvalósítható termékspecifikációkat. A nagy pontosságú napelemkeret-kihúzási szerszámok gyártása általában CNC megmunkálóközpontokat alkalmaz, amelyek pozícionálási pontossága 0,005 milliméteren belül van, valamint koordináta-mérőgépes ellenőrzést is végeznek a geometriai megfelelőség biztosítása érdekében a szállítás előtt. A kiválasztási folyamat során kérjen részletes ellenőrzési jelentéseket, amelyek dokumentálják a ténylegesen elkészült méreteket, a felületi minőségi méréseket és a kritikus profiljellemzők geometriai tűréseinek ellenőrzését. Ez a dokumentáció objektív bizonyítékot szolgáltat a gyártási képességről, és meghatározza a teljesítményre vonatkozó alapvető elvárásokat, amelyek alapján alakulnak ki az elfogadási kritériumok és a folyamatos minőségellenőrzési protokollok. Azok a gyártók, akik prémium piaci szegmensekbe vagy szigorú teljesítménykövetelményeket támasztó alkalmazásokba irányulnak, elsődlegesen olyan szerszámellátókat válasszanak, akik kiváló pontossági gyártási képességet mutatnak be, és ezt átfogó metrológiai dokumentációval támasztják alá.
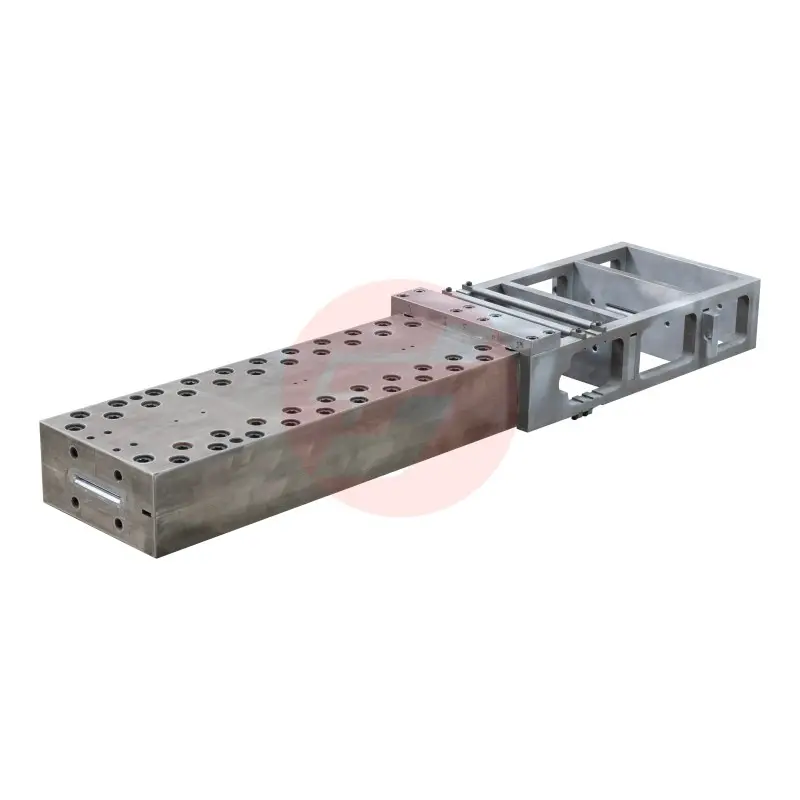
Hosszú távú méretstabilitás és kopásállóság értékelése
Míg a kezdeti méretpontosság meghatározza az alapvető teljesítményt, a hosszú távú méretstabilitás – amelyet milliókra nyúló gyártási ciklusok során kell biztosítani – dönti el, hogy egy napelemes keret extrudáló szerszám képes-e fenntartani a tömeggyártási minőségi szabványokat gyakori beállítás vagy idő előtti kicserélés nélkül. A kopási mechanizmusok – például az alumínium-oxid részecskék okozta abrasív kopás, az anyagátadásból eredő ragadós kopás, valamint a ciklikus hőmérséklet-ingerek által kiváltott hőfáradás – fokozatosan rombolják a szerszám geometriáját, ami méreteltéréshez vezet, és végül meghaladja a megengedett tűréshatárokat. A kiváló szerszámtervek kopásálló anyagokat, védő felületkezeléseket és olyan geometriai elemeket tartalmaznak, amelyek a kopást a nem kritikus felületekre terelik, így meghosszabbítják a szerszám üzemidejét, miközben fenntartják a méretbeli integritást a kritikus tűréstartományokban.
A gyártóknak dokumentált kopásállósági adatokat kell kérniük a jelölt napelemkeret-kihúzási szerszámok szállítóitól, beleértve a meghatározott gyártási időközönként végzett méretméréseket, amelyek bizonyítják a szerszámok stabilitását a tényleges gyártási körülmények között. Amennyiben rendelkezésre állnak, az gyorsított kopásvizsgálati protokollok értékes betekintést nyújtanak a várható teljesítménycsökkenés ütemébe, és segítenek előrejelző karbantartási ütemtervek kialakításában, amelyek optimalizálják a szerszámok kihasználtságát. Ezen felül értékelni kell a kritikus kopófelületek hozzáférhetőségét ellenőrzésre, mérésre és potenciális újrafeldolgozásra – például újramarás vagy felületkezelés megújítása révén. A karbantarthatóságot figyelembe vevő szerszámtervek, amelyek lehetővé teszik a méretek helyreállítását, meghosszabbítják a szerszámok hatékony üzemidejét, és csökkentik a tulajdonlási teljes költséget az olyan tervekhez képest, amelyeknél a kopáshatár elérésekor a szerszám teljes cseréje szükséges. Ez a hosszú távú szemlélet a méretstabilitásról és a karbantartási képességről különbözteti meg a valóban gyártásra kész napelemkeret-kihúzási szerszámokat azoktól a megoldásoktól, amelyek bár eleget tesznek az elsődleges specifikációknak, de nem tudják biztosítani a fenntartható teljesítményt a kihívást jelentő tömeggyártási környezetben.
Gyártási minőség, beszállítói képességek és műszaki támogatás értékelése
A beszállító gyártási szabványainak és minőségi tanúsítványainak ellenőrzése
Egy napelemes keret extrúziós szerszámforma minősége és megbízhatósága végül a szállító szervezet gyártási képességeitől, minőségirányítási rendszerétől és műszaki szakértelemétől függ, ezért a beszállítók megfelelőségének igazolása elengedhetetlen része a kiválasztási folyamatnak. A napelemiparban tevékenykedő, jó hírű szerszámformák gyártói általában az ISO 9001-es minőségirányítási tanúsítványt tartják alapvető szabványnak, miközben a vezető szállítók gyakran rendelkeznek iparspecifikus tanúsítványokkal is, amelyek bizonyítják szakosodott szakértelemüket a precíziós szerszámok tervezésében és gyártásában extrúziós és pultrúziós alkalmazásokhoz. A beszállítók értékelése során a gyártóknak teljes körű képességfelmérést kell végezniük, amely – ha lehetséges – létesítmény-felügyeletet, minőségdokumentációs rendszerek átvizsgálását és a mérőeszközök kalibrálásának és karbantartásának ellenőrzését is magában foglalja, így biztosítva a gyártási pontosság folyamatos megbízhatóságát.
A hivatalos tanúsításokon túl értékelje a szállító múltját a napenergiás keretek extrúziós szerszámainak tömeggyártási alkalmazásokhoz történő gyártásában, ideértve az összehasonlítható termelési méretekhez készült referenciaüzemeltetéseket és dokumentált teljesítményeredményeket. Kérjen részletes esettanulmányokat, amelyek bizonyítják a sikeres bevezetést nagyvolumenű gyártási környezetekben, ideértve a termelési mennyiségek eléréseit, a méretstabilitási adatokat és az üzemeltetési élettartamra vonatkozó mutatószámokat, amelyek objektív bizonyítékot nyújtanak a gyakorlati teljesítményről. A szállító tapasztalata a konkrét alumíniumötvözet-összetételekkel, profilgeometriákkal és termelési sebesség-igényekkel csökkenti a bevezetés kockázatát, és növeli a sikeres teljesítmény valószínűségét. Ezen felül értékelje a szállító műszaki támogatási képességeit a specifikációk kidolgozásának szakaszában is, mivel a szakértő műszaki iránymutatás segít optimalizálni a szerszámtervezés paramétereit az Ön konkrét alkalmazási igényeihez és termelési célokhoz.
Műszaki támogatás elérhetőségének és karbantartási szolgáltatási protokolloknak a meghatározása
A szállítást követő műszaki támogatás, karbantartási szolgáltatások és hibaelhárítási segítség jelentősen befolyásolja a napelemes keretek extrúziós szerszámainak hosszú távú üzemeltetési sikeres működését, különösen az első üzembe helyezés és a folyamatoptimalizálás fázisában. A teljes körű szállítói támogatási programoknak tartalmazniuk kell a telepítés felügyeletét, az üzemeltetők képzését, a folyamatparaméterek kidolgozásában nyújtott segítséget, valamint gyorsan reagáló műszaki tanácsadást, amikor termelési problémák merülnek fel. A kiválasztási folyamat során tisztázza a szereplő szolgáltatások körét és elérhetőségét, a műszaki kérdésekre adott válaszidő-kötelezettségeket, valamint a szervizszemélyzet földrajzi elérhetőségét, akik személyesen is tudnak segítséget nyújtani, ha a távoli hibaelhárítás nem bizonyul elegendőnek. Azok a szállítók, akik külön műszaki fiókmenedzsmentet, rendszeres teljesítményfelülvizsgálati konzultációkat és proaktív optimalizációs javaslatokat kínálnak, további értéket teremtenek, amely túlmutat a fizikai szerszámkészleten.
A karbantartási szolgáltatások elérhetősége egy másik kulcsfontosságú támogatási dimenziót jelent, mivel a napelemes keretek pultrúziós formarendszerei időszakos ellenőrzést, tisztítást, felületkezelés-felújítást és szükség esetén újraépítést igényelnek az optimális teljesítmény fenntartása érdekében az üzemelési élettartamuk során. Értékelje a szállítók képességét karbantartási szolgáltatások nyújtására, ideértve a méretellenőrzést, a kopásfokozat értékelését, a felületi bevonatok felújítását és a szükséges alkatrészek cseréjét. A javasolt karbantartási időközök, részletes szervizelési eljárások és a pótalkatrészek elérhetőségének egyértelmű dokumentálása biztosítja, hogy a gyártók hatékony megelőző karbantartási programokat tudjanak kialakítani, amelyek maximalizálják a forma élettartamát és minimalizálják a tervezetlen leállásokat. Azok a szállítók, akik körülhatárolt életciklus-támogatást kínálnak – beleértve a tervezési fejlesztések és technológiai újítások beépítésének lehetőségét is – stratégiai partnerségi értéket nyújtanak, amely hozzájárul a hosszú távú gyártási versenyképességhez és az üzemeltetési kiválósághoz.
A költség-teljesítmény egyensúly és a teljes tulajdonosi gazdaság optimalizálása
Komplex életciklus-költségmodellek fejlesztése
Az effektív napelemkeret extrúziós szerszám kiválasztása nem korlátozódhat kizárólag az elsődleges vásárlási ár összehasonlítására, hanem komplex életciklus-költségelemzést igényel, amely figyelembe veszi az elvárt üzemelési időszak alatt keletkező összes tulajdonosi költséget. A teljes tulajdonosi költség modelljeinek tartalmazniuk kell a kezdeti tőkeberuházást, a telepítési és üzembe helyezési költségeket, a fogyóeszközök költségeit (pl. hűtőfolyadék és karbantartási anyagok), az időszakos szervizelési és felújítási költségeket, a hűtőrendszerek energiafelhasználását, valamint a végleges cserével vagy selejtezéssel járó költségeket. Ez a komplex gazdasági szemlélet gyakran azt mutatja ki, hogy a magasabb kezdeti költséggel járó prémium szerszám-specifikációk jobb gazdasági teljesítményt nyújtanak hosszabb üzemelési élettartamuk, csökkent karbantartási gyakoriságuk, alacsonyabb selejtarányuk és javult gyártási hatékonyságuk révén, amely csökkenti az egységenkénti gyártási költségeket.
A gyártóknak részletes pénzügyi modelleket kell kidolgozniuk, amelyek több évre kiterjedő tulajdonlási költségeket vetítenek előre, és amelyek valósághű feltételezéseket tartalmaznak a termelési mennyiségről, a karbantartási igényekről és a teljesítményromlás üteméről a szállítók által megadott adatok és iparági referenciák alapján. A kulcsfontosságú paraméterek – például a termelési mennyiség, az öntőforma élettartama vagy a karbantartási költségek – változásainak hatását vizsgáló érzékenységelemzés segít azonosítani, mely specifikációk biztosítják a legstabilabb gazdasági teljesítményt különböző üzemeltetési forgatókönyvek mellett. Nagytermelési alkalmazások esetén a méretbeli egyenletesség, a hőhatásfok vagy az üzemeltetési élettartam kisebb, de folyamatos javulása jelentős, összesített gazdasági előnyökhöz vezet, amelyek indokolják a prémium napelemes keret extrudáló formákba történő beruházást. Ez az analitikus költség–teljesítmény-optimalizálási megközelítés biztosítja, hogy a beszerzési döntések a stratégiai gyártási célokhoz igazodjanak, és ne csupán a kezdeti tőkekiadás minimalizálására irányuljanak.
A specifikációs követelmények és a költségvetési korlátok kiegyensúlyozása
Bár a teljes életciklus-költségelemzés értékes döntéshozatali keretet nyújt, a gyártóknak végül is az optimális műszaki specifikációkat kell kiegyensúlyozniuk a valóságos költségvetési korlátokkal és a tőkeallokációs prioritásokkal. A gyakorlati napelemkeret-kihúzási szerszámok kiválasztása gyakran azt jelenti, hogy azonosítják a minőséget és a hatékonyságot meghatározó legkritikusabb teljesítményparamétereket, majd ezekben a területekben optimalizálják a specifikációkat, miközben elfogadják a kevésbé kritikus dimenziókban mérsékeltbb képességeket. Például a gyártók előnyt élvezhetnek a magas kopásállóságot igénylő, a méretbeli pontosságot meghatározó területeken a prémium minőségű anyagok és felületkezelések iránt, miközben standard minőségi osztályt írnak elő az alacsonyabb feszültségnek kitett szerkezeti elemekre. Ez a célzott optimalizálási megközelítés maximalizálja a teljesítményt azokban a területekben, amelyek közvetlenül befolyásolják a gyártási minőséget és hatékonyságot, miközben az összesített beruházási szintet is ellenőrzés alatt tartja.
A fokozatos bevezetési stratégiák egy másik megközelítést kínálnak a tőkeigény kezelésére, miközben az optimális gyártási képességek felé építkezünk. A kezdeti telepítések során például már jól bevált, közepes specifikációjú napelemes keretek pultrúziós formái használhatók, amelyek kielégítik a közvetlen gyártási igényeket, és a tervek szerint a specifikációk fokozatosan fejleszthetők premium szintre, ahogy a termelési mennyiségek növekednek, és az üzleti megbizonyosodás erősödik. Ez az evolúciós megközelítés csökkenti a kezdeti pénzügyi kockázatot, miközben működési tapasztalatot szerezhetünk, amely alapján a jövőbeni specifikációs döntéseket a valós gyártási adatok – nem pedig elméleti előrejelzések – alapján hozzuk meg. Függetlenül attól, hogy melyik konkrét megközelítést választják, a sikeres forma kiválasztásához egyértelműen meg kell határozni a prioritásokat, realisztikusan értékelni a költségvetési korlátokat, és szigorúan összpontosítani azokra a specifikációkra, amelyek mérhető működési előnyöket nyújtanak, és összhangban állnak a gyártási célokval és a piaci pozicionálási stratégiákkal.
GYIK
Mi a tipikus élettartama egy napelemkeret extrúziós szerszámnak folyamatos gyártás mellett?
Egy megfelelően megbízott és karbantartott, tömeggyártásra tervezett napelemkeret extrúziós szerszám általában egy-től három millió gyártási ciklusig működik, ami függően a termelési intenzitástól és a karbantartás minőségétől körülbelül három-től hét évnyi folyamatos üzemeltetésnek felel meg. A speciális felületkezeléssel ellátott, fejlett szerszámacél-ötvözetekből készült prémium szerszámok ezen mutatókat is túlléphetik, míg az olcsóbb minőségű alternatívák rövidebb idő után cserére szorulhatnak. A tényleges élettartam erősen függ az anyagkompatibilitástól, a hűtőrendszer hatékonyságától, a karbantartási protokolloktól, valamint az üzemeltetési feltételektől, például a hőmérséklet-szabályozás pontosságától és a szennyeződések kezelésétől.
Hogyan befolyásolják a hűtőrendszer műszaki specifikációi a napelemkeret minőségét és a gyártási hatékonyságot?
A napelemkeretek extrúziós formáinak hűtőrendszerének teljesítménye közvetlenül befolyásolja a méretbeli pontosságot, a felületminőséget, az anyagtulajdonságokat és a gyártási ciklusidőket, ezért a hőkezelés az egyik legkritikusabb teljesítménytényező. A megfelelő hűtőkapacitás hiánya egyenetlen hőeloszlást eredményez, amely méretbeli ingadozásokat, felületi hibákat és belső feszültségmintákat okoz, és így veszélyezteti a keret szerkezeti integritását. Ellentétben ezzel, az optimalizált hűtőrendszerek lehetővé teszik a szilárdulási sebesség pontos szabályozását, ami javítja az anyagtulajdonságokat, miközben szoros méretbeli tűréseket tart fenn. Az hatékony hűtés továbbá csökkenti a ciklusidőket a szilárdulás gyorsításával, közvetlenül növelve ezzel a termelési kapacitást és javítva a gyártási hatékonyságot.
Milyen méretbeli tűréseket kell megadni a napelemkeret-profilokhoz?
A napelemes keretprofilok méreti tűréseinek követelményei az alkalmazási igényektől és a szerelési módszerektől függően változnak, de a modern napelemes rendszerek tipikus specifikációi kritikus szerelési felületeknél ±0,15 milliméteres, míg nem kritikus méretek esetén ±0,25 milliméteres tűrést írnak elő. Nagy pontosságú alkalmazások vagy automatizált szerelési rendszerek szigorúbb tűréseket is megkövetelhetnek, akár ±0,10 milliméterig, míg kevésbé igényes alkalmazásoknál a tűrés akár ±0,30 milliméterig is elfogadható. A gyártóknak a tűrésspecifikációkat a további feldolgozás során szükséges szerelési követelmények alapján kell meghatározniuk, figyelembe véve a több összetevőn keresztül halmozódó tűrések összegét, valamint a szigorúbb tűrések és a gyártási költségek közötti gazdasági kompromisszumot.
Hogyan értékeljék a gyártók a napelemes keretek extrudálási szerszámainak szállítójának képességeit?
A napelemkeretek extrúziós szerszámainak átfogó beszállítói értékelése során értékelni kell a gyártási képességeket, ideértve a pontossági megmunkáló berendezéseket és a mérnöki metrologiai rendszereket, a minőségirányítási tanúsítványokat (pl. ISO 9001), az iparágspecifikus tapasztalatot hasonló gyártási alkalmazásokban, a műszaki mérnöki támogatás elérhetőségét, valamint a szállítást követő szervizszolgáltatási képességeket. Kérjen hivatkozható telepítési példákat összehasonlítható gyártási méretek esetén, vizsgálja át a meglévő ügyfelektől származó dokumentált teljesítményadatokat, és értékelje a beszállító reagálóképességét és műszaki mélységét a specifikációk kialakításának folyamata során. Ezen felül értékelje a beszállító vállalat hosszú távú stabilitását és pénzügyi egészségét annak biztosítására, hogy a szerszám üzemideje alatt folyamatosan elérhető legyen a támogatás, mivel a műszaki segítségnyújtás és a karbantartási szolgáltatások jelentősen befolyásolják a sikeres bevezetést és a fenntartott teljesítményt.
Tartalomjegyzék
- A gyártási mennyiség igényeinek és az öntőszerszám-élettartamra vonatkozó specifikációk megértése
- Hőkezelő rendszer integrációjának és hűtési hatékonyságának értékelése
- Méretbeli pontosság és geometriai tűrések képességének elemzése
- Gyártási minőség, beszállítói képességek és műszaki támogatás értékelése
- A költség-teljesítmény egyensúly és a teljes tulajdonosi gazdaság optimalizálása
-
GYIK
- Mi a tipikus élettartama egy napelemkeret extrúziós szerszámnak folyamatos gyártás mellett?
- Hogyan befolyásolják a hűtőrendszer műszaki specifikációi a napelemkeret minőségét és a gyártási hatékonyságot?
- Milyen méretbeli tűréseket kell megadni a napelemkeret-profilokhoz?
- Hogyan értékeljék a gyártók a napelemes keretek extrudálási szerszámainak szállítójának képességeit?