
 EN
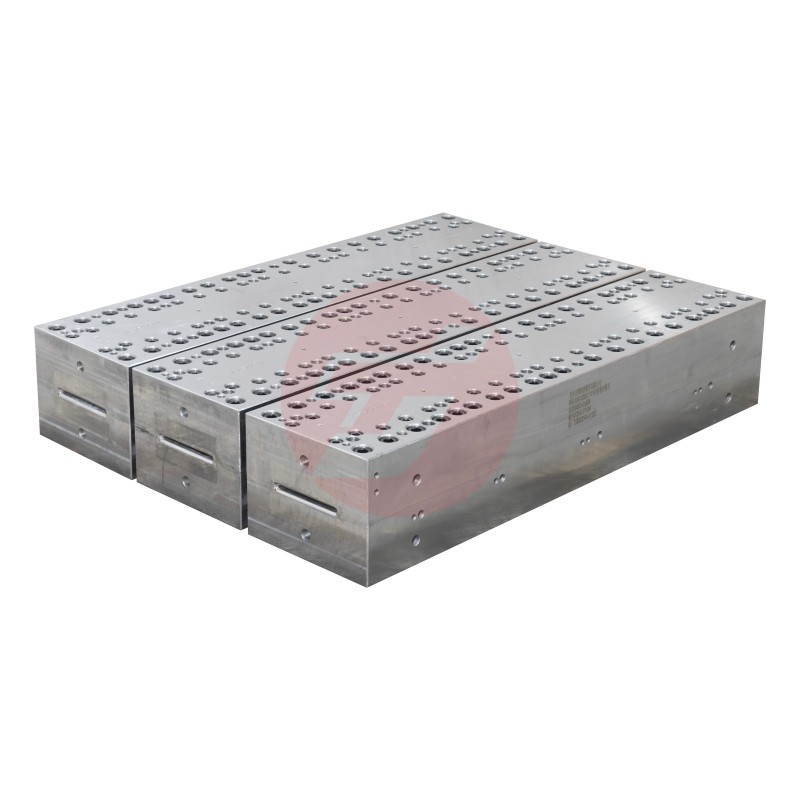
Სწორი არჩევანი ფოტოვოლტაიკური ჩარჩოს პულტრუზიული ფორმა მასობრივი წარმოებლისთვის ეს გადაწყვეტილება კრიტიკულია და პირდაპირ აისახება წარმოებლის ეფექტურობაზე, პროდუქტის ხარისხზე და სიგრძივეში მიღებულ მოგებაზე სოლარული პანელების ინდუსტრიაში. რადგან გლობალური მოთხოვნა აღარსებული ენერგიის მიმართ უფრო და უფრო იზრდება, წარმოებლები საჭიროებენ მაღალი ხარისხის ფოტოვოლტაიკური ჩარჩოების მიწოდებას კონკურენტუნარიანი ფასებით, ხოლო ერთდროულად უნდა შეინარჩუნონ მუდმივი განზომილების სიზუსტე და ზედაპირის დასრულების ხარისხი. პულტრუზიის პროცესი, რომელიც საშუალებას აძლევს უწყვეტად წარმოვაერთგვაროვანი განივკვეთის პროფილების წარმოებას, გახდა ალუმინის ფოტოვოლტაიკური ჩარჩოების წარმოების მთავარი მეთოდი, მაგრამ ფორმა თვითონ წარმოადგენს საფუძვლებს, რომლებზეც დამოკიდებულია წარმოებლის წარმატება. ფოტოვოლტაიკური ჩარჩოების პულტრუზიის ფორმის შეფასებისა და შესაბამისი ფორმის შერჩევის გაგება მოითხოვს მასშტაბური წარმოების მიზნებს შესატყოლნელი მასალების თავსებადობის, თერმული მართვის, წარმოების მოცულობის მოთხოვნების და ხარისხის გარანტირების პროტოკოლების სრულ ცოდნას.
Ფოტოვოლტაიკური საყრდენის პულტრუზიის ფორმის შერჩევის პროცესი მასობრივი წარმოების გარემოში მნიშვნელოვნად გადაჭარბებს უბრალო გეომეტრიული ზომების შესატყოლებლობას და მოიცავს თერმული სიკეთის მახასიათებლებს, აბრაზიული მოცულობის მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტად მეტი მეტა......
Წარმოების მოცულობის მოთხოვნებისა და ფორმების გამძლეობის სპეციფიკაციების გაგება
Მოსალოდნელი წარმოების ციკლებისა და სიცოცხლის ხანგრძლივობის მოთხოვნების გამოთვლა
Როდესაც მასობრივი წარმოებისთვის არჩევთ ფოტოვოლტაიკური რამკის პულტრუზიის ფორმას, პირველი მნიშვნელოვანი ნაბიჯი არის მოსალოდნელი წარმოების მოცულობის სწორად გამოთვლა და მისი გადაყვანა კონკრეტულ ფორმის მიდგომის მოთხოვნებში. საინდუსტრიო ფოტოვოლტაიკური რამკების წარმოების მწარმოებლები ჩვეულებრივ მუშაობენ წლიური წარმოების მიზნებით, რომლებიც მეათასობით ან რამდენიმე მილიონი წრფივი მეტრის ფარგლებში მოიცავს, რაც თერმული და მექანიკური ტვირთის ქვეშ უწყვეტი ან თითქმის უწყვეტი ფორმის მუშაობას ნიშნავს. მასობრივი წარმოებისთვის სწორად მითითებული ფოტოვოლტაიკური რამკის პულტრუზიის ფორმა უნდა დაამტკიცოს თავისი მიდგომის შესაძლებლობა მინიმუმ ერთი მილიონი ექსტრუზიის ციკლის განმავლობაში მნიშვნელოვანი გაზომვის დეგრადაციის გარეშე, რაც მოითხოვს საჭიროების შესაბამისად მასალის არჩევას და ზედაპირის დამუშავების პროტოკოლების მკაცრად დაცვას. წარმოებლებმა უნდა დააფიქსირონ მათი განსაკუთრებით განსაზღვრული წარმოების განრიგი, რომელშიც შეიტანილია სამუშაო განრიგები, მომსახურების შესაძლებლობის ფანჯრები და პროგნოზირებული გამოშვების მოცულობა, რათა დაადგინონ საბაზო მიდგომის მოთხოვნები, რომლებიც ფორმის მასალის სპეციფიკაციებს განსაზღვრავენ.
Წარმოების მოცულობასა და ფორმებზე ინვესტიციებს შორის არსებული კავშირი ეფუძნება გარკვეულ ეკონომიკურ პრინციპს, რომლის მიხედვით მაღალი გამძლეობის მოთხოვნები საშუალებას აძლევს გაზრდილი საწყისი კაპიტალური ხარჯების გამართლებას გასაგრძელებლად ექსპლუატაციის ხანგრძლივობის და შეცვლის სიხშირის შემცირების მეშვეობით. იმ საწარმოებისთვის, რომლებიც მიზანად აქვთ წლიურად 2 მილიონ მეტრზე მეტი ფოტოელექტრული ფრეიმების პროფილების წარმოება, პრემიუმ ხარისხის სახარისხო ფორმების შეძენა, რომლებიც მზადდება მაღალი ხარისხის სახარისხო ფოლადის შენაირებებისგან და მოიცავს განვითარებულ ზედაპირულ გამაგრების მკურნალობას, უზრუნველყოფს უკეთეს ეკონომიკურ სარგებელს ერთეულზე ხარჯების მიხედვით, ვიდრე დაბალი სპეციფიკაციის ალტერნატივები, რომლებიც სჭირდება ადრეული შეცვლა. წარმოების გეგმის შემდგენელებმა უნდა შეადგინონ დეტალური ცხოვრების ციკლის ხარჯების მოდელები, რომლებიც მოიცავს ფორმების შეძენის ხარჯებს, მოსალოდნელ ექსპლუატაციის ხანგრძლივობას, მომსახურების მოთხოვნებს და შეცვლის ინტერვალებს, რათა განსაზღვრონ საუკეთესო გამძლეობის სპეციფიკაცია. ეს ანალიტიკური მიდგომა უზრუნველყოფს იმ ფაქტს, რომ ფოტოელექტრული ფრეიმების პულტრუზიის ფორმების შერჩევა ერთდროულად ერთდება ფინანსური გეგმის ჰორიზონტებსა და ოპერაციული მდგრადობის მიზნებს.
Ფორმების სპეციფიკაციების შეთავსება მასალის დამუშავების მოთხოვნებთან
Ფოტოვოლტაიკური რამკების წარმოებაში გამოყენებული სხვადასხვა ალუმინის შენაირებები და კომპოზიტური მასალები პულტრუზიის ფორმებზე ახდენენ სხვადასხვა თერმულ და მექანიკურ მოთხოვნებს, რაც მასალების თავსებადობის შეფასებას აუცილებლად სჭირდება არჩევის პროცესში. ფოტოვოლტაიკური რამკების პულტრუზიის ფორმებს უნდა შეძლონ 480–550 გრადუს ცელსიუსის ტემპერატურაზე მყოფი დნებადი ან ნახევრად დნებადი ალუმინის განმეორებითი ზემოქმედების წინააღმდეგ წინააღმდეგობის გაწევა, ამავე დროს შენარჩუნების განზომილებითი სტაბილურობასა და ზედაპირის მთლიანობას. ფორმების მასალებს უნდა ჰქონდეს დაბალი თერმული გაფართოების კოეფიციენტი, რათა განზომილებითი ცვლილებები არ მოხდეს გრძელვადი წარმოების ციკლების განმავლობაში, ასევე საკმარისი სიკორტო, რათა წინააღმდეგობა მიეცეს ალუმინის ოქსიდის წარმოქმნისა და ნაკრების დაბინძურების გამო მომხდარ აბრაზიულ აბრაზიას. იმ მწარმოებლებმა, რომლებიც სპეციალიზებული ალუმინის შენაირებების დამუშავებას ახდენენ — რომლებსაც განსაკუთრებული კოროზიის წინააღმდეგობა ან თერმული გამტარობის მახასიათებლები ახასიათებს, — უნდა დაასტურონ, რომ შესაძლებლად განხილული ფორმები შეიცავენ შესაბამის მასალის ხარისხსა და ზედაპირის მომზადების მეთოდებს, რომლებიც შეძლებენ ამ კონკრეტული მეტალურგიული მახასიათებლების მორგებას.
Დამუშავებული მასალის ქიმიური შემადგენლობისა და ფორმის ზედაპირის მდგომარეობის ურთიერთქმედება პირდაპირ ავლენს პროდუქტის ხარისხის შედეგებს, მათ შორის ზედაპირის სიხარისხს, განზომილებათა სტაბილურობას და დეფექტების რაოდენობას, რაც ზემოქმედებს შემდგომი შეკრების ოპერაციებზე. საუკეთესო ფოტოელექტრული ფრეიმების პულტრუზიის ფორმების დიზაინში გამოყენებულია სპეციალიზებული საფარები, მაგალითად ქრომის ნიტრიდი ან ტიტანის და ალუმინის ნიტრიდი, რომლებიც უზრუნველყოფენ როგორც აბრაზიული წინააღმდეგობას, ასევე მასალის გამოყოფის თვისებებს, რაც მინიმიზაციას ახდენს მასალის მიბმას და უზრუნველყოფს მასალის სიმშრალეს და უწყვეტობას დიეს ცარცელში. საფარის არჩევის კრიტერიუმებში უნდა შედიოდეს საფარის თავსებადობის დადასტურება თქვენს კონკრეტულ ალუმინის შენადნობში, საფარის სიცოცხლის შეფასება წარმოების პირობებში და მენტენანსის მიზნით ხელმისაწვდომობის შეფასება საფარის ხელახლა დასაფარად. მწარმოებლებისთვის მნიშვნელოვანია მასალის დამუშავების მოთხოვნების განსაზღვრა და მათი შესაბამისი ფორმის შესრულების მახასიათებლებთან შეთავსება, რათა თავიდან აიცილონ ძვირადღირებული თავსებადობის პრობლემები, რომლებიც ხელს უშლის წარმოების ეფექტურობას.
Თერმული მართვის სისტემის ინტეგრაციისა და გაგრილების ეფექტურობის შეფასება
Გაგრილების არხების დიზაინისა და სითბოს გამოყოფის შესაძლებლობის შეფასება
Თერმული მართვა წარმოადგენს ფოტოვოლტაიკური ფრეიმის პულტრუზიის ფორმის შერჩევის ერთ-ერთ ყველაზე მნიშვნელოვან სამუშაო მახასიათებლს, რადგან არაკმარის გაგრილების შესაძლებლობა პირდაპირ იწვევს გაზომვის არასტაბილურობას, ზედაპირის დეფექტებს და ფორმის სწრაფ აბრაზიულ wear-ს, რაც მასობრივი წარმოებლის მიზნებს არღვევს. კარგად შემუშავებული ფოტოვოლტაიკური ჩარჩოს პულტრუზიული ფორმა შეიცავს სტრატეგიულად განლაგებულ გაგრილების არხებს, რომლებიც მოწესრიგებულ ტემპერატურულ განაწილებას არჩევენ დიეს ფართობზე და საშუალებას აძლევენ სიმკვრივის სიჩქარის ზუსტად კონტროლირებას მასალის მახასიათებლების ოპტიმიზაციისთვის. გაგრილების სისტემის არქიტექტურას უნდა ჰქონდეს საკმარისი არხის განივკვეთის ფართობი, ოპტიმიზებული სიმკვრივის გზის გეომეტრია და საკმარისი შესასვლელი/გამოსასვლელი პორტების ზომები, რათა მხარი დაუჭაროს უწყვეტი მაღალმოცულობის წარმოებლის მიერ დაკისრებულ სითბოს ტვირთს ისე, რომ არ შეიქმნას ტემპერატურული გრადიენტები, რომლებიც იწვევენ გამოხრას ან გაზომვის ცვალებადობას.
Წარმოებლებმა უნდა შეაფასონ გაგრილების სისტემის შესრულება დეტალური თერმული ანალიზის საშუალებით, რომელშიც შეიძლება შევიდეს კომპიუტერული სითხის დინამიკის მოდელირება, რათა დაამტკიცონ, რომ მოცემული ფორმების დიზაინები შეძლებს მიზნად დასახული სამუშაო ტემპერატურების შენარჩუნებას მოსალოდნელი წარმოების პირობებში. კრიტიკული შეფასების პარამეტრები მოიცავს გაგრილების სითხის სიჩქარის მოთხოვნებს, წნევის დაკლების მახასიათებლებს, ფორმის ზედაპირზე ტემპერატურის ერთგვაროვნებას და გაგრილების ციკლის ხანგრძლივობის გავლენას სრულ წარმოების სიჩქარეზე. უკეთესი ფოტოელექტრული ფრეიმების პულტრუზიის ფორმების დიზაინები ხშირად მოიცავს კონფორმალურ გაგრილების არხებს, რომლებიც მოჰყვება რთული პროფილის გეომეტრიების კონტურს, რაც უზრუნველყოფს თერმული პირობების ერთგვაროვნებას ექსტრუდირებული ფრეიმის ყველა ნაკვეთში. ეს თერმული ერთგვაროვნება პირდაპირ გადაისახება გამოსახულების ზომის უკეთეს კონტროლში და ნაგავის რაოდენობის შემცირებაში, რაც მისცემს გაზომვად ეკონომიკურ სარგებელს, რომელიც ამართლებს ფორმების მაღალი სპეციფიკაციის მოთხოვნებს.
Ტემპერატურის კონტროლის სისტემების ინტეგრაცია წარმოების ხაზის ინფრასტრუქტურაში
Ფოტოვოლტაიკური საყრდენის პულტრუზიის ფორმის გაცივების სისტემას უნდა შეიძლოს უხეშროდ ინტეგრირება არსებული წარმოების ხაზის ინფრასტრუქტურასთან, მათ შორის გაცივების მოწყობილობის სიმძლავრესთან, გამაგრების სითხის განაწილების ქსელებთან და ტემპერატურის მონიტორინგის სისტემებთან, რომლებიც საშუალებას აძლევენ რეალურ დროში პროცესის კონტროლს. არჩევის პროცესში წარმოებლებმა უნდა დაადასტურონ ფორმის გამაგრების სითხის მოთხოვნების და არსებული საწარმოს სისტემების შეთავსებადობა, მათ შორის გამაგრების სითხის ტიპის სპეციფიკაციები, სითხის გატარების სიმძლავრე, მიწოდების წნევის დიაპაზონი და ტემპერატურის კონტროლის სიზუსტე. ფორმის გაცივების მოთხოვნებსა და საწარმოს შესაძლებლობებს შორის არ შეთავსება შეიძლება შექმნას შეზღუდვები, რომლებიც შეზღუდავენ წარმოების მოცულობას ან გამოიწვევენ ძვირადღირებული ინფრასტრუქტურის განახლებებს, რაც აკორწინებს მასობრივი წარმოების ეკონომიკურ უპირატესობებს. დეტალური სპეციფიკაციების ცხრილები უნდა აღინიშნავდეს გამაგრების სითხის შეერთების სტანდარტებს, რეკომენდებულ სითხის გატარების პარამეტრებს და თერმული სიკვდილის მრუდებს მოსალოდნელი ექსპლუატაციური დიაპაზონის განმავლობაში.
Საწარმოო გარემოების უფრო მაღალი დონის სისტემები ყველურებით მოიცავს დახურული ციკლის ტემპერატურის კონტროლის სისტემებს რეალურ დროში მონიტორინგითა და ავტომატური რეგულირების შესაძლებლობებით, რაც საწარმოო პროცესების მანძილზე მთლიანად უზრუნველყოფს სასურველ თერმულ პირობებს. მზის ენერგიის ფრეიმების პულტრუზიის ფორმის მასობრივი წარმოებისთვის შერჩევისას შეაფასეთ ინტეგრირებული ტემპერატურის სენსორების მოწყობილობების ხელმისაწვდომობა, საწარმოს კონტროლის სისტემებთან მონაცემების ინტერფეისის თავსებადობა და თერმული სამუშაო მახასიათებლების მიხედვით პრედიქტიული მომსახურების პროტოკოლების მხარდაჭერა. ამ ინტეგრაციის შესაძლებლობებმა შეიძლება გამოიწვიოს გაგრილების სისტემის დეგრადაციის პროაქტიული გამოვლენა, სიზუსტით მარეგულირებლად ტემპერატურის კონტროლის საშუალებით ენერგიის მოხმარების ოპტიმიზაცია და ხარისხის საკონტროლო საბუთების მიზნით თერმული ისტორიის დოკუმენტირება. ამ შედეგად მიღებული ექსპლუატაციური ხილვადობა და კონტროლის შესაძლებლობები მნიშვნელოვნად ამაღლებს ღირებულებას მასობრივი წარმოების გარემოებში, სადაც პროცესის სტაბილურობა პირდაპირ აისახება პროდუქტის ხარისხზე და წარმოების ეფექტურობაზე.
Განზომილებითი სიზუსტისა და გეომეტრიული დაშვების შესაძლებლობების ანალიზი
Შეკრების თავსებადობისთვის პროფილის დაშვების მოთხოვნების დადგენა
Ფოტოელექტრული ჩარჩოს პროფილების განზომილებიანი სიზუსტე პირდაპირ განსაზღვრავს აწყობის ეფექტურობას, სტრუქტურულ მთლიანობას და სისტემის საერთო მუშაობას, რაც გეომეტრიულ სიზუსტეს ფოტოელექტრული ჩარჩოს პულტრუზიული ყალიბის შერჩევისას უმთავრეს საკითხად აქცევს. თანამედროვე მზის პანელების სამონტაჟო სისტემებს სჭირდებათ ჩარჩოს კომპონენტები მკაცრი განზომილებიანი ტოლერანტობით, როგორც წესი, პლუს ან მინუს 0.15 მილიმეტრის ფარგლებში კრიტიკული აწყობის ინტერფეისებისთვის, რათა უზრუნველყოფილი იყოს მინის პანელებთან, შემაერთებელ ყუთებთან და სტრუქტურულ სამონტაჟო აპარატურასთან სათანადო მორგება. ფოტოელექტრული ჩარჩოს პულტრუზიულ ყალიბმა უნდა აჩვენოს შესაძლებლობა, მუდმივად აწარმოოს პროფილები ამ ტოლერანტობის დიაპაზონებში ხანგრძლივი წარმოების ციკლის განმავლობაში, ოპერაციის დროს თერმული გაფართოების, გაგრილების დროს მასალის შეკუმშვის და ყალიბის ექსპლუატაციის მთელი სიცოცხლის განმავლობაში თანდათანობითი ცვეთის დაგროვების გათვალისწინებით. მწარმოებლებმა უნდა დაადგინონ დეტალური ტოლერანტობის სპეციფიკაციები შემდგომი აწყობის მოთხოვნების საფუძველზე და დაადასტურონ, რომ კანდიდატი ყალიბები მოიცავს შესაბამის ზუსტი წარმოების სტანდარტებს და ხარისხის შემოწმების პროტოკოლებს.
Ფორმის წარმოების სიზუსტისა და საბოლოო პროდუქტის განზომილებითი სიზუსტის შორის ურთიერთობა მიმდინარეობს კასკადური ეფექტის მექანიზმით, სადაც საწყისი ფორმის დაშვების ზღვარი პირდაპირ აისახება მისაღებ პროდუქტის სპეციფიკაციებზე. სამზარეულო ფრეიმების ფოტოელექტრული პულტრუზიის ფორმების მაღალი სიზუსტით წარმოების დროს ჩვეულებრივ იყენებენ CNC მანქანებს, რომლების პოზიციური სიზუსტე 0,005 მილიმეტრში მოთავსდება, რასაც მიადგენენ კოორდინატული გაზომვის მანქანის (CMM) ვერიფიკაცია, რათა დარწმუნდენ გეომეტრიული შესატყოვნებლობის შესახებ მიწოდებამდე. არჩევის პროცესში მოუთხოვეთ დეტალური შემოწმების ანგარიშები, რომლებშიც დოკუმენტირებული იქნება რეალურად წარმოებული განზომილებები, ზედაპირის დასრულების გაზომვები და კრიტიკული პროფილის ელემენტების გეომეტრიული დაშვების ვერიფიკაცია. ეს დოკუმენტაცია აძლევს ობიექტურ მტკიცებულებას წარმოების შესაძლებლობებზე და ადგენს საწყის შესასრულებლად მოსალოდნელი სამუშაო მახასიათებლების საზღვრებს, რაც საფუძვლად სდევს მიღების კრიტერიუმებს და მიმდინარე ხარისხის მონიტორინგის პროტოკოლებს. მწარმოებლებმა, რომლებიც მიზანად აქვთ პრემიუმ ბაზრის სეგმენტების ან მკაცრი სამუშაო მოთხოვნების მქონე გამოყენებების დაკავება, უნდა მისცენ უპირატესობას იმ ფორმების მწარმოებლებს, რომლებიც აჩვენებენ უმაღლესი სიზუსტით წარმოების შესაძლებლობებს და მათ უზრუნველყოფილი მეტროლოგიური დოკუმენტაციით ამ შესაძლებლობებს მხარდაჭერენ.
Სიგრძივეში განზომილებითი სტაბილურობისა და აბრაზიული წინააღმდეგობის შეფასება
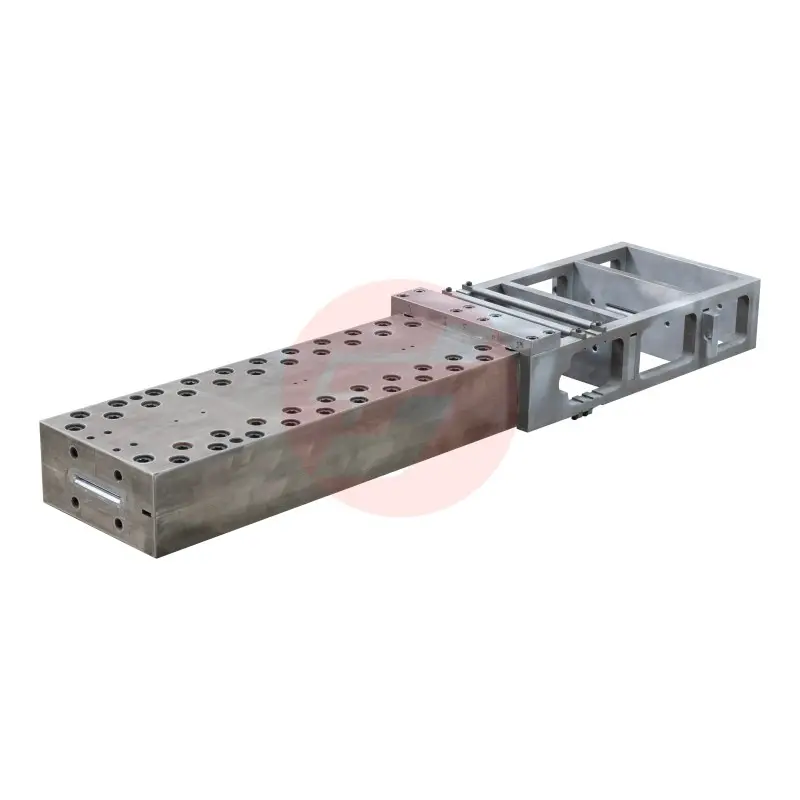
Თავდაპირველი განზომილებითი სიზუსტე ადგენს საწყის სამუშაო მახასიათებლებს, მაგრამ მილიონობით წარმოების ციკლის განმავლობაში განზომილებითი სტაბილურობა განსაზღვრავს, შეძლებს თუ არა ფოტოელექტრული ფრეიმის პულტრუზიის ფორმა შენარჩუნებას მასობრივი წარმოების ხარისხის სტანდარტებს ხშირად რეგულირების ან ადრეული ჩანაცვლების გარეშე. აბრაზიული ეროზია ალუმინის ოქსიდის ნაკრებების გამო, ადჰეზიური აბრაზია მასალის გადატანის შედეგად და ციკლური ტემპერატურის ზემოქმედების გამო წარმომავალი თერმული დატვირთვა თანდათან აუარესებს ფორმის გეომეტრიას, რაც განზომილებით გადახრას იწვევს და საბოლოოდ დასაშვები დაშორების საზღვრებს აღემატება. უმაღლესი ხარისხის ფორმების დიზაინი მოიცავს აბრაზიულად წინააღმდეგობის მქონე მასალებს, დაცვით ზედაპირულ მოვლენებს და გეომეტრიულ ელემენტებს, რომლებიც აბრაზიას ანაწილებენ არაკრიტიკულ ზედაპირებზე, რათა გაზარდონ ექსპლუატაციური სიცოცხლის ხანგრძლივობა და შენარჩუნდეს განზომილებითი მთლიანობა კრიტიკული დაშორების ზონებში.
Წარმოებლებმა უნდა მოუთხოვონ დოკუმენტირებული მოხმარების მონაცემები კანდიდატ ფოტოვოლტაიკური ფრეიმის პულტრუზიის ფორმების მომწოდებლებს, მათ შორის — განსაზღვრული წარმოების ინტერვალებით შესრულებული გაზომვები, რომლებიც ადასტურებენ ფორმების სტაბილურობას რეალური წარმოების პირობებში. აჩქარებული მოხმარების ტესტირების პროტოკოლები, როდესაც ისინი ხელმისაწვდომია, მნიშვნელოვან ინფორმაციას აძლევენ მოსალოდნელი მოხმარების ტემპების შესახებ და ეხმარებიან პრედიქტიული ტექნიკური მომსახურების გრაფიკების შედგენაში, რაც ფორმების ეფექტური გამოყენების ოპტიმიზაციას უზრუნველყოფს. ამასთან, შეაფასეთ კრიტიკული მოხმარების ზედაპირების ხელმისაწვდომობა შემოწმების, გაზომვის და შესაძლო რემონტისთვის — მაგალითად, ხელახლა მექანიკური დამუშავების ან ზედაპირის აღდგენის საშუალებით. მონტაჟისა და მომსახურების საშუალებებით დასახელებული ფორმები, რომლებიც საშუალებას აძლევენ გაზომვის პარამეტრების აღდგენას, გაზრდიან მათ ეფექტურ სამსახურის ხანგრძლივობას და შეამცირებენ სრულად შეცვლის საჭიროების გარეშე მთლიან საკუთრების საფასურს. ამ გრძელვადი ხედვა გაზომვის პარამეტრების სტაბილურობასა და მომსახურების შესაძლებლობაზე გამოყოფს ნამდვილად წარმოების მზად მყოფ ფოტოვოლტაიკური ფრეიმის პულტრუზიის ფორმებს სხვა ალტერნატივებისგან, რომლებიც შეიძლება დაკმაყოფილებენ საწყის სპეციფიკაციებს, მაგრამ ვერ უზრუნველყოფენ მუდმივ მაღალი მოცულობის წარმოების მოთხოვნებს.
Წარმოების ხარისხის, მომავალი მომწოდებლების შესაძლებლობების და ტექნიკური მხარდაჭერის შეფასება
Მომწოდებლის წარმოების სტანდარტებისა და ხარისხის სერტიფიკატების დადასტურება
Ფოტოვოლტაიკური საყდარის პულტრუზიის ფორმის ხარისხი და სიმდგრადობა საბოლოო ჯამში დამოკიდებულია მომწოდებლის ორგანიზაციის წარმოების შესაძლებლობებზე, ხარისხის მართვის სისტემებზე და ტექნიკურ ექსპერტიზაზე, რაც მომწოდებლის კვალიფიკაციას არჩევის პროცესის არსებით კომპონენტად აქცევს. ფოტოვოლტაიკური ინდუსტრიის საჭიროებებს მომსახურებას ახდენდი რეპუტაციული ფორმების წარმოებლები ჩვეულებრივ მართავენ ISO 9001 ხარისხის მართვის სერტიფიკატს როგორც საბაზო სტანდარტს, ხოლო წამყვანი მომწოდებლები ასევე ფლობენ ინდუსტრიასპეციფიკურ სერტიფიკატებს, რომლებიც ადასტურებენ ექსტრუზიისა და პულტრუზიის მიზნებისთვის სიზუსტის მოწყობილობებში სპეციალიზებულ ექსპერტიზას. მომწოდებლის შეფასების დროს წარმოებლებმა უნდა ჩაატარონ სრული შესაძლებლობათა შეფასება, რომელშიც შეიძლება შედიოდეს საწარმოს აუდიტი (როდესაც ეს შესაძლებელია), ხარისხის დოკუმენტაციის სისტემების შემოწმება და მეტროლოგიური მოწყობილობების კალიბრაციისა და მოვლის პროტოკოლების ვერიფიკაცია, რაც უზრუნველყოფს წარმოების სიზუსტის მუდმივ დაცვას.
Ფორმალური სერტიფიკატების გარდა, შეაფასეთ მომწოდებლის წარმატებული გამოცდილობა მზის ენერგიის ფრეიმების პულტრუზიის ფორმების სისტემების წარმოებაში მასობრივი წარმოების მიზნებისთვის, მათ შორის მსგავსი წარმოების მასშტაბებზე შესრულებული რეფერენციული ინსტალაციები და დოკუმენტირებული შედეგები. მოუთხოვეთ დეტალური შემთხვევების ანალიზი, რომელიც ადასტურებს წარმატებულ განხორციელებას მაღალი მოცულობის წარმოების გარემოში, მათ შორის წარმოების მოცულობის მიღწევები, გეომეტრიული სტაბილურობის მონაცემები და ექსპლუატაციური სიცოცხლის მაჩვენებლები, რომლებიც საერთოდ ადასტურებენ რეალური პირობებში მიღებულ შედეგებს. მომწოდებლის გამოცდილობა თქვენს კონკრეტულ ალუმინის შენადნობებზე, პროფილების გეომეტრიაზე და წარმოების სიჩქარის მოთხოვნებზე მიუთითებს განხორციელების რისკის შემცირებაზე და წარმატებული შედეგის მიღების უფრო მაღალ ალბათობაზე. ამასთანავე, შეაფასეთ მომწოდებლის ინჟინერული მხარდაჭერის შესაძლებლობები სპეციფიკაციების დამუშავების ეტაპზე, რადგან კვალიფიციური ტექნიკური რჩევები ეხმარება ფორმის დიზაინის პარამეტრების ოპტიმიზაციაში თქვენს კონკრეტულ გამოყენებასა და წარმოების მიზნებზე მისადაგებლად.
Ტექნიკური მხარდაჭერის ხელმისაწვდომობისა და მომსახურების მომსახურების პროტოკოლების დამყარება
Გადაცემის შემდგომი ტექნიკური მხარდაჭერა, მომსახურების სერვისები და ტექნიკური პრობლემების აღმოფხვრის დახმარება მნიშვნელოვნად მოქმედებს ფოტოვოლტაიკური ფრეიმის პულტრუზიის ფორმების დაყენების გრძელვადიან ექსპლუატაციურ წარმატებაზე, განსაკუთრებით საწყისი ჩართვის და პროცესის ოპტიმიზაციის ეტაპებზე. სრული მომწოდებლის მხარდაჭერის პროგრამები უნდა მოიცავდეს დაყენების მეთვალყურეობას, ოპერატორების მომზადებას, პროცესის პარამეტრების დამუშავების დახმარებას და წარმოების გარკვეული გამოწვევების წარმოშობის შემთხვევაში სწრაფად მომზადებულ ტექნიკურ კონსულტაციას. შერჩევის პროცესში განსაზღვრეთ მოცემული მხარდაჭერის სერვისების მოცულობა და ხელმისაწვდომობა, ტექნიკური კითხვებზე პასუხის მიცემის დროის გარანტიები და სამსახურელო პერსონალის გეოგრაფიული ხელმისაწვდომობა, რომელიც შეძლებს საჭიროების შემთხვევაში სავარაუდო მოშორებული მხარდაჭერის არ მოქმედების შემთხვევაში საკონტაქტო დახმარების მიწოდებას. მომწოდებლები, რომლებიც სთავაზობენ მიმართულ ტექნიკურ ანგარიშის მართვას, რეგულარულ შედეგების შეფასების კონსულტაციებს და პროაქტიულ რეკომენდაციებს პროცესის ოპტიმიზაციის შესახებ, მიაწოდებენ დამატებით ღირებულებას, რომელიც გასცდება ფიზიკური ფორმის ჰარდვერის ფარგლებს.
Მომსახურების მომზადების ხელმისაწვდომობა წარმოადგენს კიდევე ერთ მნიშვნელოვან მხარდაჭერის სფეროს, რადგან ფოტოელექტრული საყრდენი საფორმო პულტრუზიის სისტემებს საჭიროებს პერიოდულ შემოწმებას, სუფთავას, ზედაპირის მომზადების აღდგენას და შესაძლო რესტავრაციას მათი ექსპლუატაციური სიცოცხლის განმავლობაში ოპტიმალური მოსამსახურებლო მახასიათებლების შენარჩუნების მიზნით. შეაფასეთ მომწოდებლის შესაძლებლობები მომსახურების მიწოდებაში, რომელშიც შედის გაზომვითი შემოწმება, აბრაზიული მოცვლის შეფასება, ზედაპირის საფარის აღდგენა და საჭიროების შემთხვევაში კომპონენტების ჩანაცვლება. რეკომენდებული მომსახურების ინტერვალების, დეტალური მომსახურების პროცედურების და შეცვლადი კომპონენტების ხელმისაწვდომობის ხელოვნური დოკუმენტაცია უზრუნველყოფს წარმოებლებს ეფექტური პრევენციული მომსახურების პროგრამების განხორციელებას, რაც მაქსიმიზაციას უწყობს საფორმო სიცოცხლის ხანგრძლივობას და ამცირებს განუსაკუთრებელ შეჩერებებს. მომწოდებლები, რომლებიც სთავაზობენ სრულ ციკლურ მხარდაჭერას, მათ შორის დიზაინის გაუმჯობესებების და ტექნოლოგიური განვითარებების შესაძლებლობების ჩართვას, სთავაზობენ სტრატეგიული პარტნიორობის ღირებულებას, რომელიც წვლილს შეაქვს წარმოების გრძელვადი კონკურენტუნარიანობასა და ოპერაციულ სრულყოფილებაში.
Ხარჯეფექტურობის ბალანსის და სრული საკუთრების ეკონომიკის ოპტიმიზაცია
Სრული ცხოვრების ციკლის ხარჯების მოდელების შემუშავება
Ეფექტური ფოტოვოლტაიკური რამკის პულტრუზიის ფორმის შერჩევა მოითხოვს საწყისი შეძენის ფასის შედარების გასაღებას და სრული ცხოვრების ციკლის ხარჯების ანალიზს, რომელიც მოიცავს ყველა საკუთრების ხარჯს მოსალოდნელი ექსპლუატაციური სიცოცხლის ხანგრძლივობის განმავლობაში. სრული საკუთრების ხარჯების მოდელები უნდა მოიცავდეს საწყის კაპიტალურ ინვესტიციას, დაყენებისა და შემოწმების ხარჯებს, მოხმარებლის საშუალებების ხარჯებს (მათ შორის გაგრილების სითხე და მომსახურების მასალები), პერიოდული სერვისისა და რემონტის ხარჯებს, გაგრილების სისტემების ენერგიის მოხმარებას და საბოლოო ჩანაცვლების ან განკარგვის ხარჯებს. ეს მთლიანი ეკონომიკური მიდგომა ხშირად აჩენს, რომ უფრო მაღალი საწყისი ხარჯის მქონე პრემიუმ ფორმები უკეთეს ეკონომიკურ შედეგს აძლევენ გასაგრძელებელი ექსპლუატაციური სიცოცხლის ხანგრძლივობის, მცირე მომსახურების სიხშირის, დაბალი დეფექტების რაოდენობის და გაუმჯობესებული წარმოების ეფექტურობის წყალობით, რაც შემცირებს ერთეულის წარმოების ხარჯებს.
Წარმოებლებმა უნდა შეიმუშავონ დეტალური საფინანსო მოდელები, რომლებიც პროგნოზავენ საკუთრების ხარჯებს რამდენიმე წლის განმავლობაში, რასაც ეფუძნება რეალისტური ვარაუდები წარმოების მოცულობაზე, მომსახურების მოთხოვნებზე და სამარაგების მიერ მოწოდებული მონაცემებისა და საინდუსტრიო სტანდარტების საფუძველზე დადგენილი ეფექტიანობის დაკლების ტემპებზე. მგრძნობარობის ანალიზი, რომელიც შეისწავლის როგორ აისახება მნიშვნელოვანი პარამეტრების (როგორიცაა წარმოების მოცულობა, ფორმის სიცოცხლის ხანგრძლივობა ან მომსახურების ხარჯები) ცვალებადობა საერთო საკუთრების ეკონომიკაზე, ეხმარება იდენტიფიცირებაში იმ სპეციფიკაციების, რომლებიც სხვადასხვა ექსპლუატაციურ სცენარში უმეტესად მისაღები ეკონომიკურ შედეგებს აძლევს. მაღალი მოცულობის წარმოების შემთხვევაში, განზომილებითი თანმიმდევრობის, თერმული ეფექტიანობის ან ექსპლუატაციური სიცოცხლის მცირე გაუმჯობესებები იძლევა მნიშვნელოვან კუმულატიურ ეკონომიკურ სარგებელს, რაც ამართლებს ფოტოელექტრული ფრეიმის პულტრუზიის ფორმების პრემიუმ ინვესტიციებს. ეს ანალიტიკური მიდგომა ხარჯებისა და ეფექტიანობის ოპტიმიზაციაში უზრუნველყოფს შეძენის გადაწყვეტილებების შერჩევას სტრატეგიული წარმოების მიზნებთან შესატყოვნებლად, არ არის მხოლოდ საწყისი კაპიტალური ხარჯების მინიმიზაცია.
Ტექნიკური სპეციფიკაციების მოთხოვნებისა და ბიუჯეტური შეზღუდვების ბალანსირება
Მიუხედავად იმისა, რომ სრული ცხოვრების ციკლის ხარჯების ანალიზი მიაწოდებს მნიშვნელოვან გადაწყვეტილების მიღების ჩარჩოს, წარმოებლებს საბოლოო ჯამში უნდა დააბალანსონ ტექნიკურად ოპტიმალური სპეციფიკაციები რეალისტური ბიუჯეტური შეზღუდვებისა და კაპიტალის განაწილების პრიორიტეტების წინააღმდეგ. პრაქტიკული ფოტოვოლტაიკური რამკების პულტრუზიის ფორმების შერჩევა ხშირად მოიცავს იმ ყველაზე მნიშვნელოვანი სამუშაო პარამეტრების გამოვლენას, რომლებიც განსაკუთრებით გავლენას ახდენენ ხარისხსა და ეფექტურობას, შემდეგ კი ამ სფეროებში სპეციფიკაციების ოპტიმიზაციას და ნაკლებად მნიშვნელოვანი მახასიათებლების მიმართ უფრო მომდევნო შესაძლებლობების მიღებას. მაგალითად, წარმოებლებს შეიძლება მისცენ პრიორიტეტი პრემიუმ მასალებსა და ზედაპირის მოვრცებებს იმ მაღალი აბრაზიული ტვირთის არეებში, რომლებიც განსაკუთრებით მნიშვნელოვანია გეომეტრიული სიზუსტის უზრუნველყოფისთვის, ხოლო სტრუქტურული კომპონენტებისთვის, რომლებიც დაბალი ძაბვის ქვეშ მუშაობენ, შეიძლება გამოყენებულ იქნას სტანდარტული ხარისხის მასალები. ამ მიმართული ოპტიმიზაციის მიდგომა მაქსიმიზაციას ახდენს წარმოების ხარისხსა და ეფექტურობას პირდაპირ მომხმარებლის მოთხოვნებზე გავლენას ახდენელ სფეროებში, ხოლო საერთო ინვესტიციების დონე კი მართვის საშუალებას აძლევს.
Ფაზობრივი განხორციელების სტრატეგიები წარმოადგენს კიდევა ერთ მიდგომას კაპიტალური მოთხოვნილებეას მართვისთვის, ხოლო ერთდროულად მიიღება ოპტიმალური წარმოებლური შესაძლებლობები. საწყისი მონტაჟები შეიძლება გამოიყენონ დამტკიცებული საშუალო სპეციფიკაციის ფოტოელექტრული რამკა პულტრუზიის ფორმები, რომლებიც აკმაყოფილებენ მიმდინარე წარმოებლურ მოთხოვნილებებს, ხოლო შემდგომში განხორციელდება პრემიუმ სპეციფიკაციებზე გადასვლა, რაც მოხდება წარმოებლური მოცულობის გაზრდასა და ეკონომიკური გამარტების გაძლიერებასთან ერთად. ეს ევოლუციური მიდგომა ამცირებს საწყის ფინანსურ რისკს, ამავე დროს ამყარებს ექსპლუატაციურ გამოცდილობას, რომელიც მომავალში სპეციფიკაციების შერჩევის გადაწყვეტილებებს აფორმებს ფაქტიური წარმოებლური მონაცემების საფუძველზე, არა კი თეორიული პროგნოზების საფუძველზე. მიუხედავად მიღებული კონკრეტული მიდგომის სახეობისა, წარმატებული ფორმების შერჩევისთვის სჭირდება პრიორიტეტების გასარკვევად მკაცრი ფორმულირება, ბიუჯეტური შეზღუდვების რეალისტული შეფასება და სპეციფიკაციებზე დისციპლინირებული ფოკუსი, რომლებიც მიზანშეწონილ ექსპლუატაციურ სარგებელს უზრუნველყოფენ და შეესაბამებიან წარმოების მიზნებს და ბაზრის პოზიციონირების სტრატეგიებს.
Ხშირად დასმული კითხვები
Რა არის ფოტოვოლტაიკური ფრეიმის პულტრუზიის ფორმის ტიპური სიცოცხლის ხანგრძლივობა უწყვეტი წარმოების პროცესში?
Სწორად მორგებული და მოვლილი ფოტოვოლტაიკური ფრეიმის პულტრუზიის ფორმა, რომელიც მასობრივი წარმოებისთვისაა შექმნილი, ჩვეულებრივ აღწევს ექსპლუატაციურ სიცოცხლის ხანგრძლივობას ერთიდან სამი მილიონ წარმოების ციკლამდე, რაც შეესაბამება მიახლოებით სამიდან შვიდ წლამდე უწყვეტი ექსპლუატაციის ხანგრძლივობას — ეს დამოკიდებულია წარმოების ინტენსივობასა და მოვლის ხარისხზე. პრემიუმ კლასის ფორმები, რომლებიც წარმოებულია მაღალი ხარისხის ინსტრუმენტული ფოლადის შენაირებებისგან და მათ გააჩნიათ სპეციალიზებული ზედაპირული მოვლის მეთოდები, შეიძლება ამ სტანდარტებს გადააჭარბონ, ხოლო ეკონომიკური კლასის ალტერნატივები შეიძლება მოითხოვონ უფრო ადრე ჩანაცვლებას. ფაქტობრივი სიცოცხლის ხანგრძლივობა ძალზე მეტად არის დამოკიდებული მასალების თავსებადობაზე, გაგრილების სისტემის ეფექტურობაზე, მოვლის პროტოკოლებზე და ექსპლუატაციის პირობებზე, მათ შორის ტემპერატურის კონტროლის სიზუსტე და დაბინძურების მართვა.
Როგორ აისახება გაგრილების სისტემის სპეციფიკაციები ფოტოვოლტაიკური ფრეიმის ხარისხსა და წარმოების ეფექტურობაზე?
Გაგრილების სისტემის შესაძლებლობები ფოტოვოლტაიკური რამკების პულტრუზიის ფორმებში პირდაპირ ავლენს გავლენას ზომის სიზუსტეზე, ზედაპირის ხარისხზე, მასალის თვისებებზე და წარმოების ციკლის ხანგრძლივობაზე, რაც თერმული მართვის ერთ-ერთ ყველაზე მნიშვნელოვან სამუშაო ფაქტორად აქცევს. არაკმარჯაო გაგრილების შესაძლებლობა იწვევს არაერთგვაროვან ტემპერატურულ განაწილებას, რომელიც იწვევს ზომების ცვალებადობას, ზედაპირის დეფექტებს და შიგა ძაბვის ნიმუშებს, რაც არღვევს რამკების სტრუქტურულ მტკიცებას. საპირისპიროდ, ოპტიმიზებული გაგრილების სისტემები საშუალებას აძლევენ სიმყარის ჩამოყალების სიჩქარის ზუსტად კონტროლირებას, რაც აუმჯობესებს მასალის თვისებებს და ამავე დროს შენარჩუნებს მკაცრ ზომის დასაშვებ გადახრებს. ეფექტური გაგრილება ასევე ამცირებს ციკლის ხანგრძლივობას ჩამოყალების აჩქარებით, რაც პირდაპირ ამატებს წარმოების მოცულობას და აუმჯობესებს წარმოების ეფექტურობას.
Როგორი ზომის დასაშვები გადახრები უნდა მივთითოთ ფოტოვოლტაიკური რამკების პროფილებისთვის?
Ფოტოვოლტაიკური საყრდენი პროფილების განზომილებითი დაშვების მოთხოვნები იცვლება მიმართულების მოთხოვნებისა და შეკრების მეთოდების მიხედვით, მაგრამ თანამედროვე სოლარული პანელების სისტემების ტიპური სპეციფიკაციები მოითხოვს დაშვებებს ±0,15 მილიმეტრი კრიტიკული შეკრების ინტერფეისებისთვის და ±0,25 მილიმეტრი არაკრიტიკული განზომილებებისთვის. მაღალი სიზუსტის მოთხოვნების მქონე აპლიკაციები ან ავტომატიზებული შეკრების სისტემები შეიძლება მოითხოვონ უფრო მკაცრი დაშვებები, რომლებიც მიაღწევენ ±0,10 მილიმეტრს, ხოლო ნაკლებად მოთხოვნად მომხმარებლის აპლიკაციები შეიძლება დაშვებებს მიიღონ მაქსიმუმ ±0,30 მილიმეტრამდე. წარმოებლებმა უნდა დაადგინონ დაშვებების სპეციფიკაციები შემდგომი შეკრების მოთხოვნების მიხედვით, გათვალისწინებული უნდა იყოს რამდენიმე კომპონენტზე გასწავლილი დაშვებების ჯაჭვის ეფექტი და მკაცრი დაშვებების და წარმოების ხარჯებს შორის ეკონომიკური კომპრომისები.
Როგორ უნდა შეაფასონ წარმოებლებმა ფოტოვოლტაიკური საყრდენის პულტრუზიის ფორმის მომწოდებლის შესაძლებლობები?
Ფოტოვოლტაიკური საყრდენი საფორმო პულტრუზიის ფორმების სრული მომწოდებლის შეფასება უნდა შეიცავდეს წარმოების შესაძლებლობების შეფასებას, მათ შორის სიზუსტის მაღალი მოთხოვნილებების მქონე მექანიკური დამუშავების მოწყობილობებსა და მეტროლოგიურ სისტემებს, ხარისხის მართვის სერტიფიკატებს (მაგალითად, ISO 9001), მსგავსი წარმოების მოდელების მიხედვით საინდუსტრიო გამოცდილობას, ტექნიკური ინჟინერული მხარდაჭერის ხელმისაწვდომობას და მიწოდების შემდგომი მომსახურების შესაძლებლობებს. მოუთხოვეთ საბუთები მსგავსი წარმოების მასშტაბის მქონე რეფერენციული ინსტალაციების შესახებ, შეამოწმეთ არსებული მომხმარებლების დოკუმენტირებული სამუშაო მონაცემები და შეაფასეთ მომწოდებლის რეაგირების სისწრაფე და ტექნიკური ღრმასი სპეციფიკაციების დამუშავების პროცესში. ამასთანავე, შეაფასეთ მომწოდებლის ორგანიზაციის გრძელვადიანი სტაბილურობა და საფინანსო ჯანმრთელობა, რათა უზრუნველყოთ ფორმების ექსპლუატაციის მთელი ხანგრძლივობის განმავლობაში მხარდაჭერის ხელმისაწვდომობა, რადგან ტექნიკური დახმარება და მომსახურების სერვისები მნიშვნელოვნად გავლენას ახდენენ წარმატებულ იმპლემენტაციასა და მუდმივ სამუშაო შედეგებზე.
Სარჩევი
- Წარმოების მოცულობის მოთხოვნებისა და ფორმების გამძლეობის სპეციფიკაციების გაგება
- Თერმული მართვის სისტემის ინტეგრაციისა და გაგრილების ეფექტურობის შეფასება
- Განზომილებითი სიზუსტისა და გეომეტრიული დაშვების შესაძლებლობების ანალიზი
- Წარმოების ხარისხის, მომავალი მომწოდებლების შესაძლებლობების და ტექნიკური მხარდაჭერის შეფასება
- Ხარჯეფექტურობის ბალანსის და სრული საკუთრების ეკონომიკის ოპტიმიზაცია
-
Ხშირად დასმული კითხვები
- Რა არის ფოტოვოლტაიკური ფრეიმის პულტრუზიის ფორმის ტიპური სიცოცხლის ხანგრძლივობა უწყვეტი წარმოების პროცესში?
- Როგორ აისახება გაგრილების სისტემის სპეციფიკაციები ფოტოვოლტაიკური ფრეიმის ხარისხსა და წარმოების ეფექტურობაზე?
- Როგორი ზომის დასაშვები გადახრები უნდა მივთითოთ ფოტოვოლტაიკური რამკების პროფილებისთვის?
- Როგორ უნდა შეაფასონ წარმოებლებმა ფოტოვოლტაიკური საყრდენის პულტრუზიის ფორმის მომწოდებლის შესაძლებლობები?