
 EN
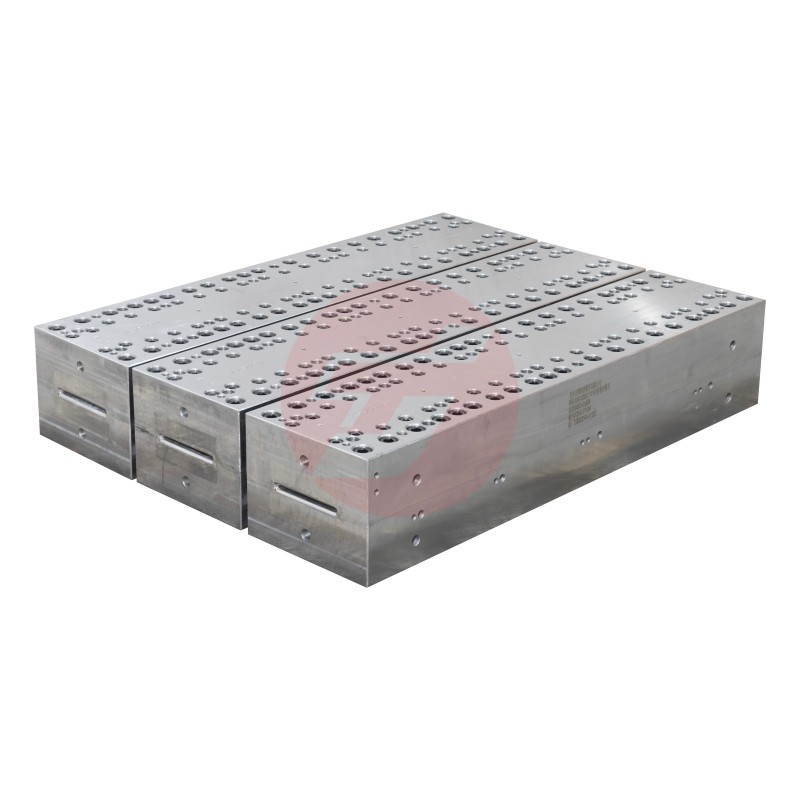
Выбор правильного прессформа для пултрузии рамы фотомодуля для массового производства представляет собой критическое решение, которое напрямую влияет на эффективность производства, качество продукции и долгосрочную рентабельность в индустрии солнечных панелей. По мере того как глобальный спрос на возобновляемые источники энергии продолжает расти, производители сталкиваются с возрастающим давлением по обеспечению высококачественных фотогальванических рамок по конкурентоспособным ценам при одновременном соблюдении стабильной геометрической точности и качества поверхности. Процесс пропитки (pultrusion), позволяющий непрерывное производство профилей с постоянным поперечным сечением, стал доминирующим методом изготовления алюминиевых фотогальванических рамок; однако сама пресс-форма выступает фундаментальным элементом, определяющим успех производства. Понимание того, как оценить и выбрать подходящую пресс-форму для пропитки фотогальванических рамок, требует всесторонних знаний в области совместимости материалов, теплового управления, требований к объёмам производства и протоколов обеспечения качества, соответствующих целям промышленного масштаба производства.
Процесс выбора пресс-формы для вытяжной пропитки (пултрузии) рамы фотогальванической панели в условиях массового производства выходит далеко за рамки простого совпадения геометрических размеров и охватывает такие аспекты, как тепловые характеристики, износостойкость, удобство технического обслуживания и потенциал масштабирования — все они в совокупности определяют, сможет ли производственная линия обеспечивать высокий объём выпуска без ущерба для установленных стандартов качества. В данном подробном руководстве рассматривается системный подход к оценке вариантов пресс-форм для пултрузии, выявлению ключевых показателей эффективности и принятию обоснованных закупочных решений, позволяющих сбалансировать первоначальные капитальные затраты и долгосрочную эксплуатационную эффективность. Учитывая аспекты материаловедения, требования к геометрической точности, интеграцию систем охлаждения и оптимизацию производственного цикла, производители могут создать методологическую основу для выбора пресс-форм пултрузии, обеспечивающих стабильную производительность на протяжении миллионов циклов изготовления при одновременном сокращении простоев и снижении себестоимости единицы продукции.
Понимание требований к объёмам производства и спецификаций долговечности пресс-форм
Расчёт ожидаемого количества производственных циклов и требований к сроку службы
При выборе пресс-формы для вытяжного формования рам солнечных батарей для массового производства первым критически важным этапом является точный расчет ожидаемого объема производства и перевод этого показателя в конкретные требования к долговечности пресс-формы. Промышленные производители рам солнечных батарей, как правило, ориентируются на годовые производственные цели в диапазоне от сотен тысяч до нескольких миллионов погонных метров, что соответствует непрерывной или почти непрерывной эксплуатации пресс-формы под воздействием тепловых и механических нагрузок. Правильно спроектированная пресс-форма для вытяжного формования рам солнечных батарей для массового производства должна продемонстрировать подтвержденную долговечность не менее одного миллиона циклов экструзии без существенного изменения геометрических размеров, что требует тщательного подбора материалов и соблюдения протоколов поверхностной обработки. Производителям необходимо документировать свой планируемый график производства, включая режимы смен, окна технического обслуживания и прогнозируемый объем выпуска, чтобы определить базовые требования к долговечности, которые лягут в основу спецификаций материалов пресс-формы.
Взаимосвязь между объемом производства и инвестициями в оснастку подчиняется четкому экономическому принципу: более высокие требования к долговечности оправдывают увеличение первоначальных капитальных затрат за счет продления срока эксплуатации и снижения частоты замены. Для предприятий, ориентированных на ежегодный выпуск более двух миллионов погонных метров профилей для фотоэлектрических рамок, инвестиции в высококачественные сплавы инструментальной стали с применением передовых методов поверхностного упрочнения обеспечивают лучшую себестоимость единицы продукции по сравнению с альтернативами более низкого класса, требующими преждевременной замены. Планировщикам производства следует разрабатывать детальные модели совокупной стоимости владения (TCO), учитывающие стоимость приобретения оснастки, ожидаемый срок эксплуатации, потребность в техническом обслуживании и интервалы замены, чтобы определить оптимальные требования к долговечности. Такой аналитический подход гарантирует, что выбор оснастки для пропиточной экструзии профилей фотоэлектрических рамок соответствует горизонтам финансового планирования и целям операционной устойчивости.
Соответствие технических характеристик пресс-форм требованиям переработки материала
Использование различных алюминиевых сплавов и композитных материалов при производстве рам для фотоэлектрических модулей предъявляет к пресс-формам для протяжки разные требования в отношении термостойкости и механической прочности, что делает оценку совместимости материалов обязательным этапом при их выборе. Пресс-форма для протяжки рам фотоэлектрических модулей должна выдерживать непрерывное воздействие расплавленного или полурасплавленного алюминия при температурах от 480 до 550 градусов Цельсия, сохраняя при этом размерную стабильность и целостность поверхности. Материалы пресс-форм должны обладать низким коэффициентом теплового расширения, чтобы предотвратить размерную ползучесть в течение длительных циклов производства, а также достаточной твёрдостью для сопротивления абразивному износу, вызванному образованием оксида алюминия и загрязнением частицами. Производителям, перерабатывающим специализированные алюминиевые сплавы с повышенной коррозионной стойкостью или улучшенной теплопроводностью, следует убедиться, что рассматриваемые пресс-формы выполнены из соответствующих марок материалов и оснащены поверхностными покрытиями, способными выдерживать указанные особенности металлургических свойств.
Взаимодействие химического состава перерабатываемого материала и состояния поверхности пресс-формы напрямую влияет на качество готовой продукции, включая отделку поверхности, стабильность геометрических размеров и уровень брака, что, в свою очередь, сказывается на последующих операциях сборки. Современные конструкции пресс-форм для протяжки рам для фотоэлектрических модулей оснащены специальными покрытиями, такими как нитрид хрома или нитрид титана-алюминия, обеспечивающими как износостойкость, так и хорошие антиадгезионные свойства, что минимизирует прилипание материала и способствует его плавному течению через полость матрицы. Критерии выбора должны включать проверку совместимости покрытия с конкретным сплавом алюминия, оценку долговечности покрытия в условиях серийного производства, а также анализ доступности повторного нанесения покрытия в целях технического обслуживания. Установив чёткие требования к переработке материалов и соотнеся их с подтверждёнными эксплуатационными характеристиками пресс-формы, производители могут избежать дорогостоящих проблем совместимости, снижающих эффективность производства.
Оценка интеграции системы теплового управления и эффективности охлаждения
Оценка конструкции каналов охлаждения и способности рассеивания тепла
Тепловой контроль представляет собой один из наиболее критических факторов производительности при выборе пресс-формы для протяжки профилей для фотогальванических модулей, поскольку недостаточная мощность охлаждения напрямую приводит к нестабильности геометрических размеров, поверхностным дефектам и ускоренному износу пресс-формы, что ставит под угрозу цели массового производства. Правильно спроектированная прессформа для пултрузии рамы фотомодуля пресс-форма включает каналы охлаждения, расположенные стратегически так, чтобы обеспечить равномерное распределение температуры по рабочей поверхности матрицы и одновременно позволить точно регулировать скорость затвердевания для оптимизации свойств материала. Архитектура системы охлаждения должна предусматривать достаточную площадь поперечного сечения каналов, оптимизированную геометрию траектории потока и соответствующие размеры входных/выходных отверстий, чтобы выдерживать тепловую нагрузку, возникающую при непрерывном высокопроизводительном производстве, без образования температурных градиентов, вызывающих коробление или отклонения в геометрических размерах.
Производителям следует оценивать эффективность системы охлаждения с помощью детального теплового анализа, включая моделирование методом вычислительной гидродинамики (CFD), если таковое доступно, чтобы убедиться, что предлагаемые конструкции пресс-форм способны поддерживать заданные рабочие температуры в условиях ожидаемого производства. Критическими параметрами оценки являются требуемый расход охлаждающей жидкости, характеристики перепада давления, равномерность температуры по поверхности матрицы и влияние времени цикла охлаждения на общую производственную мощность. Современные конструкции пресс-форм для пропиточной экструзии рам солнечных батарей зачастую включают каналы охлаждения конформного типа, повторяющие контур сложных профильных геометрий, что обеспечивает стабильные тепловые условия по всем участкам экструдируемой рамы. Такая тепловая однородность напрямую способствует повышению точности геометрических размеров изделий и снижению доли брака, обеспечивая измеримые экономические выгоды, которые оправдывают применение более дорогих спецификаций пресс-форм.
Интеграция систем контроля температуры в инфраструктуру производственной линии
Система охлаждения пресс-формы для вытяжки фотогальванических рамок должна интегрироваться бесшовно с существующей инфраструктурой производственной линии, включая мощность холодильной установки, сети распределения хладагента и системы контроля температуры, обеспечивающие управление процессом в реальном времени. На этапе выбора производители должны проверить совместимость требований пресс-формы к хладагенту и имеющихся на предприятии систем, включая спецификации типа хладагента, пропускную способность по расходу, диапазоны рабочего давления подачи и точность регулирования температуры. Несоответствие между требованиями к охлаждению пресс-формы и возможностями предприятия может привести к узким местам, ограничивающим производственную мощность, или вынудить провести дорогостоящие модернизации инфраструктуры, что сводит на нет экономические преимущества массового производства. Подробные технические спецификации должны чётко документировать стандарты подключения хладагента, рекомендуемые параметры расхода и температурные характеристики (кривые тепловой производительности) в пределах ожидаемого рабочего диапазона.
Современные производственные среды все чаще включают системы контроля температуры с замкнутым контуром, оснащённые функциями мониторинга в реальном времени и автоматической коррекции, которые обеспечивают поддержание оптимальных тепловых условий на протяжении всего производственного цикла. При выборе пресс-формы для вытяжного формования рамы фотогальванических панелей для массового производства следует оценить наличие встроенных посадочных мест для температурных датчиков, совместимость интерфейса передачи данных с системами управления предприятием, а также поддержку протоколов предиктивного технического обслуживания на основе анализа трендов тепловой производительности. Такие возможности интеграции позволяют заблаговременно выявлять деградацию систем охлаждения, оптимизировать энергопотребление за счёт точного контроля температуры и документировать тепловую историю для целей прослеживаемости качества. Получаемая в результате операционная прозрачность и управляемость обеспечивают существенную ценность в условиях высокопроизводительного массового производства, где стабильность технологического процесса напрямую влияет на качество продукции и эффективность изготовления.
Анализ точности размеров и возможностей соблюдения геометрических допусков
Установление требований к допускам профиля для обеспечения совместимости при сборке
Точность размеров профилей рам для фотоэлектрических модулей напрямую определяет эффективность сборки, конструкционную целостность и общую производительность системы, поэтому геометрическая точность является первоочередным критерием при выборе пресс-формы для экструзии рам фотоэлектрических модулей. Современные системы крепления солнечных панелей требуют рамных компонентов с узкими допусками по размерам — как правило, в пределах ±0,15 мм для критических соединительных поверхностей, — чтобы обеспечить правильную посадку на стеклянные панели, распределительные коробки и конструкционные крепёжные элементы. Пресс-форма для экструзии рам фотоэлектрических модулей должна демонстрировать способность стабильно выпускать профили в рамках указанных допусков в течение длительных циклов производства с учётом теплового расширения в процессе эксплуатации, усадки материала при охлаждении и постепенного износа в течение всего срока службы пресс-формы. Производителям следует разработать подробные спецификации допусков на основе требований к последующим операциям сборки и убедиться, что рассматриваемые пресс-формы соответствуют надлежащим стандартам прецизионного изготовления и включают протоколы контроля качества.
Взаимосвязь между точностью изготовления пресс-формы и размерной точностью конечного изделия подчиняется каскадному эффекту: исходные допуски пресс-формы напрямую влияют на достижимые технические характеристики изделия. Изготовление высокоточных пресс-форм для профилей солнечных каркасов методом пропиточного формования, как правило, выполняется на станках с ЧПУ с позиционной точностью не хуже 0,005 мм в сочетании с верификацией геометрических параметров на координатно-измерительных машинах перед поставкой. На этапе отбора поставщика запрашивайте подробные отчёты о контроле, содержащие данные об измеренных фактических размерах, параметрах шероховатости поверхности и проверке геометрических допусков критических элементов профиля. Такая документация служит объективным подтверждением производственных возможностей и устанавливает базовые ожидания по показателям качества, которые лежат в основе критериев приёмки и протоколов непрерывного контроля качества. Производителям, ориентированным на премиальные сегменты рынка или на применения с жёсткими требованиями к эксплуатационным характеристикам, следует отдавать предпочтение поставщикам пресс-форм, демонстрирующим превосходные возможности в области высокоточного производства и подкрепляющим их исчерпывающей метрологической документацией.
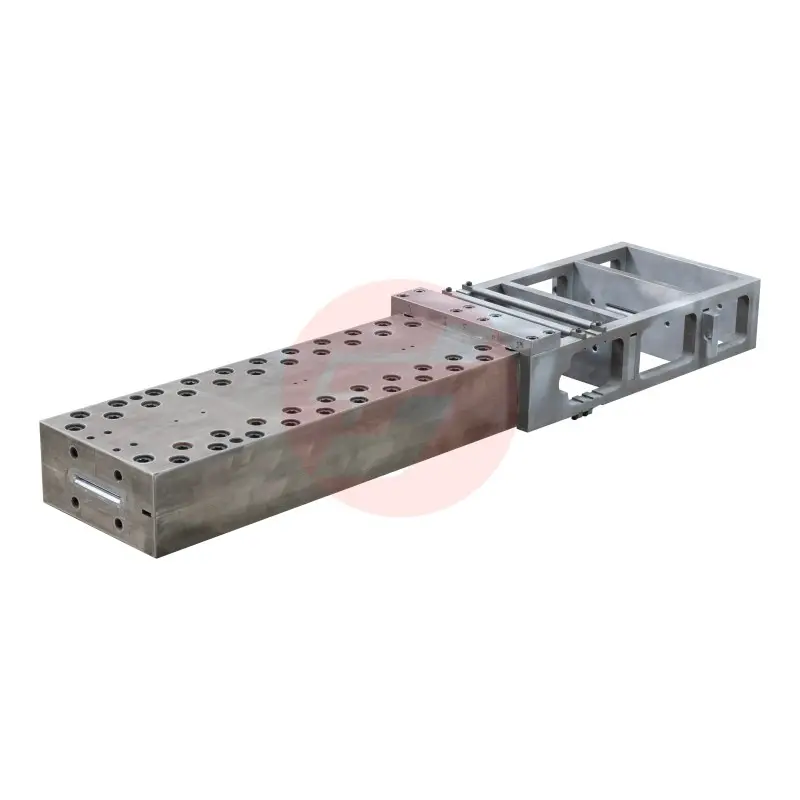
Оценка долгосрочной размерной стабильности и износостойкости
Хотя первоначальная размерная точность задаёт базовые эксплуатационные характеристики, долгосрочная размерная стабильность в течение миллионов производственных циклов определяет, способна ли пресс-форма для вытяжки рамы фотогальванических модулей поддерживать стандарты качества массового производства без частой корректировки или преждевременной замены. Механизмы износа — включая абразивную эрозию от частиц оксида алюминия, адгезионный износ вследствие переноса материала и термическую усталость при циклическом воздействии температур — постепенно ухудшают геометрию пресс-формы, вызывая размерный дрейф, который в конечном счёте выходит за пределы допустимых допусков. Совершенные конструкции пресс-форм предусматривают использование износостойких материалов, защитных поверхностных покрытий и геометрических элементов, распределяющих износ по некритическим поверхностям, что увеличивает срок службы оборудования при сохранении размерной стабильности в зонах критических допусков.
Производителям следует запрашивать у потенциальных поставщиков пресс-форм для пултрузии рам солнечных батарей документированные данные об износе, включая измерения геометрических размеров через установленные интервалы производства, подтверждающие стабильность характеристик в реальных условиях эксплуатации. При наличии ускоренных методов испытаний на износ такие протоколы позволяют получить ценную информацию о прогнозируемых темпах деградации эксплуатационных характеристик и способствуют разработке графиков профилактического обслуживания, оптимизирующих использование пресс-форм. Кроме того, необходимо оценить доступность критических поверхностей износа для осмотра, измерения и возможного восстановления посредством таких операций, как повторная механическая обработка или обновление поверхностного покрытия. Пресс-формы, спроектированные с учётом ремонтопригодности и возможности восстановления геометрических размеров, увеличивают эффективный срок службы и снижают совокупную стоимость владения по сравнению с конструкциями, требующими полной замены при достижении предельных значений износа. Такой долгосрочный подход к оценке геометрической стабильности и ремонтопригодности позволяет чётко отличить по-настоящему готовые к серийному производству решения в виде пресс-форм для пултрузии рам солнечных батарей от альтернативных вариантов, которые могут соответствовать первоначальным техническим требованиям, но не обеспечивают устойчивой производительности в условиях интенсивного массового производства.
Оценка качества производства, возможностей поставщика и технической поддержки
Проверка стандартов производства и сертификатов качества поставщика
Качество и надежность пресс-формы для вытяжки рамы фотогальванических модулей в конечном счете зависят от производственных возможностей, систем управления качеством и технической квалификации организации-поставщика, поэтому квалификация поставщика является обязательным элементом процесса выбора. Авторитетные производители пресс-форм, обслуживающие фотогальваническую отрасль, как правило, подтверждают соответствие базовому стандарту — сертификату ISO 9001 по системам менеджмента качества; при этом ведущие поставщики дополнительно обладают отраслевыми сертификатами, подтверждающими их специализированную экспертизу в области высокоточной оснастки для экструзионных и вытяжных применений. При оценке поставщиков производители должны проводить всестороннюю оценку возможностей, включая аудит производственных площадок (по возможности), анализ систем документации по качеству, а также проверку протоколов калибровки и технического обслуживания измерительного оборудования, обеспечивающих стабильную точность производства.
Помимо официальных сертификатов, оцените опыт поставщика в производстве систем экструзионных пресс-форм для фотогальванических рамок, предназначенных для применения в массовом производстве, включая примеры реализованных проектов на сопоставимых по объёмам производства объектах и документированные результаты эксплуатации. Запросите подробные кейсы, подтверждающие успешное внедрение в условиях высокопроизводительного серийного производства, включая данные о достигнутых объёмах выпуска, показатели геометрической стабильности профилей и метрики срока службы оборудования, которые служат объективным подтверждением реальных эксплуатационных характеристик. Опыт поставщика в работе со специфическими для вас марками алюминиевых сплавов, геометрией профилей и требованиями к производительности указывает на снижение рисков при внедрении и повышает вероятность успешной эксплуатации. Кроме того, оцените возможности поставщика по инженерной поддержке на этапе разработки технических требований: компетентные технические консультации способствуют оптимизации параметров конструкции пресс-форм с учётом ваших конкретных эксплуатационных требований и целей производства.
Определение доступности технической поддержки и протоколов сервисного обслуживания
Послепродажная техническая поддержка, сервисное обслуживание и помощь в устранении неисправностей существенно влияют на долгосрочный операционный успех установок пресс-форм для вытяжки рам для фотогальванических модулей, особенно на этапах первоначального ввода в эксплуатацию и оптимизации технологического процесса. Комплексные программы технической поддержки поставщиков должны включать надзор за монтажом, обучение операторов, содействие в разработке технологических параметров и оперативные технические консультации при возникновении производственных трудностей. На этапе выбора поставщика уточните объём и доступность предоставляемых услуг поддержки, обязательства по времени реагирования на технические запросы, а также географическую доступность сервисного персонала, способного оказать помощь на месте, когда удалённое устранение неисправностей оказывается недостаточным. Поставщики, предлагающие выделенного технического менеджера по работе с клиентом, регулярные консультации по анализу эффективности и проактивные рекомендации по оптимизации, предоставляют дополнительную ценность, выходящую за рамки физической пресс-формы.
Доступность сервисных услуг по техническому обслуживанию представляет собой ещё одно критически важное направление поддержки, поскольку системы экструзионных пресс-форм для фотогальванических рамок требуют периодического осмотра, очистки, обновления поверхностной обработки и, при необходимости, восстановления для поддержания оптимальных эксплуатационных характеристик на протяжении всего срока службы. Оцените возможности поставщика в части предоставления сервисных услуг, включая измерительный контроль геометрических параметров, оценку износа, обновление защитных покрытий поверхности и замену компонентов при необходимости. Чёткая документация рекомендуемых интервалов технического обслуживания, подробных процедур выполнения работ и наличия запасных компонентов позволяет производителям внедрять эффективные программы профилактического обслуживания, направленные на максимальное продление срока службы пресс-форм и минимизацию незапланированных простоев. Поставщики, предлагающие комплексную поддержку на всём жизненном цикле изделия, включая пути модернизации для интеграции улучшений конструкции и технологических новшеств, обеспечивают стратегическую ценность партнёрства, способствуя долгосрочной конкурентоспособности производства и операционному совершенству.
Оптимизация баланса «стоимость — эффективность» и общей экономики владения
Разработка комплексных моделей стоимости жизненного цикла
Эффективный выбор пресс-формы для протяжки фотогальванических рамок требует перехода от сравнения только первоначальной цены покупки к комплексному анализу стоимости жизненного цикла, учитывающему все расходы, связанные с владением, в течение ожидаемого срока эксплуатации. Модели общей стоимости владения должны включать первоначальные капитальные затраты, расходы на монтаж и ввод в эксплуатацию, расходы на расходные материалы, включая охлаждающую жидкость и материалы для технического обслуживания, периодические расходы на сервисное обслуживание и восстановление, энергопотребление систем охлаждения, а также расходы на окончательную замену или утилизацию. Такой целостный экономический подход зачастую показывает, что высококачественные спецификации пресс-форм с более высокой первоначальной стоимостью обеспечивают превосходные экономические результаты благодаря увеличенному сроку службы, снижению частоты технического обслуживания, меньшему количеству брака и повышению производственной эффективности, что снижает себестоимость единицы продукции.
Производителям следует разрабатывать детальные финансовые модели, прогнозирующие совокупные затраты на владение в течение нескольких лет с учётом реалистичных предположений об объёмах производства, потребностях в техническом обслуживании и темпах деградации эксплуатационных характеристик на основе данных, предоставленных поставщиками, и отраслевых эталонных показателей. Анализ чувствительности, исследующий влияние изменений ключевых параметров — таких как объём производства, срок службы пресс-формы или затраты на техническое обслуживание — на совокупную экономическую эффективность владения, помогает выявить те технические характеристики, которые обеспечивают наиболее устойчивую экономическую эффективность в различных эксплуатационных сценариях. Для применений в условиях массового производства даже незначительные улучшения в стабильности геометрических размеров, тепловой эффективности или срока службы оборудования дают существенные накопленные экономические выгоды, что оправдывает инвестиции в высококачественные пресс-формы для протяжки рам солнечных элементов. Такой аналитический подход к оптимизации соотношения «затраты — эффективность» обеспечивает соответствие решений в области закупок стратегическим целям производства, а не просто минимизацию первоначальных капитальных затрат.
Согласование требований к техническим характеристикам с бюджетными ограничениями
Хотя всесторонний анализ совокупной стоимости жизненного цикла предоставляет ценный инструмент для принятия решений, производителям в конечном итоге необходимо уравновешивать оптимальные технические характеристики с реалистичными бюджетными ограничениями и приоритетами распределения капитала. Практический выбор пресс-формы для протяжки рам солнечных батарей зачастую предполагает выявление наиболее критичных параметров эксплуатационных характеристик, определяющих качество и эффективность производства, после чего осуществляется оптимизация характеристик именно в этих областях при допущении более скромных возможностей в менее значимых аспектах. Например, производители могут отдать предпочтение высококачественным материалам и специальным поверхностным покрытиям в зонах повышенного износа, критичных для обеспечения геометрической точности, одновременно используя стандартные марки материалов для несущих компонентов, испытывающих меньшие нагрузки. Такой целенаправленный подход к оптимизации позволяет максимизировать эксплуатационные характеристики в тех областях, которые напрямую влияют на качество и эффективность производства, одновременно контролируя общий уровень инвестиций.
Поэтапные стратегии внедрения предлагают альтернативный подход к управлению капитальными затратами при постепенном наращивании производственных мощностей до оптимального уровня. Первоначальные установки могут использовать проверенные конструкции пресс-форм для вытяжки рам солнечных панелей среднего уровня технических характеристик, отвечающие текущим производственным потребностям, с последующим планом модернизации до премиальных характеристик по мере роста объёмов производства и укрепления экономического обоснования. Такой эволюционный подход снижает первоначальные финансовые риски и одновременно позволяет накопить операционный опыт, который служит основой для принятия будущих решений по техническим характеристикам на основе реальных производственных данных, а не теоретических прогнозов. Независимо от выбранной конкретной стратегии успешный выбор пресс-форм требует чёткого определения приоритетов, реалистичной оценки бюджетных ограничений и целенаправленного фокуса на технических характеристиках, обеспечивающих измеримые операционные преимущества, согласованные с целями производства и стратегиями позиционирования на рынке.
Часто задаваемые вопросы
Каков типичный срок службы пресс-формы для вытяжки рамы фотогальванической панели при непрерывном производстве?
Правильно спроектированная и поддерживаемая пресс-форма для вытяжки рамы фотогальванической панели, предназначенная для массового производства, обычно обеспечивает эксплуатационный ресурс в диапазоне от одного до трёх миллионов циклов производства, что соответствует примерно трём–семи годам непрерывной работы в зависимости от интенсивности производства и качества технического обслуживания. Пресс-формы премиум-класса, изготовленные из передовых сплавов инструментальной стали с применением специализированных покрытий поверхности, могут превышать эти показатели, тогда как экономичные аналоги могут потребовать замены через более короткие интервалы. Фактический срок службы в значительной степени зависит от совместимости материалов, эффективности системы охлаждения, протоколов технического обслуживания, а также условий эксплуатации, включая точность контроля температуры и управление загрязнениями.
Каким образом параметры системы охлаждения влияют на качество рамы фотогальванической панели и эффективность производства?
Эффективность системы охлаждения в пресс-формах для протяжки рам солнечных панелей напрямую влияет на точность геометрических размеров, качество поверхности, свойства материала и продолжительность производственного цикла, что делает тепловой контроль одним из наиболее критичных факторов эксплуатационных характеристик. Недостаточная мощность системы охлаждения вызывает неравномерное распределение температуры, приводящее к отклонениям размеров, дефектам поверхности и внутренним напряжённым состояниям, которые нарушают структурную целостность рамы. Напротив, оптимизированные системы охлаждения обеспечивают точный контроль скорости затвердевания, что улучшает свойства материала и одновременно сохраняет строгие допуски на размеры. Эффективное охлаждение также сокращает продолжительность цикла за счёт ускорения процесса затвердевания, непосредственно повышая производственную пропускную способность и улучшая общую эффективность производства.
Какие допуски на размеры следует указывать для профилей рам солнечных панелей?
Требования к допускам размеров профилей для рам солнечных батарей зависят от требований к применению и методов сборки, однако типичные спецификации для современных систем солнечных панелей предполагают допуски в пределах ±0,15 мм для критических соединительных поверхностей и ±0,25 мм — для некритических размеров. Для высокоточных применений или автоматизированных систем сборки могут потребоваться более жёсткие допуски, приближающиеся к ±0,10 мм, тогда как в менее требовательных случаях допускаются значения до ±0,30 мм. Производителям следует устанавливать спецификации допусков на основе требований к последующим операциям сборки с учётом суммарного накопления допусков по нескольким компонентам, а также экономических компромиссов между ужесточением допусков и затратами на производство.
Каким образом производители должны оценивать возможности поставщиков пресс-форм для экструзии под давлением (пултрузии) рам солнечных батарей?
Комплексная оценка поставщика пресс-форм для выдавливания рам солнечных панелей должна включать анализ производственных возможностей, в частности наличия высокоточного станочного оборудования и измерительных систем, сертификатов в области управления качеством, таких как ISO 9001, опыта работы в отрасли с аналогичными производственными задачами, доступности технической инженерной поддержки, а также возможностей сервисного обслуживания после поставки. Запросите информацию о реализованных проектах сопоставимого масштаба производства, изучите документированные данные об эксплуатационных показателях от существующих заказчиков и оцените оперативность реагирования и техническую компетентность поставщика на этапе разработки технических требований. Кроме того, проанализируйте долгосрочную устойчивость и финансовое состояние организации поставщика, чтобы гарантировать наличие поддержки на протяжении всего срока службы пресс-формы, поскольку техническая помощь и сервисное обслуживание существенно влияют на успешность внедрения и стабильность эксплуатационных характеристик.
Содержание
- Понимание требований к объёмам производства и спецификаций долговечности пресс-форм
- Оценка интеграции системы теплового управления и эффективности охлаждения
- Анализ точности размеров и возможностей соблюдения геометрических допусков
- Оценка качества производства, возможностей поставщика и технической поддержки
- Оптимизация баланса «стоимость — эффективность» и общей экономики владения
-
Часто задаваемые вопросы
- Каков типичный срок службы пресс-формы для вытяжки рамы фотогальванической панели при непрерывном производстве?
- Каким образом параметры системы охлаждения влияют на качество рамы фотогальванической панели и эффективность производства?
- Какие допуски на размеры следует указывать для профилей рам солнечных панелей?
- Каким образом производители должны оценивать возможности поставщиков пресс-форм для экструзии под давлением (пултрузии) рам солнечных батарей?