
 EN
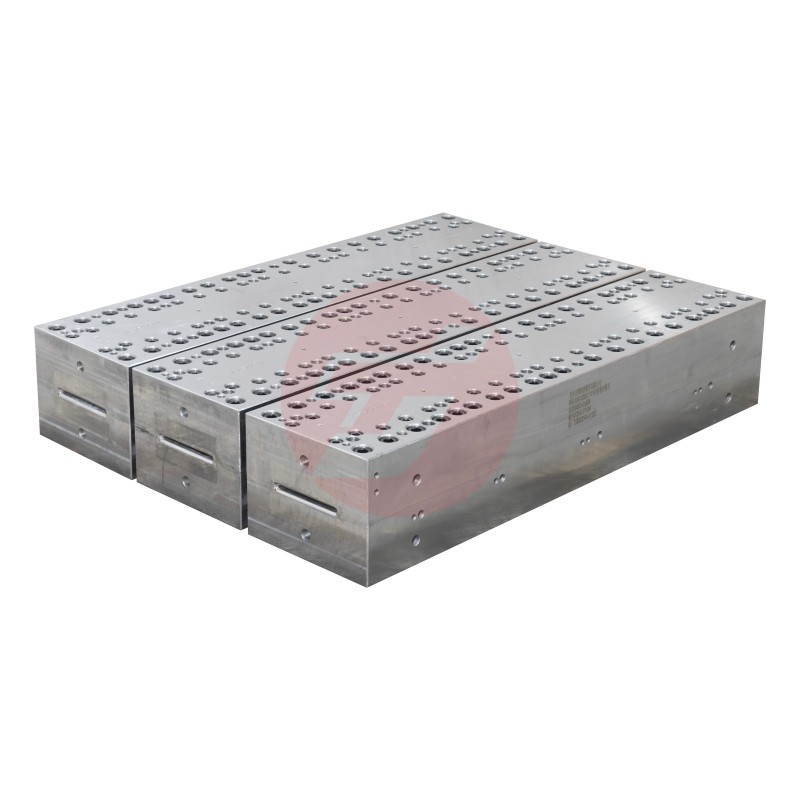
Избор на вистинскиот калап за извлачување на фотоволтаични рамки за масовна производство претставува критична одлука која директно влијае врз ефикасноста на производството, квалитетот на производот и долготрајната рентабилност во индустријата за производство на соларни панели. Со тоа што глобалната побарувачка за обновливи извори на енергија продолжува да расте, производителите се соочуваат со зголемен притисок да доставуваат фотоволтаични рамки од висок квалитет по конкурентни цени, при што истовремено ги одржуваат постојаната димензионална точност и квалитетот на површината. Процесот на пултрузија, кој овозможува континуирана производство на профили со униформен попречен пресек, стана доминантен метод за производство на алуминиумски фотоволтаични рамки, но самата калапа служи како основен елемент што ја определува успешноста на производството. Разбирањето како да се процени и избере соодветна калапа за пултрузија на фотоволтаични рамки бара комплексно знаење за компатибилност на материјали, термално управување, захтеви за количина на производство и протоколи за осигурување на квалитетот кои се усогласени со целите на индустриско производство.
Процесот на избор на калап за пултрузија на фотоволтаични рамки во средини за масовна производство се протега далеку над простото совпаѓање на димензии и вклучува карактеристики на топлинската перформанса, својства на отпорност кон носење, достапност за одржување и потенцијал за скалирање, што заедно одредува дали една производствена операција може да одржи високолумнозна производство без компромитирање на стандардите за квалитет. Овој комплексен водич ги истражува систематските методологии за проценка на опциите за калапи за пултрузија, идентификува критични индикатори на перформанси и овозможува информирани одлуки за набавка кои балансират почетната капитална инвестиција со долготрајната оперативна ефикасност. Со разгледување на аспекти од науката за материјали, барањата за геометриска прецизност, интеграција на системи за ладење и оптимизација на производствениот циклус, производителите можат да воспостават рамка за избор на калапи за пултрузија кои обезбедуваат постојана перформанса преку милиони производствени циклуси, додека минимизираат простој и намалуваат производствените трошоци по единица.
Разбирање на барањата за волумен на производство и спецификациите за издржливост на калапите
Пресметување на очекуваниот број на производствени циклуси и барањата за вкупен век на траење
При избор на калап за извлачување на фотоволтаички рамки за масовна производство, првиот критичен чекор е точното пресметување на очекуваниот волумен на производство и претворањето на тоа во специфични барања за трајност на калапот. Индустријалните производители на фотоволтаички рамки обично работат со целни волумени на производство од стотици илјади до неколку милиони линеарни метри годишно, што значи непрекинато или скоро непрекинато работење на калапот под термички и механички напрегања. Правилно специфициран калап за извлачување на фотоволтаички рамки за масовна производство треба да покаже докажана трајност надминувајќи најмалку еден милион циклуси на екструзија без значителна димензионална деградација, што бара внимателен избор на материјали и протоколи за површинска обработка. Производителите мора да документираат ги планираните распореди за производство, вклучувајќи ги работните смени, временските периоди за одржување и проектираниот волумен на производство, за да се определат основните барања за трајност кои ќе ги информираат спецификациите за материјалот од кој е направен калапот.
Врската помеѓу волуменот на производството и инвестициите во калапите следува јасен економски принцип според кој повисоките спецификации за издржливост оправдуваат зголемени почетни капитални трошоци преку проширена работна животна доба и намалена честота на замена. За фабрики што имаат цел годишно производство над два милиони метри профили за фотоволтаични рамки, инвестициите во премиум легури на челик за калапи со напредни третманти за површинско закврстување обезбедуваат подобри економии по единица во споредба со алтернативи со пониски спецификации кои бараат прерано замена. Планерите на производството треба да развијат детални модели за трошоците низ целиот животен век кои ги земаат предвид трошоците за набавка на калапите, очекуваниот работен век, потребите за одржување и интервалите за замена, за да се одреди оптималната спецификација за издржливост. Овој аналитички пристап осигурува дека изборот на калапи за екструзија на фотоволтаични рамки е усогласен со хоризонтите на финансиско планирање и оперативните цели за одржливост.
Соодветност на спецификациите за форми со барањата за обработка на материјалот
Различните алуминиумски легури и композитни материјали што се користат во производството на фоторамки за фотогалванични системи поставуваат различни термички и механички барања врз формите за пултрузија, поради што проценката на совместливоста на материјалите е суштинска во процесот на избор. Формата за пултрузија на фоторамките мора да издържи постојано изложување на течни или полу-течни алуминиум при температури од 480 до 550 степени Целзиус, додека задржува димензионална стабилност и интегритет на површината. Материјалите за форми мора да имаат ниски коефициенти на термичко ширење за да се спречи димензионално „поползување“ (creep) во текот на продолжени производствени циклуси, како и доволна тврдина за отпор на абразивно носење предизвикано од формирање на алуминиум оксид и загадување со честички. Производителите кои обработуваат специјализирани алуминиумски легури со подобрена корозионна отпорност или својства на термичка проводливост треба да потврдат дека предложените форми содржат соодветни класи на материјали и површински третмани способни да ги справат овие специфични металуршки карактеристики.
Взаимоделството помеѓу хемискиот состав на обработениот материјал и состојбата на површината на калапот директно влијае врз квалитетот на производот, вклучувајќи ја завршната обработка на површината, димензионалната конзистентност и стапката на дефекти кои влијаат врз операциите за монтажа во подолниот тек. Напредните дизајни на калапи за извлачување на рамки за фотогалванични панели вклучуваат специјализирани покривки како што се нитридот на хром или нитридот на титаниум-алуминиум, кои обезбедуваат и отпорност на потрошувачки и карактеристики за лесно ослободување, минимизирајќи адхезија и олеснувајќи гладок проток на материјалот низ цевкестата шуплина на калапот. Критериумите за избор треба да вклучуваат верификација на совместливоста на покривката со специфичниот состав на вашиот алуминиумски сплав, проценка на долговечноста на покривката под условите на производството и евалуација на достапноста за повторно покривање за целите на одржувањето. Со поставување на јасни барања за обработка на материјалот и нивно совпаѓање со потврдените карактеристики на перформансите на калапот, производителите можат да избегнат скапи проблеми со совместливоста кои компромитираат ефикасноста на производството.
Вреднување на интеграцијата на системот за термално управување и ефикасноста на ладењето
Оценка на дизајнот на каналите за ладење и капацитетот за расејување на топлина
Термалното управување претставува еден од најкритичните фактори за перформанси при изборот на калапи за екструзија на фоторецептивни рамки, бидејќи недоволниот капацитет за ладење директно резултира со непоследователност во димензиите, површински дефекти и забрзано мачење на калапот, што ги поткопува целите за масовна производство. Добро проектиран калап за извлачување на фотоволтаични рамки вклучува стратегиски позиционирани канали за ладење кои одржуваат униформна температурна распределба по целиот преден дел на калапот, истовремено овозможувајќи прецизно контролирање на брзините на затврдување за оптимизација на материјалните својства. Архитектурата на системот за ладење треба да вклучува доволна напречна површина на каналите, оптимизирана геометрија на патеката на течноста и доволни димензии на влезните/излезните отвори за поддршка на термалната товарност предизвикана од непрекинатата производство со висок волумен, без создавање температурни градиенти кои предизвикуваат извивост или димензионални варијации.
Производителите треба да ги проценат перформансите на системот за ладење преку детална термичка анализа, вклучувајќи моделирање со компјутерска динамика на течности кога е достапно, за да се потврди дека предложените дизајни на калапи можат да одржат целните работни температури под очекуваните услови на производство. Критичните параметри за оценка вклучуваат бараниот проток на ладилна течност, карактеристиките на падот на притисок, униформноста на температурата по површината на калапот и влијанието на времето на ладење врз вкупниот капацитет на производството. Напредните дизајни на калапи за извлачење на фоторамки често вградуваат канали за ладење со конформална геометрија кои следат контурата на комплексните профили, осигурувајќи конзистентни термички услови во сите делови на екструдираната рамка. Оваа термичка униформност директно резултира со подобрување на контролата на димензиите и намалување на процентот на отпад, што нуди мерливи економски предности кои го оправдуваат по-високиот стандард на калапите.
Интеграција на системите за контрола на температурата со инфраструктурата на производствената линија
Системот за ладење на екструзискиот калап за фотоволтаични рамки мора безпроблемно да се интегрира со постојната инфраструктура на производствената линија, вклучувајќи капацитет на ладилник, мрежи за дистрибуција на ладење и системи за надзор на температурата кои овозможуваат контрола на процесот во реално време. Во текот на процесот на избор, производителите треба да потврдат компатибилност помеѓу барањата за ладење на калапот и постојните системи на објектот, вклучувајќи спецификации за тип на течност за ладење, капацитет за проток, опсег на притисок на доводот и прецизност на контрола на температурата. Несоодветностите помеѓу барањата за ладење на калапот и можностите на објектот можат да предизвикаат стеснувања што ќе ограничат производствениот капацитет или ќе принудат на скапи ажурирања на инфраструктурата, што ќе ги поништи економските предности од производството во големи количества. Деталните технички спецификации треба јасно да документираат стандардите за приклучок на течноста за ладење, препорачани параметри за проток и криви на термална перформанса низ очекваниот работен опсег.
Напредните производствени средини се сѐ повеќе вградуваат со затворени системи за контрола на температурата со реално време надзор и автоматизирани можности за прилагодување кои ги одржуваат оптималните термички услови низ целиот производствен процес. При избор на калап за екструзија на фотоволтаични рамки за масовна производство, оценете достапноста на вградени места за температурни сензори, совместливост на интерфејсот за податоци со системите за контрола на фабриката и поддршка за протоколи за предвидлива одржавање врз основа на трендови во термичката перформанса. Овие можности за интеграција овозможуваат проактивно откривање на деградација на системот за ладење, оптимизација на потрошувачката на енергија преку прецизна контрола на температурата и документирање на термичката историја за целите на проследливост на квалитетот. Резултирачката оперативна видливост и можности за контрола обезбедуваат значителна вредност во производствени средини со висок волумен каде што конзистентноста на процесот директно влијае врз квалитетот на производот и ефикасноста на производството.
Анализа на димензионалната прецизност и геометриските толеранции
Утврдување на барањата за толеранции на профилот за совместливост при монтирање
Димензионалната прецизност на профилите за рамки на фотоволтаични панели директно го определува ефикасноста на монтажата, структурната интегритетност и вкупната перформанса на системот, поради што геометриската точност е од првостепено значење при изборот на калапи за екструзија на рамки за фотоволтаични панели. Современите системи за монтирање на соларни панели бараат компоненти на рамките со строги димензионални толеранции, обично во опсег од плус или минус 0,15 милиметри за критичните интерфејси за монтажа, за да се осигура правилно совпаѓање со стаклените панели, спојните кутии и структурната монтажна опрема. Калапот за екструзија на рамки за фотоволтаични панели мора да покаже способност да последователно произведува профили во овие толерантни опсези во тек на продолжени производствени серии, со земање предвид термичкото ширење во тек на работа, скрцнувањето на материјалот при ладење и постепениот трошење кој се случува со текот на работниот век на калапот. Производителите треба да дефинираат детални спецификации за толеранции врз основа на барањата за понатамошна монтажа и да потврдат дека кандидатските калапи вклучуваат соодветни стандарди за прецизно производство и протоколи за верификација на квалитетот.
Врската помеѓу прецизноста на производството на форми и димензионалната точност на крајниот производ следува ефект на каскада, каде што почетните толеранции на формата директно влијаат врз постижливите спецификации на производот. Производството на високо-прецизни форми за извлачење на фотоволтаични рамки обично користи CNC машински центри со позициска точност од 0,005 милиметри, комбинирани со верификација со координатна мерна машина за осигурување геометриско согласување пред испорака. Во текот на процесот на селекција, побарајте детални извештаи од инспекција кои документираат изградени димензии, мерења на површинската завршна обработка и верификација на геометриските толеранции за критичните карактеристики на профилот. Ова документација обезбедува објективни докази за можностите во производството и поставува основни очекувани перформанси кои ја информираат критериумите за прифаќање и протоколите за континуирано надзорување на квалитетот. Производителите кои се стремат кон премиум сегменти на пазарот или апликации со строги барања за перформанси треба да ги стават на прво место доставувачите на форми кои демонстрираат надмоќни способности за прецизно производство поткрепени со комплексна метролошка документација.
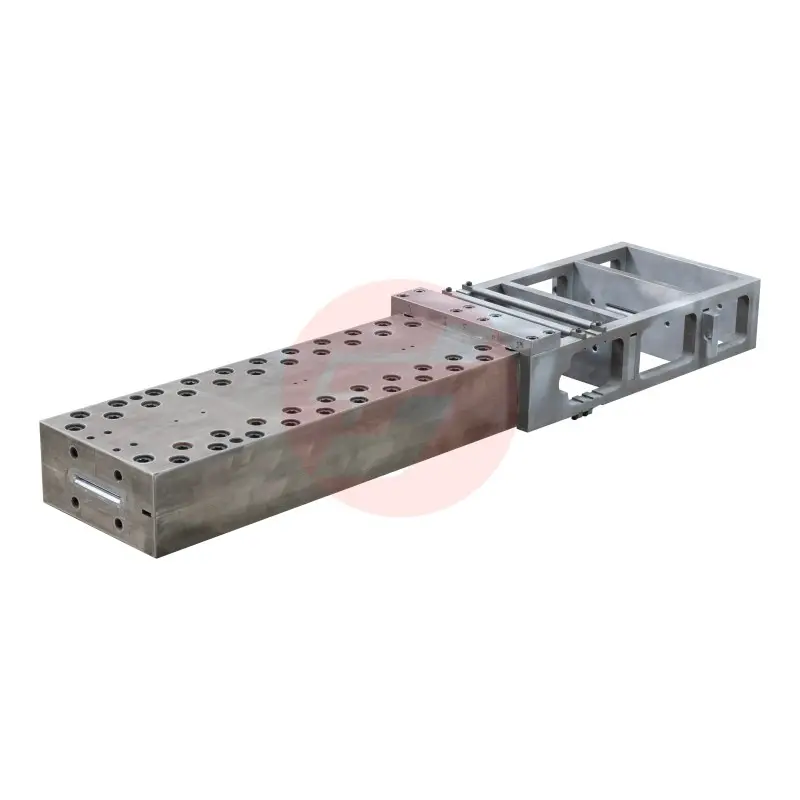
Вреднување на долготрајната димензионална стабилност и отпорноста на потрошувачката
Додека почетната димензионална точност го установува основното ниво на перформанси, долготрајната димензионална стабилност во текот на милиони производствени циклуси одредува дали една извлачна форма за фоторамки може да ги задржи стандардите за квалитет при масовна производство без чести прилагодувања или прематурено заменување. Механизмите на потрошувачка, вклучувајќи абраѕивна ерозија предизвикана од честички на алуминиум оксид, адхезивна потрошувачка предизвикана од пренос на материјал и топлинска умора предизвикана од циклично топлинско напрегање, постепено ја деградираат геометријата на формата, што предизвикува димензионален поместување кое со временот надминува дозволените толеранции. Премиум дизајните на форми вклучуваат материјали отпорни на потрошувачка, заштитни површински третманти и геометриски карактеристики кои распределуваат потрошувачката врз не-критични површини за проширување на работниот век, при тоа задржувајќи димензионална интегритет во критичните зони на толеранции.
Производителите треба да побараат документирани податоци за носливоста од потенцијалните доставувачи на форми за екструзија на фоторецептивни рамки, вклучувајќи мерки на димензиите на определени интервали во производството кои покажуваат стабилност на карактеристиките под вистинските услови на производство. Протоколите за забрзано тестирање на носливоста, кога се достапни, обезбедуваат вредни информации за очекуваните стапки на деградација на перформансите и помагаат при поставувањето на предвидливи распореди за одржување што го оптимизираат корисното време на употреба на формите. Дополнително, оценете колку е лесно пристапно критичното површинско подложно на носливост за инспекција, мерење и евентуална реставрација преку процеси како повторно машинско обработување или обновување на површинската обработка. Формите конструирани со функции за одржување што овозможуваат воспоставување на димензиите го прошируваат ефективниот временски период на експлоатација и го намалуваат вкупниот трошок на сопственост во споредба со конструкции кои бараат целосна замена кога ќе се достигнат граничните вредности на носливоста. Оваа долгорочна перспектива врз димензионалната перформанса и способноста за одржување ги разликува вистинските решенија за форми за екструзија на фоторецептивни рамки, спремни за производство, од алтернативните што можеби задоволуваат почетните спецификации, но не успеваат да осигурат постојана перформанса во захтевните средини на масовно производство.
Вреднување на квалитетот на производството, капацитетите на доставувачите и техничката поддршка
Потврдување на стандардите за производство и сертификатите за квалитет на доставувачите
Квалитетот и доверливоста на калап за извлачување на рамка за фотоволтаични панели во конечна сметка зависат од производствените капацитети, системите за управување со квалитет и техничкото знаење на организацијата-доставувач, поради што квалификувањето на доставувачот е суштински составен дел од процесот на избор. Познатите производители на калапи кои служат во фотоволтаичната индустрија обично го одржуваат сертификатот ISO 9001 за управување со квалитет како основен стандард, додека водечките доставувачи исто така поседуваат индустријски специфични сертификати кои потврдуваат стручно знаење во областа на прецизни алати за екструзија и извлачување. Во текот на процесот на проценка на доставувачите, производителите треба да спроведат комплексни оценки на капацитетите, вклучувајќи ревизии на објектите кога тоа е можно, преглед на документацијата за квалитет и верификација на протоколите за калибрација и одржување на мерната опрема, што осигурува постојана прецизност во производството.
Понад формалните сертификати, оценете историјата на доставувачот во производството на системи за извлачување на фоторецептивни рамки за примена во масовно производство, вклучувајќи референтни инсталации на споредливи производствени скали и документирани резултати од перформансите. Побарајте детални студии на случаи кои го демонстрираат успешното воведување во средини за производство со висок волумен, вклучувајќи постигнати волумени на производство, податоци за димензионална стабилност и метрики за оперативен век што обезбедуваат објективни докази за перформансите во реални услови. Искуството на доставувачот со специфичните алуминиумски легури, геометрии на профилите и бараните ставки за брзина на производство укажува на намален ризик од имплементација и поголема веројатност за успешни перформанси. Дополнително, проценете капацитетите на инженерската поддршка на доставувачот во фазата на развој на спецификациите, бидејќи знаењето и техничката насоченост помагаат да се оптимизираат параметрите на дизајнот на калапите според вашите специфични барања и цели за производство.
Воведување на достапноста на техничката поддршка и протоколите за одржување
Техничката поддршка по доставката, услугите за одржување и помошта при отстранување на грешки значително влијаат врз долготрајниот оперативен успех на инсталациите на извлачни форми за фоторецептивни рамки, особено во почетната фаза на пускање во експлоатација и оптимизација на процесот. Комплетните програми за поддршка од страна на доставувачите треба да вклучуваат надзор при инсталирањето, обука на операторите, помош при развојот на параметрите на процесот и брза техничка консултација кога ќе настанат предизвици во производството. Во текот на процесот на селекција, уточнете го опфасот и достапноста на вклучените услуги за поддршка, обврските за време на одговор на техничките прашања и географската достапност на персоналот за поддршка кој може да обезбеди помош на локацијата кога далечинското отстранување на грешки нема да биде доволно. Доставувачите кои нудат посебно техничко менаџмент на сметки, редовни консултации за преглед на перформансите и проактивни препораки за оптимизација нудат дополнителна вредност која надминува само физичката хардверска компонента на формата.
Достапноста на сервисните услуги за одржување претставува друга критична димензија на поддршка, бидејќи системите за извлачење на рамки за фотоволтаични панели бараат периодична инспекција, чистење, обновување на површинската обработка и потенцијално реставрација за да се одржи оптимална перформанса во текот на нивниот работен век. Оценете ги можностите на доставувачот за обезбедување сервисни услуги за одржување, вклучувајќи инспекција на димензии, проценка на носливоста, обновување на површинското премазување и замена на компоненти кога тоа е неопходно. Јасната документација на препорачаните интервали за одржување, деталните процедури за сервисирање и достапноста на резервни компоненти осигуруваат дека производителите можат да спроведат ефикасни програми за проактивно одржување кои ја максимизираат трајноста на формите и минимизираат непланираните простои. Доставувачите што нудат комплексна поддршка низ целиот животен век, вклучувајќи можности за ажурирање за вградување на подобрувања во дизајнот и технолошките напредоци, нудат стратегска вредност на партнерството што придонесува за долготрајна конкурентност во производството и оперативно исклучителност.
Оптимизација на балансот помеѓу трошок и перформанси и вкупната економија на сопственост
Развивање на комплексни модели за трошоци низ целиот животен век
Ефикасниот избор на пултрузионен калап за фотоволтаични рамки бара премин од споредба на почетната цена на купувачката до комплексна анализа на трошоците низ целиот животен век, која ги зема предвид сите трошоци поврзани со сопственоста во текот на очекваниот оперативен век. Моделите за вкупни трошоци на сопственост треба да вклучуваат почетни капитални инвестиции, трошоци за инсталација и ставање во експлоатација, трошоци за потрошувани материјали, вклучувајќи ладилна течност и материјали за одржување, периодични трошоци за сервисирање и обновување, потрошувачка на енергија за системите за ладење, како и трошоците за конечно заменување или отстранување. Ова холистичка економска перспектива често покажува дека калапите со премиум спецификации, иако имаат повисока почетна цена, остваруваат подобри економски резултати благодарение на подолг оперативен век, пониска фреквенција на одржување, понисок процент на дефекти и подобри производствени ефикасности што ја намалуваат цената по единица произведена продукција.
Производителите треба да развијат детални финансиски модели кои ја проектираат цената на сопственоста во текот на повеќегодишниот период, вклучувајќи реалистични претпоставки за производствениот волумен, потребите од одржување и стапките на деградација на перформансите врз основа на податоците доставени од доставувачите и индустријските референтни вредности. Анализата на осетливостта, која ги испитува влијанијата на варијациите во клучните параметри како што се производствениот волумен, траењето на калапот или трошоците за одржување врз вкупната економија на сопственоста, помага да се идентификуваат спецификациите кои обезбедуваат најробустна економска перформанса во различни оперативни сценарија. За примени со висок производствен волумен, инкременталните подобрувања во димензионалната конзистентност, термичката ефикасност или оперативниот век генерираат значителни кумулативни економски предности кои оправдуваат инвестициите во премиум калапи за екструзија на фоторамки. Овој аналитички пристап кон оптимизација на односот цена-перформанси осигурува дека одлуките за набавка се усогласени со стратегиските цели на производството, а не едноставно минимизираат почетните капитални трошоци.
Урамнотежување на барањата за спецификации со ограничувањата на буџетот
Иако целосната анализа на трошоците низ животниот век обезбедува вреден рамки за донесување одлуки, производителите мораат конечна да урамнотежат оптималните технички спецификации со реалистичните ограничувања на буџетот и приоритетите за распределба на капиталот. Практичниот избор на екструзиони форми за фоторецептивни рамки често вклучува идентификување на најкритичните параметри за перформанси кои го поттикнуваат квалитетот и ефикасноста, а потоа оптимизирање на спецификациите во тие области, додека се прифаќаат поскромни капацитети во помалку критичните димензии. На пример, производителите можат да ги стават во прв план премиум материјали и површински третмани во областите со високо носење, критични за точноста на димензиите, додека за структурните компоненти што се соочуваат со пониски нивоа на напрегање, може да се наведат стандардни класи. Овој насочен пристап за оптимизација ги максимизира перформансите во областите кои директно влијаат врз квалитетот и ефикасноста на производството, додека истовремено се управува со вкупните инвестициски нивоа.
Стратегиите за фазно воведување претставуваат друг пристап за управување со капиталните потреби додека се градат оптималните производствени капацитети. Првичните инсталации можат да користат проверени фотогалванични форми за извлачење на рамки со средна спецификација кои ги задоволуваат моменталните производствени барања, со планови за надградба кон премиум спецификации кога ќе се зголемат производствените волумените и кога економското оправдување ќе стане посилно. Овој еволутивен пристап го намалува почетниот финансиски ризик, додека истовремено се стекнува оперативно искуство кое информира идните одлуки за спецификации врз основа на вистински производствени податоци, а не врз основа на теоретски проекции. Без оглед на конкретниот пристап што ќе се усвои, успешниот избор на форми бара јасно формулирани приоритети, реалистична проценка на буџетските ограничувања и дисциплиниран фокус врз спецификациите кои обезбедуваат мерливи оперативни предности усогласени со производствените цели и стратегиите за позиционирање на пазарот.
Често поставувани прашања
Кој е типичниот век на траење на калап за извлачување на фоторамки во континуирана производство?
Правилно специфициран и одржуван калап за извлачување на фоторамки, дизајниран за масовна производство, обично постигнува оперативен век на траење од еден до три милиони производствени циклуси, што е еквивалентно на приближно три до седум години континуирана работа, во зависност од интензитетот на производството и квалитетот на одржувањето. Премиум калапи произведени од напредни легури за алатни челици со специјализирани површински третмани можат да надминат овие референтни вредности, додека алтернативите од економски класи може да бидат потребни да се заменат по пократки временски периоди. Вистинскиот век на траење значително зависи од компатибилноста на материјалите, ефикасноста на системот за ладење, протоколите за одржување и работните услови, вклучувајќи прецизност на контролата на температурата и управувањето со замрслувања.
Како спецификациите на системот за ладење влијаат врз квалитетот на фоторамките и ефикасноста на производството?
Перформансот на системот за ладење во формите за пултрузија на фоторецептивни рамки директно влијае врз димензионалната точност, квалитетот на површинската обработка, материјалните својства и времената на производствени циклуси, поради што термичкото управување е еден од најкритичните фактори за перформанси. Недоволниот капацитет за ладење предизвикува неравномерна температурна распределба, што резултира со димензионални варијации, дефекти на површината и внатрешни шеми на напрегнатост кои го компромитираат структурниот интегритет на рамката. Спротивно на тоа, оптимизираните системи за ладење овозможуваат прецизно контролирање на брзините на затврдување, што ја подобрува квалитетот на материјалот, при тоа задржувајќи строги димензионални толеранции. Ефикасното ладење исто така ги намалува времената на циклусот со забрзување на процесот на затврдување, директно зголемувајќи ја производствената продуктивност и подобрувајќи ја ефикасноста на производството.
Кои димензионални толеранции треба да се наведат за профилите на фоторецептивните рамки?
Барањата за дозволени отстапки во димензиите на профилите за фоторецептивни рамки варираат според барањата за примена и методите на монтирање, но типичните спецификации за современите соларни панелски системи бараат отстапки од плус или минус 0,15 милиметри за критичните интерфејси за монтирање и плус или минус 0,25 милиметри за недоминантни димензии. Примените со висока прецизност или автоматизираните системи за монтирање може да бараат построги отстапки, кои се приближуваат до плус или минус 0,10 милиметри, додека помалку бараните примени може да дозволат отстапки до плус или минус 0,30 милиметри. Производителите треба да ги утврдат спецификациите за отстапки врз основа на барањата за монтирање на следните фази, со земање предвид кумулативното собирање на отстапките преку повеќе компоненти и со разгледување на економските компромиси помеѓу построгите отстапки и трошоците за производство.
Како производителите треба да ја проценат способноста на доставувачите на форми за извлечување на фоторецептивни рамки?
Комплексната проценка на доставувачите за извлачни форми за фоторецептивни рамки треба да ги оцени производствените капацитети, вклучувајќи опрема за прецизно машинско обработување и метролошки системи, сертификати за управување со квалитет како што е ISO 9001, искуство во индустријата со слични производствени примени, достапност на техничка инженерска поддршка и капацитети за услуги по испорака. Побарајте референтни инсталации на споредливи производствени размери, прегледајте документирани податоци за перформанси од постојните клиенти и оценете брзината на реакција и техничката длабочина на доставувачот во текот на процесот на разработка на спецификациите. Дополнително, оценете долготрајната стабилност и финансиското здравје на организацијата на доставувачот за да се осигура непрекината поддршка во текот на целиот оперативен век на формата, бидејќи техничката помош и услугите за одржување значително влијаат врз успешната имплементација и трајните перформанси.
Содржина
- Разбирање на барањата за волумен на производство и спецификациите за издржливост на калапите
- Вреднување на интеграцијата на системот за термално управување и ефикасноста на ладењето
- Анализа на димензионалната прецизност и геометриските толеранции
- Вреднување на квалитетот на производството, капацитетите на доставувачите и техничката поддршка
- Оптимизација на балансот помеѓу трошок и перформанси и вкупната економија на сопственост
-
Често поставувани прашања
- Кој е типичниот век на траење на калап за извлачување на фоторамки во континуирана производство?
- Како спецификациите на системот за ладење влијаат врз квалитетот на фоторамките и ефикасноста на производството?
- Кои димензионални толеранции треба да се наведат за профилите на фоторецептивните рамки?
- Како производителите треба да ја проценат способноста на доставувачите на форми за извлечување на фоторецептивни рамки?