
 EN
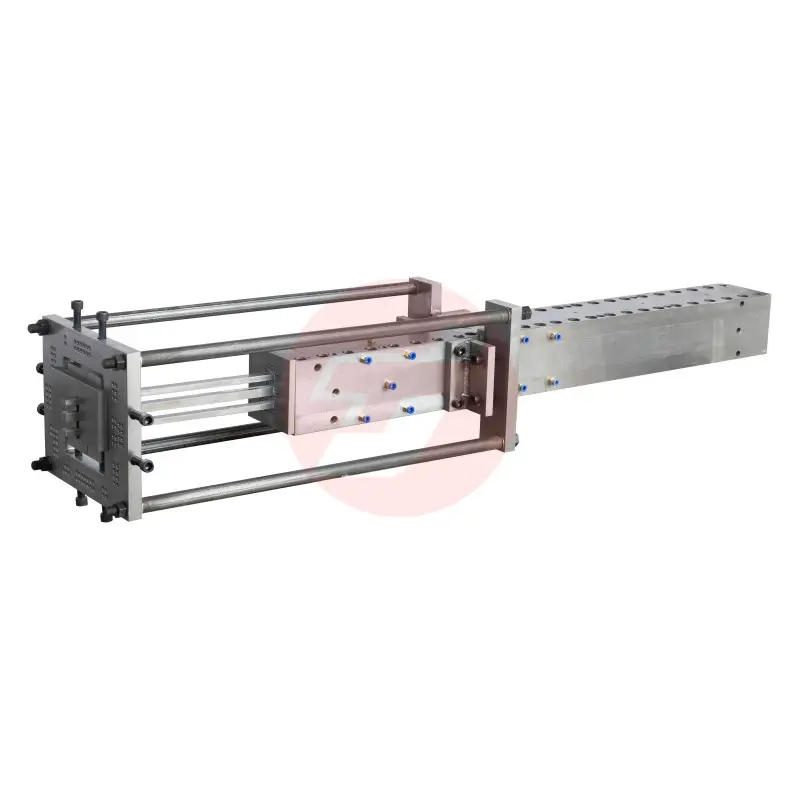
Композитные пресс-формы для протяжки представляют собой важнейшее вложение для достижения превосходных результатов отделки поверхности композитных продукты качество конечной композитной детали в значительной степени зависит от характеристик поверхности формы, её размерной точности и возможностей теплового управления. Когда производители уделяют первостепенное внимание проектированию формы и выбору материалов, пресс-формы для композитной протяжки обеспечивают стабильно высокое качество поверхности, что снижает затраты на отделочные операции после производства и улучшает внешний вид изделия. Понимание механизмов, позволяющих пресс-формам для композитной протяжки достигать лучших результатов по качеству поверхности, является обязательным для любой организации, выпускающей композитные материалы высокой производительности.
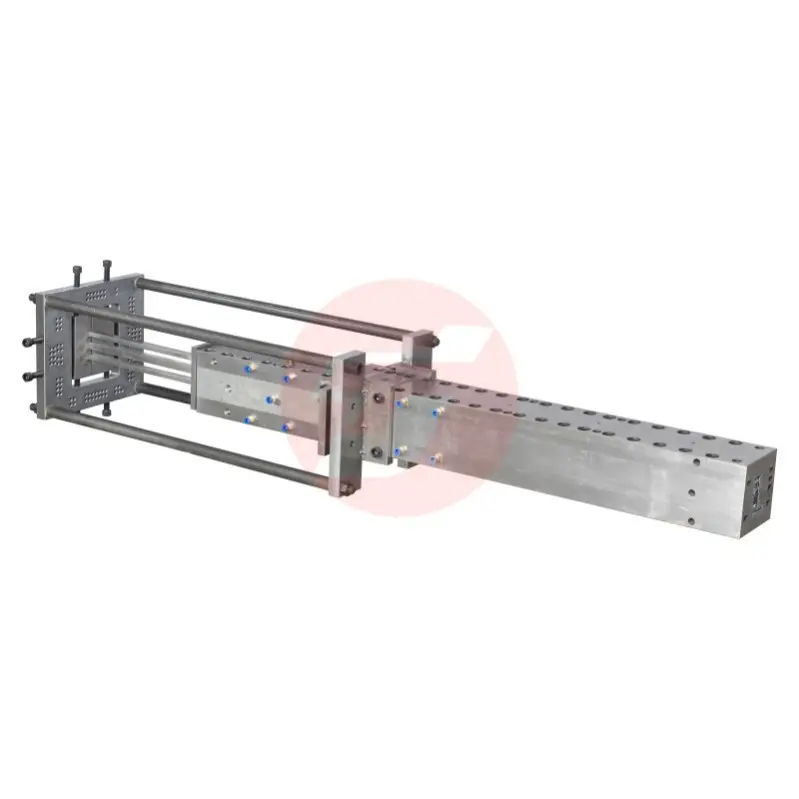
Процесс производства композитных изделий методом пропитки требует высокой точности на каждом этапе, а пресс-формы для пропитки композитов составляют основу этой точности. Качество отделки поверхности напрямую влияет на эстетическую привлекательность, допуски по размерам и функциональные характеристики готового композитного изделия. Оптимизируя поверхности пресс-форм с помощью передовых технологий и инновационных материалов, производители могут значительно повысить свои производственные возможности и соответствовать всё более жёстким требованиям заказчиков.
Выбор материала и свойства поверхности
Высокопроизводительные смолистые системы для изготовления пресс-форм
Состав композитных пресс-форм для протяжки напрямую влияет на качество отделки поверхности. Эпоксидные смолы высокой производительности, особенно армированные углеродным волокном, обеспечивают превосходную размерную стабильность и теплопроводность по сравнению со стандартными полиэфирными пресс-формами. Композитные пресс-формы для протяжки, изготовленные из передовых смол, устойчивы к термоциклическим нагрузкам и сохраняют стабильные свойства поверхности в течение длительных циклов производства. Тепловая стабильность этих материалов предотвращает деформацию и деградацию поверхности — типичные причины неудовлетворительного качества отделки при использовании пресс-форм низшего качества.
Преимущества армирования углеродным волокном
Пресс-формы для протяжки композитных материалов с армированием углеродным волокном обеспечивают исключительное соотношение прочности к массе и высокую точность геометрических размеров. Армирующая структура внутри таких пресс-форм повышает их жёсткость, снижая прогиб в процессе протяжки, который в противном случае мог бы передавать неровности поверхности на конечное изделие. При использовании высококачественного углеродного волокна пресс-формы сохраняют микроскопическую гладкость поверхности даже при высоких давлениях в производственном процессе. Такое армирование также повышает устойчивость пресс-формы к абразивному износу, обеспечивая стабильное качество поверхности на протяжении тысяч циклов производства.
Точная инженерия поверхности и методы отделки
Современная полировка и контроль текстуры
Поверхностная отделка пресс-форм для протяжки композитов требует специализированных полировочных протоколов, обеспечивающих оптическую гладкость. Точные методы полировки, применяемые к пресс-формам для протяжки композитов, удаляют микроскретчи и другие несовершенства, которые в противном случае передались бы готовому композитному изделию. Процесс полировки обычно проходит через несколько стадий с разным зерном абразива, а на заключительных стадиях достигается шероховатость поверхности менее 0,8 мкм. Когда пресс-формы для протяжки композитов полируются с соблюдением этих строгих требований, получаемые композитные изделия демонстрируют превосходный блеск, однородность текстуры и стабильность геометрических параметров.
Тепловой контроль посредством конструкции пресс-формы
Эффективный тепловой контроль является неотъемлемой частью того, как пресс-формы для композитной протяжки обеспечивают улучшение качества поверхности. Пресс-формы для композитной протяжки, оснащённые оптимизированными каналами охлаждения, поддерживают равномерное распределение температуры по всей поверхности, предотвращая образование «горячих точек», вызывающих дефекты поверхности и нарушения в потоке смолы. Тепловая конструкция внутри пресс-форм для композитной протяжки напрямую управляет скоростью отверждения и вязкостью смолы в процессе протяжки. При точном контроле температуры пресс-формы для композитной протяжки обеспечивают стабильное смачивание волокон смолой и надёжное сцепление волокна со смолой, что приводит к повышению качества поверхности и снижению количества пор или расслоений.
Интеграция процесса и контроль качества
Совместимость и оптимизация пресс-формы и процесса
Интеграция композитных пропиточных форм с современным пропиточным оборудованием необходима для достижения оптимальных результатов отделки поверхности. Композитные пропиточные формы должны проектироваться так, чтобы работать синергетически с системами натяжения волокна, станциями пропитки смолой и зонами отверждения. При точной выдержке размерных допусков и требований к поверхности композитные пропиточные формы взаимодействуют с производственным оборудованием, устраняя неровности поверхности, вызванные несоосностью или неравномерным потоком смолы. Современные композитные пропиточные формы позволяют осуществлять динамическую корректировку технологического процесса, что даёт операторам возможность тонкой настройки параметров, напрямую влияющих на качество поверхности готового изделия.
Протоколы технического обслуживания и долговечность
Регулярное техническое обслуживание композитных пропиточных форм сохраняет их способность обеспечивать высокое качество отделки поверхности на протяжении всего срока эксплуатации формы. Композитные пропиточные формы требуют периодической очистки специальными растворителями, удаляющими остатки смолы без повреждения поверхности формы. Профилактические графики технического обслуживания форм для композитной пропитки обычно включают визуальный осмотр поверхности под увеличением, аккуратную полировку изношенных участков и проверку тепловой производительности. При внедрении производителями комплексных протоколов технического обслуживания формы для композитной пропитки сохраняют стабильность качества поверхности в течение продолжительных циклов производства, что снижает необходимость дорогостоящей повторной изготовления форм или восстановления их поверхности.
Часто задаваемые вопросы
Какие значения шероховатости поверхности должны обеспечивать формы для композитной пропитки?
Премиальные композитные пресс-формы для протяжки, как правило, обеспечивают шероховатость поверхности в диапазоне от 0,4 до 0,8 микрометра в зависимости от целевого применения и эстетических требований. Такой уровень чистоты поверхности гарантирует, что композитное изделие требует минимальной отделки после производства. Различные отрасли предъявляют разные требования: в аэрокосмической промышленности композитные изделия часто должны иметь шероховатость менее 0,6 микрометра, тогда как промышленные применения могут допускать несколько более высокие значения. Качество поверхности композитных пресс-форм для протяжки напрямую определяет, соответствует ли готовое композитное изделие техническим требованиям заказчика без дополнительных операций полировки или шлифования.
Как термические свойства композитных пресс-форм для протяжки влияют на отделку поверхности?
Термические свойства композитных пресс-форм для протяжки имеют решающее значение, поскольку неравномерное распределение температуры вызывает нестабильность течения смолы и поверхностные дефекты. Пресс-формы с низкой теплопроводностью создают локальные перегревы, где отверждение смолы ускоряется преждевременно, что приводит к волнистости волокон и ряби на поверхности. Современные композитные пресс-формы для протяжки содержат армирование из углеродного волокна, повышающее теплопроводность и обеспечивающее равномерное распределение тепла по всей поверхности пресс-формы. При оптимизации теплового управления в композитных пресс-формах для протяжки процесс протяжки обеспечивает стабильное качество поверхности на протяжении всего производственного цикла.
Как часто следует полировать или восстанавливать композитные пресс-формы для протяжки?
Частота технического обслуживания композитных пропиточных форм зависит от объёма производства, химического состава смолы и условий окружающей среды. Как правило, композитные пропиточные формы требуют полировки или подправки каждые 500–2000 рабочих часов; однако в высоконагруженных режимах обслуживание может потребоваться чаще. Регулярный осмотр композитных пропиточных форм под увеличением позволяет выявлять ранние признаки износа или деградации поверхности. Превентивное восстановление композитных пропиточных форм предотвращает постепенное ухудшение состояния поверхности, которое в противном случае привело бы к снижению качества продукции и тем самым увеличивает общую экономическую ценность формы.