
 EN
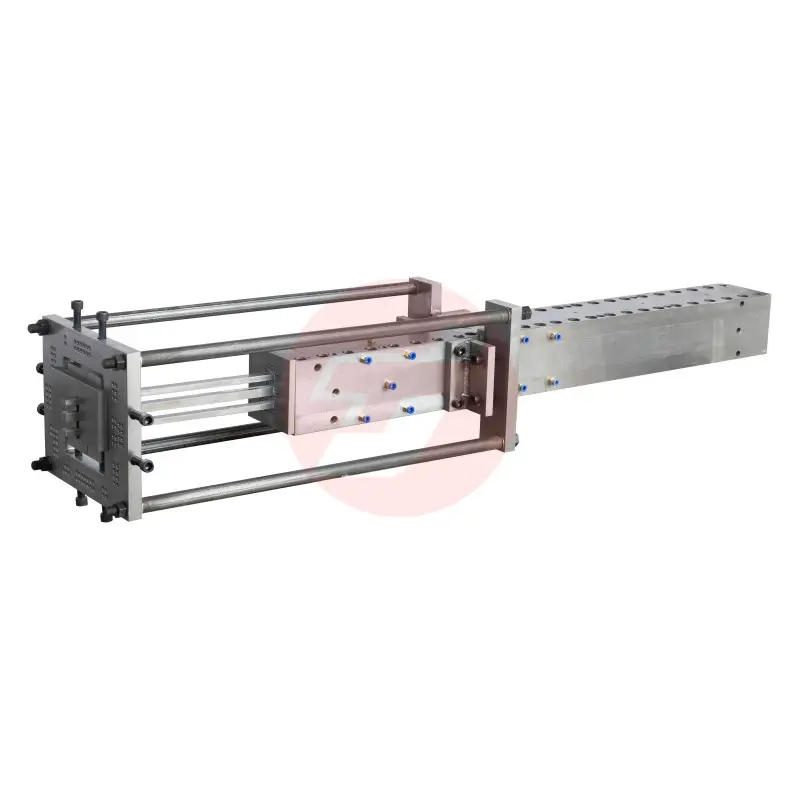
A kompozit pultrúziós formák kulcsfontosságú beruházást jelentenek a kompozit termékek kiváló felületi minőségének eléréséhez termékek a végső összetett alkatrész minősége erősen függ az olló felületi tulajdonságaitól, méretbeli pontosságától és hőkezelési képességétől. Amikor a gyártók az olló tervezésére és anyagválasztására helyezik a hangsúlyt, az összetett pultrúziós ollók egységesen finomított felületeket biztosítanak, amelyek csökkentik a posztgyártási felületkezelés költségeit és javítják a termék esztétikai megjelenését. Az összetett pultrúziós ollók felületfinomítási eredményeinek elérését lehetővé tevő mechanizmusok megértése elengedhetetlen minden olyan szervezet számára, amely nagy teljesítményű összetett anyagokat gyárt.
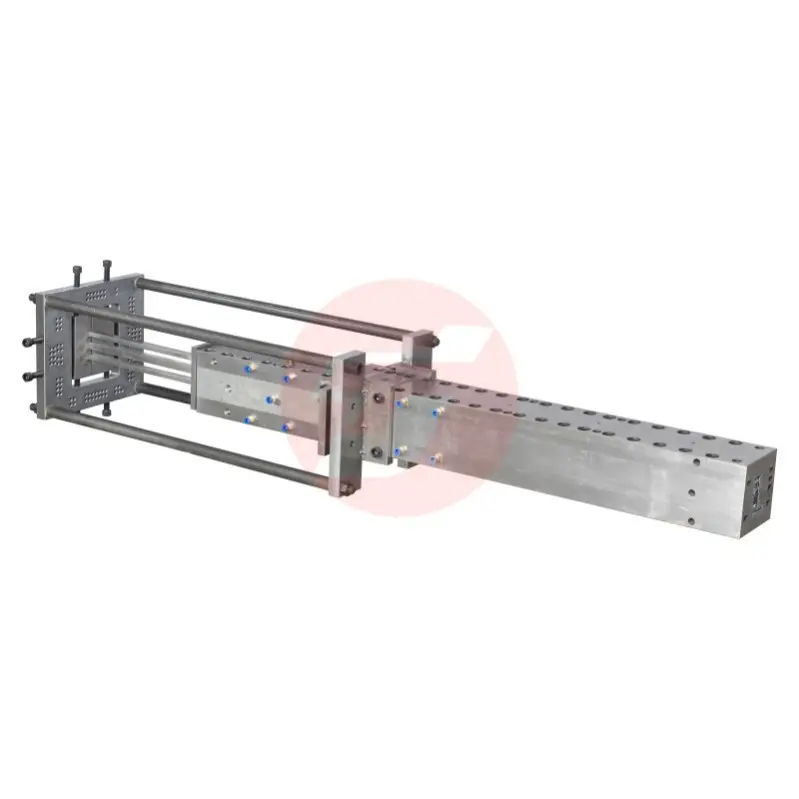
A kompozit pultrúziós gyártási folyamat minden szakaszában pontosságra van szükség, és a kompozit pultrúziós formák az alapja ennek a pontosságnak. A felületi minőség közvetlenül befolyásolja a kész kompozit alkatrész esztétikai megjelenését, méreti tűréseit és funkcionális teljesítményét. Az előrehaladott technikák és anyagfejlesztések segítségével optimalizált formafelületekkel a gyártók jelentősen növelhetik termelési képességeiket, és megfelelhetnek egyre szigorúbb ügyfeli specifikációknak.
Anyagválasztás és felületi tulajdonságok
Magas teljesítményű műgyanta-rendszerek formák építéséhez
A kompozit húzószerszámok anyagösszetétele közvetlenül befolyásolja a felületi minőséget. A nagy teljesítményű epoxigyanták, különösen a szénszállal megerősített változatok, jobb méretstabilitást és hővezetőképességet nyújtanak a szokásos poliéster szerszámokhoz képest. Az új generációs gyantaösszetételből készült kompozit húzószerszámok ellenállnak a hőciklusok okozta feszültségnek, és hosszabb gyártási ciklusok során is egyenletes felületi tulajdonságokat biztosítanak. Anyagaik hőállósága megakadályozza a torzulást és a felületi romlást, amelyek gyakori okai a gyengébb minőségű szerszámoknál fellépő rossz felületi eredményeknek.
A szénszállal történő megerősítés előnyei
A szénszál-megerősített kompozit pultrúziós formák kiváló szilárdság-tömeg arányt és dimenziós pontosságot nyújtanak. A kompozit pultrúziós formákban található megerősítő szerkezet növeli a merevséget, csökkentve a pultrúziós folyamat során fellépő lehajlást, amely egyébként felületi egyenetlenségeket továbbíthatna a végső termékbe. Amikor a kompozit pultrúziós formák magas minőségű szénszálat tartalmaznak, mikroszinten is megőrzik a felület simaságát akár nagy gyártási nyomás mellett is. Ez a megerősítés javítja a forma kopásállóságát is, így a felületminőség ezer számos gyártási cikluson keresztül is konzisztens marad.
Pontos felületmérnöki megoldások és finomítási technikák
Fejlett csiszolási és felületi minta-vezérlés
A kompozit pultrúziós szerszámok felületkezelése speciális csiszolási eljárásokat igényel, amelyek optikai minőségű simaságot érnek el. A kompozit pultrúziós szerszámokra alkalmazott pontossági csiszolási technikák eltávolítják a mikroszkopikus karcolásokat és egyéb hibákat, amelyek egyébként átülnek a kompozit termékre. A csiszolási folyamat általában több szemcseméret-sorozaton keresztül halad, a végleges szakaszokban pedig 0,8 mikrométernél kisebb felületi érdességi értékeket érnek el. Amikor a kompozit pultrúziós szerszámokat ilyen szigorú szabványok szerint csiszolják, az így előállított kompozit termékek kiváló fényességet, textúraegyenetlenség-mentességet és méretbeli konzisztenciát mutatnak.
Hőkezelés a szerszámtervezés révén
Az hatékony hőszabályozás elengedhetetlen a kompozit pultrúziós szerszámok felületi minőségének javításához. A kompozit pultrúziós szerszámok, amelyek optimalizált hűtőcsatornákkal vannak felszerelve, egyenletes hőeloszlást biztosítanak a felületen, megakadályozva a felületi hibákat és a gyantaáramlás szabálytalanságait okozó forró foltok kialakulását. A kompozit pultrúziós szerszámok belső hőtervezése közvetlenül szabályozza a gyanta kikeményedési sebességét és viszkozitását a pultrúziós folyamat során. Amikor a hőmérsékletet pontosan szabályozzák, a kompozit pultrúziós szerszámok lehetővé teszik az egyenletes gyantaáztatást és a rost-mátrix kötést, ami kiváló felületi minőséget és csökkentett üregképződést vagy rétegleválás-problémákat eredményez.
Folyamati integráció és minőségellenőrzés
Szerszám-folyamat kompatibilitás és optimalizálás
A kompozit pultrúziós szerszámok modern pultrúziós berendezésekkel való integrációja elengedhetetlen az optimális felületi minőség eléréséhez. A kompozit pultrúziós szerszámokat úgy kell tervezni, hogy szinergikusan működjenek a fonalfeszítő rendszerekkel, a gyantabetápláló állomásokkal és a keményítő zónákkal. Amikor a kompozit pultrúziós szerszámokat pontos méreti tűrésekkel és felületi előírásokkal fejlesztik, akkor a gyártóberendezésekkel együtt működve kiküszöbölik a felületi egyenetlenségeket, amelyeket a rossz igazítás vagy az egyenetlen gyantaáramlás okozhat. A fejlett kompozit pultrúziós szerszámok dinamikus folyamatbeállításokra is képesek, így a műszaki személyzet finomhangolhatja azokat a paramétereket, amelyek közvetlenül befolyásolják a végtermék felületi minőségét.
Karbantartási protokollok és tartósság
A kompozit pultrúziós szerszámok rendszeres karbantartása megőrzi a felületi minőség javításának képességét a szerszám teljes üzemideje alatt. Kompozit pultrúziós szerszámok szükség van időszakos tisztításra speciális oldószerekkel, amelyek eltávolítják a gyantamaradványokat anélkül, hogy kárt okoznának a forma felületében. A kompozit pultrúziós formák megelőző karbantartási ütemtervei általában felületi ellenőrzést nagyítással, kopott területek óvatos csiszolását és hőteljesítmény-ellenőrzést tartalmaznak. Amikor a gyártók teljes körű karbantartási protokollokat vezetnek be, a kompozit pultrúziós formák hosszabb termelési ciklusok során is megőrzik felületi finomítási teljesítményüket, csökkentve ezzel a költséges újraforgácsolás vagy felületi helyreállítás szükségességét.
GYIK
Milyen felületi érdességértékeket kell elérniük a kompozit pultrúziós formáknak?
A prémium minőségű kompozit pultrúziós formák felületi érdessége általában 0,4 és 0,8 mikrométer között mozog, az alkalmazási cél és az esztétikai követelmények függvényében. Ez a felületi finomsági szint biztosítja, hogy a kompozit termék minimális utófeldolgozást igényeljen. A különböző iparágak eltérő specifikációkat állítanak, így például a légi- és űripari kompozitok gyakran 0,6 mikrométernél kisebb felületi érdességet követelnek meg, míg az ipari alkalmazások enyhén magasabb értékeket is elviselnek. A kompozit pultrúziós formák felületminősége közvetlenül meghatározza, hogy a kész kompozit termék megfelel-e az ügyfél specifikációinak további polírozás vagy csiszolás nélkül.
Hogyan befolyásolják a kompozit pultrúziós formák hőtani tulajdonságai a felületi utómunkálást?
A kompozit pultrúziós szerszámok hőtani tulajdonságai kritikusak, mert a nem egyenletes hőmérséklet-eloszlás a gyantaáramlás inkonzisztenciáját és felületi hibákat eredményezi. A gyenge hővezetőképességű szerszámok forró foltokat hoznak létre, ahol a gyanta keményedése előidézett módon gyorsul fel, ami rost-hullámosságot és felületi hullámzást eredményez. A fejlett kompozit pultrúziós szerszámok szénrost-megerősítést tartalmaznak, amely javítja a hővezetőképességet, így a hő egyenletesen terül el a szerszám felületén. Amikor a hőkezelés optimalizálva van a kompozit pultrúziós szerszámokban, a pultrúziós folyamat az egész gyártási ciklus során konzisztens felületminőséget biztosít.
Milyen gyakran kell a kompozit pultrúziós szerszámokat csiszolni vagy felújítani?
A kompozit pultrúziós szerszámok karbantartási gyakorisága a termelési mennyiségtől, az gyanta összetételtől és a környezeti feltételektől függ. Általában a kompozit pultrúziós szerszámokat 500–2000 termelési óránként kell csiszolni vagy javítani, bár nagytermelésű alkalmazásoknál gyakoribb karbantartás szükséges. A kompozit pultrúziós szerszámok rendszeres, nagyítással végzett vizsgálata segít korai kopási jelek vagy felületi minőségromlás észlelésében. A kompozit pultrúziós szerszámok időben elvégzett újrafelületkezelése megelőzi a fokozatos felületromlást, amely egyébként a termékminőség romlásához vezetne, és ezzel növeli a szerszám teljes beruházási értékét.