
 EN
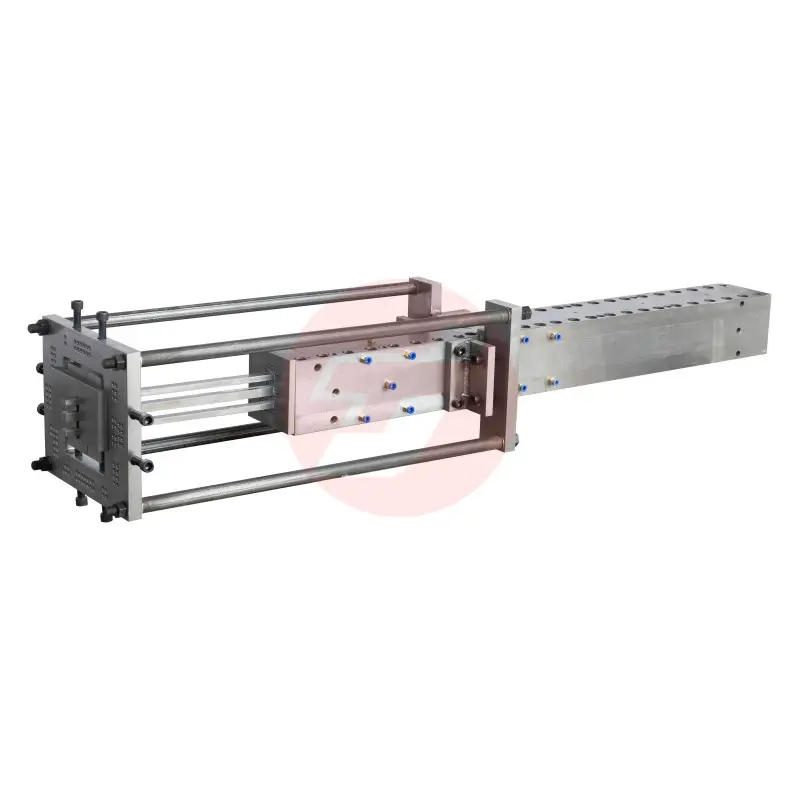
ແຟ້ມການຂົດເອົາວັດສະດຸປະກອບເປັນການລົງທຶນທີ່ສຳຄັນເພື່ອບັນລຸຜົນໄດ້ຮັບທີ່ດີເລີດໃນການປັບປຸງພື້ນທີ່ຜິວຂອງຜະລິດຕະພັນປະກອບ ຜະລິດຕະພັນ ຄຸນນະພາບຂອງຊິ້ນສ່ວນປະກອບສຸດທ້າຍຂຶ້ນກັບລັກສະນະເທື່ອງໜ້າຂອງແມ່ພິມ, ຄວາມຖືກຕ້ອງຂອງມິຕິ, ແລະ ຄວາມສາມາດໃນການຈັດການອຸນຫະພູມຢ່າງເຂັ້ມງວດ. ເມື່ອຜູ້ຜະລິດໃຫ້ຄວາມສຳຄັນກັບການອອກແບບແມ່ພິມ ແລະ ການເລືອກວັດຖຸ, ແມ່ພິມສຳລັບການຜະລິດຊິ້ນສ່ວນປະກອບແບບດຶງຜ່ານ (pultrusion) ຈະໃຫ້ເທື່ອງໜ້າທີ່ມີຄຸນນະພາບດີຢ່າງຕໍ່ເນື່ອງ, ເຊິ່ງຊ່ວຍຫຼຸດຄ່າໃຊ້ຈ່າຍໃນການປັບປຸງຫຼັງການຜະລິດ ແລະ ປັບປຸງຮູບຮ່າງຂອງຜະລິດຕະພັນ. ການເຂົ້າໃຈເຄື່ອງຈັກທີ່ເຮັດໃຫ້ແມ່ພິມສຳລັບການຜະລິດຊິ້ນສ່ວນປະກອບແບບດຶງຜ່ານ (pultrusion) ສາມາດບັນລຸຜົນໄດ້ດີຂຶ້ນໃນການປັບປຸງເທື່ອງໜ້າ ແມ່ນເປັນສິ່ງຈຳເປັນສຳລັບທຸກໆອົງການທີ່ຜະລິດວັດຖຸປະກອບທີ່ມີປະສິດທິພາບສູງ.
ຂະບວນການຜະລິດ composite pultrusion ຕ້ອງການຄວາມຖືກຕ້ອງຢ່າງເຂັ້ມງວດໃນທຸກໆຂັ້ນຕອນ, ແລະ ແບບປັ້ມ composite pultrusion ແມ່ນເປັນພື້ນຖານທີ່ຄວາມຖືກຕ້ອງນີ້ຢູ່ບົນ. ຄຸນນະພາບຂອງຜິວໜ້າສຸດທ້າຍມີຜົນຕໍ່ຄວາມງາມ, ຄວາມຖືກຕ້ອງຂອງຂະໜາດ, ແລະ ຄຸນນະພາບການເຮັດວຽກຂອງຊິ້ນສ່ວນ composite ສຸດທ້າຍໂດຍກົງ. ໂດຍການປັບປຸງຜິວໜ້າຂອງແບບປັ້ມດ້ວຍເຕັກນິກທີ່ທັນສະໄໝ ແລະ ການປັບປຸງວັດສະດຸ, ຜູ້ຜະລິດສາມາດຍົກສູງຄວາມສາມາດໃນການຜະລິດຂອງຕົນໄດ້ຢ່າງຫຼວງຫຼາຍ ແລະ ສາມາດບັນລຸຂໍ້ກຳນົດທີ່ເຂັ້ມງວດຂຶ້ນເລື້ອຍໆຂອງລູກຄ້າ.
ການເລືອກວັດສະດຸ ແລະ ຄຸນສົມບັດຂອງຜິວໜ້າ
ລະບົບ resin ທີ່ມີປະສິດທິພາບສູງ ສຳລັບການສ້າງແບບປັ້ມ
ປະກອບຂອງວັດສະດຸຂອງແມ່ພິມການຂົດລາກເສັ້ນຮ່ວມກັນມີຜົນຕໍ່ຄຸນນະພາບຂອງພື້ນທີ່ຜິວ. ລະບົບເຣຊິນອີໂປັກຊີທີ່ມີປະສິດທິພາບສູງ ໂດຍເປີດເຜີຍເປັນພິເສດໃນການເສີມດ້ວຍໄຟເບີກາໂບນ ສະເໜີຄວາມສະຖຽນຕົວດ້ານມິຕິ ແລະ ຄວາມສາມາດໃນການນຳເອົາຄວາມຮ້ອນໄດ້ດີກວ່າແມ່ພິມ polyester ທົ່ວໄປ. ແມ່ພິມການຂົດລາກເສັ້ນຮ່ວມກັນທີ່ຜະລິດຈາກເຣຊິນທີ່ມີສູດຂັ້ນສູງສາມາດຕ້ານທານຄວາມເຄັ່ງຕຶງຈາກການປ່ຽນແປງອຸນຫະພູມໄດ້ດີ ແລະ ຮັກສາຄຸນສົມບັດຂອງຜິວໃຫ້ຄົງທີ່ໃນເວລາຜະລິດຢ່າງຕໍ່ເນື່ອງ. ຄວາມສະຖຽນຕົວດ້ານອຸນຫະພູມຂອງວັດສະດຸເຫຼົ່ານີ້ຊ່ວຍປ້ອງກັນການບິດເບືອນ ແລະ ການເສື່ອມສະພາບຂອງຜິວ ເຊິ່ງເປັນສາເຫດທົ່ວໄປທີ່ເຮັດໃຫ້ຜິວສຸດທ້າຍບໍ່ດີໃນແມ່ພິມທີ່ມີຄຸນນະພາບຕ່ຳ.
ປະໂຫຍດຂອງການເສີມດ້ວຍໄຟເບີກາໂບນ
ເຄື່ອງມືຂຶ້ນຮູບດ້ວຍເສັ້ນໃຍກາບອນທີ່ເສີມດ້ວຍວັດສະດຸປະກອບມີອັດຕາສ່ວນຂອງຄວາມແຂງແຮງຕໍ່ນ້ຳໜັກທີ່ດີເລີດ ແລະ ຄວາມຖືກຕ້ອງໃນດ້ານມິຕິ. ລະບົບການເສີມທີ່ຢູ່ພາຍໃນເຄື່ອງມືຂຶ້ນຮູບດ້ວຍເສັ້ນໃຍກາບອນທີ່ເສີມດ້ວຍວັດສະດຸປະກອບເຮັດໃຫ້ເຄື່ອງມືມີຄວາມແຂງແຮງຫຼາຍຂຶ້ນ ເຊິ່ງຊ່ວຍຫຼຸດຜ່ອນການເບື່ອງຫຼືການເຄື່ອນທີ່ຂອງເຄື່ອງມືໃນຂະນະຂຶ້ນຮູບ ເພື່ອປ້ອງກັນບໍ່ໃຫ້ຄວາມບໍ່ສະເໝີພາບທີ່ເກີດຂື້ນເທິງເຄື່ອງມືນີ້ຖ່າຍໂອນໄປຫາຜະລິດຕະພັນສຸດທ້າຍ. ເມື່ອເຄື່ອງມືຂຶ້ນຮູບດ້ວຍເສັ້ນໃຍກາບອນທີ່ເສີມດ້ວຍວັດສະດຸປະກອບໃຊ້ເສັ້ນໃຍກາບອນຄຸນນະພາບສູງ ເຄື່ອງມືຈະຮັກສາຄວາມເລືອນເລີດທີ່ເທົ່າທຽນກັນໃນລະດັບຈຸລະພາກ ເຖິງແມ່ນວ່າຈະຢູ່ໃຕ້ຄວາມກົດດັນທີ່ສູງໃນການຜະລິດກໍຕາມ. ການເສີມນີ້ຍັງເຮັດໃຫ້ເຄື່ອງມືມີຄວາມຕ້ານທານຕໍ່ການສຶກສີດດີຂື້ນ ເຊິ່ງຮັບປະກັນວ່າຄຸນນະພາບເທື່ອງໜ້າຂອງເຄື່ອງມືຈະຄົງທີ່ຢູ່ໃນທຸກໆວັດຖຸທີ່ຜະລິດອອກມາຈົນເຖິງຫຼາຍພັນຊຸດ.
ວິສາຫະກຳດ້ານເທື່ອງໜ້າທີ່ມີຄວາມຖືກຕ້ອງສູງ ແລະ ເຕັກນິກການປັບປຸງສຸດທ້າຍ
ການຂັດເງົາທີ່ທັນສະໄໝ ແລະ ການຄວບຄຸມເທື່ອງໜ້າ
ການປັບປຸງພ້ອມທຳນຽບໆ ຂອງບ່ອນຫຼື່ນທີ່ໃຊ້ໃນການຜະລິດວັດສະດຸປະກອບຕ້ອງໃຊ້ຂະບວນການຂັດເງົາທີ່ມີຄວາມຊຳນິຊຳນານເພື່ອບັນລຸຄວາມເລືອມເງົາໃນລະດັບທີ່ເໝາະສົມກັບການສັງເກດດ້ວຍຕາ. ເຕັກນິກການຂັດເງົາທີ່ຖືກນຳໃຊ້ຢູ່ກັບບ່ອນຫຼື່ນທີ່ໃຊ້ໃນການຜະລິດວັດສະດຸປະກອບຈະຊ່ວຍກຳຈັດຮ່ອຍຂີດຂ່າວນ້ອຍໆ ແລະ ຄວາມບົກບ່ອນອື່ນໆ ທີ່ອາດຈະຖ່າຍໂອນໄປຫາຜະລິດຕະພັນວັດສະດຸປະກອບ. ຂະບວນການຂັດເງົາມັກຈະດຳເນີນໄປເປັນຂັ້ນຕອນຕໍ່ເນື່ອງດ້ວຍເຄື່ອງຂັດເງົາທີ່ມີຄວາມຖີ່ຕ່າງກັນ, ໂດຍຂັ້ນສຸດທ້າຍຈະບັນລຸຄ່າຄວາມຂຸ່ນຂອງເນື້ອໜ້າຕຳ່ກວ່າ 0.8 ແມັດຕີເທີ. ເມື່ອບ່ອນຫຼື່ນທີ່ໃຊ້ໃນການຜະລິດວັດສະດຸປະກອບຖືກຂັດເງົາຕາມມາດຕະຖານທີ່ເຂັ້ມງວດນີ້, ຜະລິດຕະພັນວັດສະດຸປະກອບທີ່ໄດ້ຈະມີຄຸນລັກສະນະເງົາເຫຼືອມດີເລີດ, ມີເນື້ອເດີ່ນທີ່ເປັນເອກະພາບ, ແລະ ມີຄວາມຖືກຕ້ອງໃນດ້ານຂະໜາດ.
ການຄວບຄຸມອຸນຫະພູມຜ່ານການອອກແບບບ່ອນຫຼື່ນ
ການຄວບຄຸມອຸນຫະພູມຢ່າງມີປະສິດທິຜົນເປັນສ່ວນໜຶ່ງທີ່ສຳຄັນຕໍ່ການທີ່ແມ່ພິມການຂັບໄລ່ວັດສະດຸປະກອບສາມາດບັນລຸຜົນໄດ້ດີຂື້ນໃນການປັບປຸງພື້ນຜິວ. ແມ່ພິມການຂັບໄລ່ວັດສະດຸປະກອບທີ່ມີທໍ່ລະບາຍຄວາມຮ້ອນທີ່ຖືກອອກແບບຢ່າງເໝາະສົມຈະຮັກສາການແຈກຢາຍອຸນຫະພູມໃຫ້ຄົງທີ່ທົ່ວທັງໝົດຂອງພື້ນຜິວ, ເພື່ອປ້ອງກັນບໍລິເວນທີ່ມີອຸນຫະພູມສູງເກີນໄປ (hotspots) ທີ່ເຮັດໃຫ້ເກີດຂໍ້ບົກເບື່ອນທີ່ພື້ນຜິວ ແລະ ການຫຼືນໄຫຼຂອງເຣຊິນທີ່ບໍ່ເປັນປົກກະຕິ. ການອອກແບບດ້ານອຸນຫະພູມໃນແມ່ພິມການຂັບໄລ່ວັດສະດຸປະກອບຈະຄວບຄຸມອັດຕາການແຫ້ງຕົວ (cure rates) ແລະ ຄວາມໜືດ (viscosity) ຂອງເຣຊິນໂດຍກົງໃນຂະນະທີ່ດຳເນີນການຂັບໄລ່. ເມື່ອອຸນຫະພູມຖືກຄວບຄຸມຢ່າງຖືກຕ້ອງ, ແມ່ພິມການຂັບໄລ່ວັດສະດຸປະກອບຈະເຮັດໃຫ້ເຣຊິນແຜ່ຢູ່ທົ່ວທັງໝົດຢ່າງເໝາະສົມ ແລະ ເຮັດໃຫ້ເສັ້ນໃຍເຊື່ອມຕໍ່ກັບເຣຊິນໄດ້ດີ, ສິ່ງນີ້ຈະນຳໄປສູ່ຄຸນນະພາບພື້ນຜິວທີ່ດີເລີດ ແລະ ຫຼຸດບັນຫາຂອງຮູບ່ອນຫຼື ການແຍກຊັ້ນ (delamination).
ການບັນລຸການບໍລິຫານຂະບວນການ ແລະ ການຄວບຄຸມຄຸນນະພາບ
ຄວາມເຂົ້າກັນໄດ້ ແລະ ການປັບປຸງຂອງແມ່ພິມກັບຂະບວນການ
ການບູລະນາການຂອງແມ່ພິມການດຶງເສັ້ນใຍປະສົມເຂົ້າກັບອຸປະກອນການດຶງເສັ້ນໃຍທີ່ທັນສະໄໝ ແມ່ນຈຳເປັນເພື່ອບັນລຸຜົນໄດ້ຮັບທີ່ດີເລີດໃນການປັບປຸງພື້ນຜິວ. ແມ່ພິມການດຶງເສັ້ນໃຍປະສົມຕ້ອງຖືກອອກແບບເພື່ອເຮັດວຽກຮ່ວມກັນຢ່າງເປັນເອກະລາດກັບລະບົບຄວາມຕຶງຂອງເສັ້ນໃຍ, ສະຖານີການຊຸບເສັ້ນໃຍດ້ວຍເຮືອນ, ແລະ ເຂດການແຫ້ງ. ເມື່ອແມ່ພິມການດຶງເສັ້ນໃຍປະສົມຖືກອອກແບບດ້ວຍຄວາມຖືກຕ້ອງໃນດ້ານມິຕິ ແລະ ຂໍ້ກຳນົດຂອງພື້ນຜິວ, ມັນຈະເຮັດວຽກຮ່ວມກັບອຸປະກອນການຜະລິດເພື່ອກຳຈັດຄວາມບໍ່ສາມາດເຮັດໃຫ້ພື້ນຜິວເປັນເອກະພາບ ທີ່ເກີດຈາກການຈັດຕັ້ງທີ່ບໍ່ຖືກຕ້ອງ ຫຼື ການຫຼືນຂອງເຮືອນທີ່ບໍ່ເປັນເອກະພາບ. ແມ່ພິມການດຶງເສັ້ນໃຍປະສົມທີ່ທັນສະໄໝສາມາດຮັບກັບການປັບປຸງຂະບວນການທີ່ປ່ຽນແປງໄດ້ຢ່າງຕໍ່ເນື່ອງ, ເຮັດໃຫ້ຜູ້ປະຕິບັດງານສາມາດປັບຄ່າຕ່າງໆທີ່ມີຜົນຕໍ່ຄຸນນະພາບຂອງພື້ນຜິວຂອງຜະລິດຕະພັນສຸດທ້າຍ.
ຂະບວນການບໍາລຸງຮັກສາ ແລະ ຄວາມທົນທານ
ການບໍາລຸງຮັກສາແມ່ພິມການດຶງເສັ້ນໃຍປະສົມຢ່າງເປັນປົກກະຕິ ຈະຮັກສາຄວາມສາມາດໃນການປັບປຸງພື້ນຜິວໄວ້ຕະຫຼອດອາຍຸການໃຊ້ງານຂອງແມ່ພິມ. ແມ່ພິມການດຶງເສັ້ນໃຍປະສົມ ຕ້ອງການການລ້າງຢ່າງເປັນປະຈຳດ້ວຍຕົວທີ່ລ້າງທີ່ມີຄວາມຊຳນິຊຳນານ ເຊິ່ງຈະເອົາສ່ວນທີ່ເຫຼືອຂອງເຮືອນເຄມີອອກໄດ້ໂດຍບໍ່ເຮັດໃຫ້ພື້ນຜິວຂອງແມ່ພິມເສຍຫາຍ. ການດຳເນີນການດູແລເພື່ອປ້ອງກັນເພື່ອໃຫ້ແມ່ພິມການຜະລິດດ້ວຍວິທີການກົດອອກ (pultrusion) ໂດຍທົ່ວໄປຈະປະກອບດ້ວຍ: ການກວດສອບພື້ນຜິວດ້ວຍເຄື່ອງສະແກນທີ່ເຮັດໃຫ້ເຫັນຊັດເຈນ, ການຂັດເງົາຢ່າງເບົາບາງໃນບ່ອນທີ່ເກີດການສຶກສາ, ແລະ ການຢືນຢັນປະສິດທິພາບດ້ານອຸນຫະພູມ. ເມື່ອຜູ້ຜະລິດນຳໃຊ້ແຜນການດູແລທີ່ຄົບຖ້ວນ, ແມ່ພິມການຜະລິດດ້ວຍວິທີການກົດອອກ (pultrusion) ຈະຮັກສາຄຸນນະສົມບັດຂອງພື້ນຜິວໄດ້ຢ່າງຍືນຍາວໃນການຜະລິດຕໍ່ເນື່ອງ, ເຊິ່ງຈະຫຼຸດຜ່ອນຄວາມຈຳເປັນໃນການຜະລິດແມ່ພິມໃໝ່ ຫຼື ການຟື້ນຟູພື້ນຜິວອີກຄັ້ງ.
ຖາມບ່ອຍໆ
ຄ່າຄວາມຂຸ່ນຂອງພື້ນຜິວທີ່ແມ່ພິມການຜະລິດດ້ວຍວິທີການກົດອອກ (pultrusion) ຄວນບັນລຸເຖິງເທົ່າໃດ?
ເຄື່ອງມືປັ້ມແບບປະກອບທີ່ມີຄຸນນະພາບສູງ ມັກຈະບັນລຸຄ່າຄວາມຂຸດຂ່າວຂອງໜ້າເປີດຢູ່ລະຫວ່າງ 0.4 ແລະ 0.8 ໄມໂຄຣເມີເຕີ, ຂຶ້ນກັບການນຳໃຊ້ທີ່ຕັ້ງໃຈ ແລະ ຄວາມຕ້ອງການດ້ານຮູບຮ່າງ. ລະດັບຄວາມລຽບເລື່ອງຂອງໜ້າເປີດນີ້ຮັບປະກັນວ່າຜະລິດຕະພັນປະກອບຈະຕ້ອງການການປັບປຸງຫຼັງການຜະລິດຢ່າງໜ້ອຍທີ່ສຸດ. ອຸດສາຫະກຳຕ່າງໆມີຂໍ້ກຳນົດທີ່ແຕກຕ່າງກັນ; ຜະລິດຕະພັນປະກອບສຳລັບການບິນມັກຈະຕ້ອງການໜ້າເປີດທີ່ຕ່ຳກວ່າ 0.6 ໄມໂຄຣເມີເຕີ, ໃນຂະນະທີ່ການນຳໃຊ້ໃນອຸດສາຫະກຳອື່ນໆອາດຈະຮັບເອົາຄ່າທີ່ສູງຂື້ນໄດ້ເລັກນ້ອຍ. ຄຸນນະພາບໜ້າເປີດຂອງເຄື່ອງມືປັ້ມແບບປະກອບມີຜົນຕໍ່ການຕັດສິນໃຈວ່າຜະລິດຕະພັນປະກອບສຸດທ້າຍຈະເຂົ້າເກນຂໍ້ກຳນົດຂອງລູກຄ້າຫຼືບໍ່, ໂດຍບໍ່ຈຳເປັນຕ້ອງມີການຂັດເງົາ ຫຼື ການຂັດດ້ວຍທາງເຄື່ອງຈັກເພີ່ມເຕີມ.
ຄຸນສົມບັດທາງຄວາມຮ້ອນຂອງເຄື່ອງມືປັ້ມແບບປະກອບມີຜົນຕໍ່ການປັບປຸງໜ້າເປີດແນວໃດ?
ຄຸນສົມບັດທາງຄວາມຮ້ອນຂອງແບບຫຼໍ່ທີ່ຜະລິດຈາກວັດຖຸປະກອບມີຄວາມສຳຄັນຢ່າງຍິ່ງ ເນື່ອງຈາກການແຈກຢາຍອຸນຫະພູມທີ່ບໍ່ເທົ່າທຽມກັນເຮັດໃຫ້ການໄຫຼຂອງເຣຊິນບໍ່ເທົ່າທຽມກັນ ແລະເກີດຂໍ້ບົກເບີ່ນທີ່ເນື້ອໜ້າ. ແບບຫຼໍ່ທີ່ມີຄຸນສົມບັດການນຳເອົາຄວາມຮ້ອນຕ່ຳຈະເກີດບໍລິເວນຮ້ອນເກີນໄປ ໂດຍທີ່ເຣຊິນຈະແຫ້ງຢ່າງໄວວ່າກ່ອນເວລາ ສົ່ງຜົນໃຫ້ເກີດການບິດງອງຂອງເສັ້ນໃຍ ແລະການເກີດຄື້ນທີ່ເນື້ອໜ້າ. ແບບຫຼໍ່ທີ່ທັນສະໄໝສຳລັບການຜະລິດແບບຫຼໍ່ດ້ວຍວິທີ pultrusion ມີການເສີມດ້ວຍເສັ້ນໄຍຄາບອນ ເຊິ່ງຊ່ວຍປັບປຸງຄຸນສົມບັດການນຳເອົາຄວາມຮ້ອນ ເຮັດໃຫ້ຄວາມຮ້ອນແຈກຢາຍຢ່າງເທົ່າທຽມກັນທົ່ວທັງເນື້ອໜ້າຂອງແບບຫຼໍ່. ເມື່ອການຈັດການຄວາມຮ້ອນຖືກປັບປຸງໃຫ້ດີທີ່ສຸດໃນແບບຫຼໍ່ທີ່ຜະລິດຈາກວັດຖຸປະກອບ ການຜະລິດດ້ວຍວິທີ pultrusion ຈະໃຫ້ຄຸນນະພາບເນື້ອໜ້າທີ່ເທົ່າທຽມກັນຕະຫຼອດທັງຂະບວນການຜະລິດ.
ຄວນຂັດເງົາ ຫຼື ປັບປຸງແບບຫຼໍ່ທີ່ຜະລິດຈາກວັດຖຸປະກອບດ້ວຍວິທີ pultrusion ບໍ່ບ່ອຍ?
ຄວາມຖີ່ຂອງການບໍາລຸງຮັກສາແບບຫຼັກປະກອບສຳລັບບ່ອນທີ່ໃຊ້ເຮັດແບບຂຶ້ນຢູ່ກັບປະລິມານການຜະລິດ ເຄມີສາດຂອງເຣສິນ ແລະ ສະພາບແວດລ້ອມ. ໂດຍທົ່ວໄປແລ້ວ ບ່ອນທີ່ໃຊ້ເຮັດແບບຂອງແບບຫຼັກປະກອບຕ້ອງໄດ້ຮັບການຂັດເງົາ ຫຼື ການແກ້ໄຂເລັກນ້ອຍທຸກໆ 500 ຫາ 2,000 ຊົ່ວໂມງຂອງການຜະລິດ ແຕ່ການນຳໃຊ້ໃນປະລິມານຫຼາຍອາດຈະຕ້ອງການການດູແລເພີ່ມເຕີມເປັນປະຈຳ. ການກວດສອບຢ່າງເປັນປະຈຳຕໍ່ບ່ອນທີ່ໃຊ້ເຮັດແບບຂອງແບບຫຼັກປະກອບດ້ວຍເຄື່ອງຂະຫຍາຍຮູບຈະຊ່ວຍໃຫ້ເຫັນສັນຍານເລີ່ມຕົ້ນຂອງການສຶກຫຼືການເສື່ອມຄຸນນະພາບຂອງໜ້າເປົ້າ. ການບຳລຸງຮັກສາແບບຫຼັກປະກອບຢ່າງທັນເວລາຈະຊ່ວຍປ້ອງກັນການເສື່ອມຄຸນນະພາບຢ່າງຊ້າໆ ທີ່ຈະເຮັດໃຫ້ຄຸນນະພາບຂອງຜະລິດຕະພັນລົດຖອຍຫຼັງ ແລະ ຍືດເວລາຄຸ້ມຄ່າຂອງການລົງທຶນທັງໝົດໃນບ່ອນທີ່ໃຊ້ເຮັດແບບ.