
 EN
A megfelelő FRP extrúziós formák a legkritikusabb döntések egyike, amellyel a B2B vásárlóknak szembe kell nézniük a kompozitgyártásban. Az FRP extrúziós szerszámok minősége, pontossága és tartóssága FRP extrúziós formák közvetlenül befolyásolja a gyártási hatékonyságot, a termék egységességét és a hosszú távú működési költségeket. Azok a szervezetek, amelyek sietve hozzák ezt a döntést, gyakran gyártási késésekre, a alkatrészek méretének inkonzisztenciájára, felületi hibákra és a szerszám korai elhasználódására futnak. Annak megértése, hogy mit kell értékelni, biztosítja, hogy a befektetés megbízható teljesítményt nyújtson több ezer gyártási ciklus során.
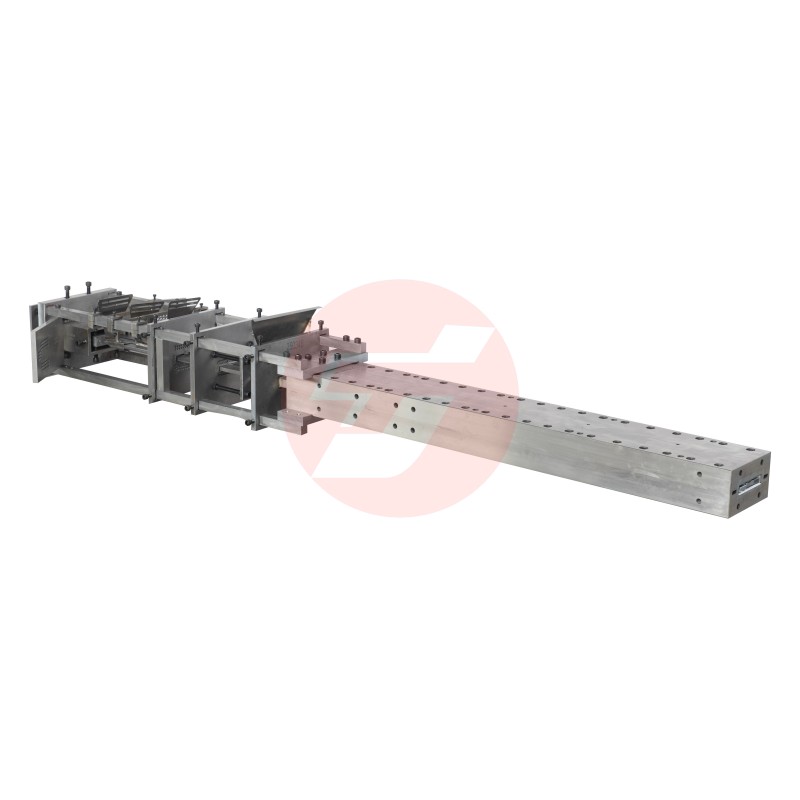
A vásárlók, akik FRP extrúziós formák anyagmérnöki tudás, mérnöki pontosság, hőkezelés és költségvetési szempontok egyensúlyozását igényli. A kiválasztási folyamat során meg kell vizsgálni a szerkezeti integritást, a hőátviteli képességet, a felületminőséget és a formázógyártó technikai szakértelmét. Ez az átfogó útmutató végigvezeti Önt a kritikus értékelési tényezőkön, amelyek elválasztják a nagy teljesítményű FRP extrúziós formák megoldásokat a közepes minőségű alternatíváktól.
Anyagminőség és összetétel
Műgyanta-rendszer teljesítménye
A gyanta mátrix a FRP extrúziós formák határozza meg a méretstabilitást és a szolgáltatási élettartamot. A minőségi epoxi- vagy poliéster-műgyanták kiváló mechanikai szilárdságot és kémiai ellenállást nyújtanak az alacsonyabb minőségű alternatívákhoz képest. Amikor a FRP extrúziós formák -t értékeli, győződjön meg arról, hogy a műgyanta-rendszer megfelel az ipari szabványoknak, és minimális zsugorodást mutat a keményedés során. A nem egységes műgyanta-összetétellel rendelkező formák hajlamosak deformálódni a hőciklusok hatására, ami méretbeli eltolódást eredményez, és veszélyezteti a alkatrészek tűréshatárait.
Erősítő szerkezet és szálirányultság
A szál-erősítés szerkezete a FRP extrúziós formák közvetlenül befolyásolja a terheléselosztást és a hőteljesítményt. Az egyirányú szálorientáció erősséget biztosít meghatározott irányokban, míg a többirányú rétegelt szerkezet kiegyensúlyozottabb tulajdonságokat nyújt. A legmagasabb szintű FRP extrúziós formák kiválóan megtervezett szálorientációt alkalmaz, amely minimalizálja a maradékfeszültséget és javítja a méretbeli egyenletességet. Az üvegszál-sűrűség, a szálak száma és a szövési minta mindegyike hatással van az öntőszerszám merevségére és hővezetőképességére – ami döntő fontosságú a munkadarabforma geometriájának fenntartásához a gyártási hőhatás alatt.
Tervezési pontosság és gyártási tűréshatár
Munkadarabforma-geometria pontossága
A pontos munkadarabforma-geometria alapvető feltétele a részek egységes gyártásának. FRP extrúziós formák ±0,1 mm-es vagy szigorúbb munkadarabforma-tűrések biztosítják, hogy a gyártott alkatrészek minden ciklusban megfeleljenek a tervezési előírásoknak. A vásárlóknak részletes méretmeghatározásokat és tűréshatárokat kell kérniük az öntőszerszám-szálítóktól, majd ezeket koordinátamérő géppel kell ellenőrizniük. A pontatlan munkadarabforma-geometria a FRP extrúziós formák vezet hibás méretű alkatrészekhez, újrafeldolgozási költségekhez és az ügyfelek elégedetlenségéhez. A pontosságra épített szerszámokba történő kezdeti befektetés FRP extrúziós formák megéri magát a selejt csökkenésével és a gyorsabb első minta jóváhagyásával.
Felületi minőség és kihúzhatóság
A szerszám üregének felületi minősége közvetlenül befolyásolja az alkatrész felületi minőségét és a kihúzás könnyedségét. A nagy minőségű FRP extrúziós formák általában csiszolt felülettel rendelkezik, amelynek érdességi értéke Ra 0,4–1,6 mikrométer között van. A simább felület csökkenti a kihúzási súrlódást, minimalizálja az alkatrész felületi hibáit, és meghosszabbítja a szerszám élettartamát a kopás csökkenésével. Amikor FRP extrúziós formák szerszámot választ, kérdezze meg a gyártókat a felületkezelési folyamatukról, a poszt-keményítés utáni csiszolási technikáikról és a kioldószer-kompatibilitásról. A rossz felületminőségű FRP extrúziós formák szerszám esetén erőteljes kihúzásra van szükség, ami mind a szerszámot, mind a kész alkatrészt károsítja.
Hőkezelés és terhelés alatti teljesítmény
Hőátvitel és hőmérséklet-szabályozás
A hőállóság közvetlenül meghatározza a szerszám élettartamát a nagy sebességű extrúziós műveletek során. FRP extrúziós formák kezelnie kell a súrlódásból, a gyanták exoterm reakcióiból és a fűtési zónákból származó hőt túlzott hőmérséklet-emelkedés nélkül. A hőtágulási együttható és a hővezetőképesség FRP extrúziós formák befolyásolja a méretstabilitást a hőmérséklet-ciklusok során. Értékelje, hogy FRP extrúziós formák tartalmaznak-e hűtőcsatornákat, hőmérséklet-figyelési képességet vagy különleges, a hővezetőképességre optimalizált összetételt. A gyorsan túlmelegedő formák gyorsabb gyanta-bomlást, üreg-eróziót és méretbeli eltolódást okoznak, amely tönkreteszi a gyártási minőséget.
Mechanikai szilárdság a pultrúziós nyomás alatt
A pultrúziós folyamatok jelentős hosszirányú nyomást, húzóerőt és befogó terhelést fejtenek ki a formákra. A prémium FRP extrúziós formák hajlítószilárdsága meghaladja a 200 MPa-t, nyomószilárdsága pedig 150 MPa feletti, így ellenáll ezeknek az erőknek anélkül, hogy állandó deformációt szenvedne. A megfelelő mechanikai szilárdság hiánya FRP extrúziós formák üregzáráshoz vezet, ami alulméretezett alkatrészeket és túlzott feszültséget okoz a pultrúziós vonalon. A vásárlóknak érdemes átnézniük az anyagvizsgálati tanúsítványokat hajlítási modulus, nyírószilárdság és ütésállóság tekintetében, mielőtt kötelezettséget vállalnának FRP extrúziós formák új szállítóktól. A dinamikus terheléses vizsgálat szimulált gyártási körülmények között a legvalósághűbb teljesítményadatokat szolgáltatja.
Tartósság és teljes tulajdoni költség
Várható élettartam és karbantartási követelmények
A tartósság közvetlenül befolyásolja a megtérülést FRP extrúziós formák . A nagy teljesítményű formák általában 50 000–100 000 vagy több gyártási ciklust bírnak el jelentős karbantartás vagy csera nélkül. Értékelje a forma-szállító karbantartási protokolljait, beleértve a tisztítási időközöket, a kioldószer-ajánlásokat és az ellenőrzési ütemterveket. FRP extrúziós formák az alacsonyabb tartósságú formák akár már csak 10 000–20 000 ciklus után is cserére szorulhatnak, ami drámaian növeli az egy darabra jutó gyártási költségeket. Kérje meg a szállítókat, hogy mutassanak be esettanulmányokat és hivatkozásokat meglévő ügyfelektől, akik ugyanazt a FRP extrúziós formák használják hasonló gyártási környezetben.
Javíthatóság és támogatási infrastruktúra
Hosszú távú sikerek FRP extrúziós formák a megbízható javítási és műszaki támogatástól függenek. Értékelje, hogy a szerszámkészítő partnere gyors javítási szolgáltatásokat, tartalék üregalkatrészeket és hibaelhárításhoz szükséges műszaki tanácsadást kínál-e. FRP extrúziós formák gazdaságilag nem javítható szerszámok terhelést jelentenek. Győződjön meg arról, hogy a szállító készleten tartja a konkrét FRP extrúziós formák összetételéhez kompatibilis javítóanyagokat. Állapítsa meg egyértelmű megállapodásokat a javítások átlagos időtartamáról és a vészhelyzeti műszaki támogatásról, hogy minimálisra csökkentse a termelés leállását problémák esetén.
GYIK
Milyen anyagösszetétel nyújtja a legjobb értéket az FRP extrudáló szerszámokhoz?
Az epoxidos gyantarendszerek és a többirányú üvegszál-megerősítés általában optimális teljesítmény–költség arányt biztosítanak FRP extrúziós formák számára. Epoxidos FRP extrúziós formák kiválóbb méretstabilitást, hőállóságot és tartósságot nyújtanak a poliészter alternatívákhoz képest. A szálirányításnak meg kell egyeznie az Ön konkrét gyártási igényeivel – a nagyobb sebességű alkalmazások előnyösen használhatnak megerősített szerkezeteket, amelyek ellenállnak az alakváltozásnak.
Milyen gyakran kell cserélni vagy karbantartani az FRP extrúziós szerszámokat?
Kiváló minőségű FRP extrúziós formák általában minden 20 000–30 000 ciklus után nagyjavításra szorulnak, és 50 000–100 000 ciklus után kell őket kicserélni, attól függően, hogy milyen gyorsan történik a gyártás, milyen erősen kopasztja az anyag a szerszámot, valamint a működési körülmények. A megelőző karbantartási ütemtervek létrehozása az Ön FRP extrúziós formák szignifikánsan meghosszabbíthatja a szolgálati élettartamot. A forma üregének kopásának, méreteltérésének és felületromlásának rendszeres ellenőrzése segít korán észlelni a problémákat, és így megakadályozza a gyártási meghibásodásokat.
Képesek-e az FRP extrúziós szerszámok extrém hőmérsékleti környezetben is működni?
Szabványos FRP extrúziós formák megbízhatóan működnek kb. 120–140 °C-os folyamatos üzemhőmérsékletig. Speciális FRP extrúziós formák fejlett epoxi rendszerekkel és hőálló adalékokkal készült, 160–180 °C-ig bírja a hőmérsékletet. Magasabb hőállóságot igénylő alkalmazásokhoz konzultáljon saját formázószerszám-szolgáltatójával egyedi összetételről, bár ezek általában magasabb áron és hosszabb szállítási idővel járnak.